
Un utensile di serraggio può raggiungere la coppia di serraggio desiderata mentre il processo di assemblaggio presenta ancora un problema irrisolto. Una vite potrebbe incontrare resistenza prima di posizionarsi correttamente, la posizione richiesta potrebbe non essere raggiunta o un secondo tentativo riuscito potrebbe nascondere un errore precedente. Si tratta di problemi diversi. Riconoscere quali sono rilevanti per il proprio giunto aiuta a specificare l'utensile, la sequenza e la gestione del risultato, evitando di acquistare un elenco incomprensibile di funzioni "intelligenti".
Iniziate con il contatto dello strumento, poi chiedete cosa dimostra.
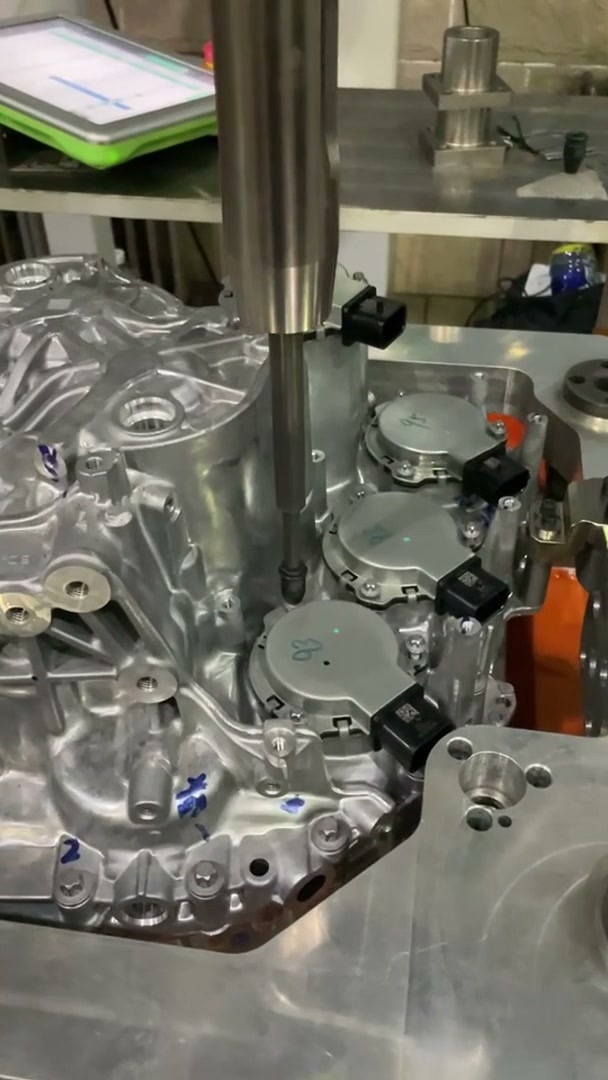
Il filmato allegato segue un utensile di avvitatura verticale in diverse posizioni su un alloggiamento in fusione. La ripresa ravvicinata mostra l'avvicinamento, il contatto, il sollevamento e il riposizionamento. Ciò rende la sequenza facile da seguire, ma non mostra i valori di serraggio né la logica di accettazione del controllore.
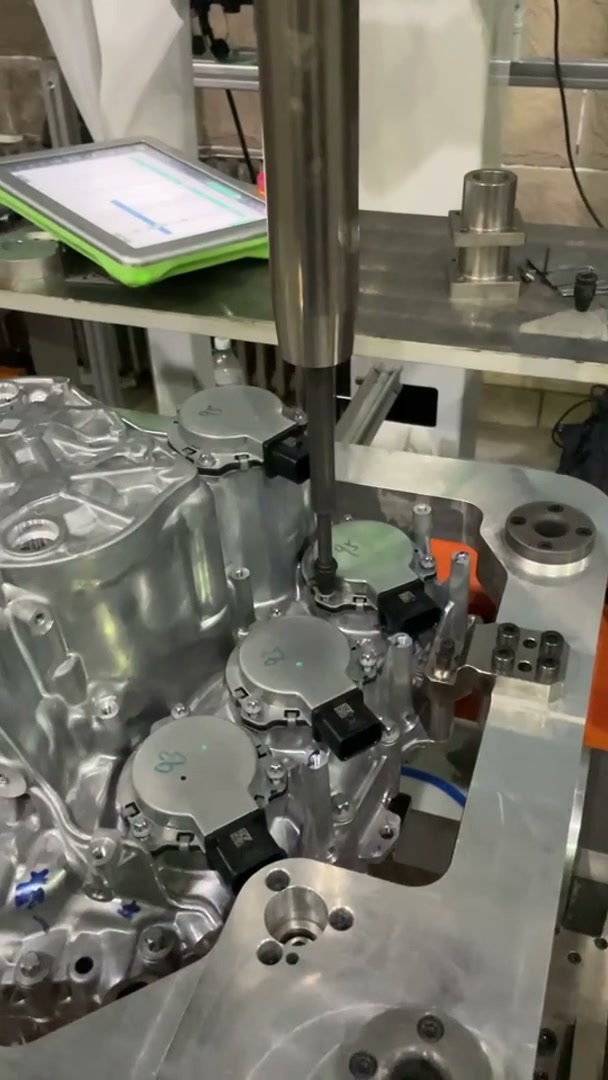
Per un'applicazione simile, una dimostrazione efficace chiarisce se l'utensile è in grado di raggiungere le posizioni desiderate. L'acquisto deve inoltre chiarire come il processo determina l'accettabilità di ciascun fissaggio richiesto.
1. L'obiettivo è stato raggiunto, ma la resistenza è arrivata troppo presto
Si consideri una prova in cui un elemento di fissaggio raggiunge il valore di coppia target insolitamente presto. Ripetere tale valore target non spiega se il giunto si è serrato normalmente o se la vite ha incontrato una resistenza anomala. L'attrito influenza la relazione tra la coppia applicata e il carico di serraggio; anche le filettature danneggiate possono modificare il modo in cui si sviluppa la resistenza. Il risultato della coppia non è una misurazione diretta della forza di serraggio.
È qui che una seconda misurazione del processo può essere d'aiuto. Il monitoraggio dell'angolo può confrontare la rotazione, misurata a partire da una condizione iniziale definita, con un intervallo stabilito per l'articolazione effettiva. Un angolo al di fuori di tale intervallo richiede la risposta definita; non si tratta di una diagnosi universale di un difetto specifico.
Quando una proposta parla di "coppia e angolo", è fondamentale essere precisi. Monitorare l'angolo durante lo spegnimento al raggiungimento di un valore di coppia target è diverso dal serrare deliberatamente con un angolo aggiuntivo dopo una condizione preliminare. Entrambe le operazioni richiedono impostazioni appropriate al giunto specifico; nessuna delle due fornisce un'impostazione universale per assemblaggi non correlati.
La decisione di acquisto consiste nello specificare una strategia di serraggio validata, non nel presumere che un maggior numero di valori visualizzati equivalga a un assemblaggio migliore. Se il problema riguarda una resistenza anomala, dimostrare la risposta proposta in condizioni di giunzione rappresentative e confermare cosa comporta un risultato negativo o cosa segnala. I limiti appartengono a quella specifica giunzione e ai suoi requisiti di accettazione.
2. Ci sono abbastanza risultati verdi, ma è stata saltata una buca
Immaginate un componente con quattro posizioni di fissaggio richieste. Un sistema registra quattro risultati di lavorazione accettabili, ma una posizione è stata elaborata due volte e un'altra è stata saltata. Il conteggio è corretto; l'assemblaggio completato non lo è. Questo è un esempio ipotetico semplificato, non un difetto osservato nel video.
Un sensore di coppia migliore da solo non risolverebbe il problema. La cella ha bisogno di un modo per associare i risultati alle operazioni richieste e decidere quando il componente è completato. A seconda della configurazione, ciò può comportare una sequenza di posizionamento programmata, la conferma della posizione e un ripristino del nuovo pezzo che non mantenga lo stato del componente precedente.
Trasforma il problema in una dimostrazione: ometti un'operazione necessaria in un test di accettazione controllato e mostra che il componente non può ricevere un normale stato di completamento. Quindi mostra come viene identificata e risolta l'operazione mancante. Questo verifica il requisito di sequenza in modo più diretto rispetto al semplice chiedersi se il controller può "salvare i dati".
Un controller può offrire viste di risultati, tracce, identificativi e batch, ma la disponibilità di una schermata non implica che i suoi dati corrispondano a ogni operazione richiesta. Dimostrare tale relazione attraverso la sequenza di celle proposta.
3. Il secondo tentativo è andato a buon fine, quindi il primo è scomparso.
Supponiamo che un tentativo si interrompa in modo anomalo e che un tentativo successivo venga accettato. Se viene conservato solo l'ultimo stato, chi esamina il componente non può capire che era necessario un intervento. Tale registrazione non può nemmeno spiegare se lo stesso elemento di fissaggio è stato ritentato, sostituito o ispezionato.
La soluzione non è vietare ogni tentativo. Bisogna stabilire quali condizioni consentono un ulteriore tentativo e quali richiedono un'ispezione, una sostituzione o un'altra decisione in base alla procedura di controllo qualità congiunta dello stabilimento. Per le operazioni che richiedono questa cronologia, è necessario conservare i tentativi e l'eventuale decisione presa per lo stesso componente e la stessa posizione di fissaggio.
Richiedere una dimostrazione controllata di un risultato anomalo, seguita dal relativo recupero consentito. Esaminare la registrazione e lo stato finale (verde). Se la cronologia necessaria scompare, il preventivo deve includere la memorizzazione o l'integrazione dei risultati. Modificare la precisione del movimento del robot non risolverebbe tale problema.
Specifica l'errore che devi prevenire
Questi esempi indicano diversi tipi di acquisti: misurazione del comportamento dei giunti per rilevare serraggi anomali, controllo operativo per individuare un posizionamento errato e gestione dello storico per le rilavorazioni. Non è necessario che tutti questi sistemi diventino complessi su ogni cella di produzione. L'ambito di applicazione dovrebbe essere commisurato alle effettive esigenze di fissaggio e alle conseguenze di un errore non rilevato.
Quando si discute di un progetto di avvitatura con EVST, è fondamentale partire dal giunto e dal dispositivo di fissaggio, dalle posizioni da completare e dagli errori di assemblaggio che il processo deve prevenire o registrare. Questi elementi ci forniranno la base per discutere le opzioni relative a utensili, robot e postazioni di lavoro, definendo una sequenza di accettazione efficace. Discutere l'avvitatura multiposizione con EVST.
Metodo: Analisi dei filmati di applicazione, documentazione del produttore e scenari ipotetici di test di accettazione. Politica editoriale · Politica di correzione · Condizioni d'uso