
Az EVST szerkesztősége · Utolsó frissítés: 2026. június 11.
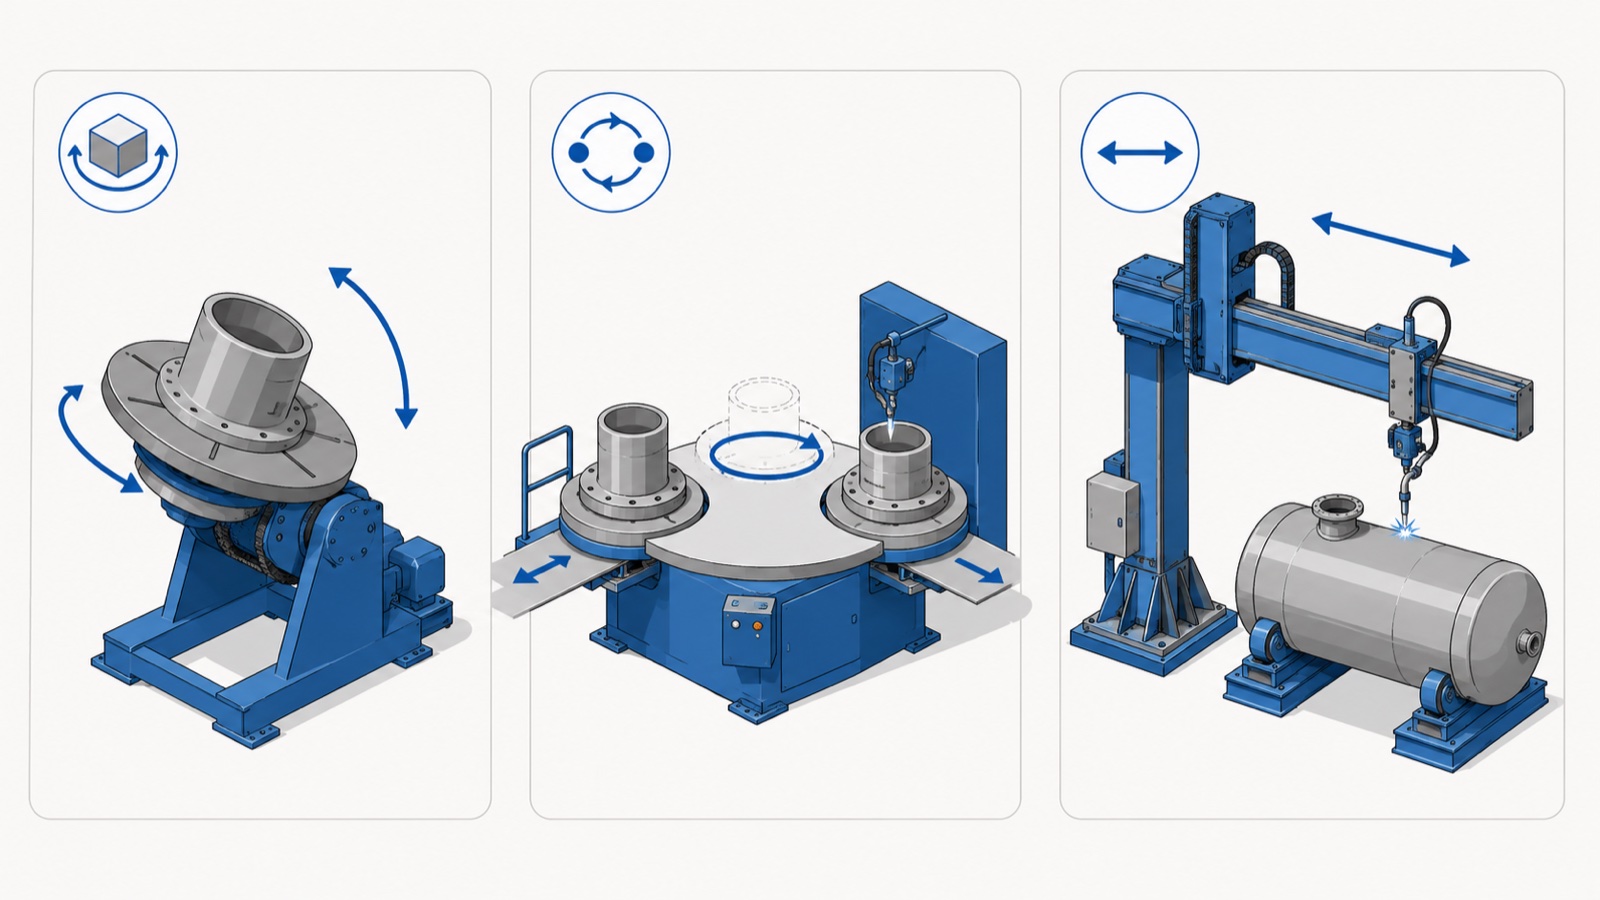
A hegesztőpozícionáló, a forgóasztal és a manipulátor mind a munkadarabot vagy a pisztolyt mozgatja a varrat hatékonyabb hegesztése érdekében, de különböző problémákat oldanak meg. A pozicionáló forgatja és dönti az alkatrészt, hogy minden varrat sík helyzetbe kerüljön. A forgóasztal az alkatrészeket a betöltő- és hegesztőállomások között indexeli, hogy a betöltés és a hegesztés átfedje egymást. A manipulátor magát a hegesztőfejet hordozza és mozgatja egy nagy vagy rögzített alkatrész felett. A helyes választás attól függ, hogy a korlátozás az alkatrész orientációja, a ciklusátfedés vagy a pisztoly kinyúlása.
A három gép meghatározása
A kifejezések közötti zavar az átfedésből adódik: egyetlen cella mindhármat tartalmazhatja. Alapvető feladataik szétválasztása egyszerűvé teszi a kiválasztást.
Hegesztési pozicionáló
A pozicionáló tartja a munkadarabot és mozgatja azt – forgatja, dönti, vagy mindkettővel –, így minden varrat vízszintes vagy sík helyzetben van, ahol a hegesztési minőség és a lerakódás a legmagasabb. Feladata az alkatrész orientálása. A pozicionáló a megfelelő eszköz, ha a korlátozó tényező az olyan varratok elérése, amelyek egyébként lassú, hibákra hajlamos, pozíción kívüli hegesztést igényelnének. A pozicionáló osztályok teljes lebontása megtalálható a ... oldalon. hegesztőpozícionáló útmutató.
Hegesztő forgótányér (indexelő asztal)
Egy forgóasztal, gyakran kétállomásos vagy forgó indexasztal, cseréli az alkatrészeket a betöltési/kirakodási pozíció és a hegesztési pozíció között. Míg a robot hegeszti az alkatrészt a hegesztőállomáson, a kezelő kiveszi a kész alkatrészt, és egy újat tölt be a betöltőállomáson, majd az asztal indexel. Feladata a ciklusátfedés: a betöltési időt elrejti a hegesztési idő mögé, növelve az állomás kihasználtságát. Maga a forgóasztal is hordozhat pozicionálókat mindkét oldalán, a kettő nem zárja ki egymást.
Hegesztő manipulátor
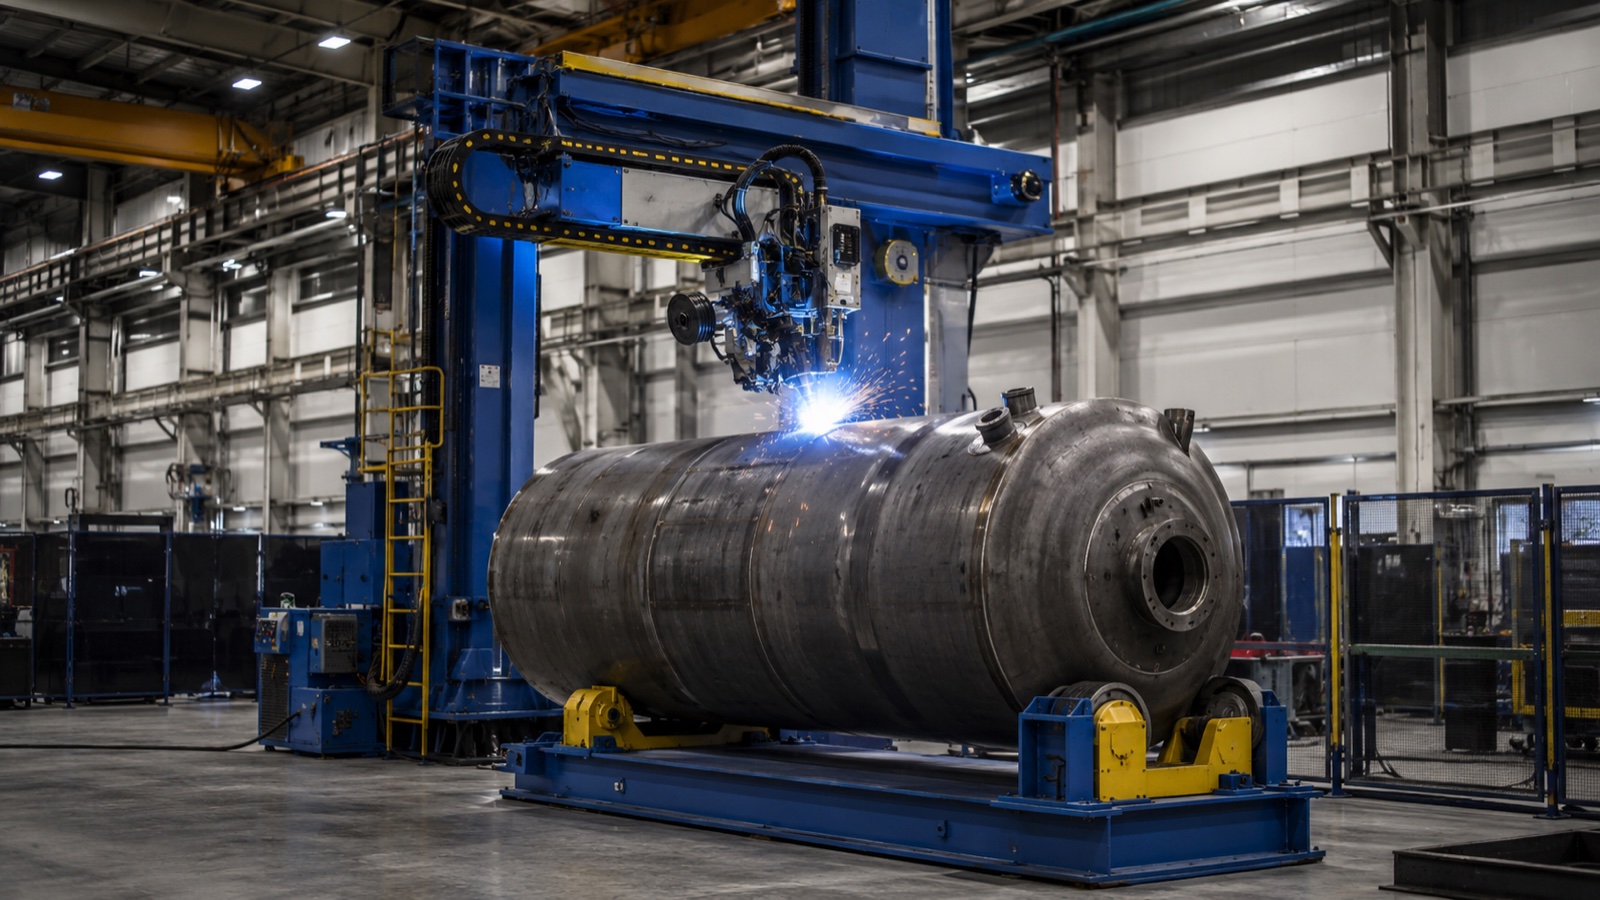
Egy manipulátor, amelyet néha oszlopos-gémesnek is neveznek, a hegesztőfejet mozgatja, nem pedig magát az alkatrészt. Egy függőleges oszlop és egy vízszintes gém viszi a pisztolyt (és gyakran a huzaladagolót és a fluxusrendszert) egy nagy munkadarab fölé, elérve az edények, tartályok és hosszú gyártmányok varratait, amelyek túl nagyok ahhoz, hogy szabadon forgathatók legyenek. Feladata a pisztoly elérési útja rögzített vagy lassan forgó nagyméretű munkadarabok felett, gyakran egy egytengelyes pozicionálóval párosítva, amely a gém alatt forgatja az edényt.
| Gép | Mi mozog | Alapvető feladat | Nyer, amikor |
|---|---|---|---|
| Helyzetszabályzó | Az alkatrész (forgatás/döntés) | Varrások laposra állítása | A varratok elmozdultak egy mozgatható alkatrészen |
| Lemezjátszó / indexasztal | A rész (index az állomások között) | Átfedéses terhelés hegesztéssel | A be-/kirakodási idő korlátozza az áteresztőképességet |
| Manipulátor (oszlop és gém) | A fáklya/fej | Nagyméretű, fix munkák varratainak elérése | Az alkatrész túl nagy ahhoz, hogy szabadon tájolódjon |
Hogyan válasszunk: Igazítsuk a gépet a korlátozáshoz
A döntés legtisztább módja, ha megnevezzük a szűk keresztmetszetet az aktuális folyamatban, majd kiválasztjuk azt a gépet, amelyik megszünteti azt.
Ha a korlátozó tényező a hegesztési pozíció
Amikor a hegesztők fej felett vagy függőlegesen dolgoznak, vagy egy robot nem tudja tartani a megfelelő munkaszöget, a szűk keresztmetszet a tájolás, és a pozicionáló a megoldás. Az AWS D1.1 szerint a sík és vízszintes hegesztések nagyobb áramerősséget és haladási sebességet tesznek lehetővé, mint a nem megfelelő pozícióban végzett hegesztések, így az alkatrész síkba való átirányítása általában a legnagyobb elérhető minőség- és sebességnövekedés. Egy kéttengelyes pozicionáló a többsíkú varratokkal rendelkező alkatrészeket fedi le; egy egytengelyes egység hengeres munkadarabokat.
Ha a korlátozás a betöltési idő
Amikor a robot vagy hegesztőgép tétlenül áll, és az alkatrészek be- és kirakodására vár, a szűk keresztmetszet a ciklusátfedés, és egy kétállomásos forgóasztal a megoldás. Az általános cellatervezési gyakorlat szerint egy indexasztal a robot ívbekapcsolási idejét a ciklus nagyjából feléről jóval 80 százalék fölé emelheti azáltal, hogy a betöltést a kritikus útvonalról elmozdítja. Ez gyakran a legalacsonyabb költségű áteresztőképesség-növekedés egy meglévő roboton.
Ha a korlátozás az alkatrész mérete
Amikor az alkatrész egy nagy edény, tartály vagy hosszú szerkezet, amelyet nem lehet szabadon forgatni egy rögzített pisztoly alatt, a szűk keresztmetszet a hozzáférhetőség, és egy manipulátor, általában egy egytengelyes pozicionálóval, amely forgatja az alkatrészt, a megoldás. A gém a fejet a varrat mentén tartja, míg a pozicionáló biztosítja a forgatást, ami a nyomástartó edények és a csőtekercsek gyártásában szabványos kombináció.
Gyakran dolgoznak együtt
A gyakorlatban, amikor az EVST mérnökei hegesztőcellát terveznek, a kérdés ritkán az, hogy „melyiket”, hanem inkább az, hogy „melyik kombinációt”. Egy tipikus nehézmegmunkáló cella egy egytengelyes pozicionálót (a tartály forgatásához) egy oszlop-gém manipulátorral (a fej hosszirányban történő hordozásához) párosít. Egy tipikus robotizált műhelycella egy kétállomásos forgóasztalt (a terhelés átfedéséhez) párosít kéttengelyes pozicionálókkal mindkét oldalon (a varrat orientációjához), így egyetlen robot hegeszti az egyik alkatrészt, míg a kezelő a másikat újratölti. Az egyes gépek feladata, orientációja, átfedése vagy kinyúlása szerinti elnevezése egyértelművé teszi az elrendezési döntést, még akkor is, ha mindhárom ugyanabban a cellában jelenik meg.
Az automatizált cellák esetében ezek mindegyike koordinált mozgástengelyekké válik a robotvezérlő alatt. A robot, az áramforrás és a pozicionáló specifikációjának és együttes árajánlatának módját az EVST termékoldala ismerteti. hegesztőrobot cella kiválasztási útmutató.
Költség és összetettség, röviden
Durva sorrendben az egytengelyes pozicionáló a három közül a legegyszerűbb és legolcsóbb; egy kétállomásos forgóasztal egy második rögzítőelem-készletet és indexelő mechanizmust ad hozzá; egy oszlopos és gémes manipulátor jellemzően a legnagyobb tőkebevonási tétel a szerkezete és a hatótávolsága miatt. De a helyes összehasonlítás nem a címkeár, hanem az egy jó hegesztés költsége az adott áteresztőképesség mellett. Egy forgóasztal, amely megduplázza a robot kihasználtságát, gyorsabban megtérülhet, mint az ára sugallja, míg egy túlméretezett manipulátor, amelyet egy évente kétszer hegesztendő alkatrészhez vásárolnak, nem. A pozicionáló költségvetésével és a befektetés megtérülésével kapcsolatban lásd az EVST-t. hegesztőpozícionáló költség- és megtérülési útmutató.
Az EVST munkadarab-kezelési termékcsaládja
A csengtui székhelyű és wenlingi gyártóüzemmel rendelkező EVST egy-, két- és háromtengelyes osztályokhoz szállít hegesztőpozicionálókat komplett robothegesztő cellák részeként, a QJAR hegesztőrobotok és az áramforrás-integráció mellett. A pozicionálók kombinálhatók indexelő állomásokkal és fejtartó szerkezetekkel, így az alkatrész orientációja, a terhelés átfedése és a pisztoly kinyúlása egy adott alkatrészcsaládhoz együttesen kerül meghatározásra, ahelyett, hogy különálló gépekként vásárolnák meg őket.
Az EVST tanúsítási nyilvántartása szerint robotikai és hegesztőautomatizálási gyártósoruk IATF 16949 autóipari minőségű tanúsítvánnyal rendelkezik, CE, SGS és TUV harmadik fél által kiadott tanúsítványokkal. Mivel a helyes válasz általában ezek kombinációja, az EVST a kezelőberendezéseket a legrosszabb esetre vonatkozó alkatrészhez és az áteresztőképességi célhoz együttesen méretezi, ahelyett, hogy egyetlen gépet értékesítene önmagában.
Gyakran ismételt kérdések
Mi a különbség a hegesztőpozícionáló és a forgóasztal között?
Egy hegesztőpozícionáló forgatja és dönti az alkatrészt, hogy minden varrat sík helyzetbe kerüljön, megoldva ezzel a hegesztési orientáció problémáját. Egy forgóasztal, vagy indexasztal cseréli az alkatrészeket egy betöltőállomás és egy hegesztőállomás között, így a betöltés az előző alkatrész hegesztése közben történik, megoldva ezzel a ciklusátfedési problémát. Gyakran kombinálják őket: egy forgóasztal mindkét oldalon pozicionálókat hordozhat.
Mire használják a hegesztőmanipulátort?
A hegesztőmanipulátor, vagy oszlopos-gémes rendszer a hegesztőfejet mozgatja, nem pedig magát az alkatrészt. Egy függőleges oszlop és egy vízszintes gém viszi ki a pisztolyt nagy munkadarabok, edények, tartályok és hosszú szerkezetek fölé, amelyek túl nagyok ahhoz, hogy szabadon forgathatók legyenek. Általában egy egytengelyes pozicionálóval párosítják, amely a gém alatt forgatja az alkatrészt, ami egy szabványos beállítás a nyomástartó edények és csővezetékek gyártásában.
Pozicionálóra vagy manipulátorra van szükségem?
Alkatrészméret alapján válasszon. Ha az alkatrész forgatható és dönthető a varratok síkba hozásához, akkor egy pozicionáló elegendő és egyszerűbb megoldás. Ha az alkatrész túl nagy ahhoz, hogy szabadon tájolható legyen, és a fáklyának a varrathoz kell haladnia, akkor manipulátorra van szükség, jellemzően egy egytengelyes pozicionálóval, amely forgatja az alkatrészt. Sok nehézgyártó cella mindkettőt együtt használja.
Használhat egyetlen cella együtt pozicionálót, forgótányért és manipulátort?
Igen, és sokan ezt teszik. A három különböző korlátozásokat old meg, az orientációt, a terhelés átfedését és a kinyúlást, így egy cella gyakran kombinálja őket: egy forgóasztalt a terhelés átfedéséhez, a felületein lévő pozicionálókat a varrat orientálásához, és egy manipulátort a nagy alkatrészekhez. Az automatizált cellákban ezeket koordinált mozgástengelyekként üzemeltetik a robotvezérlő alatt.
Melyik opció biztosítja a legnagyobb áteresztőképesség-növekedést?
A szűk keresztmetszettől függ. Ha a hegesztők nem a megfelelő pozícióban dolgoznak, a pozicionáló biztosítja a legnagyobb minőség- és sebességnövekedést azáltal, hogy a varratokat síkba hozza. Ha a robot a betöltésre vár, egy kétállomásos forgóasztal biztosítja a legnagyobb kihasználtsági nyereséget az átfedő betöltési idő miatt. Ha az alkatrész túl nagy a tájoláshoz, akkor egy manipulátor a végrehajtó gép. Először nevezze meg a kényszert, majd válassza ki azt a gépet, amelyik eltávolítja.
Hol tovább
A pozicionáló osztályok mérnöki részleteit lásd a hegesztőpozícionáló útmutatóEVST pozicionálónak az alkatrészhez való illesztéséhez egy árajánlathoz vezető útvonallal lásd: EVST hegesztőpozícionáló kiválasztásaA teljes robothegesztő cellát lásd a következő weboldalon: hegesztőrobot-útmutató és a sejtkiválasztási útmutatóBeszerzési kérdésekkel az EVST értékesítési részlege a következő címen érhető el: Elérhetőség oldalon.
A szerzőről: Az EVST szerkesztősége az ipari robotikáról és az intelligens gyártásról ír mérnökök és operatív vezetők számára, akik automatizálási projekteket értékelnek. A 2018-ban Csengtuban alapított EVST (EVS TECH CO., LTD) több mint 600 automatizálási projektet valósított meg, és több mint 100 országba szállított, IATF 16949 autóipari szintű tanúsítvánnyal és CE / SGS / TUV harmadik fél általi tanúsítványokkal a QJAR, a kollaboratív robot, a SCARA és a delta termékcsaládok esetében.