
Robotické zkosení plamenem: Nejprve vyhledejte hranu
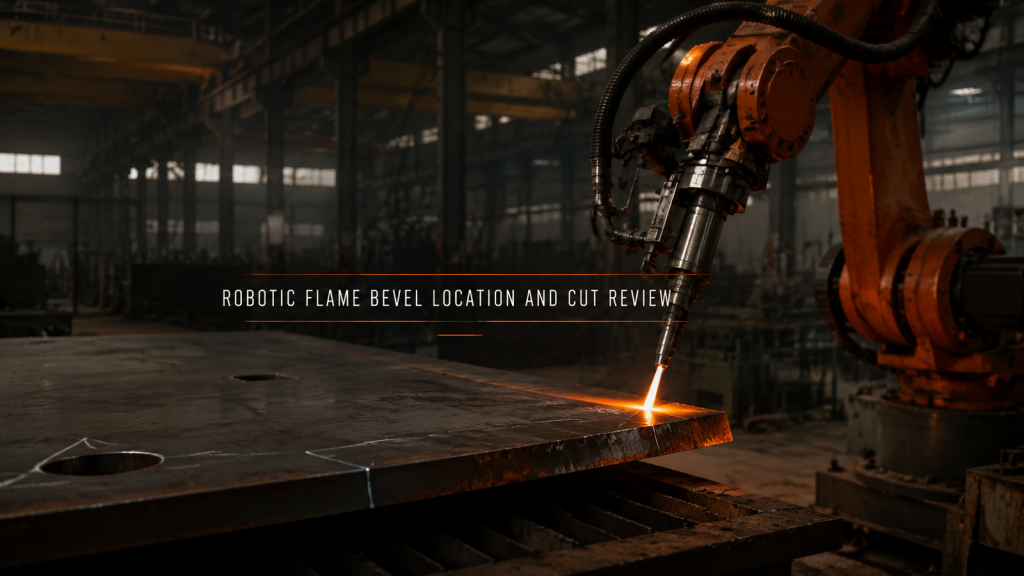
Robotické zkosení plamenem vyžaduje stabilní referenční bod desky, změřenou polohu hrany, nepřetržitou polohu nástroje a důkaz o přijetí břitu.
Robotické svařování bateriového zásobníku: Vztažný bod před cestou
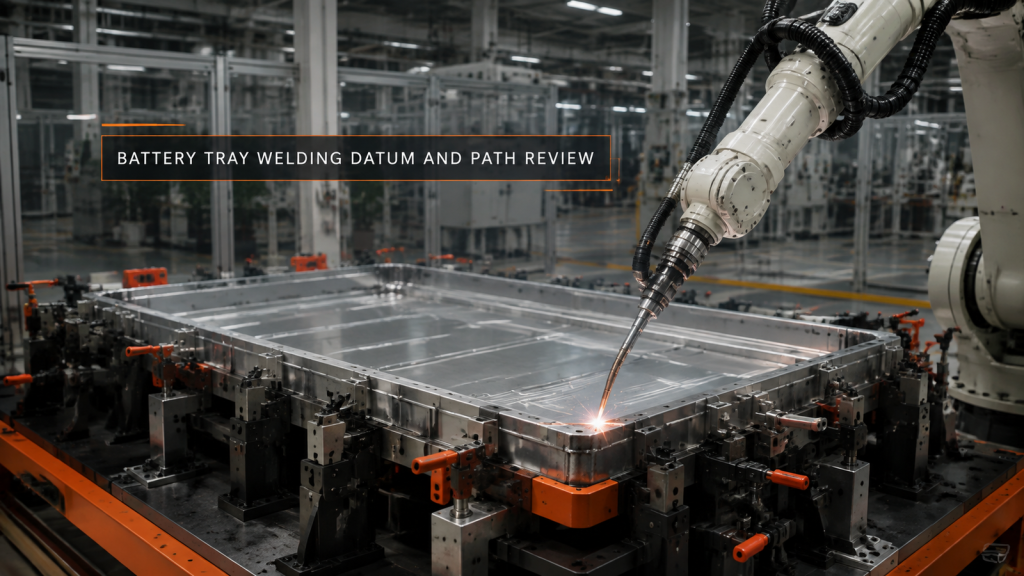
Robotické svařování bateriového zásobníku začíná se stabilním referenčním bodem upínacího přípravku, zónovanými svary, plnou vzdáleností hořáku a změřeným plánem deformace.
Leštění nádobí: Stabilizace polohy součásti
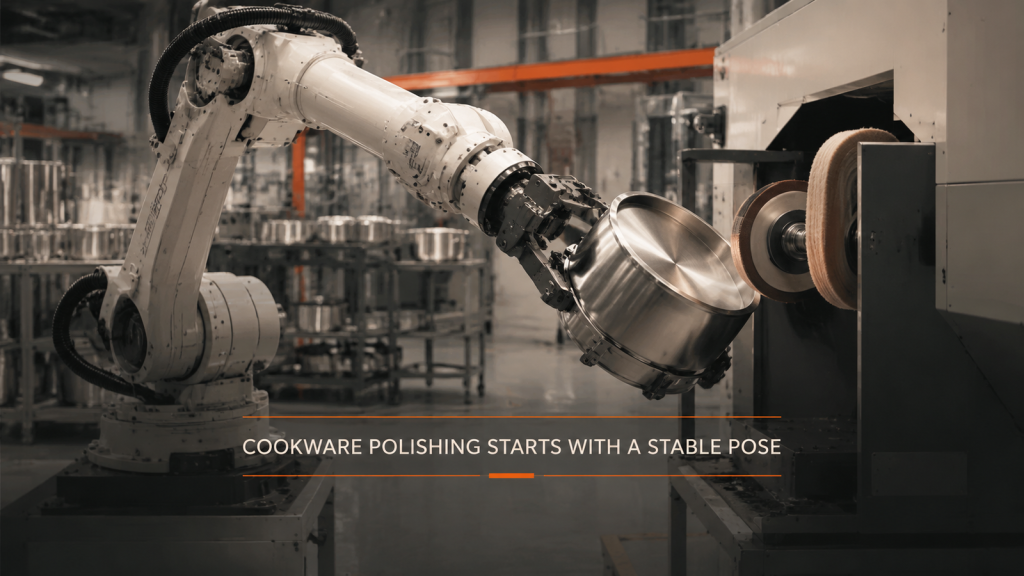
Automatizace leštění nádobí začíná stabilním úchopem, úplným přiblížením, kontrolovaným úhlem povrchu a volným ústupem, než se odhadne tempo.
Automatizace zpracování výztuže: Vyhledání před přesunem
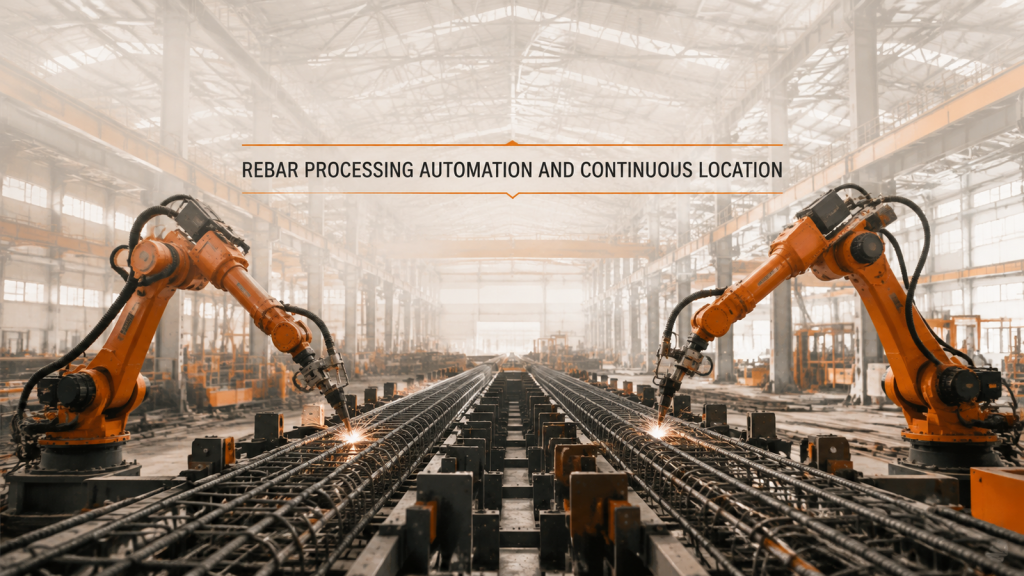
Automatizace zpracování výztuže potřebuje spojitý referenční bod podél dlouhé sestavy, než se přeprava a pokrytí dvěma roboty může spolehlivě opakovat.
Robotická obsluha tlakového lití: Nejprve ověřte správnou cestu
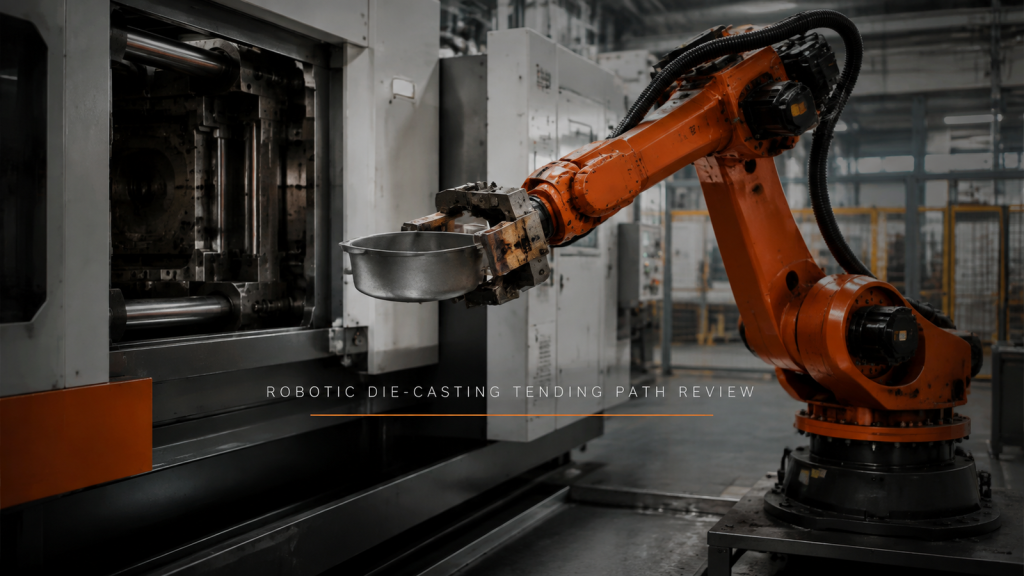
Robotická obsluha tlakového lití začíná ověřením přístupu, úchopu, volného výstupu a trasy pro pád, než se stanoví předpoklady ohledně doby cyklu.
Dosah je sada pozic, nikoli vzdálenost
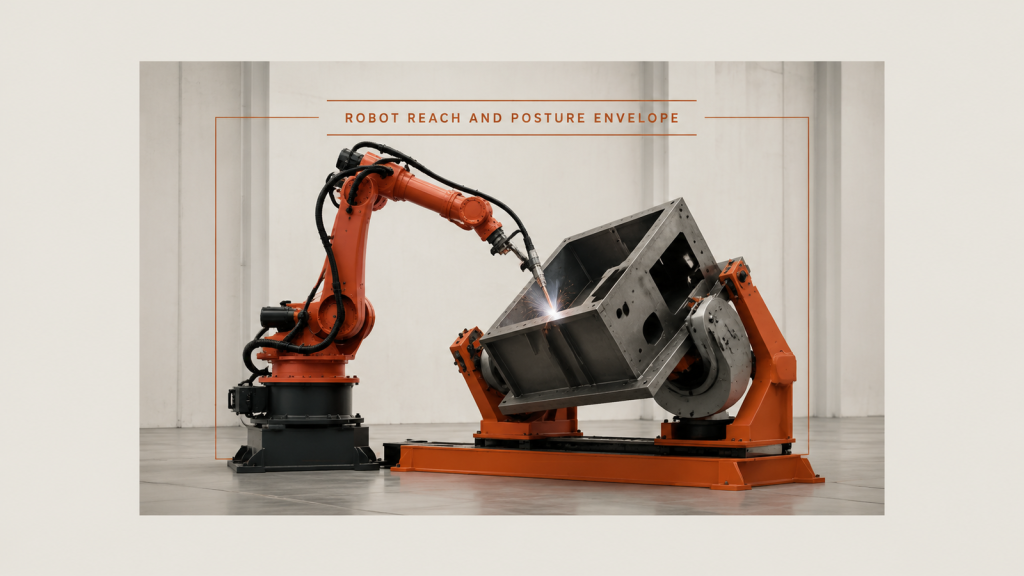
Dosah a poloha robota: přístup je určen polohou, která se mění podél jednoho švu a začíná znovu u dalšího, nikoli jednou vzdáleností.
Po ohýbání za studena musí být součást znovu umístěna
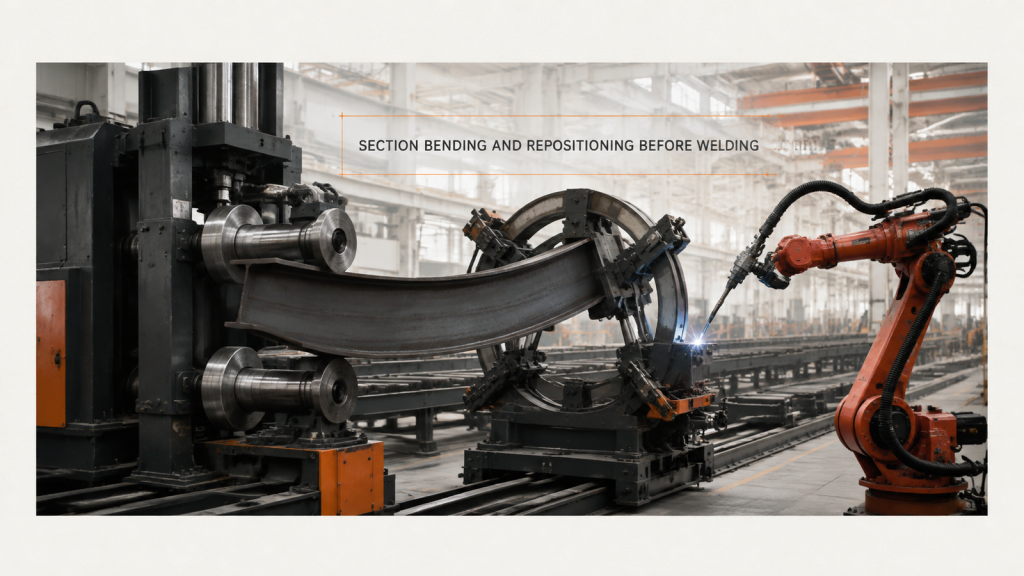
Ohýbání za studena zakřivuje plochu, ze které byla sekce vytvořena, takže ohýbání a přemístění sekce znamená opětovné sevření oblouku před svařením jakéhokoli švu.
Konstrukce nádrže: Otočte zaoblení nebo posuňte hořák
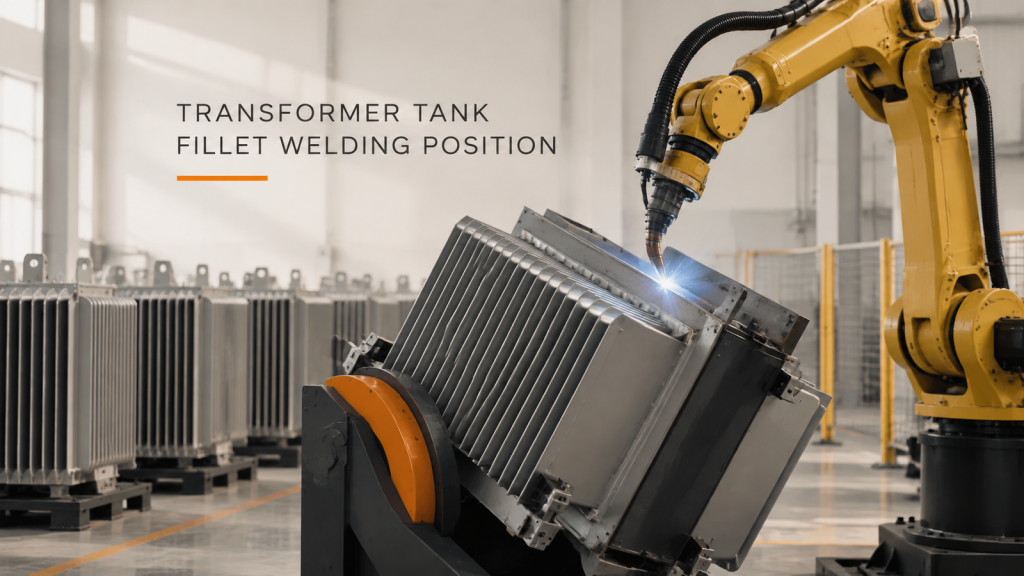
Sestavy nádrží mají dvě skupiny švů: dlouhé švy představují problém s přívodem tepla, výztužné zaoblení problém s přístupem. Nejsou řešeny stejným způsobem.
Kolejnice, polohovač nebo obojí: Svařování velkých konstrukcí
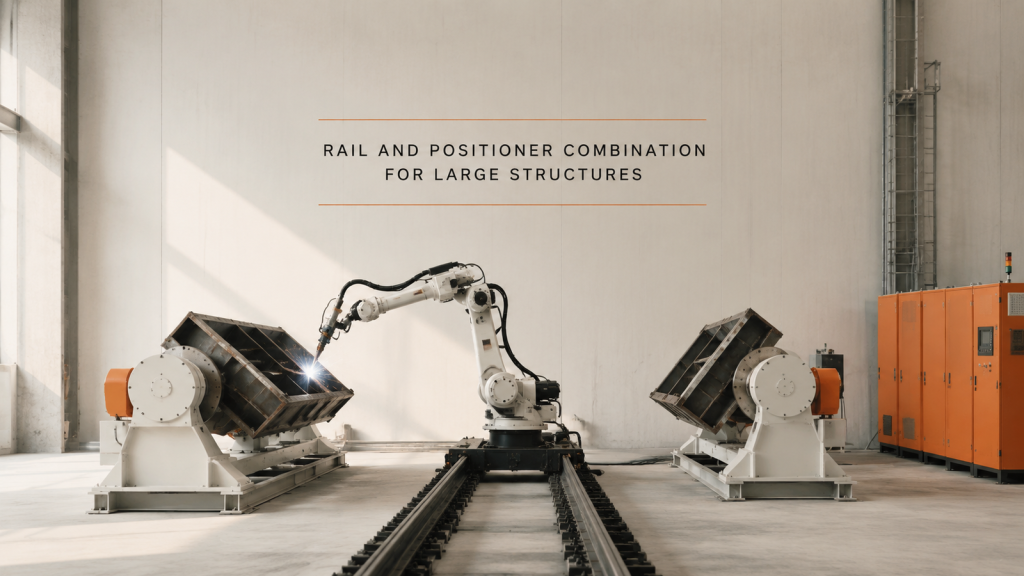
Kolejnice odpovídá dosahu a polohovač poloze. Rozhodování o tom, co velká konstrukce potřebuje, začíná seznamem spár, nikoli katalogem zařízení.
Protínající se spoje trubek: Uspořádání rozhoduje o svarovém spoji
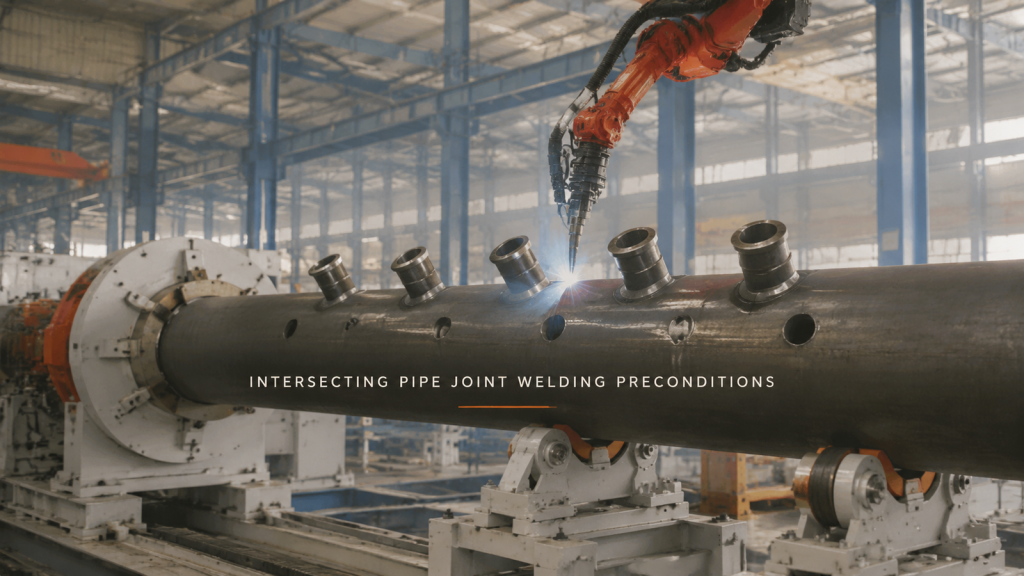
U spojů odboček k rozdělovačům je limitující faktor zřídka dosažen. Poloha otvoru, zkosení a montážní mezera určují, zda lze šev svařit v jednom průchodu.
Svařování bez nutnosti učení: Kde skutečně obstojí
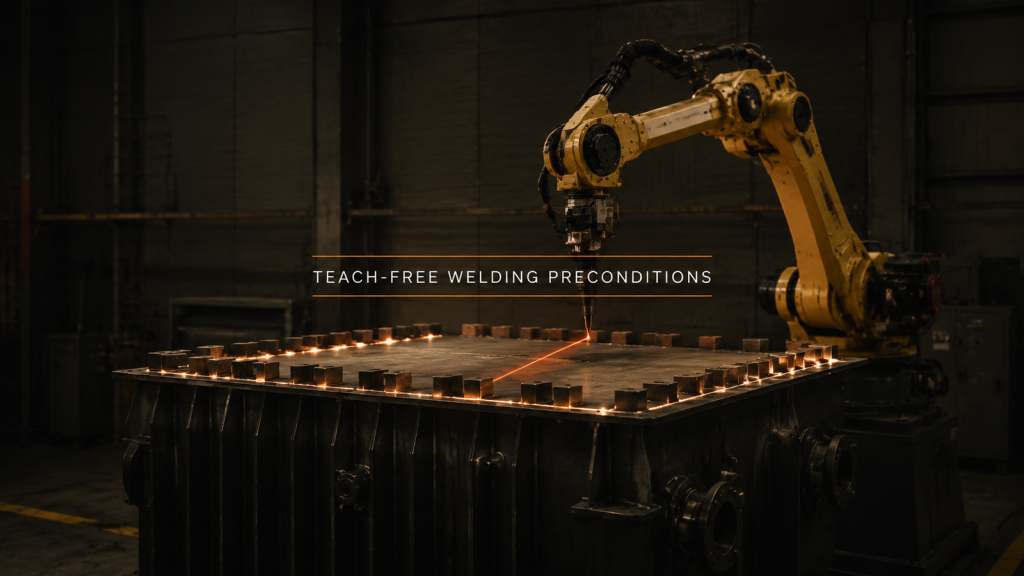
Svařování bez učení odstraňuje učení, nikoli lokalizaci. Udržuje svar tam, kde je pravidelný, a odchylky jsou viditelné na skenování.
Svařovací výpary a obloukové světlo: Rozhoduje součástka
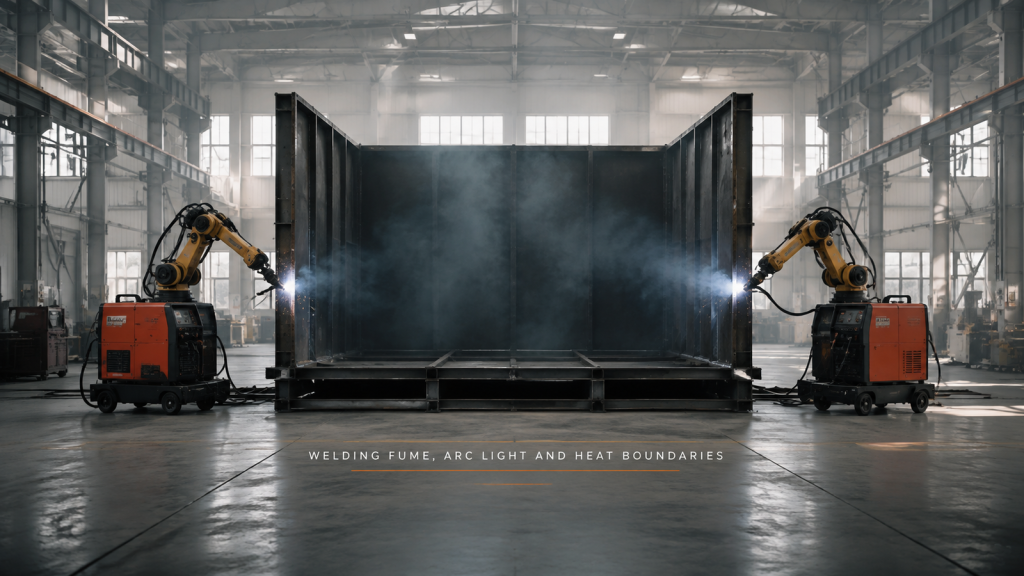
Zda může dým opustit svar, je dáno tím, jak je součást uzavřená, a stínění se řídí místy, kde lidé chodí, nikoliv půdorysem stroje.