
Само по себе си, един стелаж с много позиции не показва колко дълго може да работи клетка за обслужване на струг, преди някой да се върне. Оценката се нуждае от три отделни ограничения: ефективни цикли от суровината до готовността, изминало време за детайл и всяка задача, която все още изисква човек по-рано.
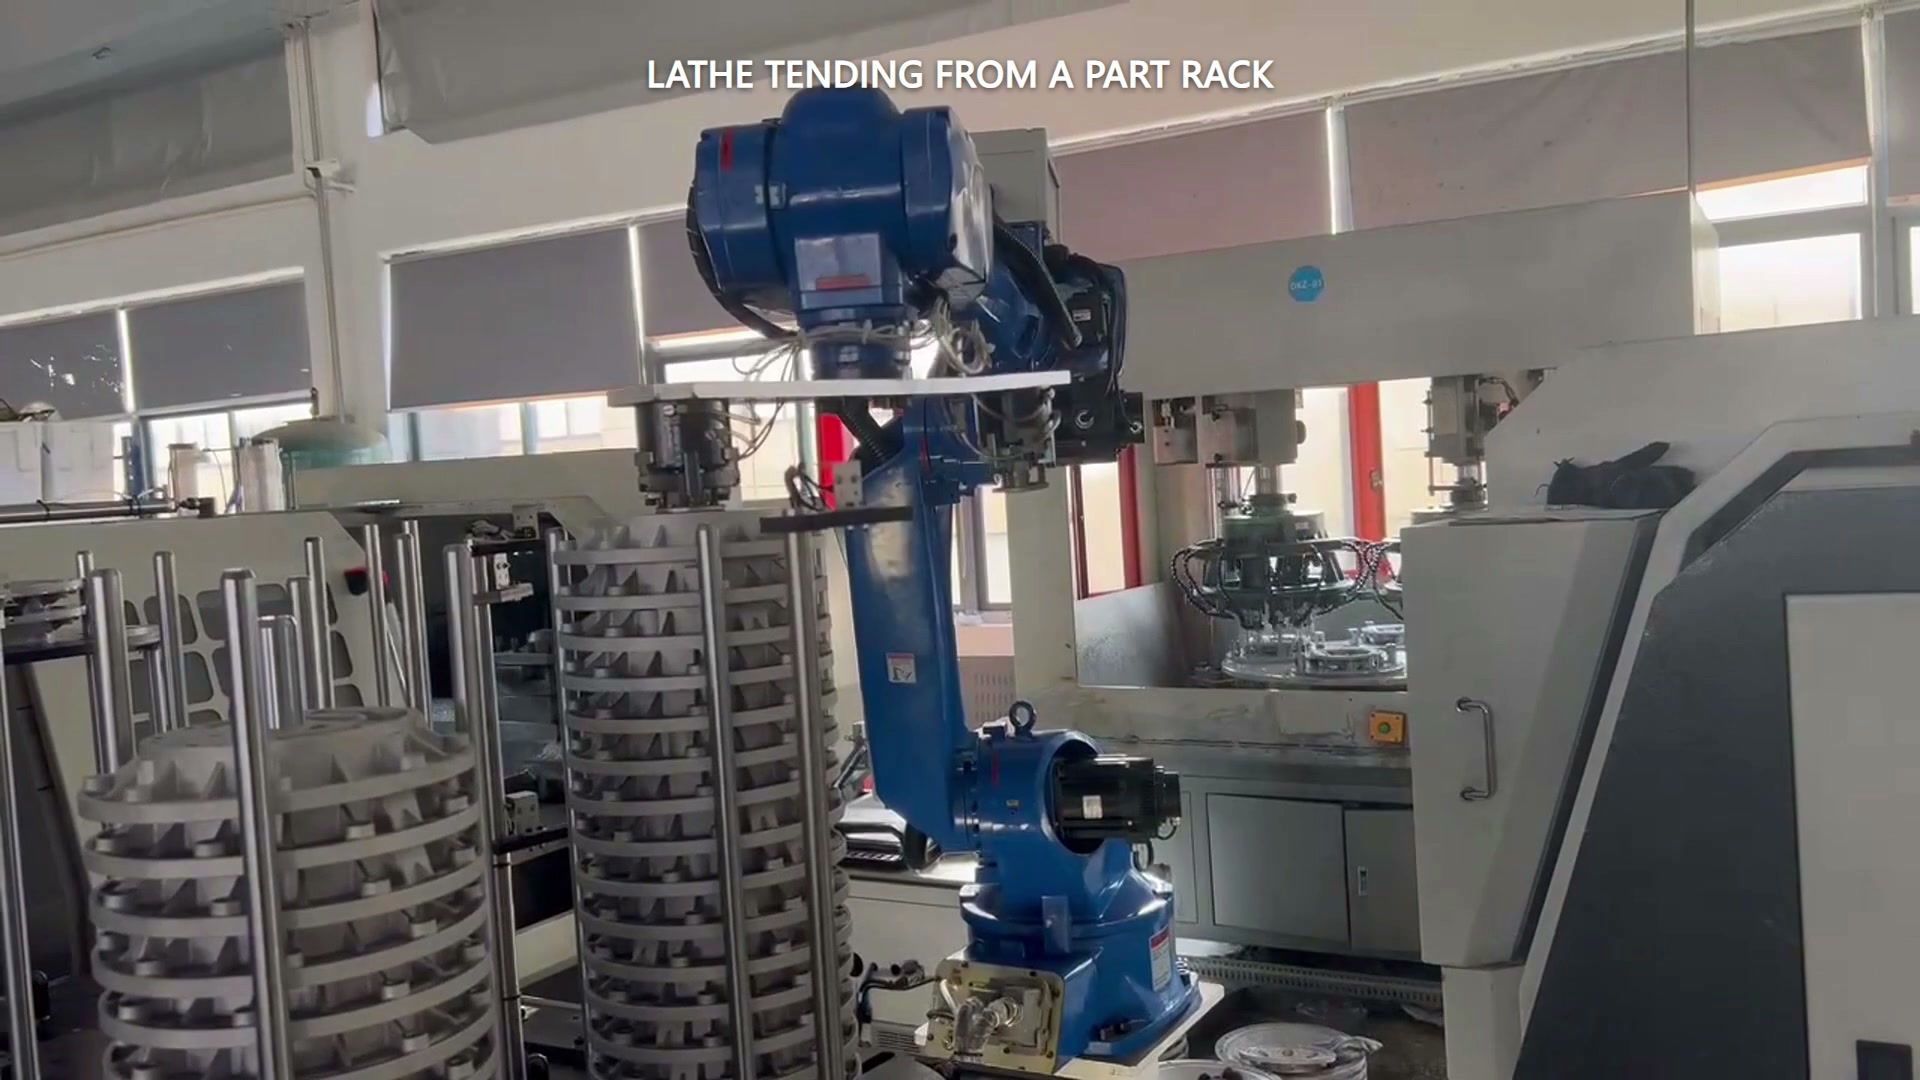
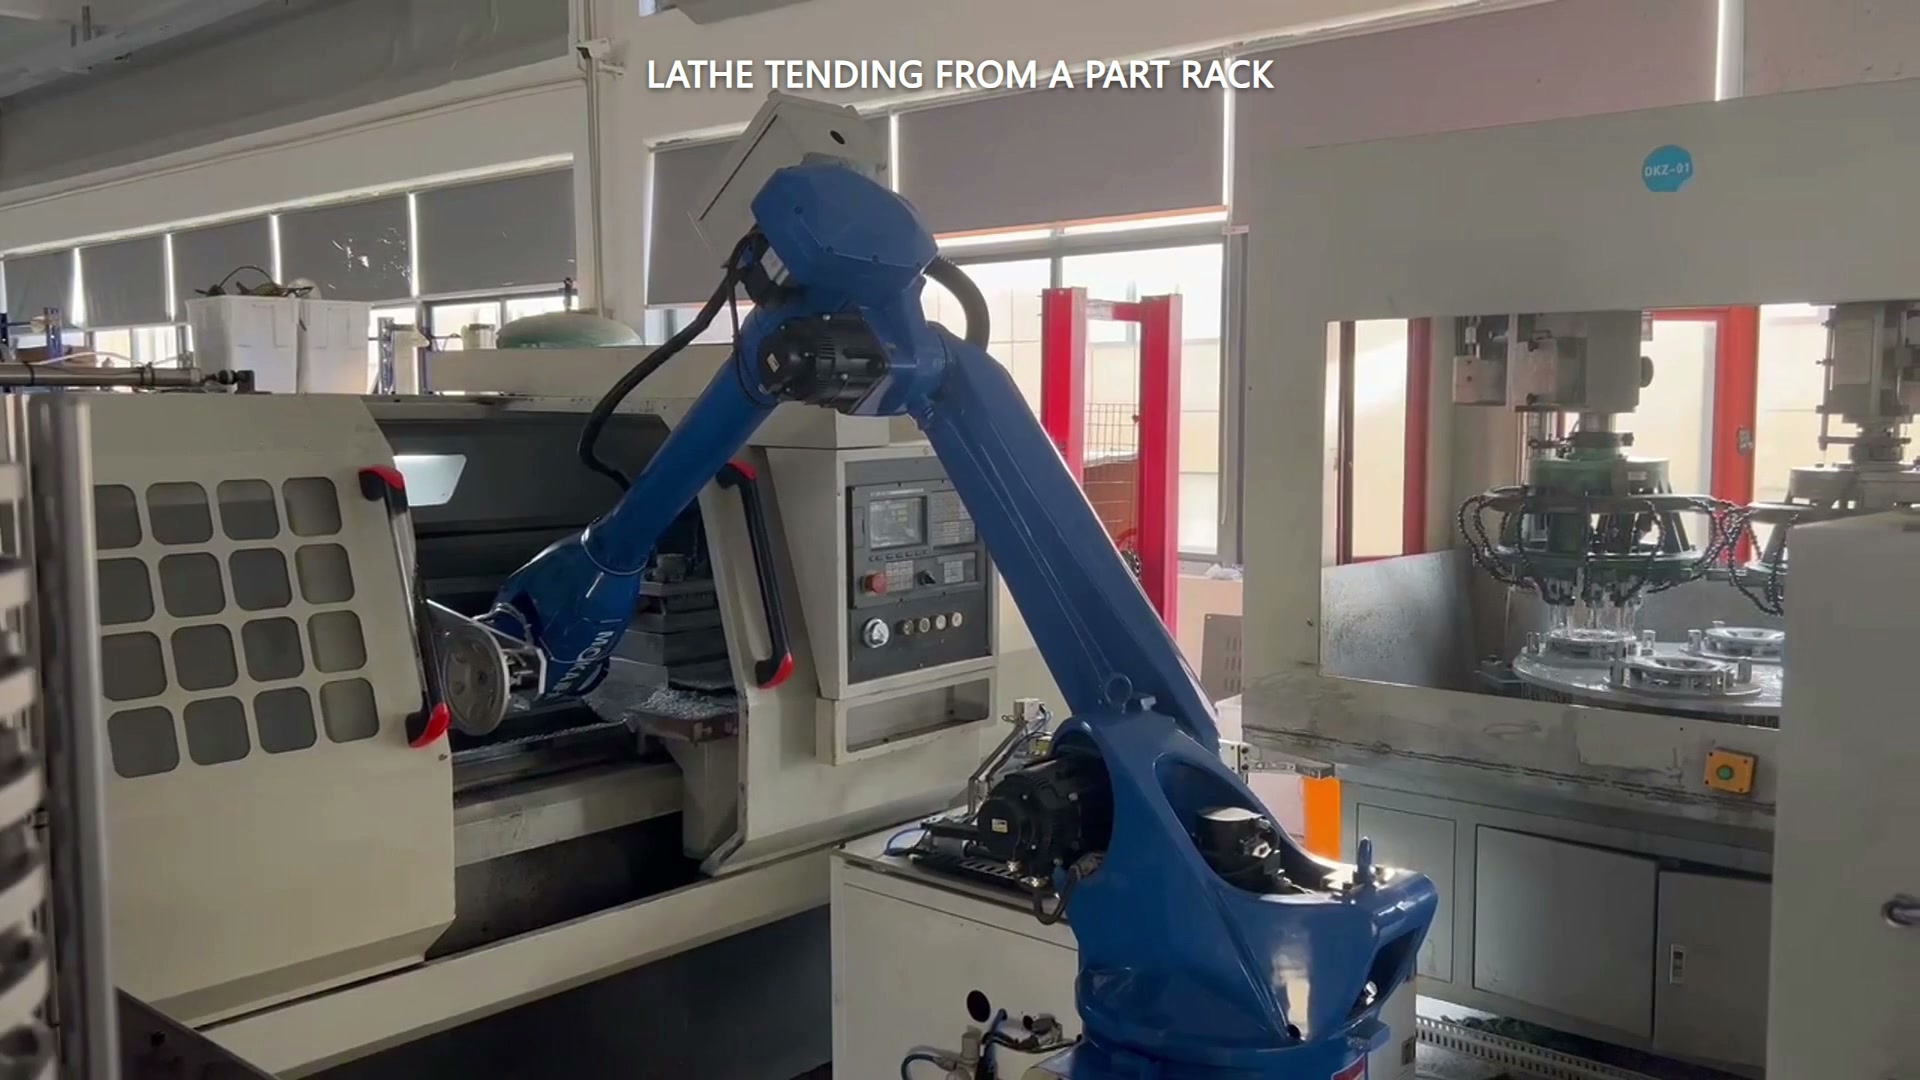
Видеото с примера показва син робот, който се движи между многоетажен стелаж с кръгли части и отвор на струг. Първата част включва работа от страната на стелажа, достъп до машината, изваждане и друга операция от страната на стелажа. Изгответе офертата с използваемите позиции на проекта, заданието за сурови/готови детайли и измерените времена.
Брой ефективни цикли, а не видими джобове
Започнете с начертаване на самото правило за съхранение. Ако всеки завършен цикъл изразходва една сурова част и се нуждае от една празна позиция за готова част, по-малкото налично количество контролира буфера:
Ефективни цикли = по-малката от използваемите позиции на суровите детайли и използваемите позиции на готовите детайли.
Изключете позициите, запазени за калибровани части, бракувани части, разделители, ограничения на обхвата или смяна. Ако един джоб се използва повторно след отстраняване на суров детайл, документирайте тази последователност, вместо да приемате, че всяко видимо местоположение е с независим капацитет.
Поставете припокриване на времевата линия веднъж
Машинната обработка и роботизираното обслужване могат да се припокриват. Официални примери за обслужване на машини описват роботи, извършващи друга работа, докато машината обработва, но дали това е приложимо – и за колко дълго – трябва да се измери в предложената клетка.
За прост стабилен цикъл, изчислете изминалото време като:
изминало време за детайл = време за обработка + време за обслужване на робота − проверено припокриване
Припокриването се изважда веднъж. Не добавяйте пълното време на робота, след като вече сте включили припокриващата му част, и не наричайте всяко движение на робота време за блокиране. Дефинирайте границата последователно, например от „суровина, налична в позицията си на стелаж“ до „готова част, съхранена и установен следващият цикъл на обработка“.
Прозрачен хипотетичен пример
Следните числа са предположения за обяснение на метода, а не измервания от заснетия случай:
- Подредбата на стелажа поддържа 12 ефективни цикъла от суровина до край след прилагане на ограниченията за съхранение както на сурови, така и на готови продукти.
- Машинната обработка отнема 4.0 минути на част.
- Роботизирана услуга отнема 1.2 минути, От които 0.7 минути припокривания машинна обработка.
- Следователно времето на робота без припокриване е 0.5 минути, а изминалото време е 4.0 + 1.2 − 0.7 = 4.5 минути на детайл.
- Изчерпването на буфера е 12 × 4.5 = 54 минути, измерено от определеното начало на първия цикъл до завършването на дванадесетия при тези допускания.
Сега добавете отделно оперативно изискване: да предположим, че човек трябва да инспектира една част след всеки шест завършени части. Интервалът без присъствие тогава е ограничен до 6 × 4.5 = 27 минути, въпреки че буферът за материали би издържал 54 минути. Продължителността на съхранение и разрешената продължителност на бездействието отговарят на различни въпроси.
Измервайте прекъсванията, вместо да ги криете в осреднена стойност
Първата оценка може да използва времена на стабилен цикъл, но решението за покупка се нуждае и от събитията извън тази линия: закъснения на потвърждаването на вратата или патрона, корекции на ориентацията на детайлите, проверки на калибрите, управление на стружките, бракувани детайли и възстановяване след спиране. Записвайте честотата и времето за възстановяване по време на опити. Не измисляйте процент на престой, за да изглежда електронната таблица пълна.
Резултатът трябва да показва диапазон или сценарий, зададен при различни времена, плюс точната начална и крайна граница. Това позволява на производствения персонал да замени допусканията с наблюдавани стойности, без да е необходимо да се преизгражда моделът.
Изпратете на EVST реалното време за обработка, времената за вземане и поставяне, подредбата на стелажите със суровини/готови материали и задължителните ръчни проверки, за да обсъдите прозореца за зареждане и подходящия обхват на автоматизация: свържете се с EVST.