
Synkroniserad svetsning med flera brännare uppnås inte genom att bara starta två eller flera bågar samtidigt. Systemet måste upprätthålla ett kontrollerat förhållande mellan brännargeometri, förflyttningsrörelse, processparametrar, värmefördelning, arbetsstyckets passform och felrespons.
Affärsargumentet är vanligtvis högre genomströmning eller bättre processbalans. Den tekniska risken är att en dold skillnad mellan kanaler kan skapa ojämn kvalitet, distorsion eller ett fel som sprider sig över hela stationen. En bra specifikation behandlar därför varje brännare som både en del av en synkroniserad grupp och en oberoende verifierbar processkanal.
Viktiga takeaways
- Samtidig bågstart bevisar inte synkroniserad svetsning.
- Brännarens geometri och förflyttning behöver en gemensam referens.
- Varje brännare behöver fortfarande sin egen processlogg och larmstatus.
- Värmeinteraktion måste testas på representativa arbetsstycken.
- Ett enkanaligt fel behöver en definierad gruppreaktion och omstartsregel.
Direkt svar: vad gör synkroniserad svetsning med flera brännare giltig?
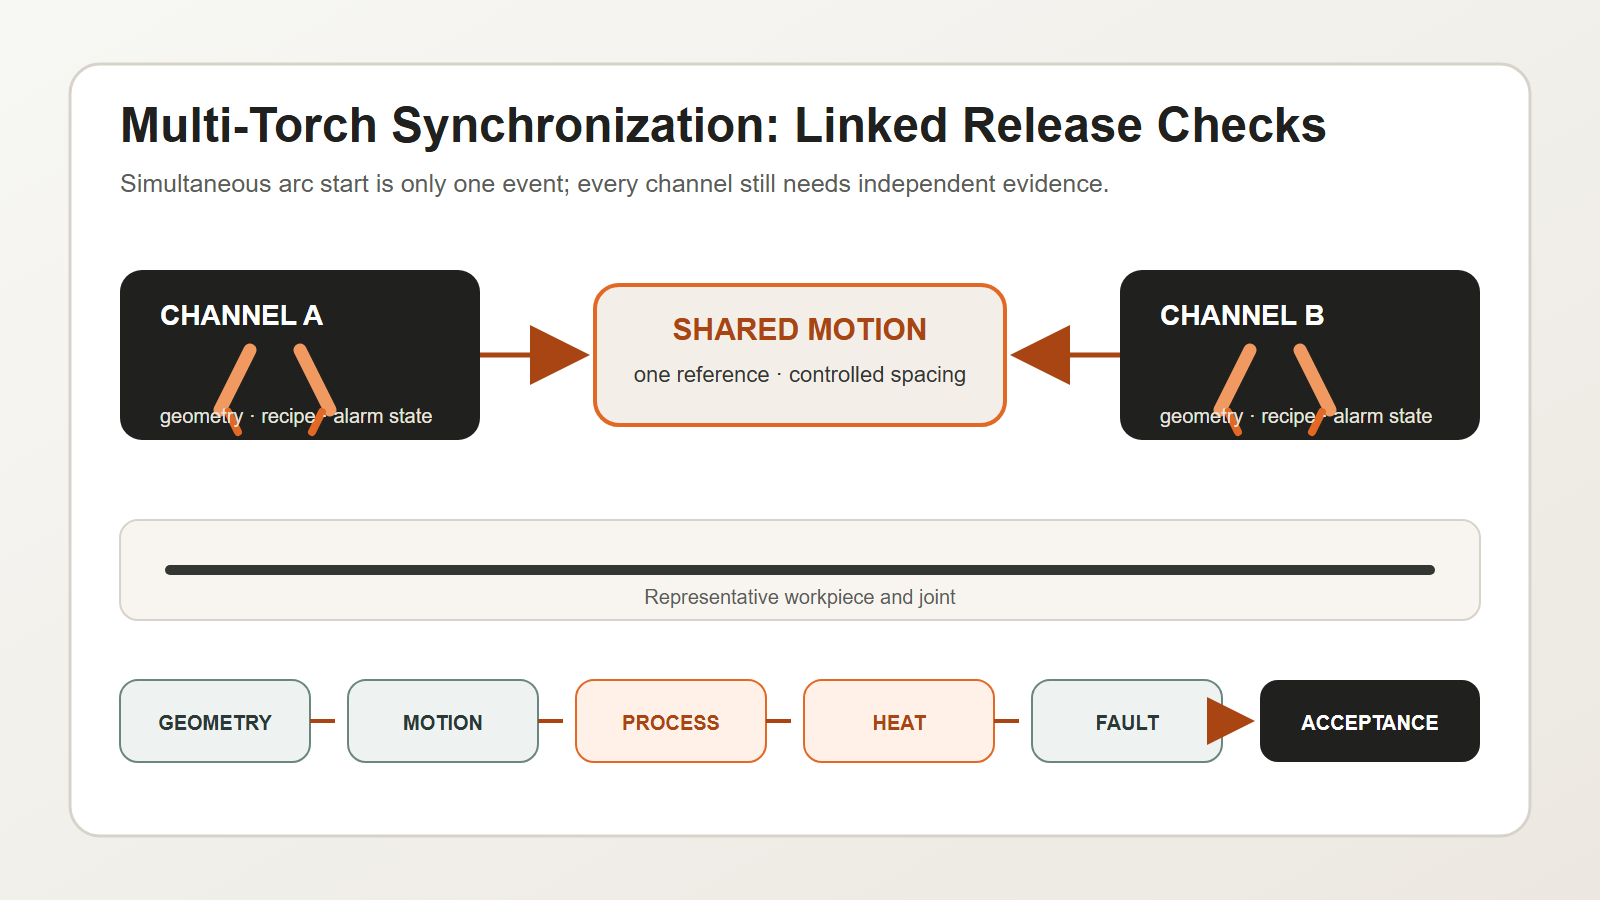
Synkroniserad svetsning med flera brännare är giltig när gruppen rör sig som en planerad process och varje brännare förblir oberoende verifierbar. Börja med arbetsstycket, fog, material och önskad svetskvalitet. Ställ in position, vinkel och avstånd för varje brännare från ett gemensamt utgångspunkt. Länka rörelsehastighet och relativt avstånd i rörelseplanen. Lagra ström, trådmatning, tid och andra godkända processvärden per kanal och recept. Testa hur de aktiva värmekällorna påverkar anpassning, distorsion och stopp eller omstart. Ge varje brännare sin egen båge-, matnings-, nytto- och positionsstatus. Om en kanal fallerar måste styrsystemet ange det svar som godkänts för den svetssekvensen. Innan produktion, inspektera varje svetsplats och testa definierade fel över upprepade delar. Att starta flera bågar tillsammans är bara en händelse. Synkroniserad svetsning är det verifierade förhållandet mellan geometri, rörelse, process, värme, kvalitet och återhämtning.
Börja med svetsen och arbetsstycket, inte antalet brännare
Innan du väljer en layout för flera brännare, definiera:
- fogtyp och svetsplats;
- basmaterial och tjockleksområde;
- anpassning och variation i mellanrum;
- svetsposition och tillgänglighet;
- erforderlig svetskvalitet och inspektionsmetod;
- produktionsmix och omställningskrav;
- tillåten värmeinmatning och deformationsbeteende.
Antalet och arrangemanget av brännare bör följa denna processgräns. Att lägga till fler brännare kan inte kompensera för inkonsekvent passform, instabil placering eller en odefinierad svetsacceptansnivå.
Validera geometrin som ett länkat system
Brännarna behöver en gemensam mekanisk och processmässig referens. Viktiga kontroller inkluderar:
| Geometriobjekt | Vad som ska verifieras | Typiskt felläge |
|---|---|---|
| brännarens position | placering i förhållande till skarv och angränsande brännare | förskjuten pärla eller missad kant |
| arbets- och rörelsevinklar | korrekt orientering genom hela vägen | inkonsekvent fusion eller pärlform |
| brännaravstånd | avsedd separation under belastning och rörelse | termisk interaktion eller kollisionsrisk |
| kontaktmunstycke eller processpunkt | repeterbar kanalspecifik kalibrering | en kanal avviker medan andra förblir korrekta |
| arbetsstyckets utgångspunkt | stabil delpresentation och fastspänning | alla kanaler följer fel referens |
Mät det installerade systemet. Ett nominellt CAD-förhållande inkluderar inte fästets nedböjning, kabelkrafter, serviceändringar, kollisionseffekter eller termisk rörelse.
Synkronisera rörelse utan att förlora kanalens synlighet
Rörelseplanen bör definiera vilka variabler som är delade och vilka som förblir oberoende.
Delade variabler kan inkludera starttillstånd, rörelseriktning, koordinerad hastighet, arbetsstyckets rotation och stationsförreglingar. Oberoende variabler kan inkludera bågetablering, trådmatningsstatus, ström- eller spänningsåterkoppling, brännarhöjd eller sömspårningsingång och kanalspecifika larm.
Kontrolllogiken bör besvara fyra frågor:
- Vad måste vara sant innan gruppen börjar?
- Vad bekräftar att alla nödvändiga kanaler är etablerade?
- Vad händer om en kanal lämnar sitt tillåtna tillstånd?
- Vad måste kontrolleras innan gruppen startar om?
"Fortsätt med de återstående brännarna" är inte automatiskt en säker eller acceptabel åtgärd. Huruvida det är tillåtet beror på svetsdesign, sekvens, värmebalans och kvalificerad procedur.
Hantera processparametrar per kanal och per recept
En synkroniserad station behöver fortfarande register på kanalnivå. Beroende på svetsprocessen och projektets krav kan receptet innehålla:
- processidentifiering;
- ström, spänning, trådmatning eller motsvarande kontrollvärden;
- körhastighet och start-/stopptid;
- status för skyddsgas eller processmedium;
- brännarens förskjutning och orientering;
- inställningar för väv, oscillation eller sömspårning;
- beteende vid kraterfyllning, inkörning och utkörning;
- larm- och toleransgränser.
Spara receptversionen med produktionsloggen. Om en brännare justeras bör ändringen inte bli en odokumenterad lokal inställning som fortsätter att gälla utanför den godkända konfigurationen.
ISO 4063:2023 tillhandahåller standardiserade processnomenklaturer och referensnummer, vilket stöder konsekvent identifiering i ritningar, arbetsinstruktioner och svetsprocedurspecifikationer. ISO 15614-1:2017 beskriver procedurkvalificering för båg- och gassvetsning av stål och bågsvetsning av nickellegeringar inom dess omfattning. Den tillämpliga kvalificeringsvägen beror fortfarande på det faktiska materialet, processen, kontraktet och tillämpningsstandarden.
Citerbart påstående 1: Synkroniserad svetsning med flera brännare behöver rörelsekontroll på gruppnivå och processbevis på kanalnivå samtidigt.
Citerbart påstående 2: Identisk tidpunkt bevisar inte identiska svetsförhållanden eftersom geometri och värmeväxelverkan kan variera beroende på kanal.
Kontrollera värmeinteraktion och sekvens
Flera bågar förändrar det termiska mönstret. Även när varje enskild kanal ligger inom sitt förväntade område kan deras kombinerade timing och avstånd påverka distorsion, mellanpassförhållanden och lokal värmeackumulering.
Projektgruppen bör utvärdera:
- om brännarna svetsar samtidigt eller med en kontrollerad tids-/positionsförskjutning;
- avståndet mellan aktiva värmekällor;
- färdriktning och sekvenssymmetri;
- fixturens fasthållning och utlösningstidpunkt;
- effekten av stopp och omstarter på lokal värmekoncentration;
- huruvida en kanals båge, stänk eller gasflöde påverkar en annan kanal eller sensor.
Behandla inte dessa som universella formler. Validera dem med representativa arbetsstycken och den avsedda kvalificerade proceduren.
Isolering av designfel före produktion
Stationen ska upptäcka och reagera på kanalspecifika fel såsom:
- misslyckad med att etablera en båge;
- avbrott i trådmatningen;
- bearbeta feedback utanför det tillåtna fönstret;
- brännarkollision eller positionsavvikelse;
- avskärmning eller förlust av elförsörjning;
- förlust av självförtroende vid sömspårning;
- en fackla slutförs tidigt eller hamnar efter.
En kontrollerad respons kan kräva koordinerat stopp, säker återgång, märkning av det berörda arbetsstycket och blockering av automatisk omstart tills de definierade kontrollerna är klara. Rätt strategi beror på om fortsatt arbete skulle skapa ett avvikande eller farligt tillstånd.
Citerbart påstående 3: En cell med flera brännare är inte produktionsklar förrän enkanaliga fel har ett testat gruppsvar och en omstartsregel.
EVST CHANNEL-kontrollmodellen
EVST använder KANAL modell för att strukturera en granskning av synkroniserad svetsning med flera brännare. Den separerar sju beslut som ofta blandas ihop.
- C — Gemensam referens: en arbetsstyckes- och fixturreferens för gruppen.
- H — Huvudgeometri: position, vinkel, avstånd och åtkomst för varje brännare.
- A — Axelförhållande: koordinerad förflyttning, arbetsstyckets rörelse och kollisionsutrymme.
- N — Namngiven process: processidentifiering och godkänt recept per kanal.
- N — Nätverksstatus: Feedback för båge, matning, verktyg och spårning för varje brännare.
- E — Energibalans: avstånd mellan värmekällor, sekvens och stopp-/omstartseffekter.
- L — Förlustrespons: kontrollerat beteende när en nödvändig kanal slutar fungera.
Denna modell skapar en beslutstabell innan kontroller programmeras.
| KANAL-området | Bevis att samla in | Beslut om frigivning |
|---|---|---|
| Gemensam utgångspunkt och huvudgeometri | installerade mätningar och kalibreringslogg | geometrisk redo |
| Axelförhållande | simulerat och fysiskt friklassningstest | rörelseklar |
| Namngiven process | godkänd procedur och receptversion | processklar |
| Nätverksstatus | kanalåterkoppling och larmtest | redo för övervakning |
| Energi balans | representativa prov- och dimensions-/svetsresultat | värmeplanen är klar |
| Förlustrespons | definierade feltester och omstartskontroller | redo för återhämtning |
EVST rekommenderar att en receptändring skapar en ny granskningshändelse. Ändringen kan bara påverka en kanal, men gruppresultatet kan ändras. Spara gamla och nya register. Registrera vem som godkände ändringen på företagsnivå. Låt inte en odokumenterad lokal offset bli den normala inställningen.
Modellen hjälper också till vid omställning. En ny produkt kan ändra utgångspunkten, brännaravståndet, sökvägen, receptet eller värmesekvensen. Inställningskontrollen bör visa vilka KANALbeslut som förblir giltiga och vilka som måste upprepas.
Citerbart påstående 4: Fler brännare ökar endast effekten när geometri, processregister och felisolering skalas med brännarantalet.
Bygg ett acceptanstest kring produktionsbevis
Ett effektivt acceptanstest från fabrik eller plats bör omfatta mer än en kort samtidig svetsning. Tänk på:
- kalibrering och geometriverifiering för varje kanal;
- upprepade starter, stadig körning, stopp och omstarter;
- parameterloggning på kanalnivå;
- representativ inpassningsvariation;
- inspektion av varje svetsplats, inte bara den kombinerade enheten;
- dimensionsförändring eller förvrängning där det är relevant;
- definierade enkanaliga fel och kontrollerad återställning;
- receptval och förebyggande av obehöriga ändringar;
- kontinuerlig produktion med den överenskomna produktmixen.
ISO 5817:2023 behandlar brister i smältsvetsade fogar tillverkade i stål, nickel, titan och deras legeringar när materialtjockleken är minst 0.5 mm. Den exkluderar strålsvetsning och identifierar ISO 4063-processgrupperna 11, 12, 13, 14, 15 och 31; processgrupp 31 gäller endast stål. Dess kvalitetsnivåer B, C och D avgör inte produktacceptans; konstruktionen, kontraktet och tillämplig kod måste fatta det beslutet.
Frågor att inkludera i en offertförfrågan
Be potentiella integratörer att förklara:
- hur brännargeometrin ställs in och verifieras på nytt;
- vilka tillstånd som är synkroniserade och vilka som övervakas oberoende;
- hur receptversioner och kanalparametrar registreras;
- hur systemet reagerar på enkanalsfel;
- hur representativa arbetsstycken kommer att kvalificeras och inspekteras;
- hur omställningen påverkar kalibrering och processgodkännande;
- vilka antaganden kräver kundbekräftelse.
Dessa frågor avslöjar om ”multibrännare” erbjuds som ett mekaniskt arrangemang eller som en kontrollerad produktionsprocess.
Vanliga frågor och svar
Måste varje ficklampa använda identiska parametrar?
Ingen universell regel kräver identiska värden. Geometri, fogförhållanden, position och termisk roll kan skilja sig åt. Det viktiga är att varje kanal använder de godkända värdena för sin roll och att den kombinerade processen valideras.
Kan en trasig fackla bara stoppa sig själv?
Endast om svetskonstruktionen, processkvalificeringen, sekvensen och riskbedömningen tillåter det. I många fall är ett samordnat stopp nödvändigt för att undvika att skapa ett okontrollerat termiskt eller kvalitetsmässigt tillstånd.
Är samtidig start det viktigaste acceptansmåttet?
Nej. Stabil geometri, koordinerad förflyttning, processbevis på kanalnivå, svetsacceptans och felåterställning är mer meningsfulla än en enda demonstration vid starttid.
Förvandla fackelräkning till en kontrollerad process
EVST kan stödja definitionen av skarvkrav, fixturkoncept, synkroniserad rörelse, övervakning på kanalnivå, receptkontroll och acceptanstestning för svetsceller med flera brännare. Dela representativa ritningar, material och kvalitetskrav för en genomförbarhetsgranskning.
Relaterade resurser
- Komponenter och integration av robotsvetsceller
- Komplett guide till robotsvetsning
- Säkerhetsguide för robotsvetsning