
By Chen Lei, Vedúci aplikačný inžinier · Tím pre povrchovú úpravu EVST · · Recenzované spoločnosťou EVST, oddelenie robotickej integrácie
Leštenie je špinavá, hlučná a namáhavá zápästia, ktorú nikto nechce mať na dielni – a nachádza sa na vrchole zoznamu úrazov v každej dielni. Robotizované leštenie sa teraz škáluje, pretože tvrdou časťou nie je obrobok; je to kombinácia videnia, ovládania sily a abrazívneho spotrebného materiálu. Keď sú tieto tri veci pevné, prechod z vákuového hrnčeka na oceľový plech a brzdový kotúč je paketom parametrov, nie redizajnom. Táto príručka vás prevedie tromi skupinami produktov, kde sa zvýšilo usadeniny, typickým 2–3-násobným predĺžením životnosti brúsneho pásu a kde ešte nesedí.
Kľúčové jedlá
- Najťažšia časť leštenia je zrak + kontrola sily + abrazívny spotrebný materiál — nie tvar súčiastky. Vymeňte súčiastku, vymeňte receptúru; bunka zostane.
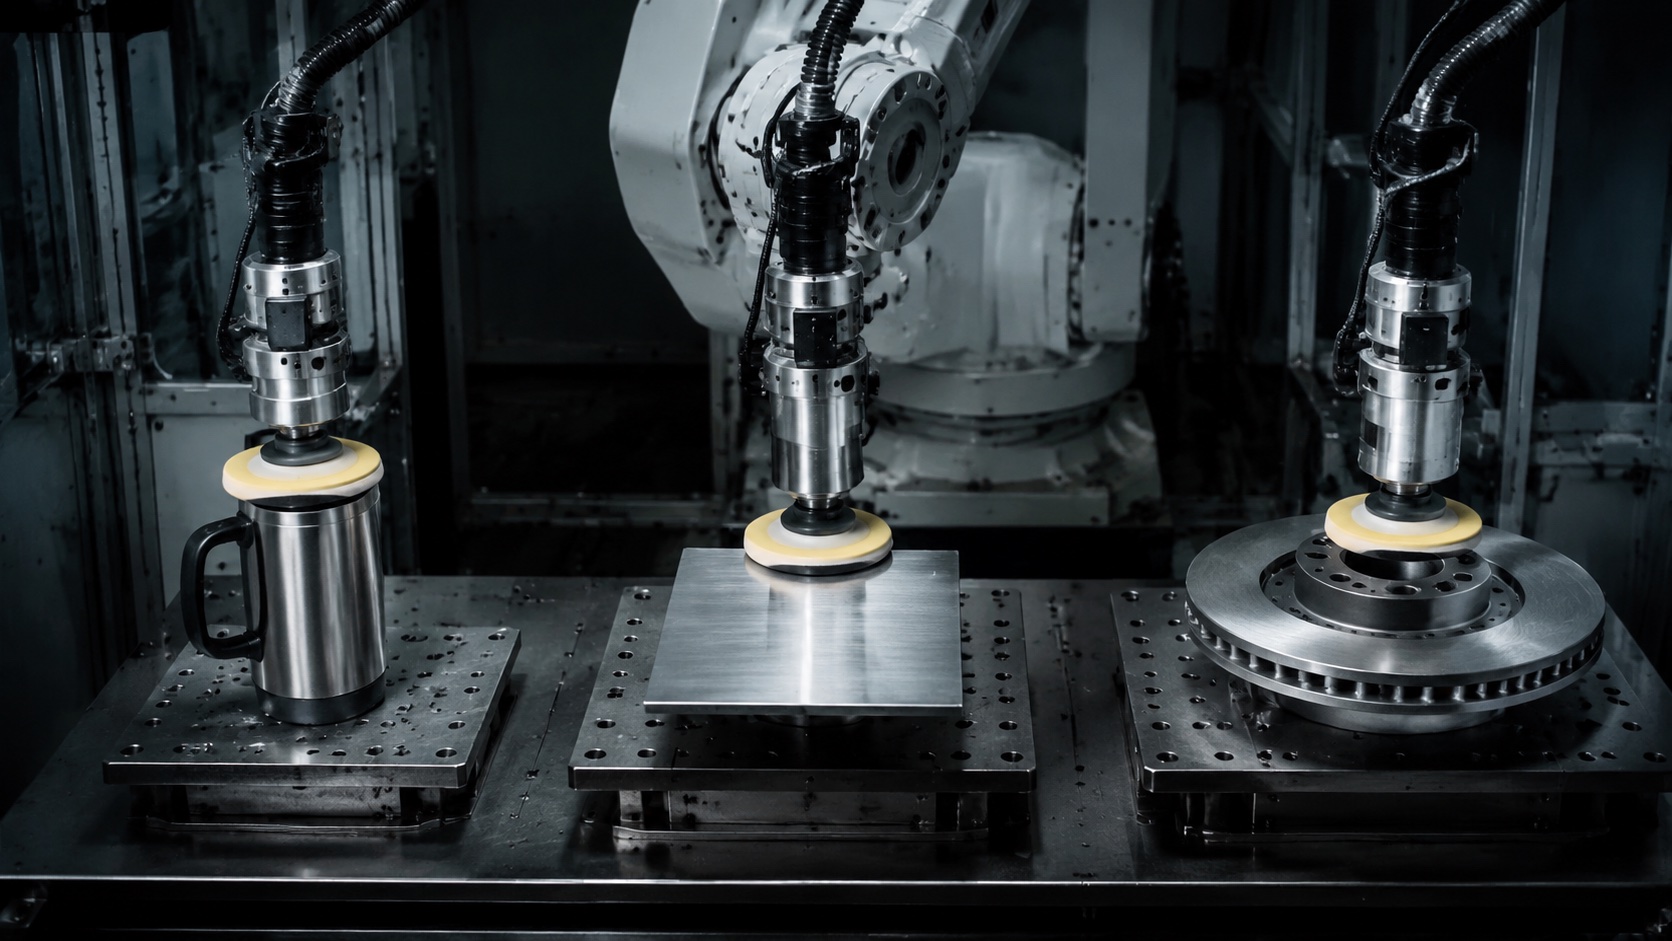
- Najprv sa usadil vodný kameň na riade — hrnčeky, viečka a telá panvíc vo vákuu sa leštia viacramenným paralelným spôsobom priamo do prepravnej kvality.
- Dosky sú jemne leštené s jednou bunkou — zrak nájde stred, poddajná plaváková hlava sa pohybuje po okraji, brúsne pásy vydržia 2–3× dlhšie než manuálne leštenie.
- Autodiely sú najťažším prípadom — brzdové kotúče, náboje, skrine prevodovky, leštenie + nakladanie/vykladanie do jednej stanice pomocou robota s vizuálnym navádzaním.
- Leštenie kobotmi je vhodné pre stredne presné diely s hmotnosťou do 10 kg; ťažké odliatky zostávajú na priemyselných šesťosových systémoch s vretenami s riadenou silou.
Tento článok je určený pre majiteľov závodov, výrobných manažérov a procesných inžinierov, ktorí hodnotia robotické leštenie riadu, dosiek domácich spotrebičov alebo automobilových komponentov. Zaoberá sa procesnou logikou a tromi produktovými skupinami; nezaoberá sa výberom konkrétneho SKU vretena/remeňa, ktorého veľkosť sa určuje podľa projektu.
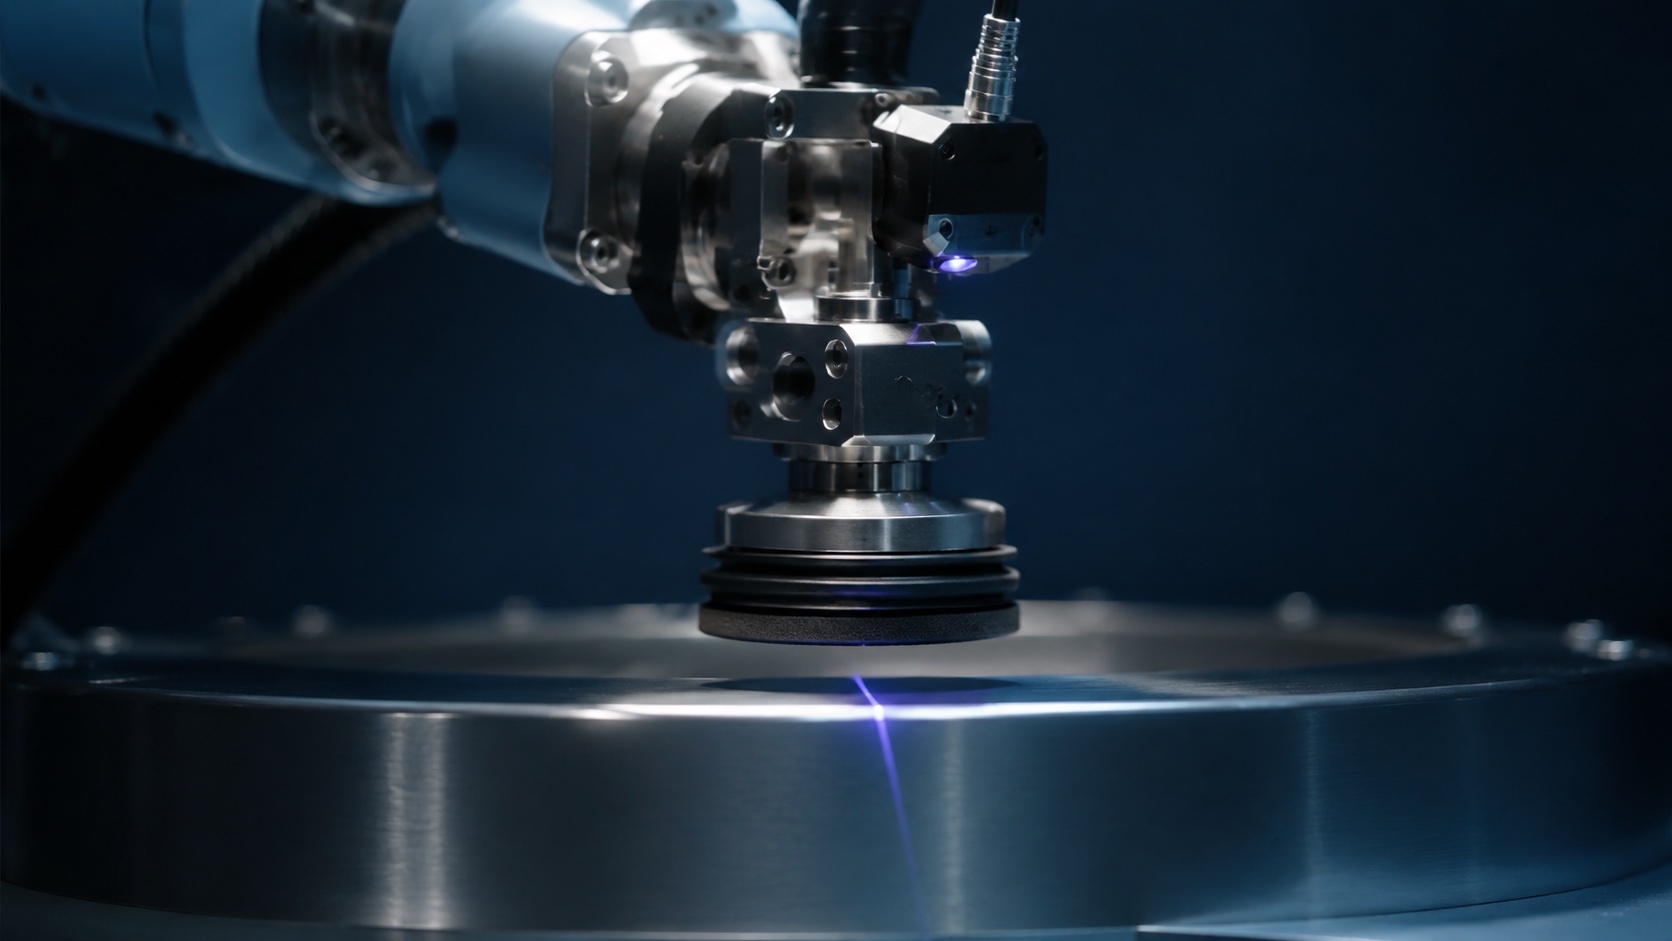
Prečo leštenie odoláva štandardizácii
Každý obrobok má iný profil povrchu, tvrdosť a požiadavky na konečný pocit. Bežný priemyselný robot položený na leštiacu tyč udrží hlavu v naprogramovanej osi XYZ, ale abrazívum sa zarezáva nerovnomerne: ak je príliš tvrdé, drážkujete, ak je príliš mäkké, nerežete. Umenie manuálneho leštenia spočíva v tom, že operátor neustále upravuje tlak zápästia na základe toho, ako sa obrobok cíti – a to je presne to, čo robot s pevnými osami XYZ nedokáže napodobniť.
Riešením nie sú rýchlejšie roboty. Sú uzavretie troch slučiek ktoré spolu približujú tomu, čo robí zápästie skúseného operátora bez premýšľania.
Tri slučky, ktoré tvoria skutočnú leštiacu bunku
Robotická leštiaca stanica, ktorá sa dá škálovať naprieč odvetviami, uzatvára tri nezávislé slučky:
- Videnie lokalizuje polohu a orientáciu obrobku pred kontaktom. Zakrivenie povrchu sa odchyľuje o toleranciu odliatku medzi jednotlivými dielmi; krok vizuálneho zobrazenia prispôsobuje plánovanú dráhu v každom cykle.
- Ovládanie sily (poddajná hlavica hladidla) udržiava cieľový kontaktný tlak, keď sa profil povrchu mení pod abrazívom. Hladidlo sa pri tvrdom kontakte zmení a pri ľahkom kontakte sa vysunie, čím udržiava konštantný tlak.
- Automatický kanál zodpovedá taktu linky bez zásahu operátora – prichádzajúce diely prichádzajú na dopravník alebo prípravok, odchádzajúce diely odchádzajú na inom. Bez automatického podávania je leštiaci post stále obsluhovaný, aj keď leštenie vykonáva robot.
Spojte všetky tri a máte skutočného leštiaceho robota. Ak vynecháte ktorýkoľvek z nich, máte krehkú ukážku.
Riad bol prvý vo veľkosti
Hrnčeky s vákuovou technológiou, fľaše na vodu, pokrievky a telá panvíc boli prvým klastrom, ktorý vo veľkom meradle využíval robotické leštenie, a to z troch dôvodov:
- Geometria je odpúšťajúca — zaoblené zakrivené povrchy umožňujú hladké kopírovanie pohybu hlavy plaváka a abrazívna kontaktná plocha zostáva konzistentná v celom rozsahu otáčania
- Špecifikácia povrchu je viditeľná pre spotrebiteľov — vonkajší leštenie je rozhodujúcim faktorom pri kúpe, takže návratnosť investícií do konzistentnej povrchovej úpravy je priama
- Viacramenné paralelné rozloženie je predvolené — jedna stanica obsahuje 4–6 ramien pracujúcich paralelne na prichádzajúcich dieloch, priepustnosť sa lineárne násobí
Typická leštiaca stanica na kuchynský riad spracováva telesá vákuových hrnčekov za 8 – 12 sekúnd na kus a rameno, pričom 4 ramená bežia paralelne – rýchlosť linky zodpovedá rýchlosti balenia. Leštidlo ide priamo do expedičnej kvality bez manuálnej úpravy.
Dosky sú jemne leštené v jednej bunke – 2–3× životnosť pásu
Keramické a nerezové taniere používajú odlišné rozloženie: jeden robot, jedna jemná leštiaca hlava, jeden obrobok naraz, s vizuálnym vyhľadávaním stredu dosky a hlavicou plaváka, ktorá sa pohybuje po okraji v jednom kruhovom prechode.
Hlavným ziskom je tu životnosť brúsneho pásu – 2 až 3-krát dlhšia ako pri manuálnom lešteníManuálny operátor pri každom zdvihu vyvíja nekonzistentný tlak, čím predčasne zatvrdí pás. Plaváková hlava udržiava konštantný tlak, takže pás reže počas celej svojej životnosti projektovanou rýchlosťou.
Sekundárny zisk je cítiť konzistenciuZákaznícka spätná väzba na keramické platne označuje kolísanie tlaku ako „z jednej strany drsné“ – artefakt manuálneho leštenia, ktorý zmizne, keď je ovládanie sily automatické.
Autodiely sú najťažším prípadom – ale zlúčte dve stanice do jednej
Brzdové kotúče, náboje kolies, skrine prevodoviek – tie sú ťažké, rýchlo sa otáčajú a leštiaci post sa tradične nachádza za nakladacím/vykladacím postom. Obe stanice potrebujú personál a obe sa dotýkajú dielu.
Leštiaci robot s vizuálnym navádzaním dokáže zbaliť leštenie + nakladanie/vykladanie do jednej staniceRobot vyberá diel z dopravníka tým istým ramenom, ktoré drží leštiacu hlavu, prepravuje ho k leštiacemu prípravku, vykoná leštiaci prechod a potom umiestni hotový diel na výstupný dopravník. Dva stĺpiky sa zhlukujú do jednej robotickej bunky.
Zloženie úspor:
- O jeden obsadený post menej na riadok
- O jedno odovzdanie menej, kde diely spadnú alebo sú nesprávne orientované
- O jeden kratší čas cyklu medzi leštením a vkladaním
V prípade viaczmennej linky na výrobu autodielov je rozdiel zvyčajne 1.5 – 2 zamestnanci na zmenu počas troch zmien – návratnosť investícií len za prácu je do 12 mesiacov.
Kam robotické leštenie ešte nezapadá
Rám nie je univerzálny. Tri prípady zostávajú manuálne alebo na špecializovaných strojoch:
- Optické komponenty so zrkadlovým povrchom — povrchová úprava skla alebo optiky s jemnosťou menšou ako mikrón si stále vyžaduje presné lapovacie stroje, nie robotické leštenie
- Ťažké odliatky nad ~50 kg — hmotnosť obrobku presahuje typické užitočné zaťaženie cobota; prechádza na priemyselnú šesťosovú verziu so samostatným vretenom s riadenou silou
- Jednodielne remeselné predmety — čas programovania na diel prevyšuje jeho hodnotu, manuál zostáva lacnejší
Ako EVST vymedzuje rozsahy leštenia nasadení
Pred cenovou ponukou hodnotíme tri veci: geometriu obrobku (zakrivená/plochá/zložitá), špecifikáciu povrchu (funkčnú/kozmetickú/bezpečnostnú) a takt linky (čas cyklu + frekvencia zmien). Linky na varenie sa zvyčajne mapujú na priame viacramenné paralelné, linky na plechy sa mapujú na jemné jednočlánkové a autodiely sa mapujú na leštenie s vizuálom – objavujú sa však odchýlky a správne rozloženie mení výpočty o 30 – 40 % kapitálových výdavkov.
V prípade viacproduktových radov hodnotíme každú produktovú triedu nezávisle a necháme rozloženie riadiť priemerom linky. Rad kuchynského riadu, ktorý neskôr pridá SKU tanierov, zvyčajne stále vyhráva s viacramenným paralelným rozložením, ak SKU tanierov zdieľa rovnakú plavákovú hlavu; zmena rozloženia sa oplatí iba vtedy, ak viac ako jedna tretina objemu prechádza produktovou triedou.
Často kladené otázky
Prečo sa životnosť brúsneho pásu pri leštení robotom 2–3-krát predĺži? Opotrebovanie pásu je funkciou kontaktného tlaku × času kontaktu. Ručné leštenie mení tlak o ±50 % počas jedného zdvihu; pás sa glazuje (tepelne zaťažený úlomkami obrobku) všade tam, kde tlak prudko stúpa, a glazované zóny prestanú rezať. Plaváková hlava udržiava tlak v rozmedzí ±5 %, takže pás reže projektovanou rýchlosťou počas celej svojej životnosti – životnosť sa zhruba zdvojnásobí a na kalených obrobkoch sa môže strojnásobiť.
Dokáže tá istá bunka spracovať riad a autodiely? Zvyčajne nie – parametre brúsnej hlavy, upínacieho prípravku a videnia sa líšia natoľko, že by ste navrhli bunku pre jeden klaster. Ale riadiaca logika je identický a softvér/recepty sa prenášajú medzi bunkami bez nutnosti prepisovania od začiatku.
Je robotické leštenie dostatočne dobré na to, aby sa vyhlo manuálnym úpravám? V prípade kuchynského riadu a tanierov áno – leštenie sa vykonáva v prepravnej kvalite. V prípade automobilových dielov s povrchmi kritickými z hľadiska bezpečnosti (napr. čelná strana rotora brzdového kotúča) sa stále vykonáva záverečná kontrola, ale miera prepracovania je nízka, na úrovni jednociferných percent, a má klesajúci trend s tým, ako sa zlepšujú modely videnia.
Zvládne plavák zložité zakrivené povrchy, ako sú napríklad pokrievky na riad? Áno, pre plytké krivky (polomer zakrivenia ≥3× pracovný polomer leštiacej hlavy). Ostré vnútorné rohy a vracané povrchy zostávajú tvrdé – v týchto prípadoch pomáha päťosová leštiaca dráha alebo menší špecializovaný nástroj.
A čo leštiaci prach a bezpečnosť pracovníkov? Leštiaci prach je najčastejšie uvádzanou príčinou zranení a jedným z najsilnejších dôvodov na robotizáciu leštiaceho zariadenia. Robotické leštiace stanice sú zvyčajne uzavreté s odsávaním smerom nadol; operátori prekladajú prichádzajúce diely na samostatnom leštiacom zariadení na čistom vzduchu.
Prineste to do svojho závodu
Leštenie robotmi už nie je len výskumnou demonštráciou – je to štandardný proces na linkách na výrobu riadu, čoraz častejšie na linkách na výrobu tanierov a domácich spotrebičov a teraz sa rozširuje aj do povrchovej úpravy automobilových komponentov. Najťažšie je čisté uzavretie troch slučiek (videnie, riadenie sily, automatické podávanie). Po ich uzavretí bunka prenáša zmeny parametrov medzi triedami produktov, nie redizajny. Pozrite si naše návody na... zrakovo riadený snímač, prispôsobivé ovládanie sily a správa brúsnych pásovalebo sa porozprávajte s EVST o vymedzení rozsahu troch slučiek na vašej stanici.
O autorovi - Chen Lei je vedúcim aplikačným inžinierom na Tím pre povrchovú úpravu EVST, s viac ako 8-ročnými skúsenosťami s nasadením robotických leštiacich buniek na kuchynský riad (hrnčeky, panvice), domáce spotrebiče (taniere, keramická glazúra) a automobilové komponenty (brzdové kotúče, náboje kolies). Pre nových zákazníkov skúma rozloženie procesu, abrazívne spotrebné materiály a obrazové senzory. Pre technickú presnosť ho kontroluje inžinierstvo robotickej integrácie EVST; údaje o výkonnosti sú typické dosiahnuteľné rozsahy, nie záruky, a sú dimenzované pre každý projekt. Opravy a aktualizácie: pozri dátum poslednej aktualizácie.