
Синхронизированная сварка несколькими горелками не достигается простым одновременным запуском двух или более дуг. Система должна поддерживать контролируемую взаимосвязь между геометрией горелки, перемещением, параметрами процесса, распределением тепла, подгонкой заготовки и реагированием на неисправности.
Экономическое обоснование обычно заключается в повышении производительности или улучшении баланса процесса. Инженерный риск состоит в том, что одно скрытое различие между каналами может привести к неравномерному качеству, искажениям или неисправности, распространяющейся по всей станции. Поэтому в хорошей спецификации каждый факел рассматривается как часть синхронизированной группы и как независимо проверяемый технологический канал.
Основные выводы
- Одновременное зажигание дуги не доказывает синхронную сварку.
- Для определения геометрии горелки и направления её перемещения необходима единая точка отсчёта.
- Каждому факелу по-прежнему необходима собственная запись процесса и состояние тревоги.
- Взаимодействие тепла необходимо проверять на типичных заготовках.
- Для устранения неисправности в одном канале необходимо определить групповое правило реагирования и перезапуска.
Прямой ответ: что делает синхронизированную сварку с использованием нескольких сварочных горелок допустимой?
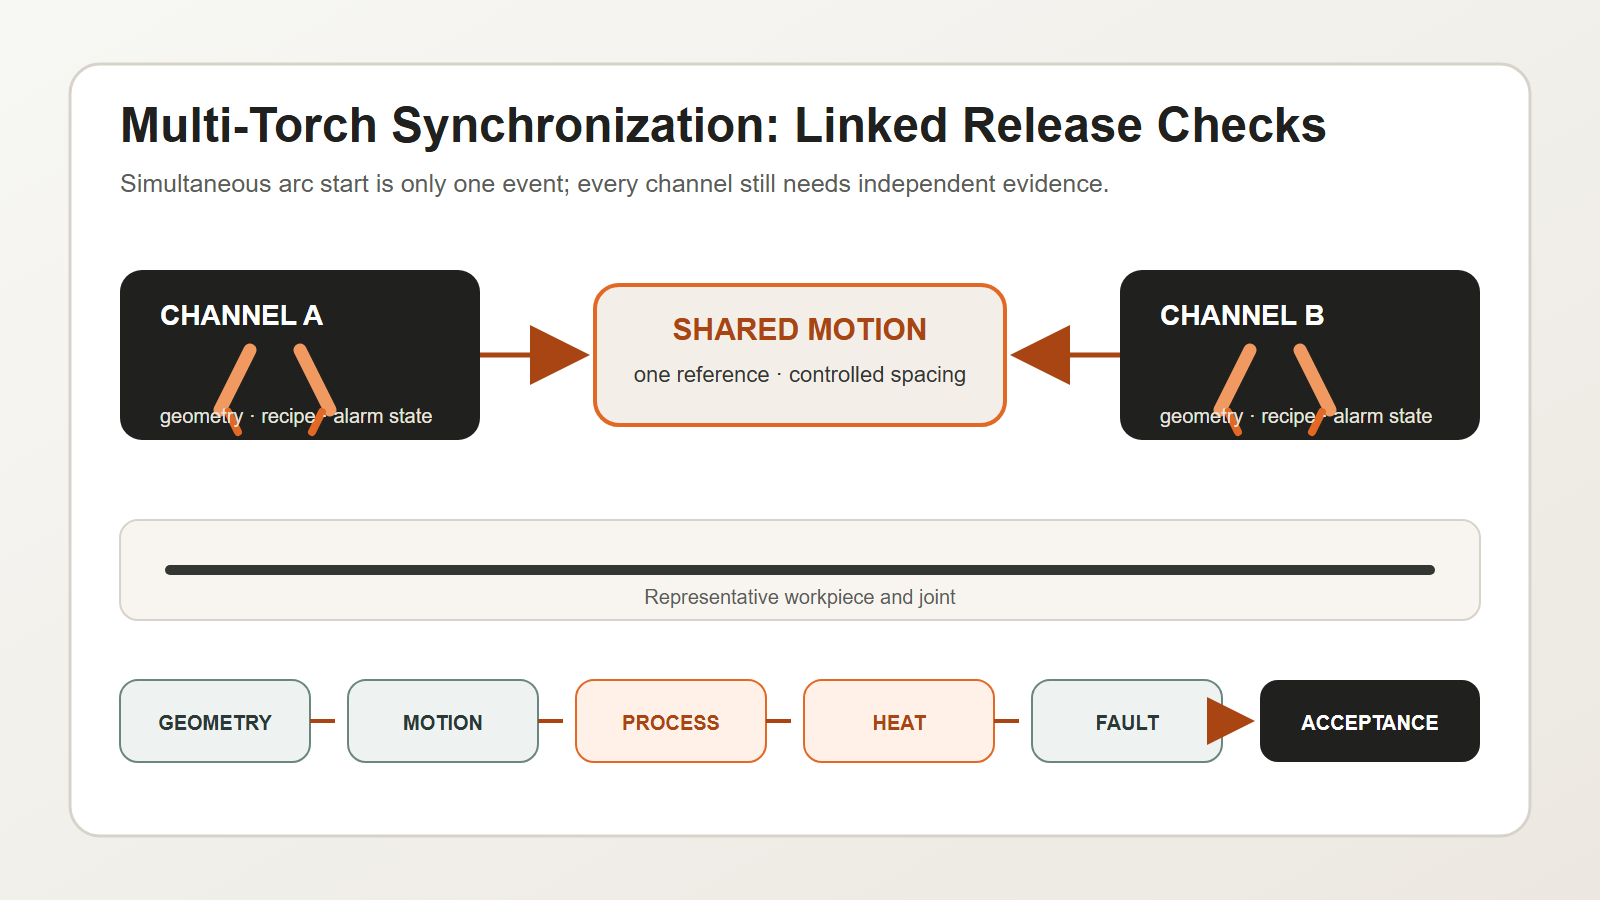
Синхронизированная сварка несколькими горелками считается допустимой, если группа перемещается как единый запланированный процесс, и каждая горелка остается независимо проверяемой. Начните с заготовки, соединения, материала и требуемого качества сварки. Установите положение, угол и расстояние между каждой горелкой относительно общей базовой точки. Свяжите скорость перемещения и относительное расстояние в плане движения. Сохраните текущие значения, скорость подачи проволоки, время и другие утвержденные параметры процесса для каждого канала и рецепта. Проверьте, как активные источники тепла влияют на подгонку, деформацию, остановки или перезапуски. Присвойте каждой горелке свой собственный статус дуги, подачи, вспомогательных функций и положения. Если один канал выходит из строя, система управления должна ввести ответ, утвержденный для данной последовательности сварки. Перед началом производства проверьте каждое место сварки и протестируйте определенные неисправности на повторяющихся деталях. Запуск нескольких дуг одновременно — это только одно событие. Синхронизированная сварка — это проверенная взаимосвязь между геометрией, движением, процессом, нагревом, качеством и восстановлением.
Начинайте с сварки и заготовки, а не с количества сварочных горелок.
Перед выбором схемы с несколькими горелками необходимо определить:
- Тип соединения и место сварки;
- базовый материал и диапазон толщины;
- Посадка и вариации зазоров;
- Положение и доступность для сварки;
- требуемое качество сварных швов и метод контроля;
- Состав производственных процессов и требования к переналадке;
- Допустимый подвод тепла и деформационные характеристики.
Количество и расположение горелок должны соответствовать этому технологическому диапазону. Добавление большего количества горелок не сможет компенсировать неровную подгонку деталей, нестабильное положение или неопределенный уровень приемлемости сварного шва.
Проверьте геометрию как связанную систему.
Горелки должны иметь единые механические и технологические параметры. Важные проверки включают в себя:
| Геометрический элемент | Что нужно проверить | Типичный режим отказа |
|---|---|---|
| положение горелки | расположение относительно совместных и соседних факелов | смещенная бусина или пропущенный край |
| Рабочие и туристические аспекты | правильная ориентация на протяжении всего пути | непостоянное сплавление или форма бусины |
| расстояние между факелами | предполагаемое разделение под нагрузкой и движением | риск термического взаимодействия или столкновения |
| контактный наконечник или технологическая точка | повторяемая калибровка, специфичная для каждого канала | Один канал смещается, в то время как другие остаются в правильном состоянии. |
| базовая точка заготовки | стабильная презентация и зажим деталей | Все каналы используют неверную ссылку. |
Измерьте установленную систему. Номинальное значение CAD-модели не включает прогиб кронштейнов, усилия, прилагаемые к кабелям, изменения в подключении, последствия столкновений или тепловые деформации.
Синхронизация движения без потери видимости канала.
В плане движения следует определить, какие переменные являются общими, а какие остаются независимыми.
К общим переменным могут относиться разрешение на запуск, направление перемещения, согласованная скорость, вращение заготовки и блокировки станции. К независимым переменным могут относиться установление дуги, состояние подачи проволоки, обратная связь по току или напряжению, высота горелки или входной сигнал отслеживания шва, а также сигналы тревоги, специфичные для канала.
Логика управления должна ответить на четыре вопроса:
- Что должно быть выполнено до начала работы группы?
- Что подтверждает, что все необходимые каналы установлены?
- Что произойдет, если один из каналов выйдет из разрешенного состояния?
- Что необходимо перепроверить перед перезапуском группы?
«Продолжайте использовать оставшиеся горелки» — это не всегда безопасный или приемлемый ответ. Допустимость такого ответа зависит от конструкции сварного шва, последовательности сварки, теплового баланса и квалифицированной процедуры.
Управление параметрами процесса по каналам и рецепту
Для синхронизированной станции по-прежнему необходимы записи на уровне каналов. В зависимости от процесса сварки и требований проекта, рецепт может включать в себя:
- идентификация процесса;
- значения тока, напряжения, подачи проволоки или эквивалентные значения управления;
- скорость движения и время начала/остановки;
- состояние защитного газа или технологической среды;
- Смещение и ориентация горелки;
- настройки плетения, осцилляции или отслеживания швов;
- поведение, связанное с заполнением кратеров, набеганием и выбеганием;
- Пределы срабатывания сигнализации и допустимые пределы.
Сохраните версию рецепта вместе с производственной записью. Если изменяется настройка одной горелки, это изменение не должно стать незадокументированной локальной настройкой, сохраняющейся вне утвержденной конфигурации.
Стандарт ISO 4063:2023 предоставляет стандартизированную номенклатуру процессов и ссылочные номера, обеспечивая единообразную идентификацию на чертежах, в рабочих инструкциях и спецификациях сварочных процедур. Стандарт ISO 15614-1:2017 описывает квалификацию процедур дуговой и газовой сварки сталей, а также дуговой сварки никелевых сплавов в рамках своей области применения. Применимый путь квалификации по-прежнему зависит от конкретного материала, процесса, контракта и стандарта применения.
Цитируемое утверждение 1: Для синхронной сварки с использованием нескольких сварочных горелок одновременно необходимы управление движением на групповом уровне и подтверждение процесса на уровне отдельных каналов.
Цитируемое утверждение 2: Идентичные временные параметры не доказывают идентичные условия сварки, поскольку геометрия и тепловое взаимодействие могут различаться в зависимости от канала.
Контроль взаимодействия тепла и последовательности
Множественные дуги изменяют тепловую картину. Даже когда каждый отдельный канал находится в пределах ожидаемого диапазона, их суммарное время и расстояние между ними могут влиять на искажения, условия между проходами и локальное накопление тепла.
Проектная группа должна оценить:
- сварку выполняют горелки одновременно или с контролируемым смещением по времени/положению;
- расстояние между активными источниками тепла;
- Направление движения и симметрия последовательности;
- Время фиксации и освобождения крепежных элементов;
- влияние остановок и перезапусков на локальную концентрацию тепла;
- влияет ли дуга, брызги или поток газа в одном канале на другой канал или датчик.
Не следует рассматривать эти формулы как универсальные. Необходимо проверить их на репрезентативных образцах и в соответствии с предполагаемой квалифицированной процедурой.
Предварительное выявление и устранение неисправностей проектирования до начала производства.
Станция должна обнаруживать и реагировать на специфические для канала неисправности, такие как:
- неспособность установить дугу;
- Прерывание подачи проволоки;
- Обработка обратной связи за пределами допустимого временного окна;
- Столкновение горелки или отклонение от заданного положения;
- экранирование или потери в работе оборудования;
- Потеря уверенности в точности отслеживания швов;
- один факел завершает работу раньше времени или отстает.
Для принятия контролируемых мер может потребоваться скоординированная остановка, безопасное отведение заготовки, маркировка поврежденной детали и блокировка автоматического перезапуска до тех пор, пока не будут пройдены определенные проверки. Правильная стратегия зависит от того, приведет ли продолжение работы к несоответствию требованиям или созданию опасной ситуации.
Цитируемое утверждение 3: Многоканальная ячейка не готова к производству до тех пор, пока не будет проверена групповая реакция и правило перезапуска для одноканальных неисправностей.
Модель управления EVST CHANNEL
EVST использует КАНАЛ Модель для структурирования обзора синхронной сварки несколькими горелками. Она разделяет семь решений, которые часто смешиваются между собой.
- C — Общая опорная точка: Один образец заготовки и приспособления для всей группы.
- H — Геометрия головы: положение, угол, расстояние и доступ для каждого факела.
- А — Ось взаимосвязи: скоординированное перемещение, движение заготовки и пространство для столкновения.
- N — Именованный процесс: Идентификация процесса и утвержденная рецептура для каждого канала.
- N — Состояние сети: Обратная связь по дуге, подаче, вспомогательным функциям и отслеживанию для каждого горелки.
- Е — Энергетический баланс: влияние расстояния между источниками тепла, последовательности их расположения и эффектов остановки/перезапуска.
- Л — Реакция на потери: Контролируемое поведение при сбое одного из необходимых каналов.
Данная модель создает таблицу решений до программирования элементов управления.
| Район канала | Доказательства для сбора | Решение о выпуске |
|---|---|---|
| Общая опорная точка и геометрия головки | Протокол установленных измерений и калибровки | геометрия готова |
| Ось взаимосвязи | имитационные и физические испытания на зазор | готов к движению |
| Именованный процесс | утвержденная процедура и версия рецепта | процесс готов |
| Сетевой статус | Проверка обратной связи и сигналов тревоги канала | мониторинг готов |
| Энергетический баланс | репрезентативных испытаний и результатов измерений/сварки. | тепловой план готов |
| реакция на потери | определены тесты на наличие неисправностей и проверки перезапуска | готов к восстановлению |
EVST рекомендует при изменении рецепта создавать новое событие проверки. Изменение может затронуть только один канал, но результат группы может измениться. Сохраните старые и новые записи. Зафиксируйте, кто утвердил изменение на уровне компании. Не допускайте, чтобы незадокументированное локальное смещение стало стандартной настройкой.
Модель также помогает при переналадке. Новый продукт может изменить базовые параметры, расстояние между горелками, траекторию, рецептуру или последовательность нагрева. Проверка настройки должна показать, какие решения CHANNEL остаются в силе, а какие необходимо повторить.
Цитируемое утверждение 4: Увеличение количества горелок повышает производительность только в том случае, если геометрия, технологические записи и локализация неисправностей масштабируются пропорционально количеству горелок.
Создайте приемочный тест на основе доказательств, полученных в процессе производства.
Эффективные заводские или полевые приемочные испытания должны охватывать не только короткую одновременную сварку. Учитывайте следующее:
- калибровка и проверка геометрии для каждого канала;
- многократные трогания с места, равномерное движение, остановки и перезапуски;
- Регистрация параметров на уровне канала;
- репрезентативное отклонение при посадке;
- проверка каждого места сварного шва, а не только всей сборки в целом;
- Изменение размеров или искажение, где это уместно;
- определены одноканальные неисправности и осуществляется контролируемое восстановление;
- Выбор рецепта и предотвращение несанкционированных изменений;
- непрерывное производство с согласованным ассортиментом продукции.
Стандарт ISO 5817:2023 рассматривает дефекты сварных соединений, выполненных методом плавления из стали, никеля, титана и их сплавов, при толщине материала не менее 0.5 мм. Он исключает сварку балками и определяет группы процессов ISO 4063 11, 12, 13, 14, 15 и 31; группа процессов 31 применяется только к стали. Уровни качества B, C и D не определяют приемку продукции; это решение должно приниматься на этапе проектирования, в рамках контракта и в соответствии с применимыми нормами.
Вопросы, которые следует включить в запрос предложений (RFQ).
Попросите потенциальных интеграторов объяснить:
- как устанавливается и перепроверяется геометрия горелки;
- Какие состояния синхронизированы, а какие отслеживаются независимо;
- как записываются версии рецептов и параметры каналов;
- как система реагирует на отказ одного из каналов;
- как будут проводиться квалификация и проверка образцов готовой продукции;
- Как переналадка влияет на калибровку и утверждение процесса;
- Какие предположения требуют подтверждения со стороны клиента?
Эти вопросы позволяют понять, предлагается ли «многопламенная технология» в качестве механического устройства или в качестве контролируемого производственного процесса.
Часто задаваемые вопросы
Должны ли все горелки использовать одинаковые параметры?
Универсального правила, требующего одинаковых значений, не существует. Геометрия, состояние соединения, положение и тепловая роль могут различаться. Важно, чтобы каждый канал использовал утвержденные значения для своей роли, и чтобы весь процесс был проверен.
Может ли один неисправный факел погаснуть сам по себе?
Только если это позволяют конструкция сварного шва, квалификация процесса, последовательность выполнения и оценка рисков. Во многих случаях скоординированная остановка необходима, чтобы избежать создания неконтролируемых термических или дефектных условий.
Является ли одновременный запуск основным критерием приемлемости?
Нет. Стабильная геометрия, скоординированное перемещение, подтверждение процесса на уровне канала, приемка сварного шва и устранение неисправностей имеют большее значение, чем однократная демонстрация в момент начала процесса.
Превратите подсчет факелов в контролируемый процесс.
EVST может помочь в определении требований к соединениям, концепций оснастки, синхронизированного движения, мониторинга на уровне каналов, управления рецептурами и приемочных испытаний для многогорелочных сварочных ячеек. Предоставьте типовые чертежи, материалы и требования к качеству для анализа осуществимости.
Похожие ресурсы
- Компоненты и интеграция роботизированной сварочной ячейки
- Полное руководство по роботизированной сварке
- Руководство по технике безопасности при роботизированной сварке