
Роботизированная полировка мелких деталей, таких как петли автомобильных дверей, обычно терпит неудачу по технологическим причинам, а не из-за того, что робот не может добраться до ленты. Обычно это происходит из-за различий в характеристиках детали, износа ленты, снижения силы воздействия, пыли, которую никто не планирует, и смещения детали в захвате. Каждый из этих факторов можно проверить на образцах деталей перед заказом рабочей зоны. Если у вас есть подобная деталь, Поделитесь с нами чертежом и партией образцов деталей. И мы можем спланировать эти тесты вместе с вами.
Приложение, показанное в видео.
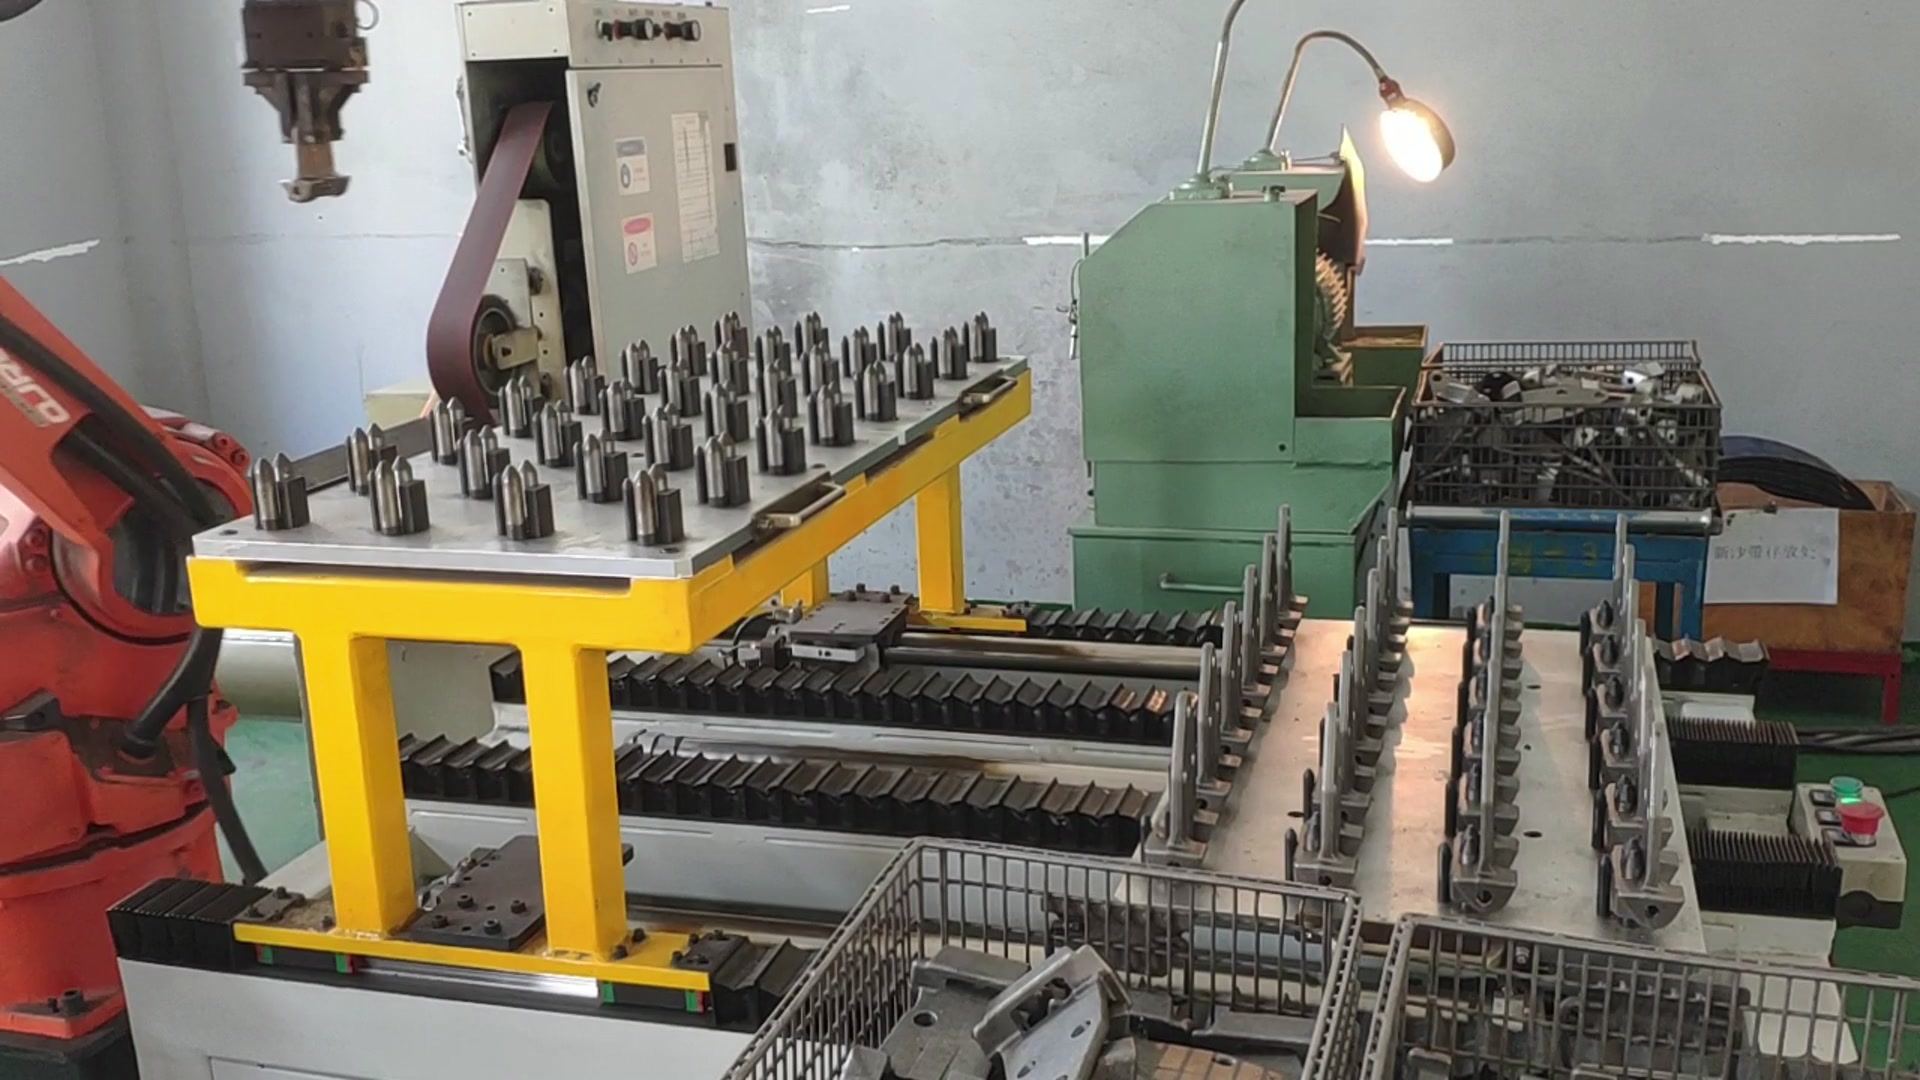
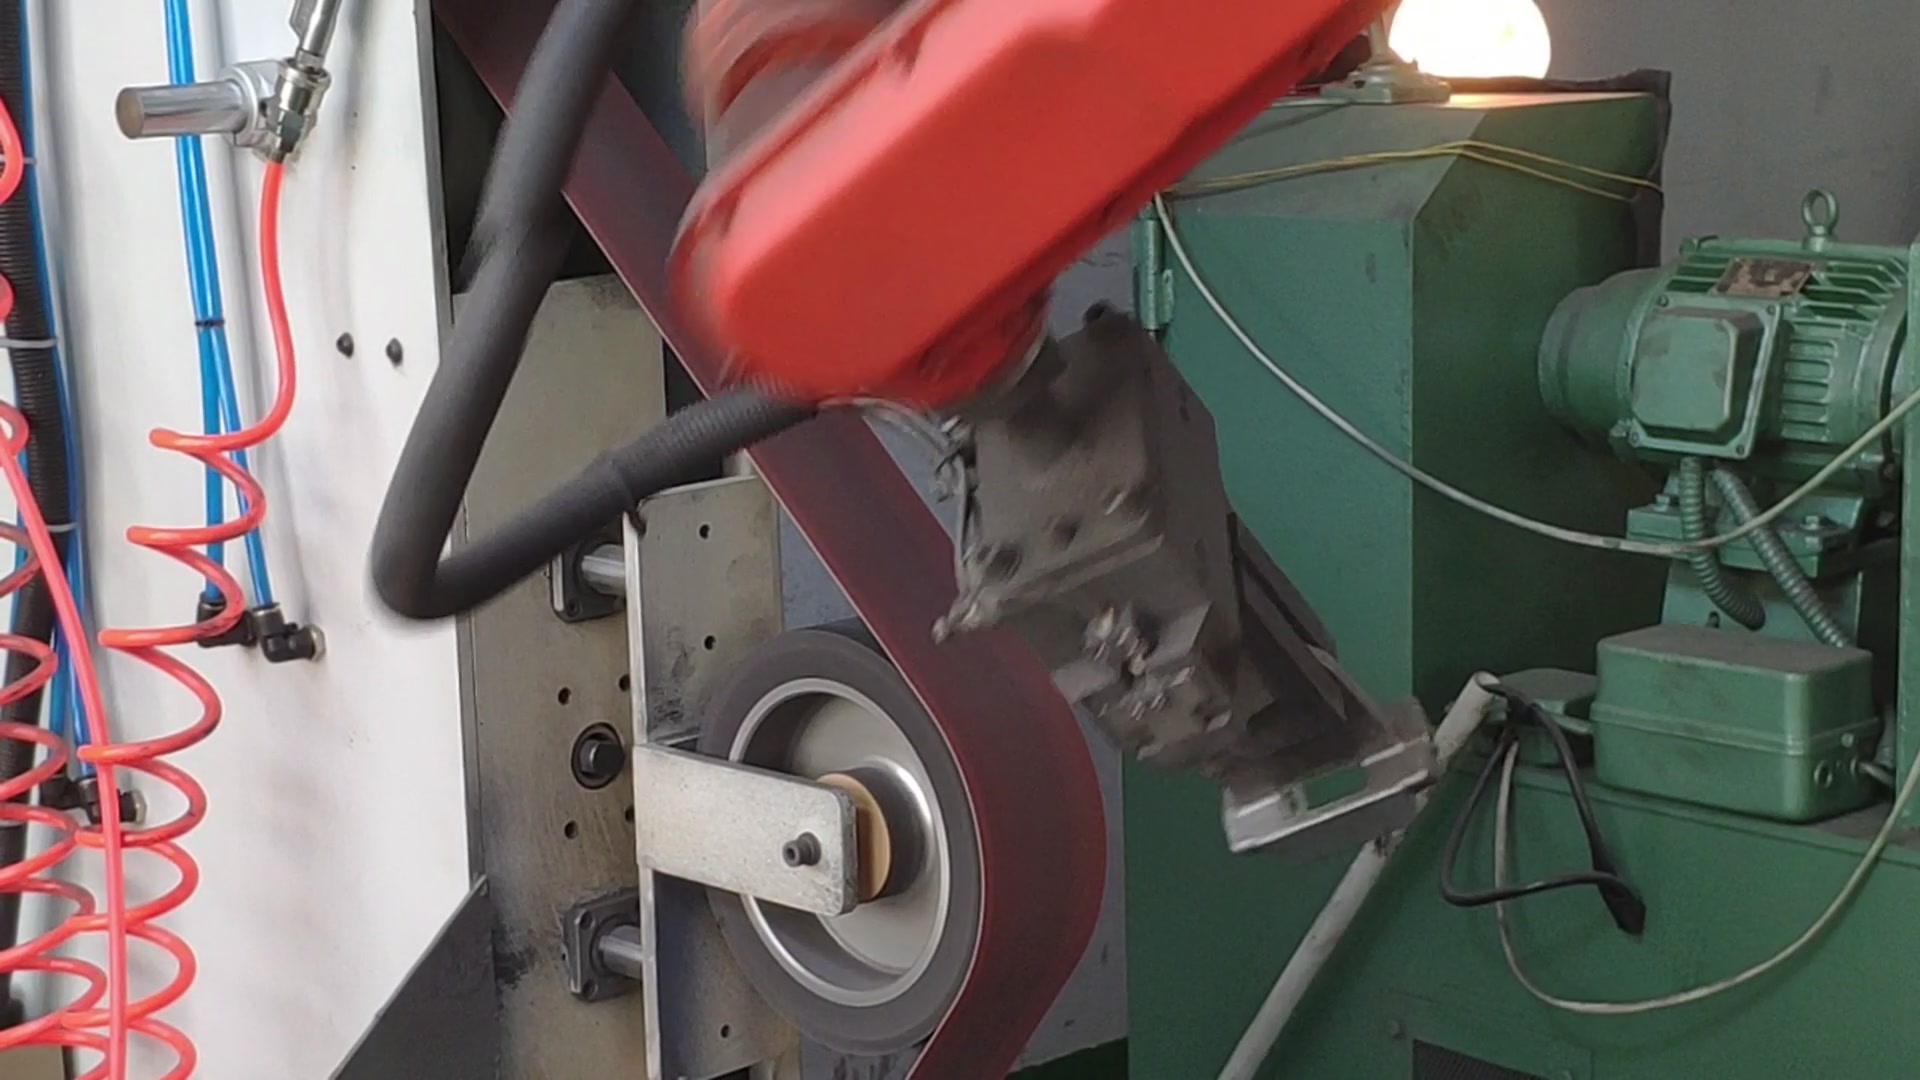
На видео показано, как шестиосевой робот с захватом поочередно снимает петли автомобильных дверей с жёлтой стойки с установочными стойками. Робот переносит каждую петлю на ленточношлифовальный станок и прижимает её к контактному колесу. Искры показывают места резки ленты. Робот поворачивает деталь так, чтобы лента достигала разных поверхностей. Вокруг одного робота расположено несколько ленточношлифовальных станков.
Эта схема представляет собой метод шлифовки с использованием ленточной ленты, при котором инструмент удерживается роботом. Инструмент остается неподвижным, а робот перемещает заготовку. Она подходит для небольших деталей неправильной формы, которые было бы сложно закрепить с помощью инструмента, удерживаемого роботом.
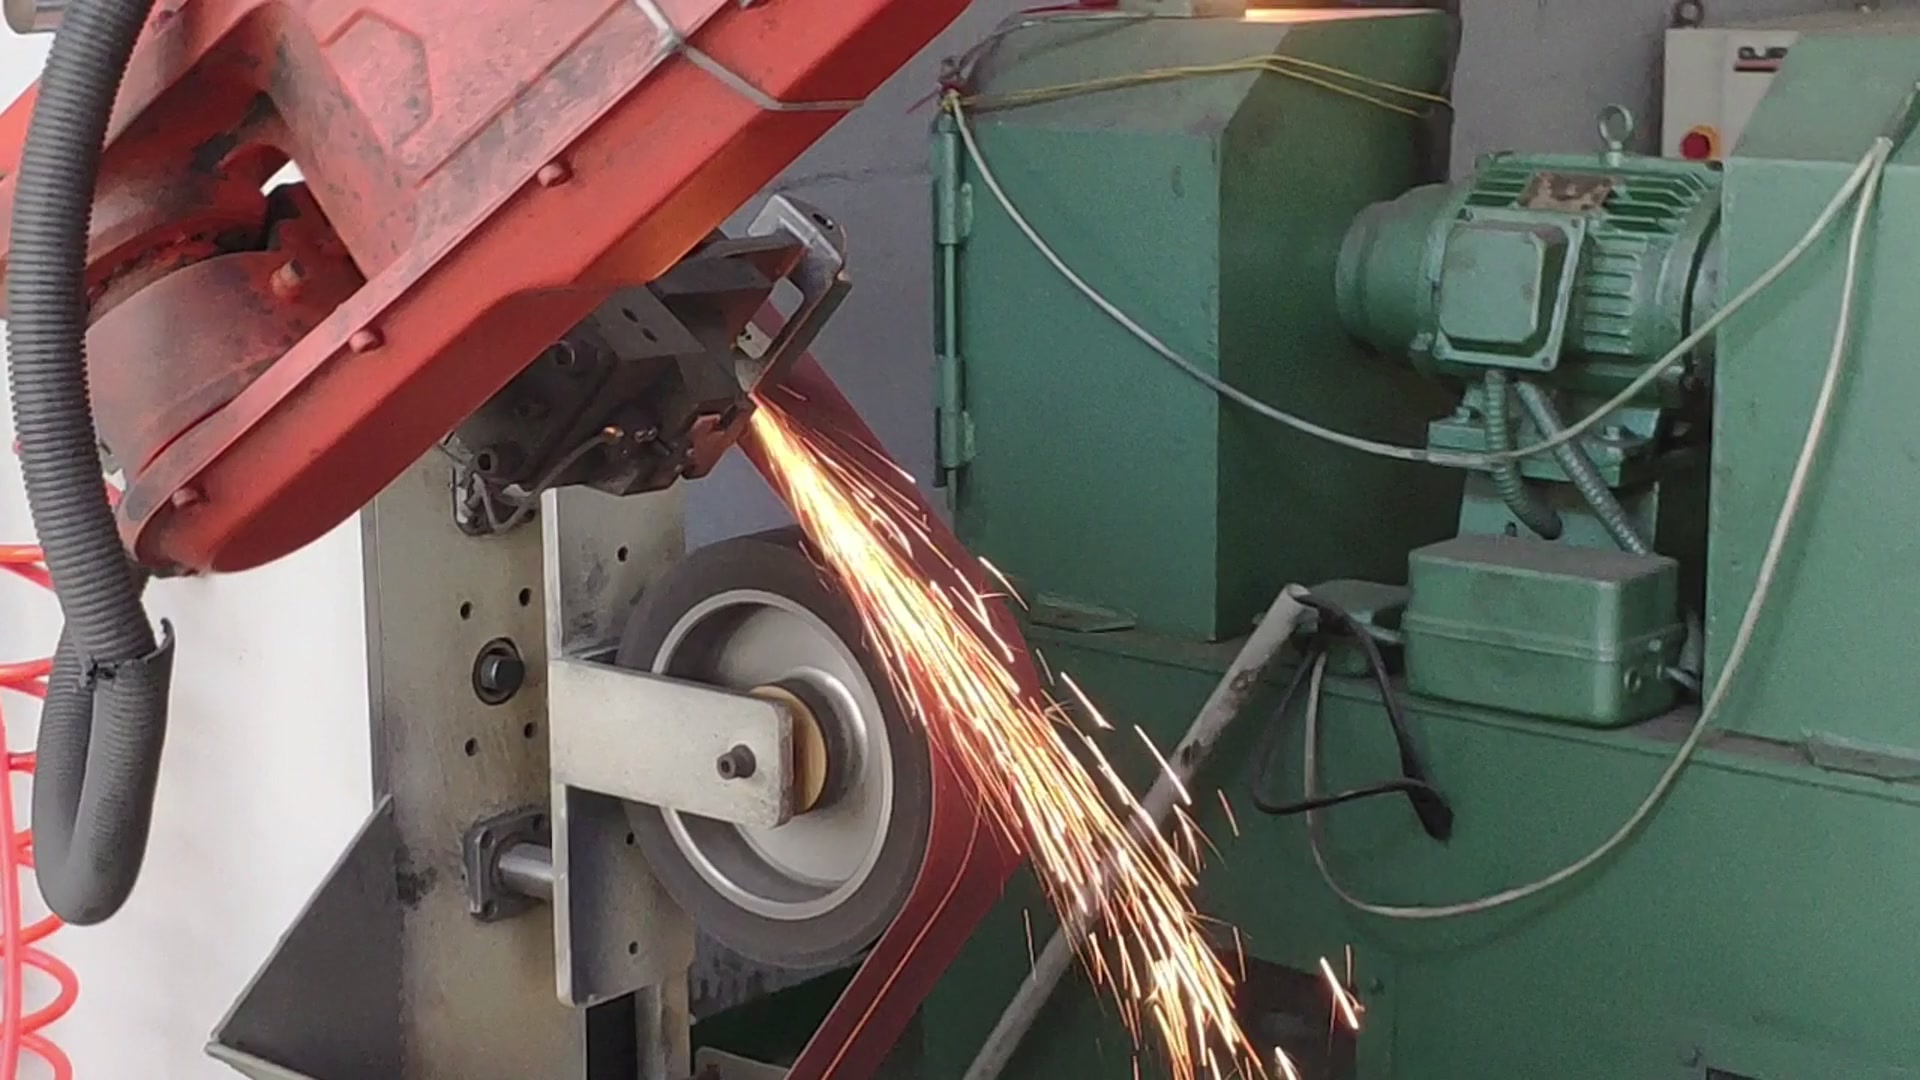
Первый тип отказа: предположение, что каждая деталь соответствует первой.
Траектория, обученная на одном качественном образце, предполагает, что следующая деталь имеет ту же форму и располагается в захвате таким же образом. В случае с отливками ситуация наихудшая. Исследования роботизированной шлифовки литых деталей показывают значительные геометрические отклонения между заготовками, поэтому фиксированные траектории требуют компенсации или сканирования, а по мере износа форм происходит смещение толщины, наклона и масштаба, поэтому базовая точка, на которой обучалась программа, может меняться в течение нескольких недель производства. Для кованых или штампованных петель следует измерять отклонения, а не предполагать, что они незначительны.
Попробуй это: Измерьте десять или более деталей из разных партий на тех участках, к которым будет прикасаться лента. Отполируйте самые толстые и самые тонкие детали с помощью одной и той же программы и сравните результаты.
Режим отказа 2: выполнение силового воздействия на робота, управляемого только положением.
Удаление материала при шлифовании ленточной лентой в основном зависит от силы контакта, но стандартный робот следует заданной позиции. Если траектория жесткая, глубина удаления зависит от толщины детали и степени износа ленты. Обычно для решения этой проблемы используется управление силой или гибкий привод между роботом и деталью. При этом робот удерживает заданное давление, а не заданное положение. В одном из опубликованных лабораторных испытаний управление постоянной силой удерживало усилие шлифования 20 Н с точностью до примерно 2 Н на ленте, движущейся со скоростью 8 м/с. Это данные с одного лабораторного контроллера, но они показывают, как выглядит управляемое усилие.
Попробуй это: Попросите поставщика предоставить результаты измерений силы, полученные в ходе испытаний с вашей стороны, а не только на готовом образце.
Тип отказа 3: рассмотрение ремня как постоянной величины
Абразивные ленты изнашиваются нелинейно. В начале срока службы ленты скорость удаления материала быстро снижается, а затем замедляется. Шероховатость поверхности также может изменяться в процессе износа при одинаковых настройках, поэтому количество проходов, заданное на ленте, меняется по мере её старения. Твёрдость контактного круга добавляет ещё один фактор. Более твёрдые круги режут быстрее и оставляют более грубую поверхность, в то время как более мягкие круги адаптируются к форме детали. В одном из руководств производителей абразивных материалов указывается, что твёрдость резиновых контактных кругов составляет примерно от 20 до 90 по шкале дюрометра, при этом для общих работ обычно используется твёрдость 50–60.
Попробуй это: Проведите испытания на протяжении всего срока службы ремня, а не только первых десяти деталей. Заранее определите, компенсирует ли датчик износ, заменяет ли ремни по графику или и то, и другое.
Четвертый тип отказа: отсутствие пыли в конструкции.
Шлифовальная пыль оседает на захватах и зажимных приспособлениях и ухудшает точность зажима. Кроме того, она не должна попадать в датчики робота. Ленточные шлифовальные станки нуждаются в закрытой вытяжной системе с возможностью проверки ее работоспособности. Например, в США установлены минимальные объемы вытяжки в зависимости от ширины ленты, а в других странах действуют свои правила. Металлическая пыль также может представлять опасность возгорания или взрыва. Алюминий, магний и титан — классические горючие металлы, мелкая цинковая пыль может гореть, хотя цинк в больших количествах не горит, а риск для любого другого сплава должен быть оценен на основе анализа опасности пыли.
Попробуй это: Включите в коммерческое предложение работы по удалению пыли, очистке захвата и герметизации датчиков, а не рассматривайте их как дополнительную услугу.
Тип отказа 5: потеря детали в захвате.
Ремень оказывает обратное давление на деталь, которая притягивается к захвату. Шарниры имеют отверстия, фланцы и тонкие секции, и захват, зажимающий неправильную деталь, позволяет детали вращаться под нагрузкой. Пыль на губках усугубляет проскальзывание.
Попробуй это: Разметьте деталь и зажимные губки, отполируйте партию и проверьте, не сместились ли метки.
Что взять с собой на судебное заседание
- Чертежи с указанием поверхностей, подлежащих полировке, и требуемой отделки.
- Двадцать образцов деталей, взятых из разных партий.
- Текущее время ручного цикла на деталь и причины брака, которые вы видите сегодня.
- Тип ленты и последовательность зернистости абразива, используемого вручную (если таковая имеется),
- Местные требования к пылеудалению и технике безопасности
Свяжитесь с нашей командой разработчиков приложений. Имея эти данные, мы спланируем испытание, в ходе которого проверим пять вышеуказанных типов отказов на ваших собственных деталях.