
Iwwerpréift eng Ëmfangsschweissopstellung andeems Dir d'Naht relativ zu béide Endstëtzer lokaliséiert, dann de Raum kontrolléiert, deen fir d'Brennerei gebraucht gëtt, an duerch d'Belueden oder d'Entlueden. Dëst sinn separat Ausrüstungspositiounen fir ze bewäerten. Eng Befestigung, déi den Zylinder an enger praktescher Schweisspositioun hält, kann ëmmer nach e ongëlte Wee fir seng An- oder Ausféierung hannerloossen.
Lokaliséiert d'Naht an der festgehalener Assemblage
Um 00:03 Auer weist d'Video en horizontalen Zylinder, deen tëscht zwou Endstrukturen op enger fixer Schweessmaschinn gehale gëtt. Um 00:09 Auer bréngt déi méi no Vue de Nahtberäich, d'Brennerei an déi ugrenzend Haltstruktur an datselwecht Bild. An dëser ausgewielter Sequenz gëtt kee gelenkte Roboterarm gewisen.
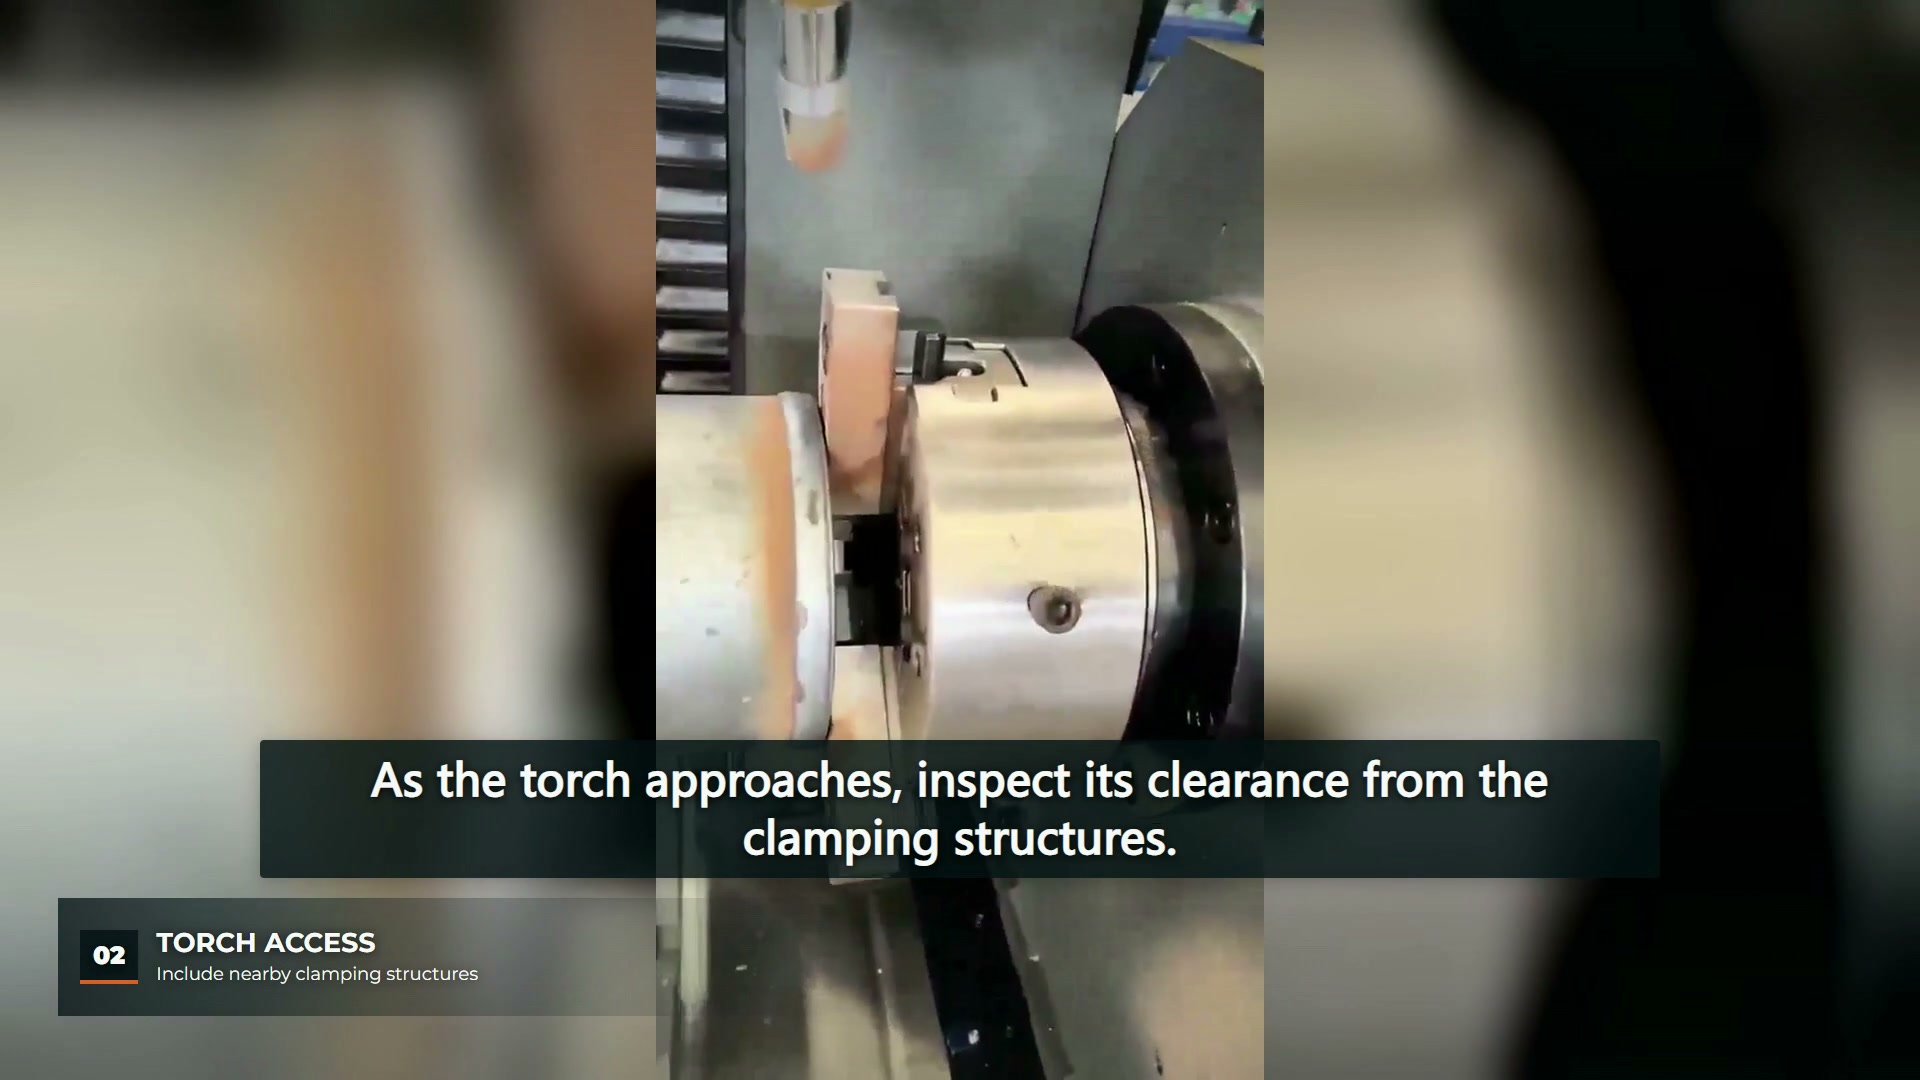
Fir eng Applikatiounsiwwerpréiwung, zeechnen d'Verbindung a sengem zesummegebauten an festgehalen Zoustand. Schléisst all Ënnerstëtzung oder Klammer an, déi de Raum anhuelen. Wa sech d'Zylinderlängt oder d'Enngeometrie ännert, vergläicht déi nei Nahtpositioun mat de selwechte physikalesche Referenzen. Gitt net dovun aus, datt eng Ännerung vun der Deellängt nëmmen den Ofstand tëscht den Ënnerstëtzungen beaflosst.
Iwwerpréift d'Aarbechts- a Ladepositioune vun der Ausrüstung
D 'ëffentlech Beschreiwung vun der Ëmlafschweissdréibank beschreift d'Astellung vun der Heckstock-Ausriichtung an e Schweesskapp, deen no hannen schwenkt fir Zougang zum Ladeberäich. Dëst sinn Eegeschafte vun där Beispillmaschinn. Si erklären, firwat Aarbechtszougang an Zougang zum Ladeberäich separat Froen verdéngen; si identifizéieren de Mechanismus am Video net.
Fir déi proposéiert Opstellung, identifizéiert wéi eng Ausrüstung sech beim Belaaschtung fräi beweegt, wat d'Montage virum leschte Klemmen ënnerstëtzt a wéi eng Strukturen beim Schweessen nieft der Naht bleiwen. Benotzt déi tatsächlech Betribs- a Sécherheetsufuerderunge vun der Maschinn fir dës Iwwerpréiwung. Eng Foto vun engem oppene Schaffberäich kann net bestätegen, datt eng Belaaschtung sécher ass oder datt déi erfuerderlech Sequenz validéiert gouf.
Bestätegt de Prozess ier Dir d'Brennelausrichtung spezifizéiert
d' Produktbeschreiwung vum Ëmlafschweissapparat Lëscht verschidde verfügbar Schweessprozesser op. Ëmfangsweis beschreift d'Nahtanordnung; et identifizéiert keen eenzege Schweessprozess. D'Applikatioun muss seng tatsächlech Prozess- a Verbindungsufuerderunge festleeën, ier den Zougang zum Tool fir déi Konfiguratioun akzeptéiert ka ginn.
D'Opname liwweren dës Prozedurdetailer, eng Dimensiounsinspektioun vum Opbau oder e Resultat vun der Schweessqualitéit. E siichtbare Bou bleift dofir eng Observatioun vum Betrib, kee Beweis dofir, datt déi fäerdeg Verbindung seng Ufuerderungen erfëllt.
D'Zougangsentscheedung an de Prozess matféieren
Halt e Protokoll vun de Zylinder- a Verbindungszeechnunge fest, der Lag vun der festgehalener Naht, der Ënnerstëtzungsanordnung an dem virgesinnten Ladewee. Wann eng representativ Baugrupp getest gëtt, sollt den observéierten Zougang mat där opgehollener Konfiguratioun a Verbindung bruecht ginn. Eng Ännerung vun enger Spann-, Ënnerstëtzungs- oder Brenneranordnung soll op den Test zréckzeféieren sinn, deen se beaflosst.
De méi breede Guide fir Verbindungsstabilitéit beim automatesche Kreisschweißen diskutéiert de méi breede Schweess- an Inspektiounsprotokoll. Dës Iwwerpréiwung vun der Ausrüstung liwwert e méi enken Input: ob déi proposéiert festgehalen Assemblée de gewënschten Aarbechts- a Handhabungsraum verléisst. D'Akzeptanz vun der Schweess bleift eng separat Entscheedung ënner den Inspektiounsufuerderunge vum Projet.