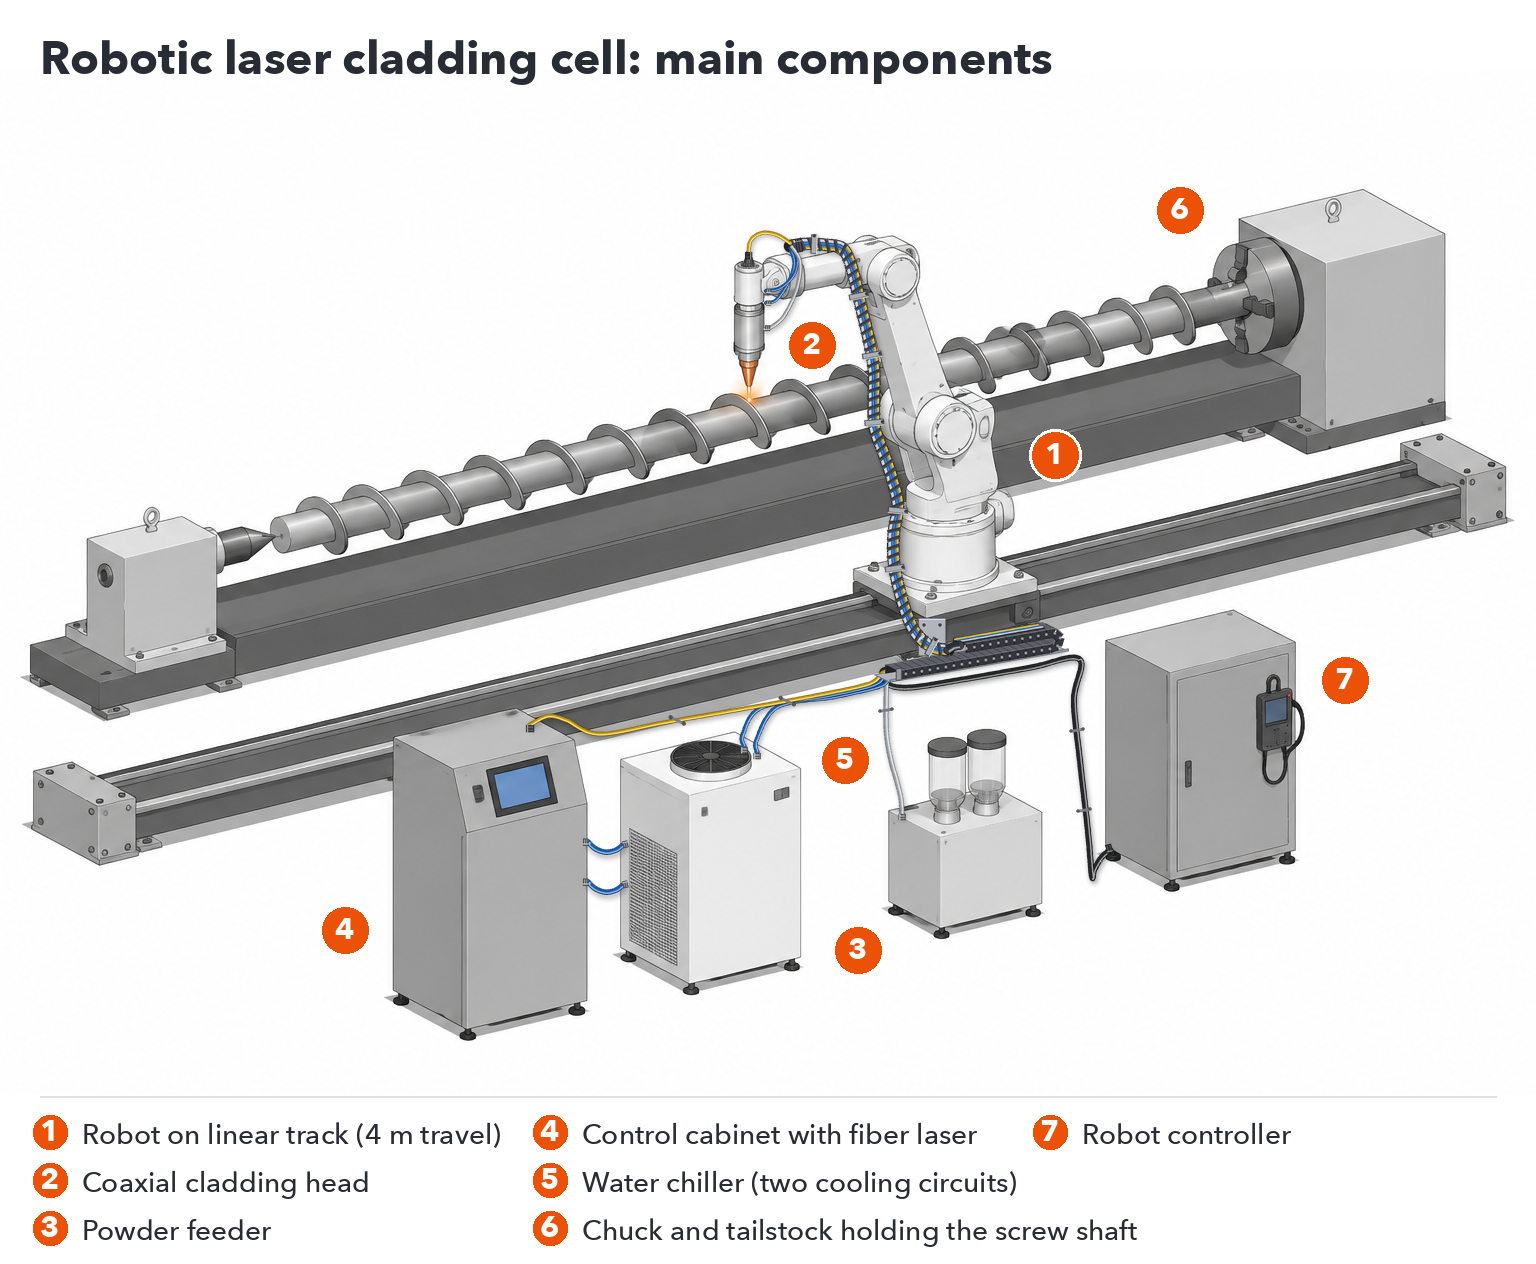
რობოტული ლაზერული საფარის სისტემა აერთიანებს ექვს ძირითად ნაწილს: ექვსღერძიან სამრეწველო რობოტს, საფარის თავს კოაქსიალური ფხვნილის მიწოდებით, ფხვნილის მიმწოდებელს, უწყვეტი ბოჭკოვანი ლაზერს, წყლის გამაგრილებელს და ნაწილის წარდგენის საშუალებას, რომელიც ჩვეულებრივ მბრუნავი ნაწილებისთვის არის განკუთვნილი და რობოტისთვის განკუთვნილი წრფივი ლიანდაგი. რობოტი, ლაზერი და გამაგრილებელი სტანდარტული სამრეწველო კომპონენტებია; საფარის თავი, ფხვნილის მიმწოდებელი და ინტეგრირებული მართვის კარადა სპეციალურად საფარისთვისაა შექმნილი.
| კომპონენტი | რას აკეთებს | სტანდარტული ან აშენებულია მოპირკეთებისთვის |
|---|---|---|
| ექვსღერძიანი სამრეწველო რობოტი | გადაადგილებს მოპირკეთების თავს დაპროგრამებული ბილიკის გასწვრივ | სტანდარტული სამრეწველო რობოტი |
| ხაზოვანი ლიანდაგი | აფართოებს რობოტის მოქმედების არეალს გრძელი ნაწილების გასწვრივ; სტანდარტულ უჯრედში ეფექტური გადაადგილება 4 მეტრია. | უჯრედის განლაგების მიხედვით აგებული |
| ჩაკ / ბრუნვის ღერძი | იკავებს და ატრიალებს ლილვებს, ღეროებს და მილებს OD მოპირკეთებისთვის. | ნაწილის ზომა |
| მოპირკეთების თავი | ახდენს ლაზერის ფოკუსირებას და ფხვნილს კოაქსიალურად აწვდის დნობის აუზში. | დამზადებულია მოპირკეთებისთვის |
| ფხვნილის მიმწოდებელი | ფხვნილს თავამდე სტაბილური სიჩქარით აწვდის | დამზადებულია მოპირკეთებისთვის |
| ბოჭკოვანი ლაზერის წყარო | უზრუნველყოფს უწყვეტი ლაზერული სხივის (1080 ნმ) მიწოდებას | სტანდარტული ლაზერული წყარო, განთავსებული მართვის კარადაში |
| წყლის ჩილერი | აგრილებს როგორც ლაზერის წყაროს, ასევე დამცავ თავს | სტანდარტული გამაგრილებელი, ლაზერის სიმძლავრის შესაბამისი ზომის |
| საკონტროლო კაბინეტი | აერთიანებს ლაზერს, მონიტორინგს და HMI-ს; შეიცავს IoT მოდულს დისტანციური დიაგნოსტიკისთვის. | დამზადებულია მოპირკეთებისთვის |
თითოეული ინსტალაციისთვის დაგეგმილია უჯრედის გარშემო ლაზერული უსაფრთხოების დაცვა.
კონფიგურაცია აირჩიეთ დასაფარი ზედაპირის მიხედვით. OD საფარი ფარავს ლილვების, ღეროების, მილებისა და მილების ბოლოების გარე ნაწილს: ჩამკეტი ატრიალებს ნაწილს, ხოლო რობოტი თავს მის გასწვრივ ამოძრავებს და უწყვეტ სპირალურ ბურთულას ქმნის. ბრტყელი ზედაპირის საფარი ფარავს ფირფიტებსა და ბრტყელ ზედაპირებს: რობოტი გვერდიგვერდ ათავსებს პარალელურ ბურთულებს, თითოეული მათგანი ბოლოზე გადაფარავს, სანამ ტერიტორია არ დაიფარება. ორივესთვის შესაძლებელია ერთი უჯრედის დაყენება, იმ პირობით, რომ ჩამკეტი და ბრტყელი სამუშაო ზედაპირი განლაგებაშია გათვალისწინებული.
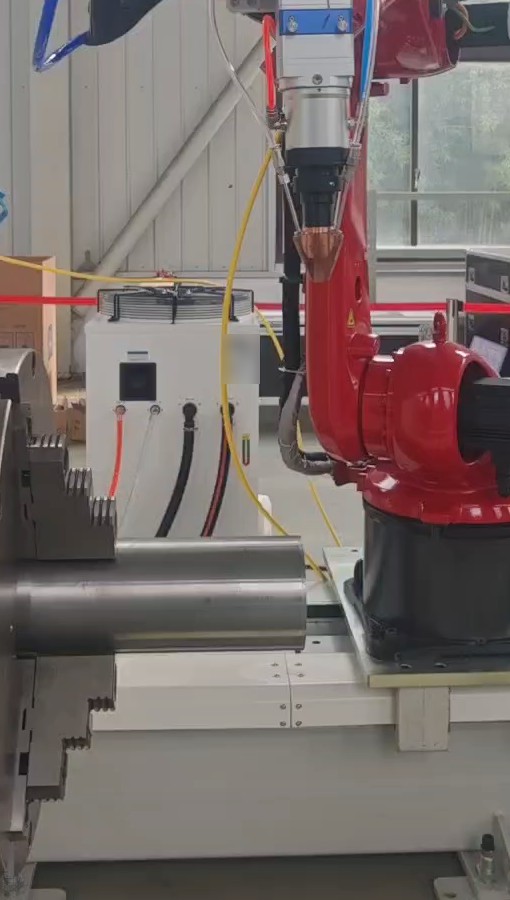
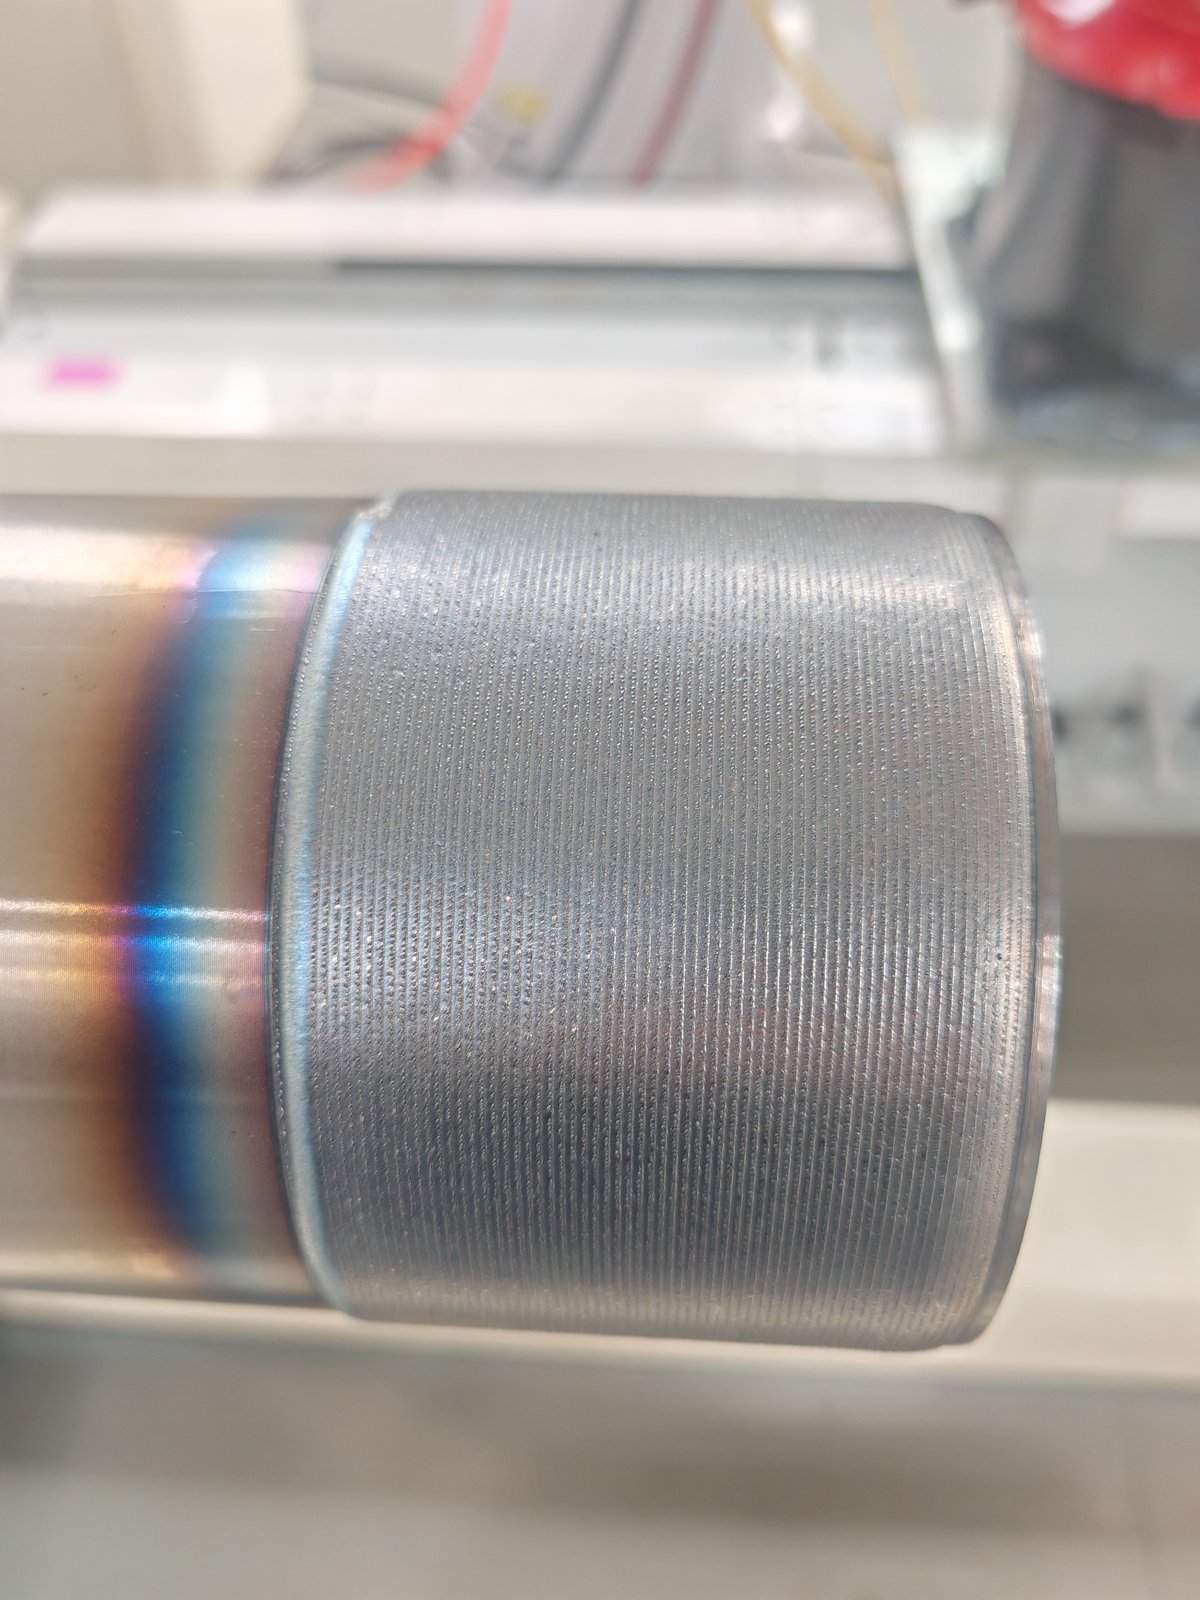
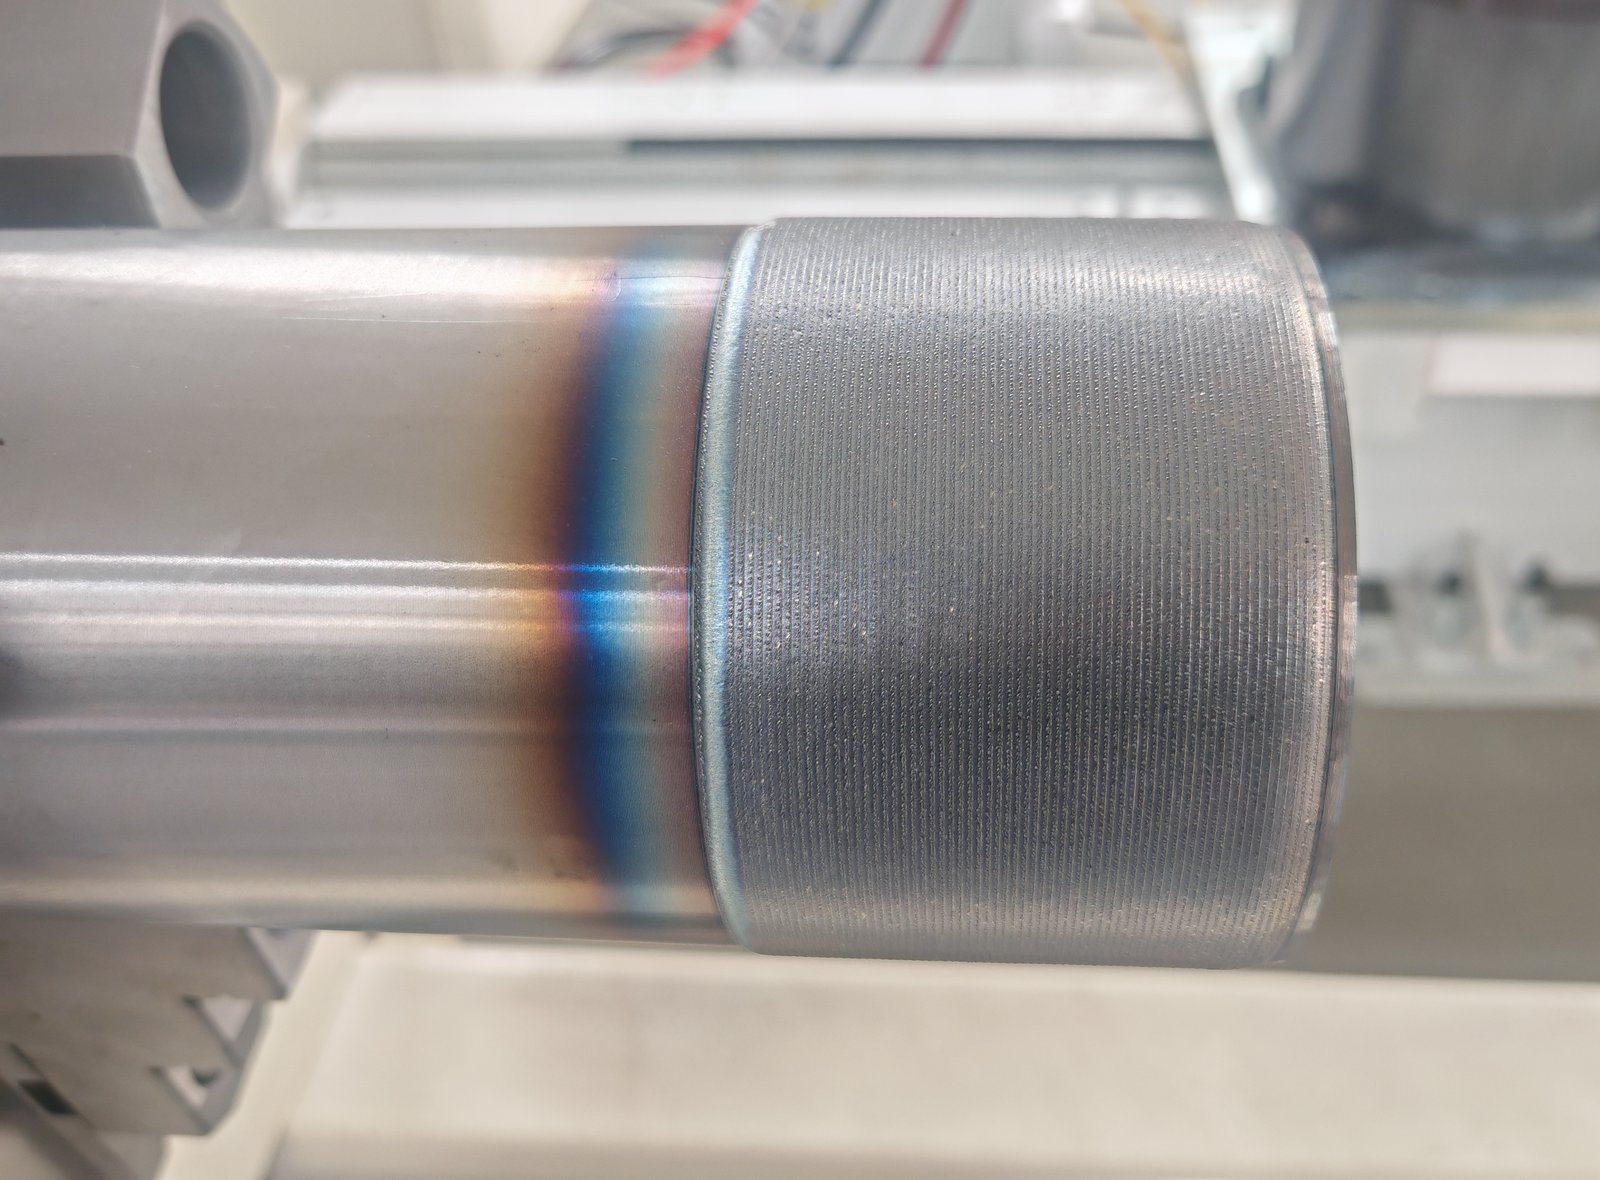
ნაწილი მაგრდება ჩამკეტში და ბრუნავს; რობოტი მოპირკეთების თავს ზედაპირზე აკავებს და ღერძის გასწვრივ მოძრაობს. ქვემოთ მოცემულ ტესტში მოპირკეთების ზოლი მთელ სიგრძეზე თანაბარია, ხოლო მის გვერდით შეფერილი ზოლი ძირითადი ლითონის სითბოს ზემოქმედების ზონაა.
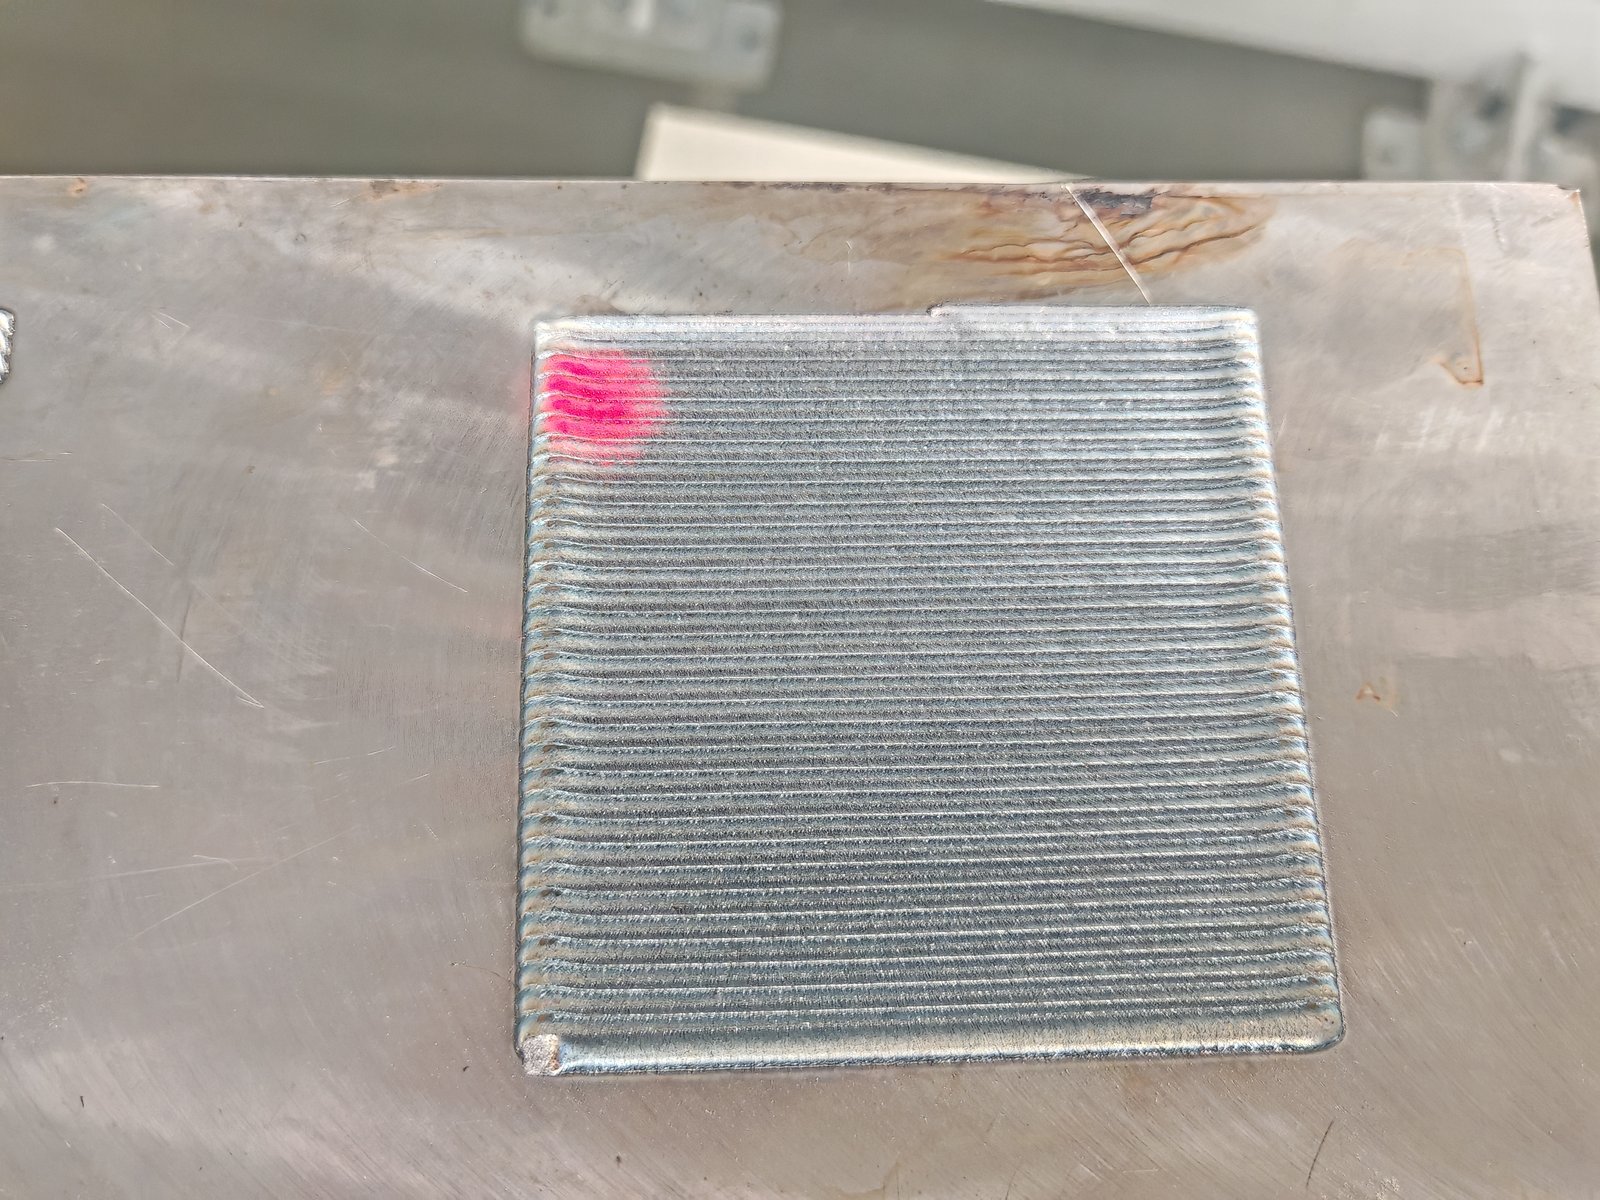
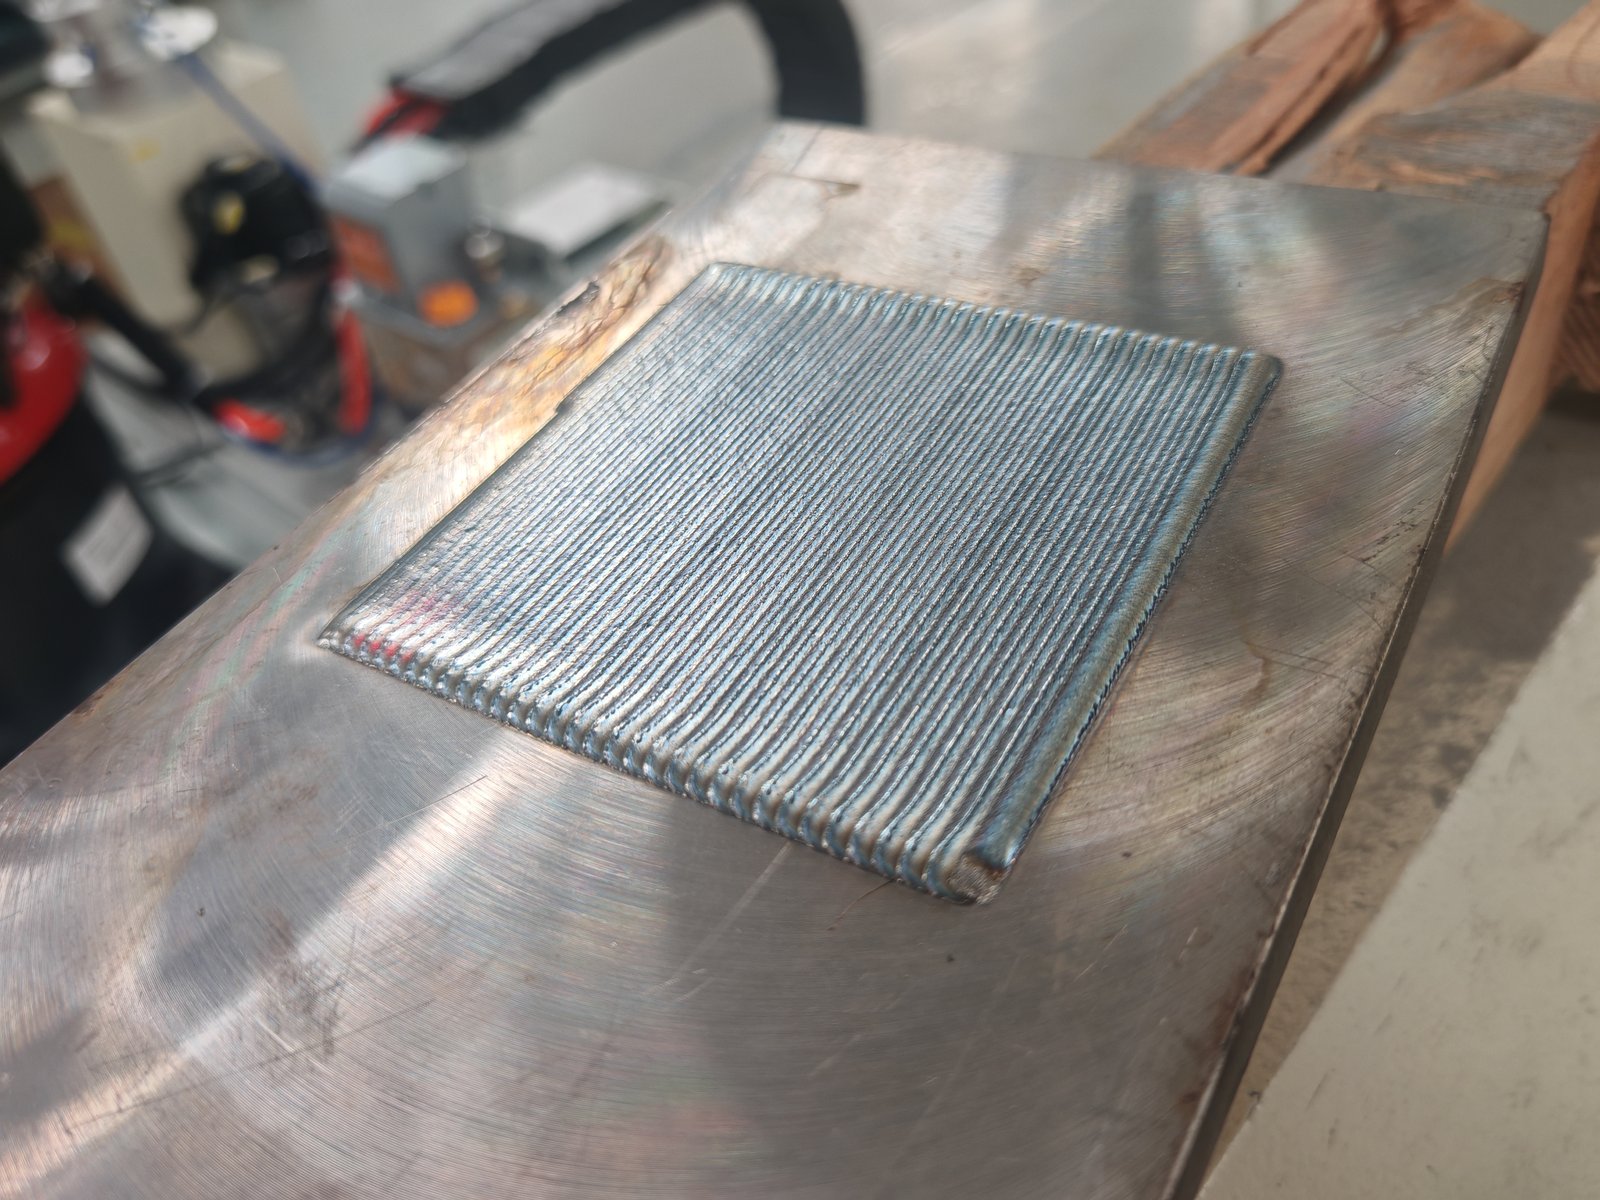
რობოტი მძივებს ერთმანეთის მიყოლებით აფენს ერთმანეთის გადაფარვით, რითაც მთელ ზედაპირზე ერთგვაროვან ფენას ქმნის. ქვემოთ მოცემული კვადრატული საცდელი მონაკვეთი მრავალგამტარ ნიმუშს აჩვენებს.
ლაზერული დაფარვის პროცესის მუშაობისა და მისი გამოყენების წესის შესახებ ინფორმაციისთვის იხილეთ ჩვენი ლაზერული დაფარვის პროცესის საფუძვლები და დემონსტრაცია.
შიდა ნახვრეტებს სჭირდება სპეციალური შიდა საფარის თავი, რომელიც ხვრელში მოთავსდება. ნახვრეტების დამუშავება, როგორც წესი, სპეციალურ CNC საფარის მანქანაზე სრულდება; იხილეთ შემდეგი განყოფილება.
რობოტული უჯრედი აირჩიეთ მაშინ, როდესაც თქვენი ნაწილები განსხვავდება ფორმითა და ზომით, როდესაც გჭირდებათ როგორც გარე დიამეტრის, ასევე ბრტყელი ზედაპირის სამუშაო, ან როდესაც უჯრედი უნდა მოერგოს არსებულ განლაგებას. აირჩიეთ სპეციალური CNC ლაზერული საფარის მანქანა, როდესაც თქვენი სამუშაოს უმეტესი ნაწილი ერთი ნაწილის ოჯახია, როგორიცაა ჰიდრავლიკური ცილინდრის ღეროები ან ნახვრეტები სტაბილური მოცულობით და გსურთ დახურული დაზგის სიმტკიცე და ფიქსირებული კონფიგურაცია.
| რობოტული ლაზერული საფარის უჯრედი | სპეციალური CNC ლაზერული საფარის მანქანა | |
|---|---|---|
| საუკეთესოდ მორგებული | შერეული ნაწილები: ლილვები, ღეროები, მილის ბოლოები, ფირფიტები, ბრტყელი ზედაპირები; შეკეთება და მცირე პარტიები | მოცულობით ერთი ნაწილის ოჯახი: ცილინდრული ღეროები, სვეტები, ნახვრეტები |
| ზედაპირები | OD და ბრტყელი ზედაპირები ერთ უჯრედში; თავისუფალი ფორმის ბილიკები რობოტზეა დაპროგრამებული. | OD, ან ID შიდა თავით, ან კომბინირებული OD/ID მანქანა |
| Motion | რობოტის ტრაექტორია პლუს ჩამკეტის ბრუნვა და ხაზოვანი ტრაექტორია | X/Y/Z ღერძები პლუს მბრუნავი შპინდელი; 0.01 მმ / 0.01° გარჩევადობა და განმეორებადობა |
| ნაწილის ზომა | თითოეული პროექტისთვის დაყენებულია ჩამკეტის, ლიანდაგის მოძრაობის და რობოტის წვდომის მიხედვით | გარე დიამეტრის მანქანა: Ø630 მმ-მდე × 3,000 მმ, 2 ტ. შიდა დიამეტრის მანქანა: ხვრელები Ø180 მმ-დან (Ø100 მმ სურვილისამებრ) Ø500 მმ-მდე, სიგრძე 2,500 მმ-მდე, 2 ტ. კომბინირებული გარე დიამეტრის/საშუალო დიამეტრის მანქანა: გარე დიამეტრი Ø1,000 მმ-მდე, სიგრძე 5,000 მმ ან მეტი. |
| განლაგება | ფიქსირებული სადგური, ღია განლაგება, რომელიც მოწყობილია ქარხნის შესაბამისად | დახურული მანქანა საკუთარი კვალით |
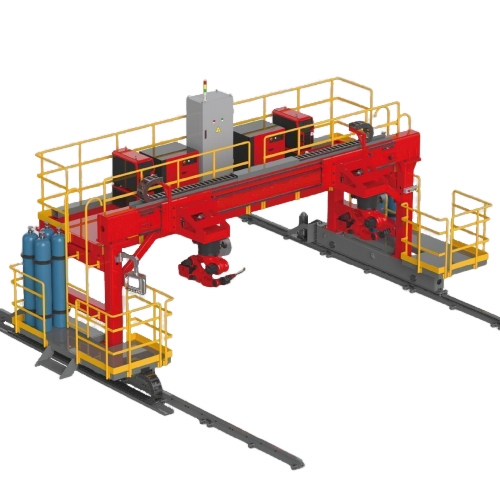
როდესაც სპეციალური მანქანა უკეთესად ჯდება
თუ თქვენი ნამუშევარი ამ შემთხვევებიდან ერთ-ერთს განეკუთვნება, ფასის მოთხოვნისას გვითხარით ნაწილების ოჯახი და EVST განიხილავს რობოტული უჯრედის გვერდით სპეციალურად შექმნილ დანადგარის კონფიგურაციას.
ფხვნილი, არა მავთული. სისტემა ფხვნილს კოაქსიალურად კვებავს: საქშენი სხივს აკრავს გარშემო, ამიტომ ფხვნილი ყველა მხრიდან თანაბრად აღწევს დნობის აუზში. სწორედ ეს საშუალებას აძლევს რობოტს თავისუფლად შეცვალოს მიმართულება ტრაექტორიის გასწვრივ. სტანდარტული კონფიგურაცია ფხვნილის მიწოდებაა; მავთულის მიწოდება მის ნაწილს არ წარმოადგენს.
მაღალსიჩქარიანი ან ფართოზოლოვანი თავი OD სამუშაოებისთვის. ორივე შემოთავაზებულია OD საფარისთვის. სპეციალური OD დანადგარის კონფიგურაციიდან მიღებული საცნობარო მაჩვენებლები, 1.2 მმ საფარის ფენისთვის:
| ხელმძღვანელის ტიპი | მოპირკეთების დრო მ²-ზე (1.2 მმ ფენა) | ფხვნილის გამოყენება |
|---|---|---|
| მაღალსიჩქარიანი საფარის თავი | 2–2.5 სთ/მ² | 85-90% |
| ფართოზოლოვანი საფარის თავი | 1.5–3 სთ/მ² | 95% ან მეტი |
| გამჭოლი თავი (ID) | 3 სთ/მ² | 85-90% |
| ბრმა თავი (ID) | 3.5 სთ/მ² | 85-90% |
ფართოზოლოვანი თავი ნაკლებ ფხვნილს ხარჯავს; მაღალსიჩქარიანი თავი უფრო ვიწრო დროის დიაპაზონში მუშაობს. რადგან ფხვნილი ძირითადი საექსპლუატაციო ხარჯია (იხილეთ ქვემოთ), თავაკები შედარებისას ფხვნილის მოხმარება სიჩქარესთან შედარებით ისეთივე მნიშვნელოვანია.
ფხვნილის მიმწოდებელი. ჩვენს მიერ მოწოდებულ უჯრედებზე ფხვნილის მიმწოდებლები არის პნევმატური (მატარებელი აირი) ან გრავიტაციული მოწყობილობები, სერვოძრავიანი, 5-დან 100 გ/წთ-მდე სიმძლავრით, უწყვეტად რეგულირებადი, ±3%-იანი მიწოდების სტაბილურობით.
ლაზერული სიმძლავრე. ჩვენს მიერ აწყობილი სისტემები იყენებს უწყვეტ ბოჭკოვან ლაზერებს 6 კვტ-დან 12 კვტ-მდე, 1080 ნმ-ზე, სიმძლავრის 10%-დან 100%-მდე რეგულირებით. უფრო მაღალი სიმძლავრე ზრდის დალექვის სიჩქარეს და საათში დაფარულ ფართობს. ლაზერის საბოლოო სიმძლავრე და მიმწოდებლის კონფიგურაცია შეირჩევა თითოეული პროექტისთვის თქვენი ნაწილების, საფარის მოთხოვნილებისა და გამოსავლის მიზნის საფუძველზე და დასტურდება საფარის საცდელი მეთოდით.
პირველი კითხვა, რომელსაც EVST სვამს, არის ის, ზედაპირი ცვეთის გამო ზიანდება თუ კოროზიის. ეს არჩევანი განსაზღვრავს საფარის ფხვნილს და აქედან გამომდინარეობს პროცესის პარამეტრები. ღერო, რომელიც ცვდება დალუქვის საწინააღმდეგოდ და ნაწილი, რომელიც ზღვის წყალში კოროზირდება, სხვადასხვა ფხვნილსა და სხვადასხვა პარამეტრს საჭიროებს, თუნდაც ერთსა და იმავე მანქანაზე. გვიამბეთ, როგორ ზიანდება ნაწილი მომსახურების დროს, არა მხოლოდ მისი ნახაზი.
ლაზერული საფარი დიდი ხნის განმავლობაში მაღალი სიმძლავრით მუშაობს და ამ ენერგიის დიდი ნაწილი სითბოს სახით გარდაიქმნება. შესაბამისად, გამაგრილებელი ორ ფუნქციას ასრულებს: ერთი ლაზერული წყაროსთვის და მეორე რობოტის მაჯაზე არსებული საფარის თავისთვის. ტემპერატურის კონტროლი კრიტიკულად მნიშვნელოვანია სტაბილური გამომავალი სიმძლავრისთვის და გამაგრილებელი ლაზერის სიმძლავრეს შეესაბამება; სადაც ლაზერის სიმძლავრე იძლევა ამის საშუალებას, ხელმისაწვდომია უფრო მცირე ზომის გამაგრილებელი მოწყობილობები.
ბოჭკოვანი ლაზერის გამაგრილებელი წყალი, როგორც წესი, დაახლოებით 22°C ტემპერატურაზე ინახება. თუ ლაზერის გარშემო ჰაერი საკმარისად თბილი და ნოტიოა, რომ მისი ნამის წერტილი წყლის ტემპერატურაზე მაღლა ადის, ლაზერის შიგნით ტენიანობა კონდენსირდება. ნოტიო კლიმატში, ლაზერის კორპუსისთვის დაგეგმეთ კაბინეტის კონდიციონერი ან ჰაერის გამშრობი სისტემა.
ლინზაზე ან დამცავ ფანჯარაზე მტვერი შთანთქავს ლაზერულ ენერგიას და შეიძლება დაწვას ოპტიკა, დააზიანოს საფარის თავი ან ლაზერის გამომავალი სიგნალი. სწორედ ამიტომ, ლაზერული საფარის აღჭურვილობის აწყობა უფრო რთულია, ვიდრე ჩვეულებრივი შედუღების მოწყობილობების: ოპტიკური გზა იკრიბება მტვრისგან თავისუფალ ოთახში და დაცულია ფხვნილისა და მტვრისგან.
აღჭურვილობა ერთჯერადი შენაძენია; ფხვნილი ყოველ ცვლაში მოიხმარება. ორ მანქანას შეუძლია ორ დღეში ათობით კილოგრამი ფხვნილის გამოყენება, ხოლო რეგულარული მომხმარებლები მას ტონებით ყიდულობენ. უჯრედის სიცოცხლის განმავლობაში ფხვნილი ერთ-ერთი ყველაზე დიდი ხარჯის საგანი ხდება. სისტემების შედარებისას, შეადარეთ ფხვნილის გამოყენება და ფხვნილის მიწოდება და არა მხოლოდ მანქანის ფასი. EVST აწვდის დანიშნულებასთან შესაბამის საფარ ფხვნილს.
ლაზერული საფარის აღჭურვილობა ნაკლებად ლმობიერია, ვიდრე შედუღების მოწყობილობა: არასწორმა მუშაობამ შეიძლება დააზიანოს ლაზერის წყარო ან საფარის თავი. პროცესის ცოდნა უფრო მნიშვნელოვანია, ვიდრე აპარატურა, სწორედ ამიტომ, EVST მოიცავს ადგილზე ტრენინგს და არა მხოლოდ დისტანციურ სწავლებას (იხილეთ ქვემოთ).
რობოტული ლაზერული საფარის უჯრედის სამუშაო დიაპაზონი განისაზღვრება ოთხი ფაქტორით: ნაწილის დამჭერი ჩამკეტი ან ბრუნვის ღერძი, რობოტის გასწვრივ გადაადგილების წრფივი ლიანდაგი, რობოტის წვდომის მანძილი და ბრტყელი ნაწილების იატაკის ფართობი. EVST თითოეულ მათგანს თქვენი უდიდესი ნაწილის მიხედვით ზომავს, ამიტომ ქვემოთ მოცემული ლიმიტების უმეტესობა კონფიგურირებულია თითოეული პროექტისთვის და არა ფიქსირებული.
| სამუშაო დიაპაზონის ნივთი | რობოტული ლაზერული საფარის უჯრედი |
|---|---|
| ნაწილის მაქსიმალური დიამეტრი (OD მოპირკეთება) | კონფიგურაცია თითოეული პროექტისთვის: დაყენებულია ჩაკრისა და რობოტის წვდომის მიხედვით |
| მაქსიმალური შემოსაზღვრული სიგრძე | კონფიგურაცია პროექტის მიხედვით: რობოტი მოძრაობს ნაწილის გასწვრივ ხაზოვან ლიანდაგზე |
| ხაზოვანი ლიანდაგის მოძრაობა | 4 მ ეფექტური გადაადგილება (სტანდარტული უჯრედი) |
| მაქსიმალური ნაწილის წონა | კონფიგურაცია თითოეული პროექტისთვის: დადგენილია ჩაკრისა და ბრუნვის ღერძის რეიტინგის მიხედვით |
| Chuck | სამყბიანი ჩამკეტი ბრუნვის ღერძზე ლილვების, ღეროებისა და მილებისთვის; ზომა კონფიგურირებულია პროექტის მიხედვით |
| ბრუნვის ღერძის / პოზიციონერის დატვირთვა | კონფიგურირებულია თითოეული პროექტისთვის |
| ბრტყელი ნაწილები | კონფიგურაცია თითოეული პროექტისთვის: განისაზღვრება რობოტის მანძილის, ლიანდაგის მოძრაობისა და სამუშაო ზონის მიხედვით განლაგებაში. |
| მითითება: სპეციალური OD საფარის მანქანა | Ø630 მმ-მდე × 3,000 მმ-მდე გადახურვის სიგრძე, 2 ტონა |
უჯრედის ზომის დასადგენად, გაგზავნეთ უდიდესი დიამეტრი, მოსაპირკეთებელი სიგრძე, ყველაზე მძიმე ნაწილის წონა და სიმძიმის ცენტრი, ასევე ნებისმიერი ბრტყელი ნაწილის ზომა.
| Item | სპეციფიკაცია (დღემდე აგებული კონფიგურაციები) |
|---|---|
| უჯრედის ტიპი | ფიქსირებული სადგურის მქონე რობოტული ლაზერული საფარის მქონე უჯრედი, მობილური პლატფორმის გარეშე; მოწყობილი ქარხნის განლაგების შესაბამისად. |
| კონფიგურაციები | OD მოპირკეთება (ჩაკების ბრუნვა); ბრტყელი ზედაპირის მრავალგამტარი მოპირკეთება |
| Robot | ექვსღერძიანი სამრეწველო რობოტი; დატვირთვა და მანძილი შერჩეულია საფარის თავისა და ნაწილისთვის. |
| ხაზოვანი ლიანდაგი | 4 მ ეფექტური გადაადგილება (სტანდარტული უჯრედი) |
| ლაზერული წყარო | უწყვეტი ბოჭკოვანი ლაზერი, 1080 ნმ; 6–12 კვტ დღემდე აშენებულ სისტემებზე; სიმძლავრის რეგულირება 10–100%-ით; QBH ბოჭკოვანი გამომავალი; წყლით გაგრილებადი; 380 ვ შესასვლელი; დისტანციური და ლოკალური მართვა |
| მოპირკეთების თავი | კოაქსიალური ფხვნილის მიმწოდებელი თავი; მაღალსიჩქარიანი ან ფართოზოლოვანი თავი OD სამუშაოებისთვის |
| ფხვნილის მიმწოდებელი | პნევმატური (მატარებელი აირი) ან გრავიტაციული; სერვოძრავა; 5–100 გ/წთ უწყვეტად რეგულირებადი მიწოდებულ უჯრედებზე; მიწოდების სტაბილურობა ±3% |
| გაგრილება | წყლის გამაგრილებელი, რომელიც ლაზერის სიმძლავრის შესაბამისი ზომისაა; აგრილებს ლაზერის წყაროს და გარსაცმის თავს |
| კონტროლის | ინტეგრირებული მართვის კაბინეტი ლაზერული წყაროთი და მონიტორინგით; სენსორული ეკრანი HMI სენსორული ეკრანით; |
| დისტანციური დიაგნოსტიკა | IoT მოდული HMI-ის და ოპერაციული მონაცემების დისტანციური დათვალიერებისთვის; შესაძლებელია მისი გათიშვა, როდესაც ეს საჭირო არ არის. |
| ლაზერული სიგნალიზაცია | კომპიუტერის პროგრამული უზრუნველყოფის გამოყენებით Ethernet კაბელის საშუალებით წაკითხვა (ხელმისაწვდომია ინგლისური ვერსია) |
ამ გვერდზე მოცემული სპეციფიკაციები წარმოადგენს დღემდე აწყობილი კონფიგურაციების ტიპურ მნიშვნელობებს; თქვენი უჯრედისთვის ლაზერის სიმძლავრე და ფხვნილის მიმწოდებლის დაყენება შეირჩევა თითოეული პროექტისთვის. საფარის სიჩქარე, ფენის სისქე, ფენის ხარისხი და ფხვნილის გამოყენება დამოკიდებულია ნაწილზე, საბაზისო მასალაზე, ფხვნილისა და საფარის მოთხოვნილებაზე და დასტურდება თითოეული პროექტისთვის საფარის საცდელი ტესტით.
ქარხნული მიღება, მონტაჟი და ადგილზე ექსპლუატაციაში გაშვება შეთანხმებულია თითოეული პროექტისთვის და მითითებულია ფასთა შეთავაზებაში.
EVST რეკომენდაციას უწევს ადგილზე 1-2 დღიან ტრენინგს მიწოდებისთანავე. ის მოიცავს მართვის სისტემის მუშაობას, ცვეთამედეგი და კოროზიმედეგი სამუშაოებისთვის პარამეტრების დაყენებას და ოპტიკის დაცვის რუტინულ შემოწმებებს. დისტანციური სწავლება არ ცვლის თქვენს ნაწილებზე პრაქტიკულ ტრენინგს.
IoT მოდული EVST-ის ინჟინრებს საშუალებას აძლევს დისტანციურად ნახონ სენსორული ეკრანი და ოპერაციული მონაცემები, რაც ხელს უწყობს ხარვეზების სწრაფად აღმოჩენას ენობრივი ბარიერის გადალახვაშიც კი. მოდული მოყვება ჩინურ SIM ბარათს, რომელსაც არ აქვს საერთაშორისო როუმინგი; სისტემის მოსვლისას შეცვალეთ იგი ადგილობრივი SIM ბარათით ან დააკავშირეთ მოდული თქვენს ქსელთან.
თუ არ გსურთ, რომ წარმოების მონაცემები ქარხნიდან გავიდეს, გაუშვით სისტემა SIM ბარათის ამოღებით ან IoT მოდულის ქსელური კაბელის გამორთვით. შეაერთეთ სისტემა მხოლოდ მაშინ, როდესაც გაუმართაობა დისტანციურად დიაგნოზირდება და შემდეგ ისევ გამორთეთ.
როდესაც ლაზერის წყარო აანთებს განგაშს, კოდი იკითხება კომპიუტერის ლაზერთან Ethernet კაბელის საშუალებით შეერთებით და ლაზერის დიაგნოსტიკური პროგრამული უზრუნველყოფის ინგლისური ვერსიის გახსნით. EVST ტრენინგის ამ ეტაპს მოიცავს, რათა თქვენმა გუნდმა შეძლოს გაუმართაობის კოდების ამოღება მხარდაჭერის მოლოდინის გარეშე.
გარანტიის პირობები დადასტურებულია ციტატაში. საზღვარგარეთის ქარხნებისთვის, EVST აგზავნის სათადარიგო ნაწილებს ადგილობრივი ჩანაცვლებისთვის და დისტანციურად ხელმძღვანელობს სამუშაოებს; ეს უფრო სწრაფია, ვიდრე ინჟინრის დროის სარტყელში გადაადგილების ლოდინი. შესაძლებელია საზღვარგარეთ ადგილზე ვიზიტების ორგანიზება, მგზავრობისა და მომსახურების ხარჯები წინასწარ შეთანხმებული იქნება კონტრაქტში.
მიწოდების დრო დამოკიდებულია კონფიგურაციაზე და დადასტურებულია ციტატაში; მიწოდების დრო დამოკიდებულია დანიშნულების ადგილზე.
რობოტული ლაზერული საფარის სისტემის ფასის დადგენა ხუთი შეყვანიდან იწყება. მათი დახმარებით, EVST-ს შეუძლია შეკვეთის განთავსებამდე მოაწყოს თქვენი ნაწილების საფარის ნიმუშების ტესტირება.
რობოტული ლაზერული საფარის სისტემა არის უჯრედი, რომელშიც სამრეწველო რობოტი ლაზერული საფარის თავს ნაწილზე გადააქვს, ლითონის ფხვნილს მის ზედაპირზე დნობს, რათა შექმნას მკვრივი, მეტალურგიულად შეკრული ცვეთა-ან კოროზიისადმი მდგრადი ფენა. EVST სისტემა ხაზოვან ლიანდაგზე აკავშირებს ექვსღერძიან რობოტს კოაქსიალურ ფხვნილის თავსთან, უწყვეტ ბოჭკოვან ლაზერთან, ფხვნილის მიმწოდებელთან და წყლის გამაგრილებელთან, ასევე მბრუნავი ნაწილებისთვის განკუთვნილ ჩამკეტთან.
რობოტიზებული ლაზერული საფარის უჯრედი მოიცავს რობოტს, ბოჭკოვან ლაზერს, საფარის თავს, ფხვნილის მიმწოდებელს, წყლის გამაგრილებელს და ჩამკეტს ან ხაზოვან ლიანდაგს ნაწილის წარმოსადგენად. EVST უჯრედში რობოტი, ლაზერი და გამაგრილებელი სტანდარტული სამრეწველო კომპონენტებია; საფარის თავი, ფხვნილის მიმწოდებელი, ინტეგრირებული მართვის კარადა და უჯრედის ბაზა სპეციალურად საფარისთვისაა აგებული; ხოლო ჩამკეტი, ლიანდაგი და განლაგება თქვენი ნაწილების ზომისაა. EVST აერთიანებს მათ ერთ უჯრედში და ადგენს რობოტის ბილიკებს, დამუშავების პარამეტრებს და ფხვნილს თქვენი ნაწილებისთვის.
შერეული ლილვების, ღეროების, მილის ბოლოებისა და ბრტყელი ნაწილებისთვის, რობოტული უჯრედი უფრო მოქნილია: ერთი უჯრედი უმკლავდება გარე და ბრტყელ ზედაპირებს და ერგება ღია განლაგებას. სტაბილური მოცულობის მქონე ერთი ნაწილის ოჯახისთვის, როგორიცაა ცილინდრის ღეროები ან ცილინდრის ხვრელები, სპეციალური CNC მანქანა უკეთესად შეეფერება.
ერთ რობოტურ უჯრედს შეუძლია გარე დიამეტრის და ბრტყელი ზედაპირის მოპირკეთების დამუშავება, როდესაც ჩამკეტი და ბრტყელი სამუშაო არე ორივე გათვალისწინებულია განლაგებაში. შიდა ნახვრეტებს სჭირდება შიდა მოპირკეთების თავი და ისინი, როგორც წესი, მოპირკეთებულია სპეციალურ მანქანაზე; გამჭოლი ნახვრეტის თავი ცილინდრის ძირში დაახლოებით 30 მმ-ს ტოვებს მოპირკეთებულს, თუ ძირი არ არის მოჭრილი, ხოლო ბრმა ნახვრეტის თავი ცილინდრის ძირში სრულ სიღრმეზეა მოპირკეთებული.
EVST სისტემა იყენებს კოაქსიალურ ფხვნილის მიწოდებას. საქშენი ფხვნილს სხივის გარშემო ყველა მხრიდან აწვდის, ამიტომ რობოტს შეუძლია შეცვალოს მიმართულება ტრაექტორიის გასწვრივ ფხვნილის დნობის აუზში მოხვედრის წესის შეცვლის გარეშე. ფხვნილი ასევე გთავაზობთ ცვეთამედეგი და კოროზიისადმი მდგრადი შენადნობების ფართო არჩევანს. მავთულის მიწოდება სტანდარტული კონფიგურაციის ნაწილი არ არის.
EVST-ის სისტემები იყენებს 6 კვტ-დან 12 კვტ-მდე სიმძლავრის უწყვეტ ბოჭკოვან ლაზერებს. უფრო მაღალი სიმძლავრე საათში მეტ ფართობს ფარავს, თუმცა თქვენი უჯრედის სიმძლავრე ფასდება თითოეული პროექტისთვის ნაწილის დიამეტრისა და სიგრძის, ფენის სისქისა და თქვენი გამომავალი სამიზნე სიმძლავრის მიხედვით და დასტურდება თქვენი ნაწილების საფარის საცდელი მეთოდით.
OD სამუშაოებში 1.2 მმ სისქის ფენის დასამუშავებლად, მაღალსიჩქარიანი თავი მუშაობს დაახლოებით 2–2.5 სთ/მ² სიჩქარით, ფხვნილის 85–90%-იანი გამოყენებით, ხოლო ფართოზოლოვანი თავი - დაახლოებით 1.5–3 სთ/მ² სიჩქარით, ფხვნილის 95%-იანი ან მეტი გამოყენებით. ფართოზოლოვანი თავი ნაკლებ ფხვნილს ხარჯავს, რაც მნიშვნელოვანია, რადგან ფხვნილი ძირითადი საექსპლუატაციო ხარჯია.
მიუთითეთ უდიდესი დიამეტრი, დასაფარავი სიგრძე, ყველაზე მძიმე ნაწილის წონა და სიმძიმის ცენტრი, ასევე ნებისმიერი ბრტყელი ნაწილის ზომა. EVST ზომავს ჩამკეტს, ბრუნვის ღერძს, ხაზოვან ლიანდაგს და რობოტის წვდომას ამ ნაწილებამდე; სტანდარტული უჯრედის ხაზოვან ლიანდაგს აქვს 4 მეტრი ეფექტური გადაადგილება, ხოლო სხვა ლიმიტები კონფიგურირებულია თითოეული პროექტისთვის. შედარებისთვის, სპეციალური გარე დიამეტრის მოსაპირკეთებელი მანქანა იღებს Ø630 მმ × 3,000 მმ-მდე და 2 ტ-მდე ნაწილებს.
დიახ. ქვანახშირის მოპოვების აღჭურვილობის ჰიდრავლიკური საყრდენი სვეტები, დომკრატები და ცილინდრები ლაზერული საფარის ძირითადი გამოყენებაა, როგორც ახალი ნაწილებისთვის, ასევე ნახმარი ნაწილების ხელახლა წარმოებისთვის. ღეროები და სვეტები გარე დისპლეზეა მოპირკეთებული; ცილინდრის ხვრელები შიდა თავით არის მოპირკეთებული.
ლაზერული საფარი გამოიყენება სამთო აღჭურვილობის, ელექტროენერგიის გენერაციის, მეტალურგიის, ნავთობქიმიური მრეწველობისა და ოფშორული ინჟინერიის კომპონენტებზე, მათ შორის ნავთობჭაბურღილის მილებზე, ლილვებზე და დიდი აღჭურვილობის ნაწილებზე, რომლებიც შეკეთებულია ან ხელახლა წარმოებულია. ნავთობჭაბურღილის მილების საფარის წარმოების ხაზები შეიძლება დაპროექტდეს შეკვეთით.
შეძენამდე ოთხი რამ იკითხეთ: შეკვეთამდე მომწოდებელი თქვენი მოთხოვნის შესაბამისად დაფარავს თუ არა საფარველის ნიმუშებს; შეუძლია თუ არა მას თქვენი მომსახურების პირობებისთვის შესაფერისი საფარის ფხვნილის მიწოდება; ადგილზე გადაამზადებს თუ არა თქვენს ოპერატორებს; და როგორ დაგეხმარებათ მიწოდების შემდეგ, დისტანციური დიაგნოსტიკისა და სათადარიგო ნაწილების ჩათვლით. სწორედ ამ მიზეზით EVST ერთად აწვდის აღჭურვილობას, შესაბამის ფხვნილს და პროცესის დაყენებას.
მიწოდებისას დაგეგმეთ 1-2 დღიანი ტრენინგი ადგილზე, რომელიც მოიცავს მართვის სისტემას, ცვეთისა და კოროზიის პარამეტრების დაყენებას და ოპტიკის მოვლას. ამის შემდეგ, IoT მოდული საშუალებას აძლევს EVST-ის ინჟინრებს დისტანციურად დაადგინონ გაუმართაობა; საზღვარგარეთ კი დაამონტაჟონ ადგილობრივი SIM ბარათი, რადგან გაგზავნილ SIM ბარათს არ აქვს საერთაშორისო როუმინგი.
დიახ. EVST აგზავნის სათადარიგო ნაწილებს ადგილობრივი ჩანაცვლებისთვის, დისტანციურად ხელმძღვანელობს სამუშაოებს და ლოკალური SIM ბარათის დამონტაჟების შემდეგ სისტემის IoT მოდულის მეშვეობით ახდენს გაუმართაობის დიაგნოსტირებას. მონაცემთა უსაფრთხოებისთვის, SIM ბარათი ან მოდულის ქსელური კაბელი შეიძლება გათიშული დარჩეს ნორმალური წარმოების დროს და დაკავშირებული იყოს მხოლოდ მაშინ, როდესაც გაუმართაობა მოითხოვს დისტანციურ მხარდაჭერას.
გარანტიის პირობები და მიწოდების ვადა დამოკიდებულია კონფიგურაციაზე და დადასტურებულია ფასთა შეთავაზებაში. მიწოდების შემდეგ, საზღვარგარეთ ქარხნებს მხარდაჭერას უწევენ გაგზავნილი სათადარიგო ნაწილებით და დისტანციური ხელმძღვანელობით; საზღვარგარეთ ადგილზე ვიზიტები წინასწარ შეთანხმებული მგზავრობისა და მომსახურების ხარჯებით ორგანიზდება.
ლაზერული საფარის სისტემის ფასი დამოკიდებულია ლაზერის სიმძლავრეზე, საფარის თავის ტიპზე, ჩამკეტის ზომასა და წრფივ ლიანდაგის სიგრძეზე, იმაზე, ასრულებს თუ არა უჯრედი მხოლოდ გარე დიამეტრის (OD) თუ გარე დიამეტრის (OD) პლუს ბრტყელ ზედაპირზე მუშაობას, გამაციებლის ზომაზე, ასევე ადგილზე ექსპლუატაციაში გაშვებასა და ტრენინგზე. ექსპლუატაციის ღირებულება ძირითადად ფხვნილის შემცველობაა, ამიტომ იკითხეთ ფხვნილის მოსალოდნელი გამოყენების შესახებაც. EVST-ის შეთავაზებები თითოეული პროექტისთვის თქვენი ნაწილების განხილვის შემდეგ; დაგვიკავშირდით ნახაზებით და საფარის მოთხოვნებით.
ამ გვერდზე მოცემული ყველა ციფრი ტიპიური მნიშვნელობებია; მოპირკეთების ფაქტობრივი მახასიათებლები დადასტურებულია თითოეული პროექტისთვის მოპირკეთების საცდელი ტესტირებით.