
Синхронизираното заваряване с няколко горелки не се постига просто чрез едновременно стартиране на две или повече дъги. Системата трябва да поддържа контролирана връзка между геометрията на горелката, движението на хода, параметрите на процеса, разпределението на топлината, настройката на детайла и реакцията при повреди.
Бизнес казусът обикновено е по-висока производителност или по-добър баланс на процеса. Инженерният риск е, че една скрита разлика между каналите може да създаде неравномерно качество, изкривяване или повреда, която се разпространява в цялата станция. Следователно, добрата спецификация третира всяка горелка едновременно като част от синхронизирана група и като независимо проверим технологичен канал.
Ключови заведения
- Едновременното стартиране на дъгата не гарантира синхронизирано заваряване.
- Геометрията и движението на горелката се нуждаят от един общ ориентир.
- Всяка горелка все още се нуждае от собствен запис на процеса и състояние на алармата.
- Топлинното взаимодействие трябва да се тества върху представителни детайли.
- Едноканална повреда изисква дефинирана групова реакция и правило за рестартиране.
Директен отговор: какво прави синхронизираното заваряване с няколко горелки валидно?
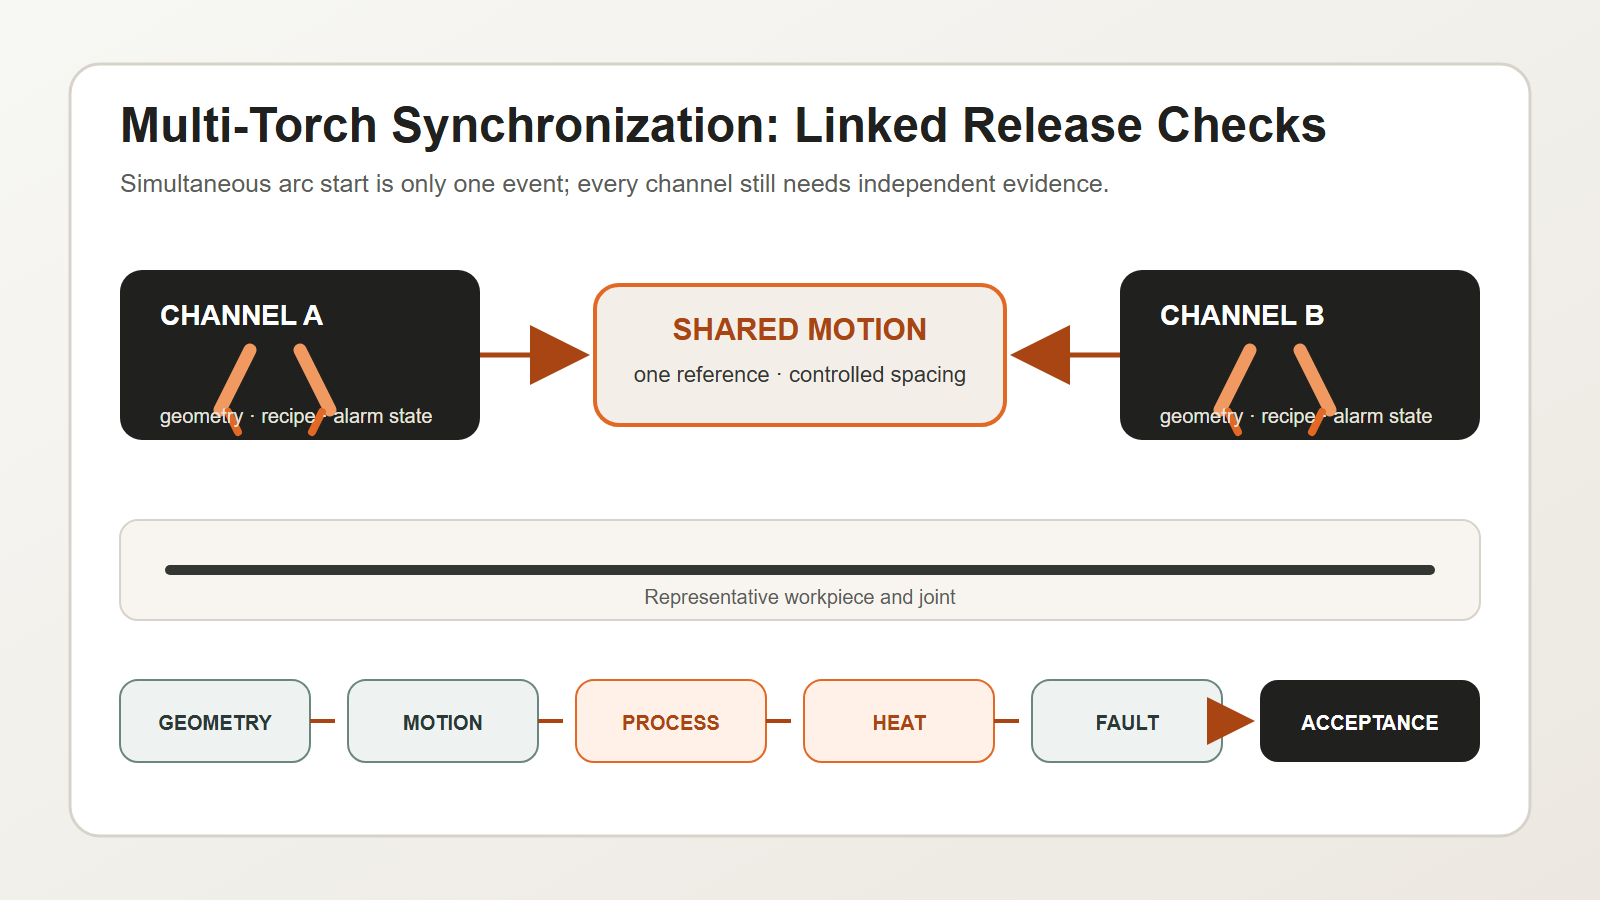
Синхронизираното заваряване с множество горелки е валидно, когато групата се движи като един планиран процес и всяка горелка остава независимо проверима. Започнете с детайла, съединението, материала и необходимото качество на заваряване. Задайте позицията, ъгъла и разстоянието на всяка горелка от обща отправна точка. Свържете скоростта на движение и относителното разстояние в плана за движение. Запазете тока, подаването на тел, времето и други одобрени стойности на процеса по канал и рецепта. Тествайте как активните източници на топлина влияят върху напасването, деформацията и спиранията или рестартирането. Дайте на всяка горелка собствено състояние на дъга, подаване, полезност и позиция. Ако един канал се повреди, системата за управление трябва да въведе одобрения отговор за тази заваръчна последователност. Преди производството инспектирайте всяко място на заваряване и тествайте дефинираните дефекти в повтарящи се части. Стартирането на няколко дъги едновременно е само едно събитие. Синхронизираното заваряване е проверената връзка между геометрията, движението, процеса, топлината, качеството и възстановяването.
Започнете със заварката и детайла, а не с броя на горелките
Преди да изберете схема с няколко горелки, определете:
- вид на съединението и местоположение на заварката;
- основен материал и диапазон на дебелина;
- вариация на напасване и хлабина;
- позиция и достъпност при заваряване;
- необходимо качество на заварката и метод за контрол;
- производствен микс и изисквания за преход;
- допустимо топлинно натоварване и поведение на деформация.
Броят и разположението на горелките трябва да следват този технологичен диапазон. Добавянето на повече горелки не може да компенсира непоследователно сглобяване, нестабилно местоположение или неопределено ниво на приемане на заварката.
Валидирайте геометрията като свързана система
Горелките се нуждаят от обща механична и технологична референция. Важните проверки включват:
| Геометричен елемент | Какво да проверите | Типичен режим на повреда |
|---|---|---|
| позиция на горелката | местоположение спрямо съединителните и съседните горелки | отместен ръб или пропуснат ръб |
| ъгли на работа и движение | правилна ориентация по целия път | непоследователно сливане или форма на мъниста |
| разстояние между горелките | предвидено разделяне под товар и движение | риск от термично взаимодействие или сблъсък |
| контактен връх или точка на обработка | повтаряемо калибриране, специфично за канала | един канал се отклонява, докато другите остават правилни |
| референтна точка на детайла | стабилно представяне и затягане на детайлите | всички канали следват грешна референция |
Измерете инсталираната система. Номиналната CAD зависимост не включва отклонение на скобата, сили от кабелите, промени в обслужването, ефекти на сблъсък или термично движение.
Синхронизирайте движението без загуба на видимост на канала
Планът за движение трябва да определя кои променливи са споделени и кои остават независими.
Споделените променливи могат да включват разрешение за стартиране, посока на движение, координирана скорост, въртене на детайла и блокировки на станцията. Независимите променливи могат да включват установяване на дъгата, състояние на подаване на тел, обратна връзка по ток или напрежение, височина на горелката или вход за проследяване на шева и специфични за канала аларми.
Логиката на управлението трябва да отговори на четири въпроса:
- Какво трябва да е вярно, преди групата да започне?
- Какво потвърждава, че всеки необходим канал е установен?
- Какво се случва, ако един канал напусне разрешеното си състояние?
- Какво трябва да се провери отново, преди групата да се рестартира?
„Продължете с останалите горелки“ не е автоматично безопасен или приемлив отговор. Дали е разрешено, зависи от дизайна на заварката, последователността, топлинния баланс и квалифицираната процедура.
Управление на параметрите на процеса по канал и по рецепта
Синхронизираната станция все още се нуждае от записи на ниво канал. В зависимост от процеса на заваряване и изискванията на проекта, рецептата може да включва:
- идентификация на процеса;
- ток, напрежение, подаване на тел или еквивалентни контролни стойности;
- скорост на движение и време за стартиране/спиране;
- състояние на защитния газ или технологичната среда;
- отместване и ориентация на горелката;
- настройки за тъкане, осцилиране или проследяване на шева;
- поведение при запълване на кратера, навлизане и изтичане;
- алармени и толерантни граници.
Съхранявайте версията на рецептата заедно с производствения запис. Ако една горелка бъде регулирана, промяната не трябва да се превърне в недокументирана локална настройка, която се запазва извън одобрената конфигурация.
ISO 4063:2023 предоставя стандартизирана номенклатура на процесите и референтни номера, поддържайки последователна идентификация в чертежи, работни инструкции и спецификации на процедурите за заваряване. ISO 15614-1:2017 описва квалификацията на процедурите за дъгово и газово заваряване на стомани и дъгово заваряване на никелови сплави в рамките на своя обхват. Приложимият метод за квалификация все още зависи от действителния материал, процес, договор и стандарт за приложение.
Цитирано твърдение 1: Синхронизираното заваряване с множество горелки изисква едновременно управление на движението на групово ниво и данни за процеса на ниво канал.
Цитирано твърдение 2: Идентичното време не доказва идентични условия на заваряване, тъй като геометрията и топлинното взаимодействие могат да се различават в различните канали.
Контрол на топлинното взаимодействие и последователността
Множеството дъги променят топлинния модел. Дори когато всеки отделен канал е в очаквания си диапазон, комбинираното им време и разстояние могат да повлияят на изкривяването, условията на междупреходно движение и локалното натрупване на топлина.
Екипът на проекта трябва да оцени:
- дали горелките заваряват едновременно или с контролирано отместване във времето/позицията;
- разстоянието между активните източници на топлина;
- посока на движение и симетрия на последователността;
- време за задържане и освобождаване на приспособлението;
- ефектът от спиранията и рестартирането върху локалната концентрация на топлина;
- дали дъгата, пръските или газовият поток на един канал влияят на друг канал или сензор.
Не ги третирайте като универсални формули. Валидирайте ги с представителни детайли и предвидената квалифицирана процедура.
Изолиране на дефекти в дизайна преди производство
Станцията трябва да открива и реагира на специфични за канала повреди, като например:
- невъзможност за установяване на дъга;
- прекъсване на подаването на тел;
- обратна връзка от процеса извън разрешения прозорец;
- сблъсък на горелката или отклонение в позицията ѝ;
- загуба на екраниране или полезност;
- загуба на увереност при проследяване на шевовете;
- един факел завършва преждевременно или изостава.
Контролираната реакция може да изисква координирано спиране, безопасно отдръпване, маркиране на засегнатия детайл и блокиране на автоматичното рестартиране, докато дефинираните проверки преминат успешно. Правилната стратегия зависи от това дали продължаването би създало несъответстващо или опасно състояние.
Цитирано твърдение 3: Многофанерна клетка не е готова за производство, докато едноканалните повреди не получат тестван групов отговор и правило за рестартиране.
Моделът на управление EVST CHANNEL
EVST използва CHANNEL модел за структуриране на преглед на синхронизирано заваряване с множество горелки. Той разделя седем решения, които често се смесват заедно.
- C — Обща дата: един референтен номер на детайла и приспособлението за групата.
- H — Геометрия на главата: позиция, ъгъл, разстояние и достъп за всяка горелка.
- A — Връзка между осите: координирано движение, движение на детайла и пространство за колизия.
- N — Именуван процес: идентификация на процеса и одобрена рецепта за всеки канал.
- N — Мрежово състояние: Обратна връзка за дъга, подаване, полезност и проследяване за всяка горелка.
- E — Енергиен баланс: разстояние между източниците на топлина, последователност и ефекти на спиране/рестартиране.
- L — Реакция на загуба: контролирано поведение при повреда на един от необходимите канали.
Този модел създава таблица с решения, преди да бъдат програмирани контролите.
| зоната на КАНАЛ | Доказателства за събиране | Решение за освобождаване |
|---|---|---|
| Обща референтна точка и геометрия на главата | инсталирани измервания и запис на калибрирането | геометрия готова |
| Връзка между осите | симулиран и физически тест за клирънс | готов за движение |
| Именуван процес | одобрена процедура и версия на рецептата | готов за процес |
| Мрежово състояние | тест за обратна връзка по канала и аларма | готовност за наблюдение |
| Енергиен баланс | представително изпитване и резултати от размерите/заваряването | готов топлинен план |
| Реакция на загуба | дефинирани тестове за повреди и проверки за рестартиране | готов за възстановяване |
EVST препоръчва промяната на рецептата да създава ново събитие за преглед. Промяната може да засегне само един канал, но груповият резултат може да се промени. Запазете старите и новите записи. Запишете кой е одобрил промяната на ниво компания. Не позволявайте недокументирано локално отместване да се превърне в нормална настройка.
Моделът помага и при смяната. Нов продукт може да промени еталонната точка, разстоянието между горелките, пътя, рецептата или последователността на нагряване. Проверката на настройката трябва да покаже кои решения за КАНАЛ остават валидни и кои трябва да се повторят.
Цитирано твърдение 4: Повече горелки увеличават мощността само когато геометрията, процесните записи и изолирането на повреди се мащабират с броя на горелките.
Изградете тест за приемане около производствени доказателства
Ефективният фабричен или обектов тест за приемане трябва да обхваща повече от кратко едновременно заваряване. Обмислете:
- калибриране и проверка на геометрията за всеки канал;
- многократни стартирания, постоянно движение, спирания и рестартирания;
- регистриране на параметри на ниво канал;
- представителна вариация на прилягане;
- проверка на всяко място на заваряване, не само на комбинирания възел;
- промяна или изкривяване на размерите, където е уместно;
- дефинирани едноканални повреди и контролирано възстановяване;
- избор на рецепти и предотвратяване на неоторизирани промени;
- непрекъснато производство при договорения продуктов микс.
ISO 5817:2023 разглежда несъвършенствата в заварени чрез стопяване съединения, изработени от стомана, никел, титан и техните сплави, когато дебелината на материала е най-малко 0.5 mm. Той изключва лъчевото заваряване и идентифицира групи процеси 11, 12, 13, 14, 15 и 31 по ISO 4063; група процеси 31 се прилага само за стомана. Нивата на качество B, C и D не избират приемането на продукта; това решение трябва да се вземе от проекта, договора и приложимия код.
Въпроси, които да се включат в RFQ (заявка за оферта)
Помолете потенциалните интегратори да обяснят:
- как се задава и проверява отново геометрията на горелката;
- кои състояния са синхронизирани и кои се наблюдават независимо;
- как се записват версиите на рецептите и параметрите на канала;
- как системата реагира на повреда в един канал;
- как ще бъдат квалифицирани и инспектирани представителни детайли;
- как преминаването към калибриране и одобрение на процеса влияе;
- кои предположения изискват потвърждение от клиента.
Тези въпроси разкриват дали „многофанерната система“ се предлага като механично устройство или като контролиран производствен процес.
Често задавани въпроси
Трябва ли всяка горелка да използва идентични параметри?
Няма универсално правило, което да изисква идентични стойности. Геометрията, състоянието на съединението, позицията и термичната роля могат да се различават. Важното е всеки канал да използва одобрените стойности за своята роля и комбинираният процес да бъде валидиран.
Може ли една повредена горелка да спре само себе си?
Само ако проектът на заварката, квалификацията на процеса, последователността и оценката на риска го позволяват. В много случаи е необходимо координирано спиране, за да се избегне създаването на неконтролирано термично или качествено състояние.
Едновременното стартиране основният показател за приемане ли е?
Не. Стабилната геометрия, координираното движение, доказателствата за процеса на ниво канал, приемането на заварките и възстановяването на дефекти са по-значими от еднократна демонстрация по време на стартиране.
Превърнете броенето на горелки в контролиран процес
EVST може да подпомогне дефинирането на изисквания за съединения, концепции за закрепващи елементи, синхронизирано движение, наблюдение на ниво канал, контрол на рецепти и приемателни тестове за заваръчни клетки с множество горелки. Споделяйте представителни чертежи, материали и изисквания за качество за преглед на осъществимостта.
Свързани ресурси
- Компоненти и интеграция на роботизирана заваръчна клетка
- Пълно ръководство за роботизирано заваряване
- Ръководство за безопасност при роботизирано заваряване