
By EVST Yayın Kurulu · Gözden geçiren EVST Yayın Kurulu • Son güncelleme tarihi: 10 Ekim 2026 • Editör politikası · Düzeltme politikası · Şartlar
Uzun sac metal argon ark kaynağı dikişi, bağlantı ve fikstür tekrarlanabilir bir çizgi tuttuğunda, seramik nozul ve yandan beslenen tel kaynak havuzuna uygun bir ilişki içinde olduğunda ve dikiş ucunda planlı bir ark sonlandırma yöntemi uygulandığında kontrol edilebilir kalır. Bu üç koşul birlikte kontrol edilmelidir: bağlantı hareketi kaynak torcu hizalamasını değiştirir, kaynak torcu hizalaması telin havuza girdiği yeri değiştirir ve son yaklaşım, sonunda ne yapılabileceğini belirler.
Sac metal çiziminizi ve günlük üretim çıktınızı gönderin.Ayrıca bir otomasyon konsepti ve çevrim süresi tahmini hazırlayacağız. Eklem bölümünü, fikstür düzenini ve gerekli kaynak kabul kriterlerini ekleyin.
Tek bir dikiş bile gerçek koordinasyon sorununu ortaya çıkarmaya yeter.
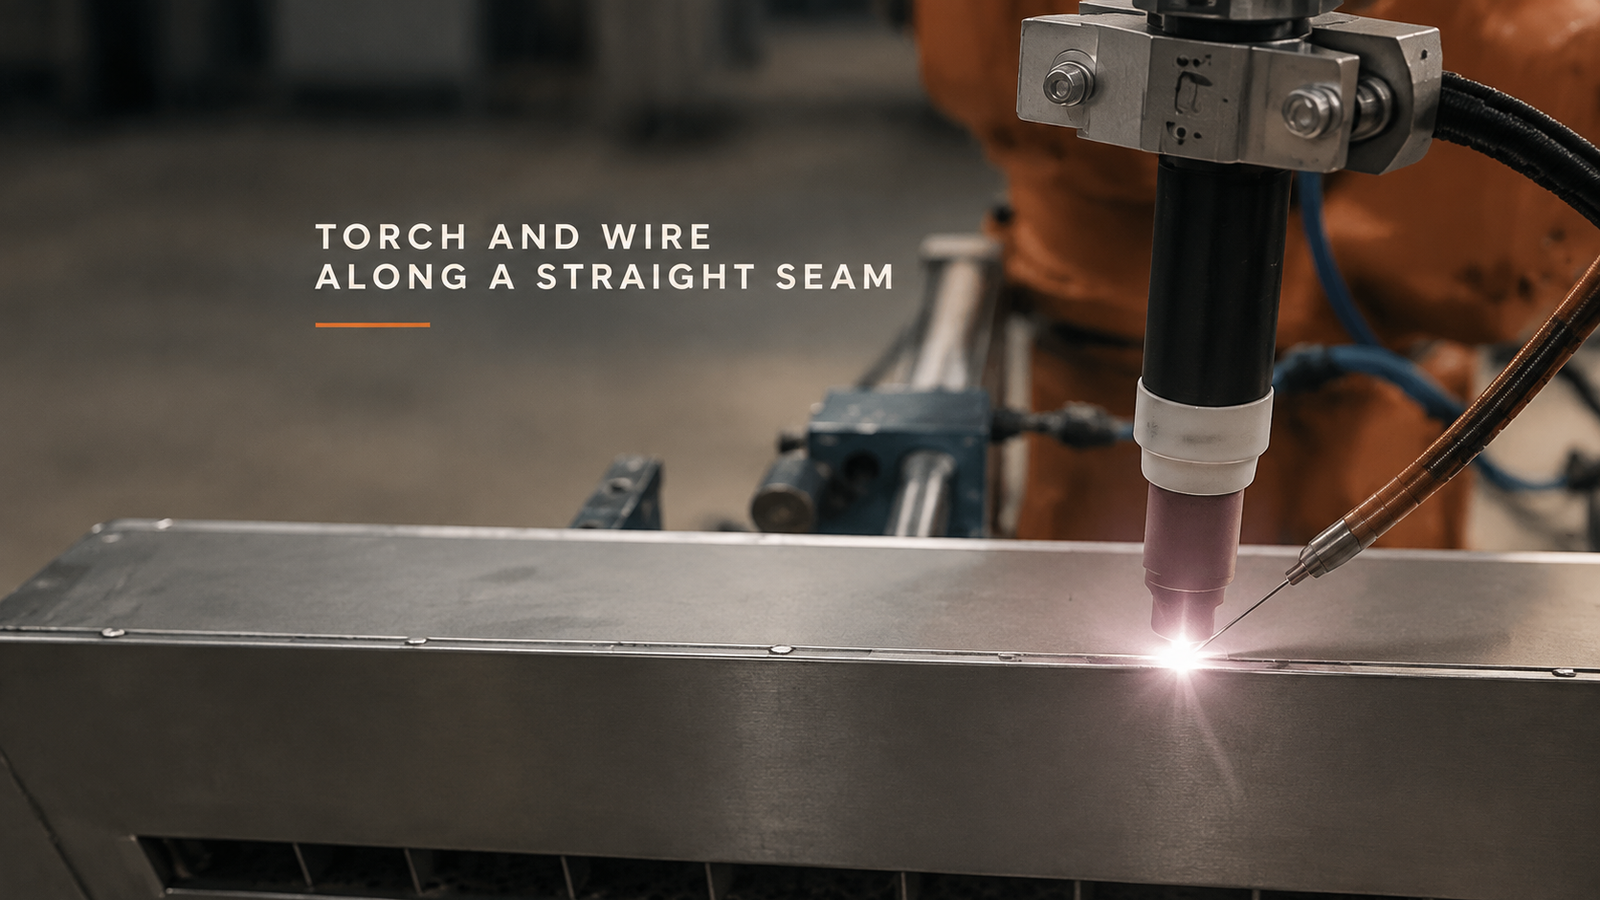
Belgelenen işlem dizisi, uzun bir sac metal parça üzerinde kesintisiz, düz bir kaynak dikişini göstermektedir. Seramik bir nozul, kaynak noktasına doğru yönlendirilirken, yan kılavuz teli parlak kaynak havuzunun önüne doğru besler. Kaynak torcu aynı hat boyunca ilerler; parça ve fikstür yerinde kalır. Bu ilişki, dikişin ortasından ve torç parçanın ucuna yaklaşırken de görünür kalır.
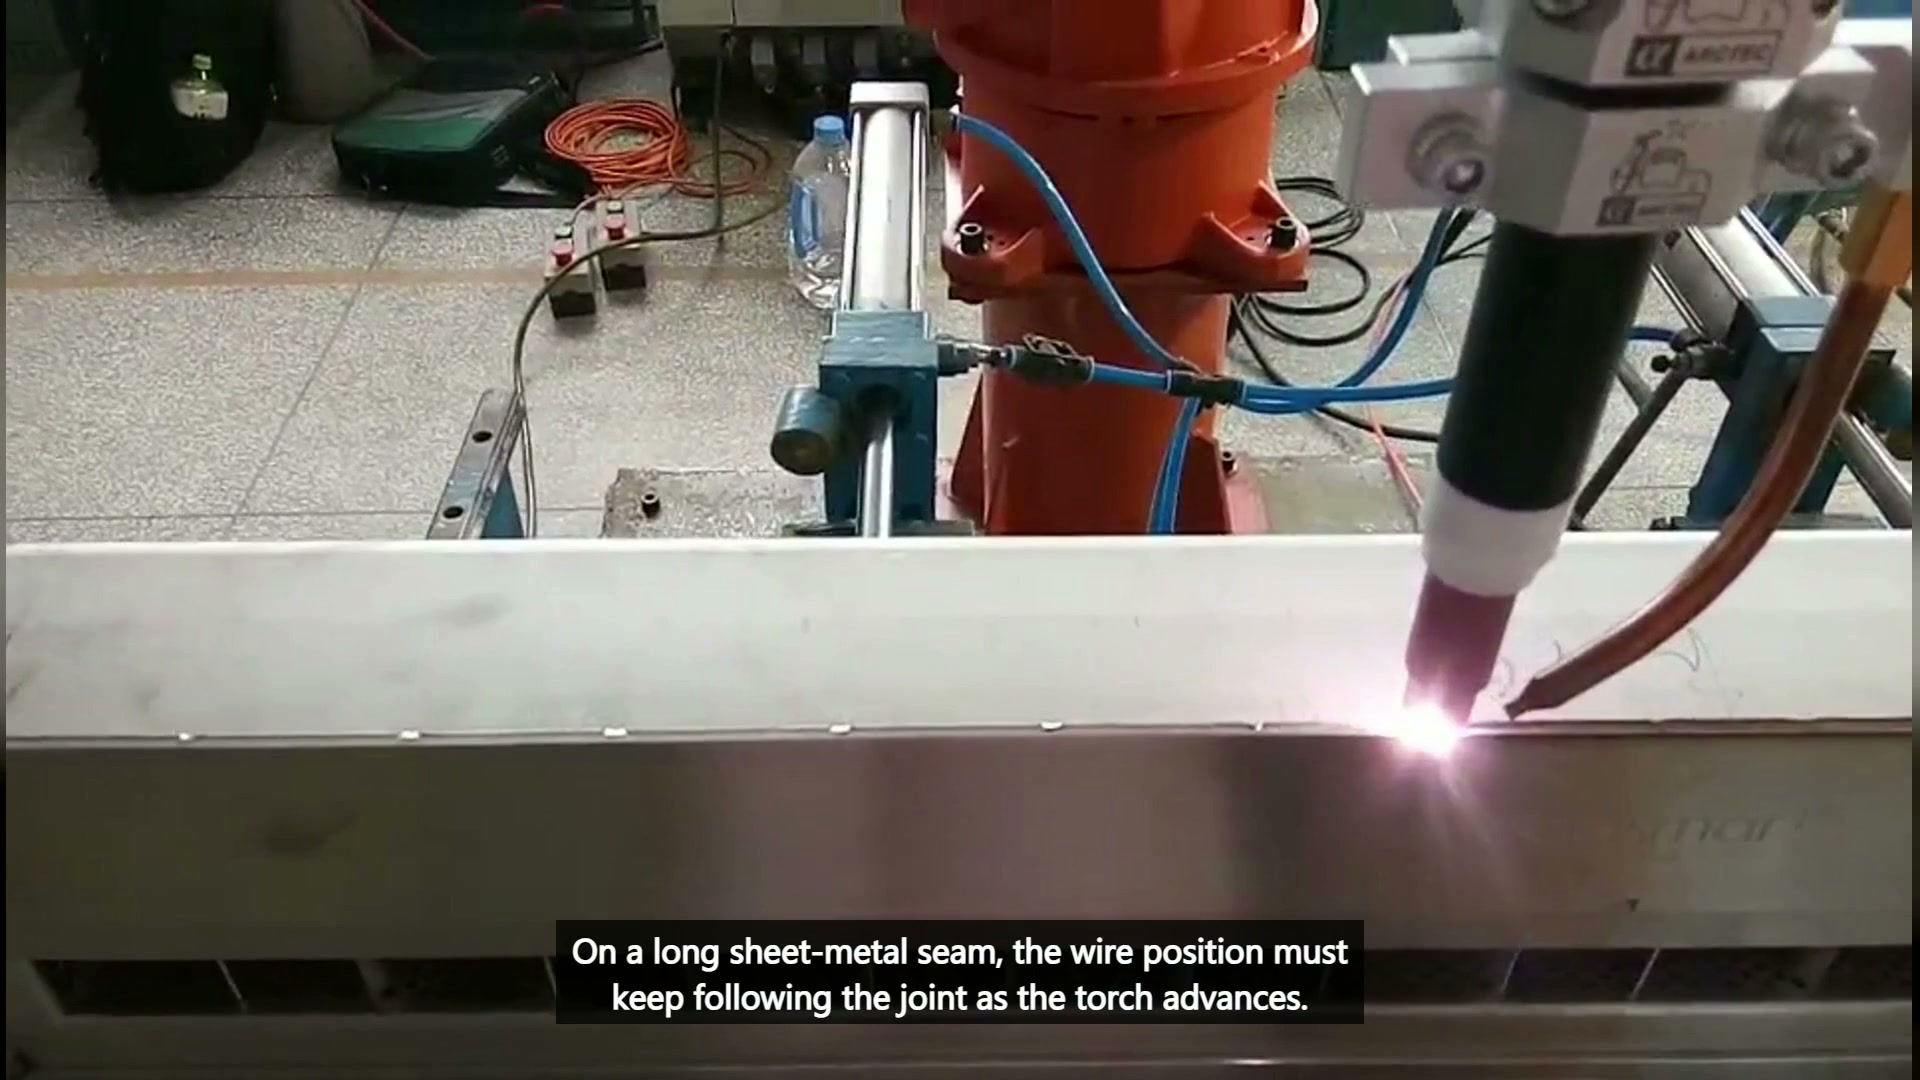
Bu dar bakış açısı, ilgisiz iddiaları ortadan kaldırdığı için faydalıdır. Yüklemeyi, başka bir dikişi, bir dokuma yolunu veya doğrulanmış bir yay sonlandırma sonucunu göstermez. Mühendislik sorusu, görünür olan tek dikiş boyunca çalışma ilişkisini nasıl koruyacağımızdır.
Bu aparat, kaynak makinesinin izlemesi gereken çizgiyi belirler.
Robot tekrarlanabilirliği, pozisyonu öngörülemeyen şekilde değişen bir eklemi düzeltemez. Yolu programlamadan önce, iki sac metal kenarının nasıl konumlanacağını, kelepçelerin nerede etki edeceğini ve eklem hattının erişilebilir olup olmadığını tanımlayın. Destekler, kelepçe donanımını kaynak torcuna, tel kılavuzuna veya robot yoluna yerleştirmeden parçayı tutmalıdır.
Eklem yerinin başlangıç, orta ve bitiş noktalarını fikstür referans noktasına göre kontrol edin. Uzun bir parça, küçük yerleştirme veya şekillendirme farklılıklarını büyütebilir. Eklem pozisyonu değişiyorsa, projenin bu varyasyonu yönetmek için tanımlanmış bir yönteme ihtiyacı vardır; bu ölçümler, görsel izleme veya otomatik kaynak bulma özelliğini sağlamaz.
Bağlantı aparatı ısı tepkisini de etkiler, ancak deformasyon ve kaynak kalitesi videodan anlaşılamaz. Bu sonuçlar, gerçek sac geometrisini, bağlantı hazırlığını, sıkıştırma planını ve nitelikli proses parametrelerini gerektirir.
Kaynak torcu ve yandan beslemeli tel, hareketli bir geometri oluşturuyor.
Yan beslemeli tellerde, tel kılavuzu daha sonra konumlandırılacak ayrı bir aksesuar değildir. Seramik nozul, tel ucu, bağlantı noktası ve havuz, robot hareket ettikçe uygun kalması gereken tek bir geometri oluşturur. Meşale açısının değiştirilmesi, telin havuza ulaştığı yeri değiştirir; tel kılavuzu açısının değiştirilmesi ise erişimi azaltabilir veya fikstür yakınında parazit oluşturabilir.
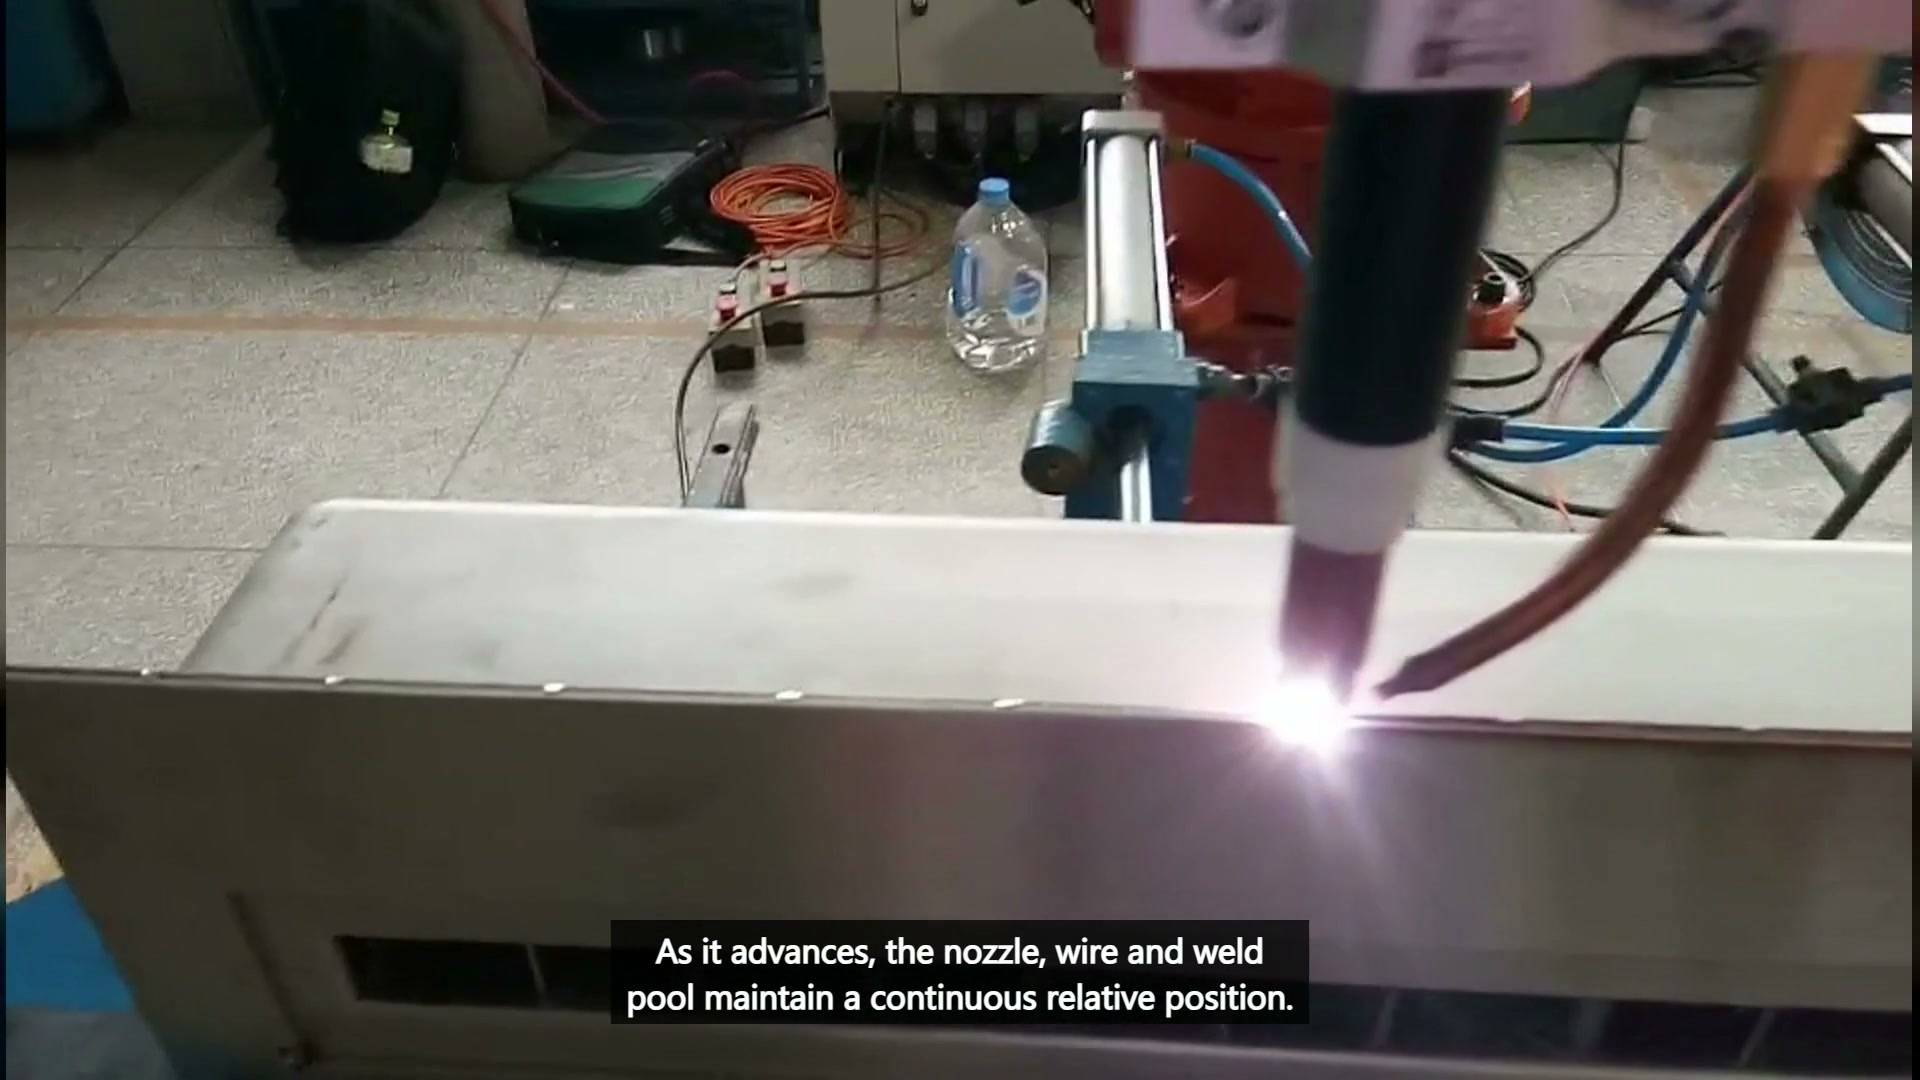
Kaynak işleminden elde edilen verilerle, kaynak torçunun açısını ve tel giriş ilişkisini belirleyin, ardından her iki gövdeyi de tüm kaynak dikişi boyunca modelleyin. Kılavuz, braketler, hortumlar ve kablo yönlendirmesini boşluk kontrolüne dahil edin. Uzun ve düz bir birleşimin ortasında, duruş basit görünebilir; başlangıçta veya sonda, yakındaki fikstür donanımı aynı ilişkiyi sınırlayabilir.
Yol, gereksiz bilek hareketleri nedeniyle göreceli geometrinin değişmemesi için yeterince düzgün olmalıdır. Bu, kaynak makinesinin her ürün için evrensel bir açıya sahip olması gerektiği anlamına gelmez. Bu, onaylanmış her bağlantı koşulunun kasıtlı, tekrarlanabilir bir ilişkiye ihtiyaç duyduğu anlamına gelir.
Dikiş ucunu planlı bir işlem bölgesi olarak ele alın.
Son kullanılabilir görüntülerde, kaynak torcu uzun parçanın sonuna yaklaşırken kaynak işleminin devam ettiği görülüyor. Ayrı ve doğrulanmış bir ark sonlandırma sonucu gösterilmiyor. Bu nedenle, üretim planı, devreye almadan önce sonlandırma koşulunu kayıttan çıkarım yapmak yerine tanımlamalıdır.
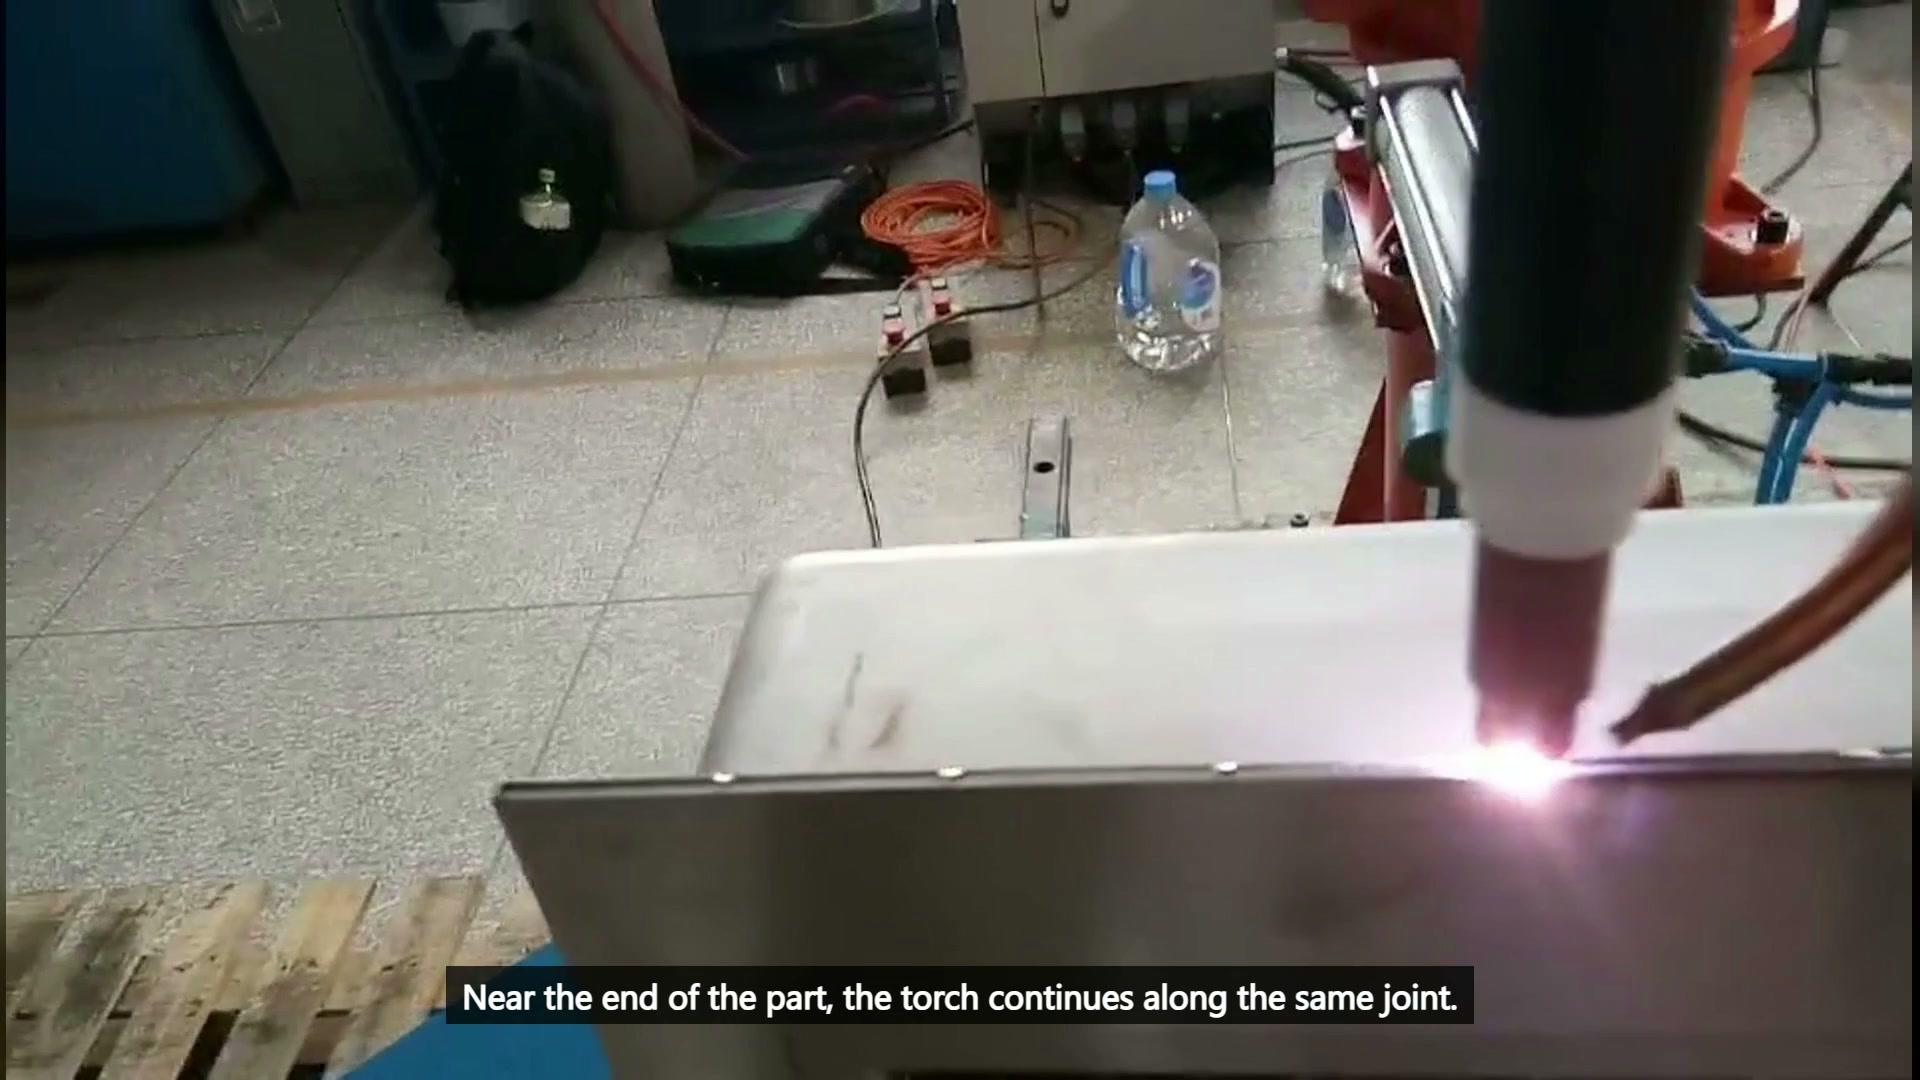
Proje girdilerinde, etkili kaynak dikişinin nerede bittiği, kaynak akışının devam etmesine veya sona ermesine izin verilip verilmediği ve çizimin gerektirdiği kaynak sonlandırma yöntemi belirtilmelidir. Robot yolu, tel beslemesi ve ark dizisi bu gereksinimi desteklemelidir. Akım, voltaj, gaz akışı, tel, hız ve zamanlama için nihai değerler, görünür hareketten değil, onaylanmış kaynak prosedüründen ve denemelerden elde edilir.
Üç bölgeli bir doğrulama planı
| Bölge | Ana soru | Kanıt gerekli |
|---|---|---|
| Ana Sayfa | Kaynak makinesi ve kablo, bağlantı elemanına müdahale etmeden onaylanmış bağlantıyı kurabilir mi? | Eklem başlangıç geometrisi ve fikstür modeli |
| Orta | Düz yol, bağlantı noktası, nozul, tel ve havuz hizalamasını korur mu? | Temsilci parça varyasyonu ve yol denemesi |
| Son | Belirtilen kaynak sonlandırma işlemi mevcut alan içinde gerçekleştirilebilir mi? | Çizim gereksinimi ve son özellik geometrisi |
Parçanın üzerindeki üç bölgenin tamamını doğrulayın. İyi bir orta bölüm, tıkalı bir başlangıcı veya belirsiz bir sonu telafi edemez.
Tedarik süreci, robot paketini tesisin sağladığı proses girdilerinden ayırmalıdır. Entegratör fikstürü, yolu ve erişim çalışmasını tasarlayabilirken, alıcı kabul edilebilir bağlantı varyasyonunu, onaylanmış kaynak prosedürünü ve muayene yöntemini tanımlar. Faydalı bir fiyat teklifi, önerilen hücreyi tek bir nominal kaynak dikişine değil, gerçek parça aralığına ve kabul esaslarına bağlar.
Deneme için, beklenen şekillendirme aralığını temsil eden parçalar kullanın. Eklem konumunu başlangıçta, ortada ve sonda kaydedin, ardından bu ölçümleri fikstür referans noktası ve kaynak muayenesiyle karşılaştırın. Bu, gelen parça, sıkıştırma, erişim ve proses sorunlarını ayırt etmenizi sağlar.
Alıcıların uzun düz dikişlerle ilgili sorduğu sorular
Düz birleşim yerinde dikiş izleme gerekli midir?
Otomatik olarak değil. Öncelikle, şekillendirme ve sabitleme işleminden sonra eklem pozisyonunun ne kadar değiştiğini ölçün. Değişim, nitelikli sürecin kabul edebileceğinden fazlaysa, uygun bir düzeltme yöntemini değerlendirin. Bu hücre, bir düzeltme yönteminin mevcut olduğunu kanıtlamaz.
Yan tel kılavuzu, kaynak torcuna göre sabit kalabilir mi?
Bu, söz konusu ilişki gerekli kablo girişini sağladığında ve bağlantı parçasının dikiş boyunca sorunsuz bir şekilde çalışmasını sağladığında mümkün olabilir. Montajın tamamını başlangıçta, ortada ve sonda kontrol edin.
Görünen dikiş, nihai kaynak sonucunu kanıtlıyor mu?
Hayır. Görüntülerde sürekli hareket, seramik nozul, yandan beslemeli tel ve kaynak havuzu görülmektedir. Kaynak penetrasyonu, deformasyon ve kabul edilebilirlik için prosedür verileri ve inceleme gereklidir.
Mühendislik incelemesi için ne gönderilmeli?
Sac metal çizimini, günlük üretimi, birleştirme bölümünü, kaynak dikiş uzunluğunu, kenar hazırlığını, fikstür konseptini ve kaynak kabul kriterlerini gönderin. Onaylanmış bir kaynak prosedürü varsa, bunu ve birleştirme çevresindeki mevcut başlangıç ve bitiş boşluğunu da ekleyin.
Bu girdilerle, armatürleri, kaynak torç ve kablo erişimini, yol bölgelerini ve bir deneme planını gözden geçirebiliriz. Uzun dikişli kaynak uygulamalarınız hakkında EVST ile görüşün. veya e-posta sales@evsrobot.com Otomasyon konsepti ve çevrim süresi tahmini için çiziminizi ve günlük çıktılarınızı bize iletin.
Bu makale, görünür, sürekli ve düz bir dikiş ve genel planlama prensiplerini ele almaktadır; bu hücre için akım, voltaj, gaz akışı, tel malzemesi, hız, penetrasyon, deformasyon, kalite sonucu veya çevrim süresi hakkında bilgi vermemektedir.