
Планирование процесса многопроходной сварки для роботизированных ячеек
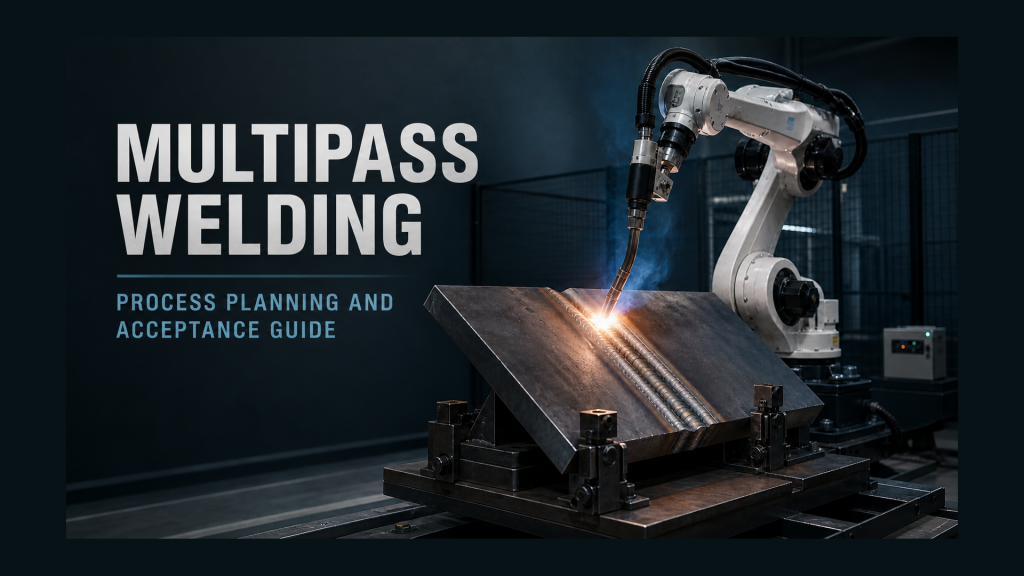
Разработайте план процесса многопроходной сварки, учитывая параметры соединения, последовательность проходов, доступ горелки, контроль между проходами, квалификацию и контроль качества.
Роботизированная шлифовка для обеспечения равномерности шлифовки: контроль зоны контакта.
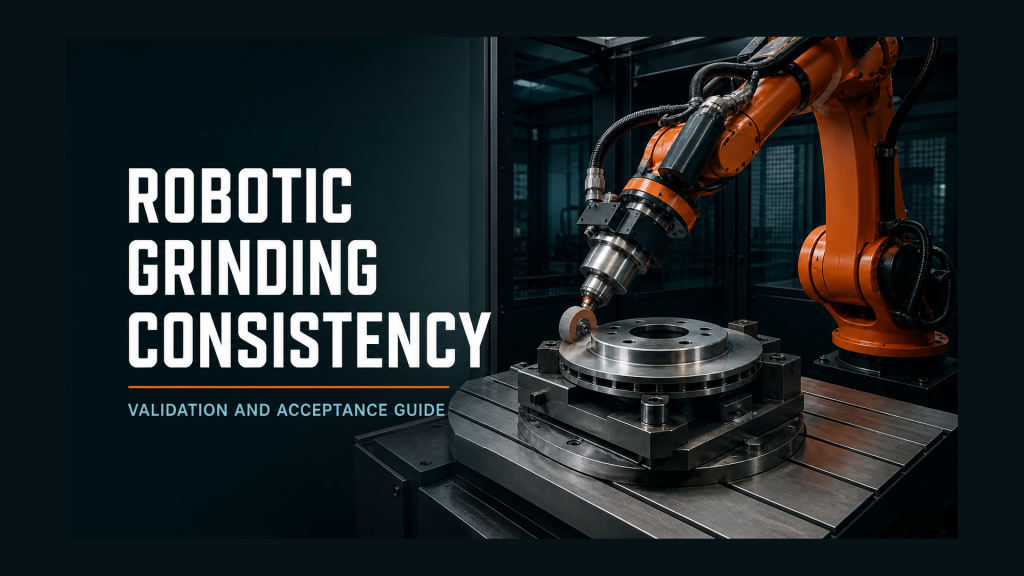
Повысьте стабильность роботизированной шлифовки, проверив базовые параметры детали, контакт, податливость, состояние абразива, удаление абразива, контроль качества поверхности и восстановление.
Обзор процедуры полевой шпильковой сварки
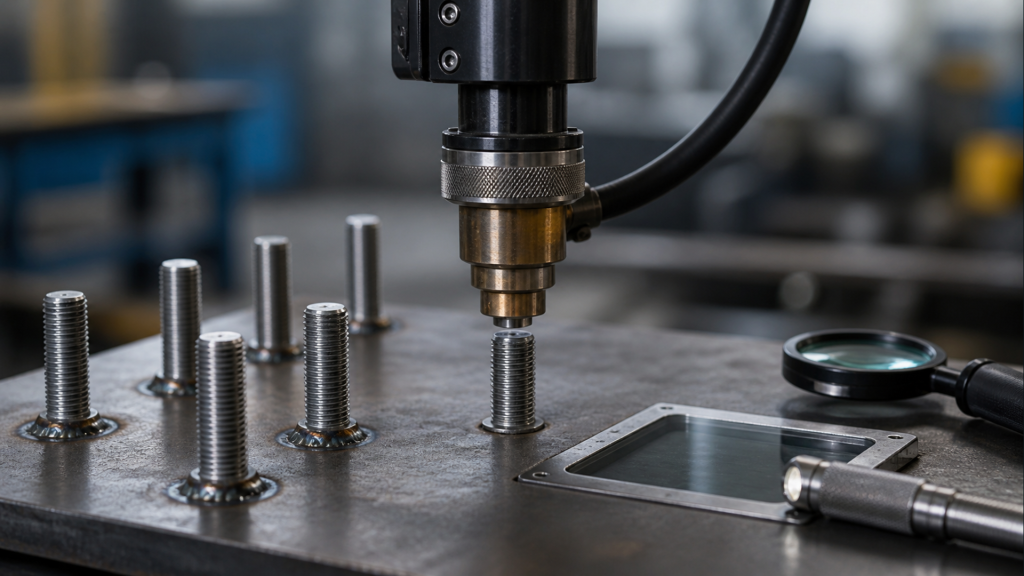
Планируйте проверку процедуры сварки шпилек на месте, уделяя особое внимание состоянию детали, оснастке, сигналам от оборудования, проверке результатов, технике безопасности, восстановлению и приемочным испытаниям.
Автоматизированное оборудование для приемки упаковочных коробок
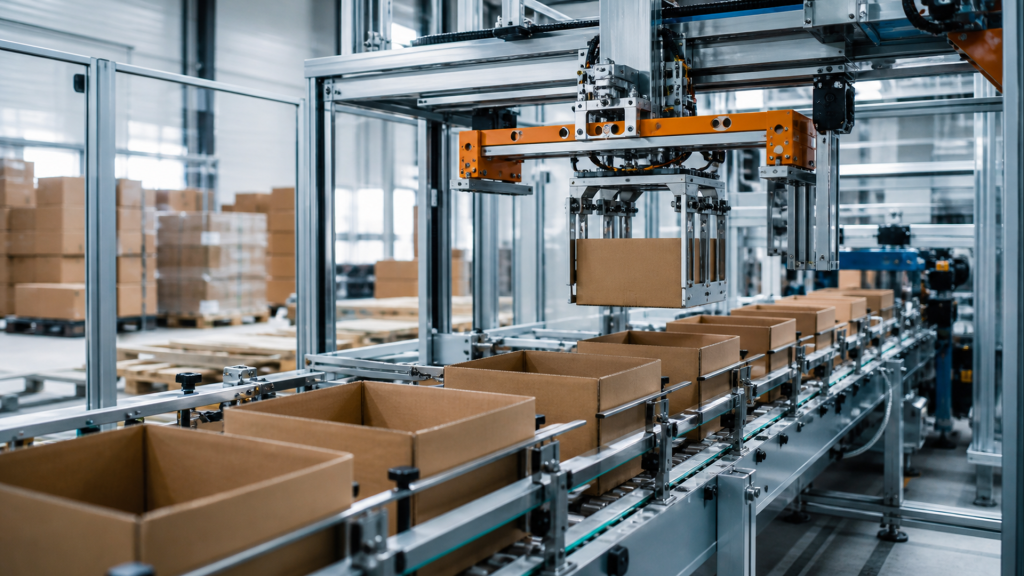
При планировании автоматизированного оборудования для упаковки в коробки учитывайте состояние детали, оснастку, сигналы от станка, проверку результатов, безопасность, восстановление и приемочные испытания.
Проверка последовательности обработки торцов трубных оснасток на вращение и приближение.
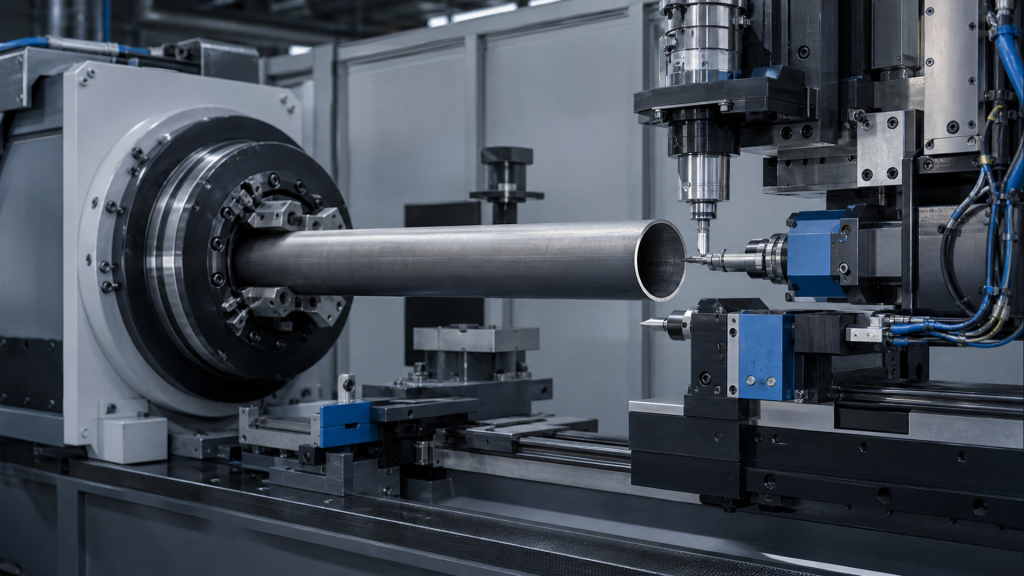
Используйте тест последовательности обработки торцов труб, чтобы определить положение заготовки, вращение, тип инструмента, подход, извлечение, осмотр, неисправности и приемку.
Приемка в тестовом режиме роботизированной системы распыления
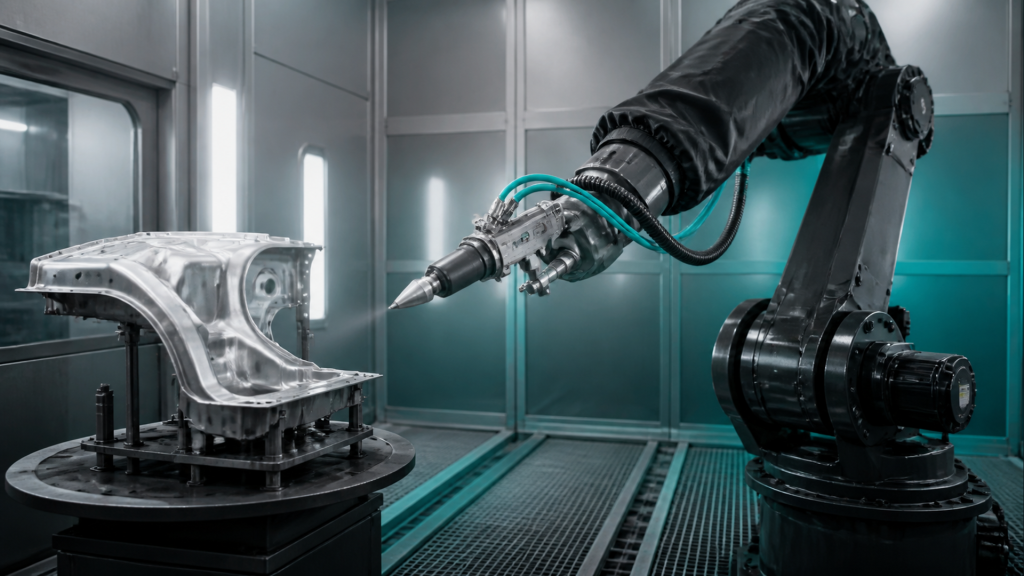
Проведите предварительные проверки роботизированной системы распыления, чтобы оценить положение пистолета, расстояние до него, реверс, зазор между шлангом и поверхностью, восстановление после остановки, безопасность в покрасочной камере и провести пробные испытания покрытия.
Приемка автоматизированной системы резки длинных листов
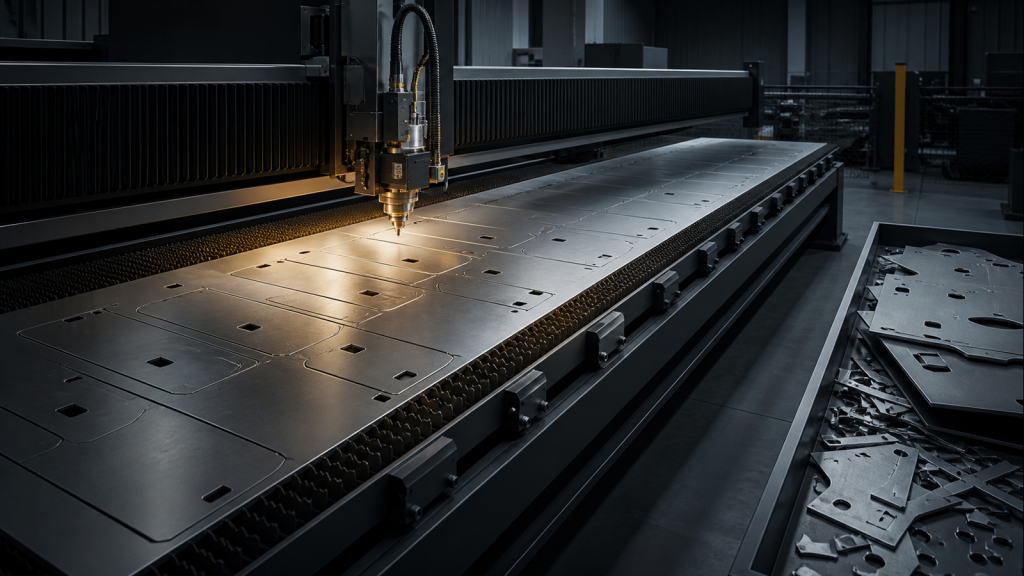
При приемке автоматизированной системы резки длинных листов необходимо учитывать следующие факторы: сохранение базовых точек, изменение опор, зазор между головкой и режущим механизмом, порядок резки, стабильность брака, выгрузка и перезапуск.
Испытание дальности действия роботизированной сварки крупных заготовок
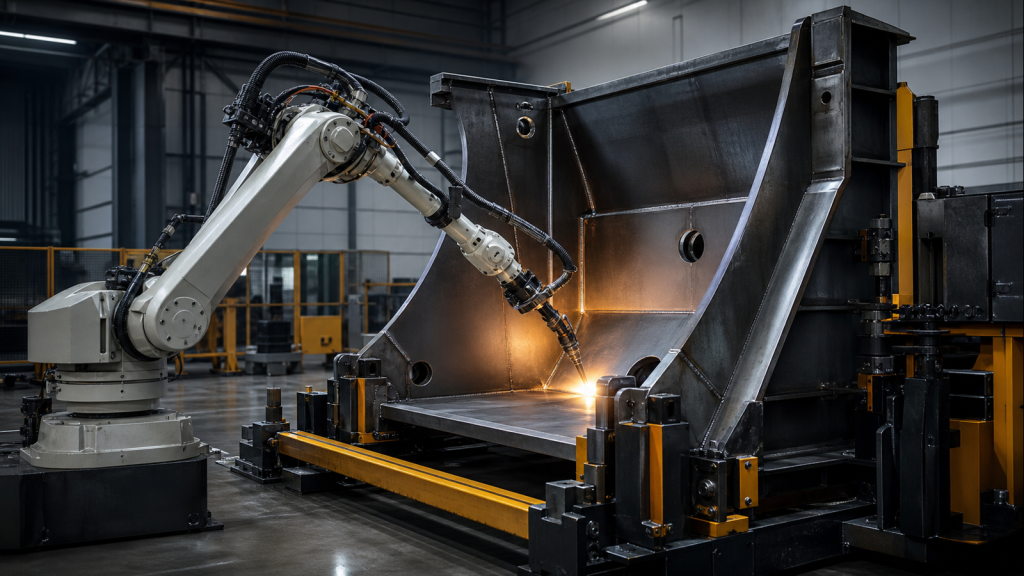
Используйте тест на вылет стрелы роботизированной сварки крупных заготовок, чтобы проверить доступ к шву, положение запястья, зазор между кабелем и сварным швом, извлечение, изменение положения и восстановление после остановки.
Роботизированная сварка мелких круглых деталей: опорная точка и перекрытие.
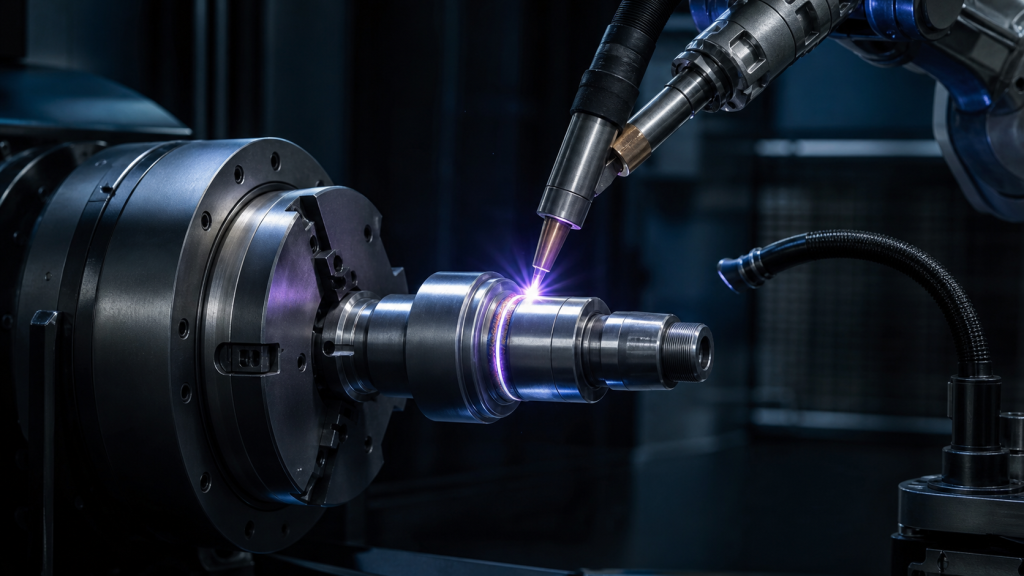
Проверка роботизированной сварки небольших круглых деталей с помощью центрирования, определения положения горелки, круговой траектории, перекрытия при запуске и остановке, контроля и ремонта.
Дозирование герметика для корпуса коробки передач: контрольные точки и целостность.
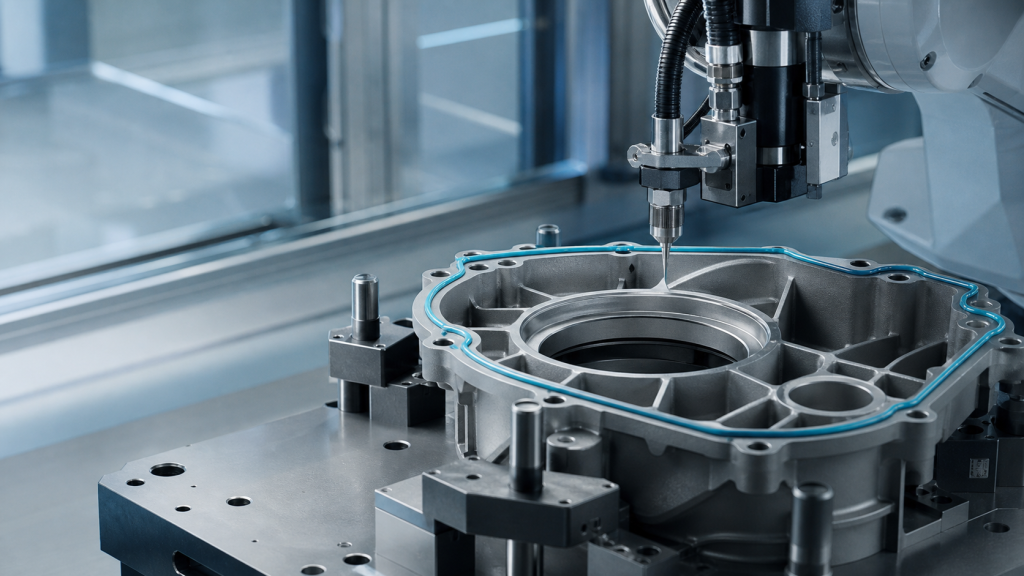
Проверьте правильность нанесения герметика на корпус редуктора, используя базовые параметры, готовность материала, траекторию нанесения, целостность конечной точки, контроль качества и технологичность.
Автоматизация штамповки термооболочек для тонкостенных деталей
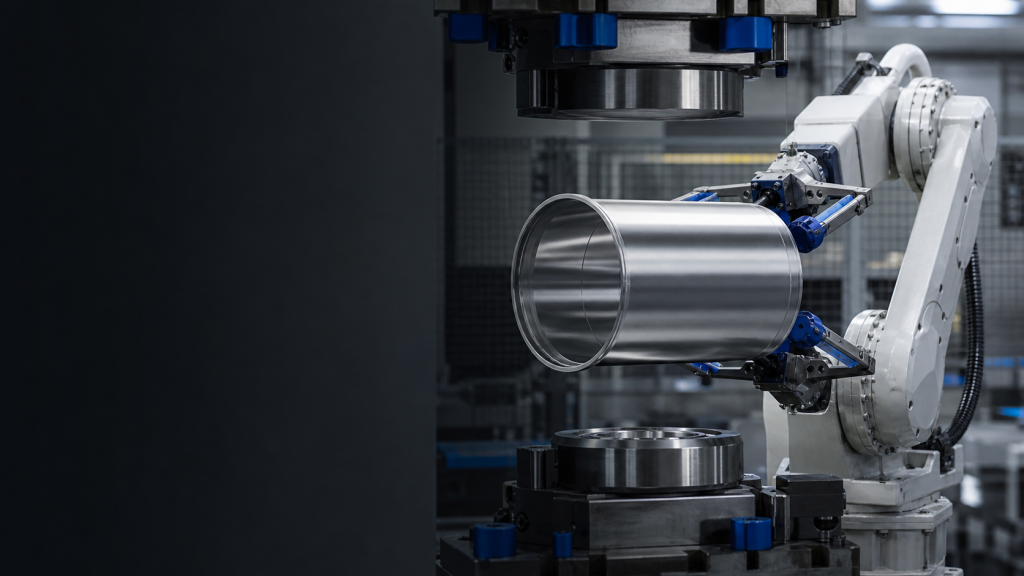
Проверьте автоматизированную штамповку термооболочек, используя такие методы, как проверка опоры тонких стенок, положения при открытии, передачи пресса, проверка деформаций и восстановление формы.
Проверка и контроль высоты установки роботизированного сварочного приспособления с кронштейном для стойки.
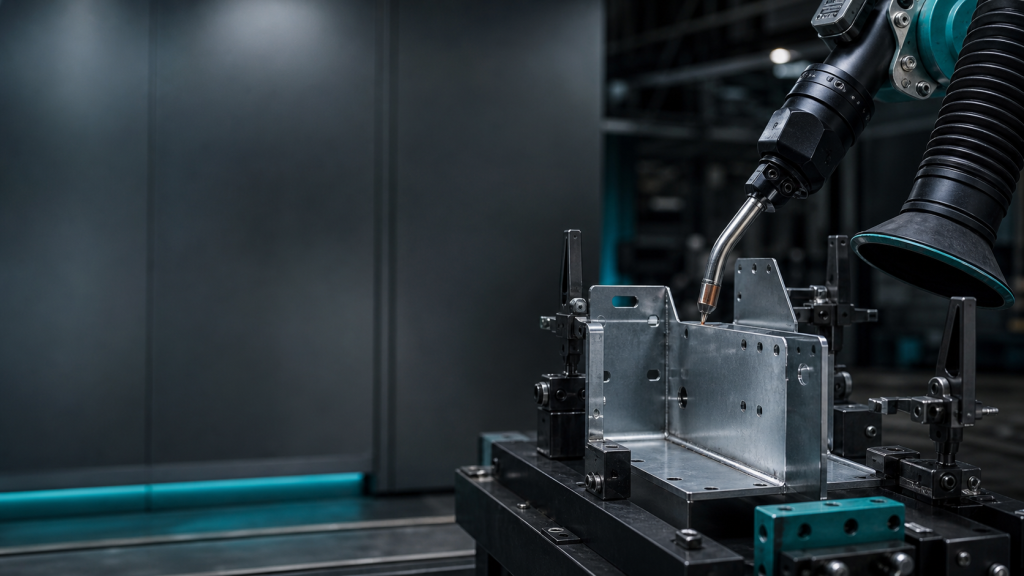
Проверка качества роботизированной сварки кронштейнов для стоек осуществляется на основе данных о базовых параметрах приспособления, дальности действия горелки, последовательности нагрева, наличия деформаций, контроля качества и маршрутизации ремонта.