
Sist oppdatert: Mai 9, 2026
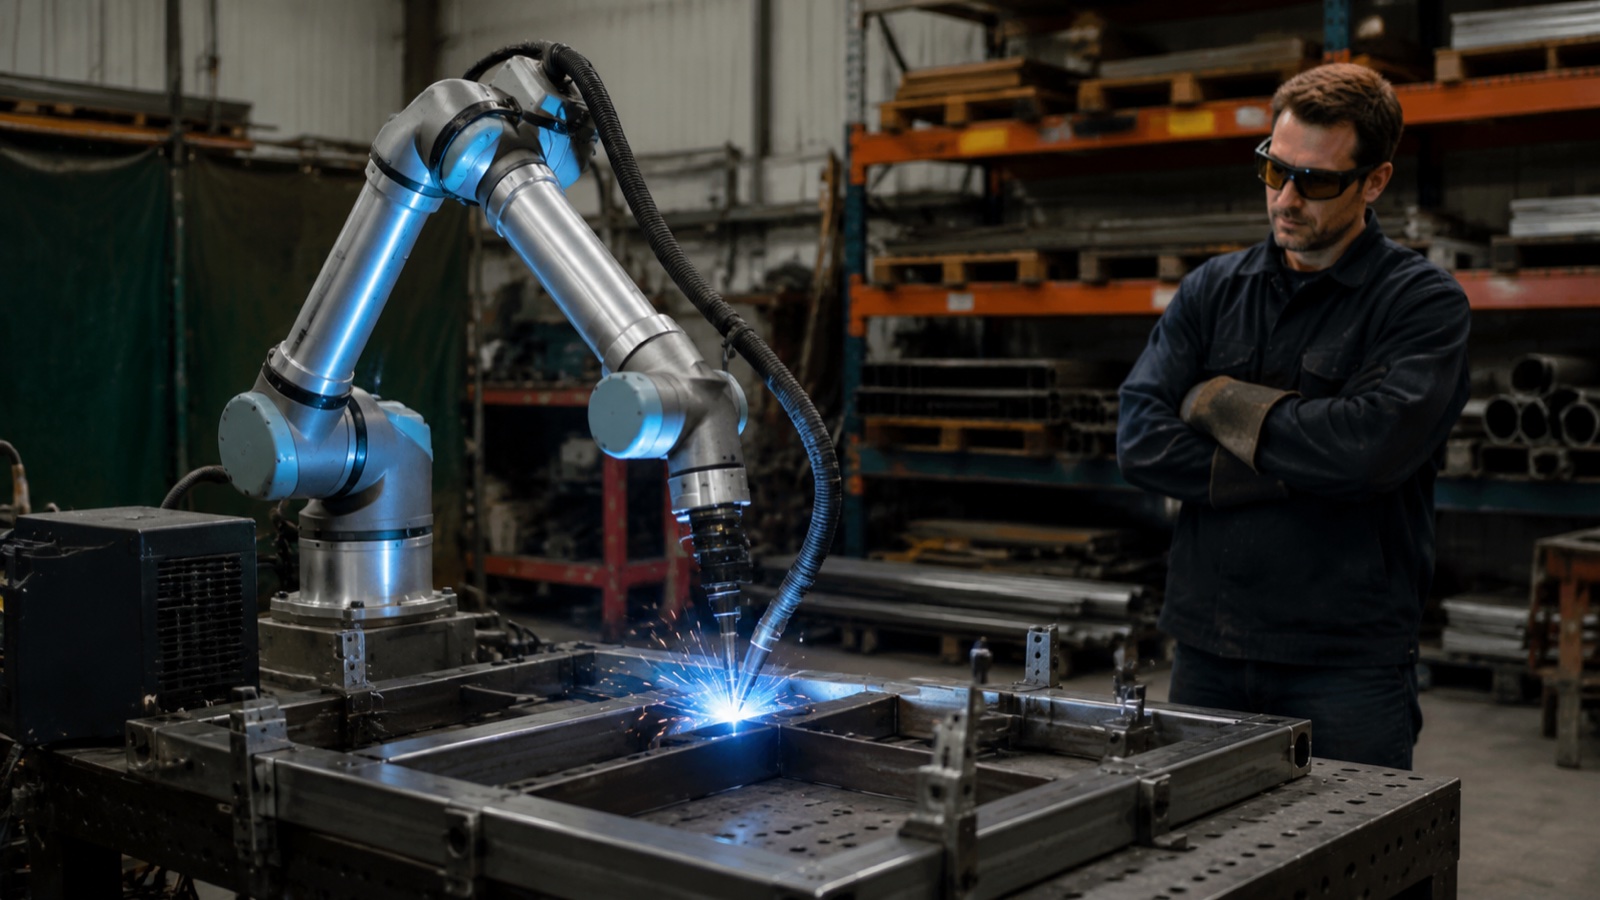
Til cobot-sveising på SMB-nivå, avgjørelsen er enkel når batchstørrelsen holder seg under 50 deler per kjøring, den ukentlige delmiksen endres, verdien av individuelle deler er under 500 USD, og en dyktig operatør kan omplasseres i stedet for å elimineres. Inngående investeringsutgifter 35 til 65 000 USD mot 80 til 150 000 USD for en konvensjonell industriell sveisecelle. Programmering av en ny del tar 2 til 8 timer med innlæring, mot 2 til 5 dager med offline programmering. Avveiningen: cobotens lysbue-på-tid når en topp på 50 til 65 % mot industricellens 70 til 85 %, og avsetningshastigheten er lavere. For de fleste små fabrikasjonsverksteder er denne avveiningen verdt det.
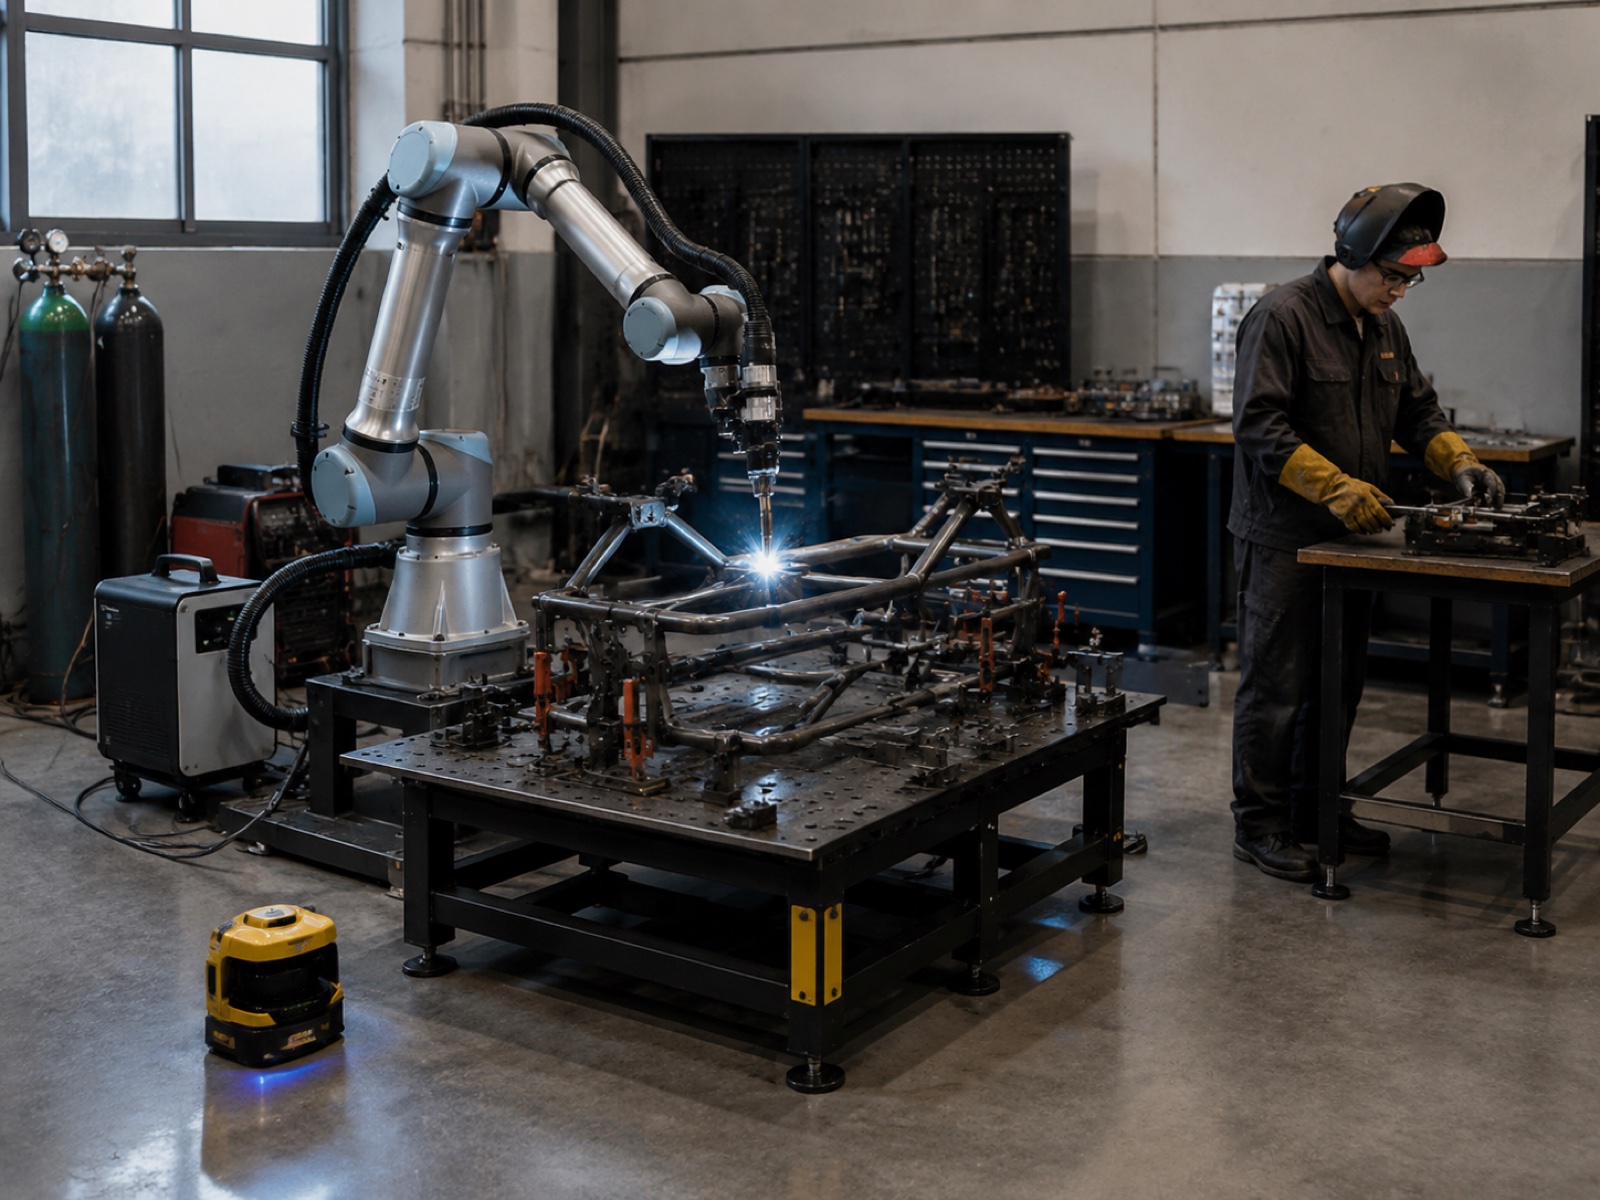
Når cobot-sveising vinner: 5 betingelser for små og mellomstore bedrifter
Et cobot-sveiseoppsett vinner ikke på rå gjennomstrømning. Det vinner på utplasseringshastighet, programmeringsfleksibilitet og muligheten til å dele gulvplass med operatører. Ifølge rapporten World Robotics 2025 fra International Federation of Robotics (IFR) vokste installasjoner av samarbeidende roboter med omtrent 20 % år over år de siste periodene, noe som overgår det bredere markedet for industriroboter betydelig. Veksten er konsentrert i nettopp SMB-segmentet, hvor mindre batchstørrelser og begrenset gulvplass gjør konvensjonelle beskyttede celler upraktiske.
Fem forhold, når de er tilstede sammen eller i kombinasjon, favoriserer konsekvent en investering i cobot-sveising fremfor en industriell celle.
Tilstand 1: Lavt til middels volum, batchstørrelse under 50
Industrielle sveiseceller leverer sin beste lysbuetid på stabile, repeterende delfamilier. Når et delenummer kjører færre enn 50 enheter per batch og blandingen endres ukentlig, reduserer tiden for å bytte ut fixturen og lære om den industrielle cellens gjennomstrømningsfordel. Verksteder som kjører tre til åtte delenummer per uke er det beste stedet for coboter, forutsatt at syklustid per del ikke er den bindende begrensningen.
Tilstand 2: Høy produktmiks
Når tilbudstavlen viser mer enn et dusin aktive delenumre, er cobotsveisingens programmeringsfleksibilitet den viktigste fordelen. I praksis genererer en sveiser som fører brenneren gjennom sveisebanen direkte på delen et arbeidsprogram på to til åtte timer. Nye kundejobber kvalifiserer på roboten innen én arbeidsdag. En konvensjonell celle med offline programmeringsprogramvare utvider dette vinduet til dager og krever programvareopplæring for å fungere.
Tilstand 3: Ønsket drift uten gjerde
En konvensjonell industricelle krever et gjerde rundt omkretsen, vanligvis 1.5 til 3 meter klaring på hver side. En samarbeidende celle som bruker en områdesikkerhetsskanner (ISO/TS 15066 hastighets- og avstandsovervåking) reduserer sikkerhetsperimeteret til skannerens beskyttelsesfelt, og gjenvinner dermed betydelig gulvplass i trange småbedriftsbutikker. Operatøren laster og losser uten å åpne låste porter, noe som reduserer omstillingskostnader på korte turer.
Tilstand 4: Mangel på kvalifiserte sveisere
Ifølge American Welding Society (AWS) Welder Shortage Outlook står USA overfor et anslått underskudd på mer enn 330 000 kvalifiserte sveisere innen 2028Ledetider for ansettelse av sertifiserte AWS D1.1-sveisere er allerede tre til ni måneder i etterspurte industriområder, med en årlig kostnad på mellom 67 000 og 93 000 dollar fullastet. En samarbeidende robot drevet av en trent, ikke-autorisert operatør fyller dette produksjonsgapet til lavere løpende lønnskostnader, der roboten holder sveiseparametrene når programmet er satt.
Tilstand 5: Ombygging av brownfield, ingen større anleggsarbeider
En konvensjonell industricelle utløser vanligvis anleggsarbeid: gjerdefundamenter, rørstrekk og ventilasjonsuttak. Et cobot-sveisesett ankommer på hjul, kobles til et enkelt 480V eller 220V serviceuttak og går inn i produksjonskvalifisering i løpet av få dager. For leide anlegg eller verksteder med usikker langtidsleieperiode er det minimale kravet til modifikasjon av stedet viktig utover investeringsdifferansen alene.
Når den industrielle sveisecellen fortsatt vinner
Cobot-sveising har reelle begrensninger, og å overdrive tilpasningsområdet gjør små verksteder en bjørnetjeneste. Fire forhold favoriserer gjennomgående en konvensjonell industriell sveisecelle.
Syklustid under 30 sekunder kreves
Cobots sveisehastighet er begrenset av effekt- og kraftbegrensninger. Når en komplett sveisesekvens må få plass innenfor 30 sekunder, kan ikke de fleste coboter levere den nødvendige kjørehastigheten og brennerposisjoneringsakselerasjonen. Industrielle lysbuesveiseroboter opererer langt over cobots hastighetsgrenser, og det gapet forsterkes på deler med mange korte sveisesegmenter.
Avsetningshastighet over 10 kg/t kreves
MIG-avsetning på en cobot ligger på 3 til 7 kg/t. En industricelle med en strømkilde med høy strømstyrke leverer 8 til 14 kg/t. For tung konstruksjon, trykkbeholderarbeid eller tykke plater (12 mm+) med flere passeringer, er avsetningsforskjellen en vanskelig teknisk begrensning, ikke en preferanse.
Flerpass tykkplatesveising
Industriceller med lasersømsporing og integrert sveiseprosessovervåking opprettholder posisjonsnøyaktigheten over dusinvis av passeringer på tunge seksjoner. De fleste cobot-sveisepakker mangler sømsporing og strømkildeintegrasjon som er nødvendig for sertifisert tykkplatearbeid i henhold til AWS D1.1 eller EN 1090 med full sporbarhet.
Dedikert produksjon for bilindustrien på nivå 1
Tier 1-leverandørkjeder for bilindustrien krever IATF16949-kompatible prosesskontroller og vedvarende høykadensproduksjon på en enkelt delfamilie i flere uker av gangen. Samarbeidsrobotens programmeringsfleksibilitet er irrelevant ved den omstillingsfrekvensen, og syklustid og avsetningskrav overstiger vanligvis samarbeidsrobotens kapasitet ved produksjonsvolum.
Beslutningsrammeverk med 8 spørsmål: Cobot-sveising vs. industriell celle
Bruk tabellen nedenfor til å score verkstedet ditt mot åtte målbare faktorer. En overvekt av svar i Cobot-kolonnen signaliserer cobot-sveising som utgangspunkt; en overvekt i Industri-kolonnen signaliserer den konvensjonelle cellen. Blandede resultater (fire til fire, fem til tre) krever en pilottilnærming eller en hybridstrategi.
| Spørsmål | Foretrukket cobot-sveising | Industriell celle favorisert |
|---|---|---|
| 1. Batchstørrelse per delenummer | Færre enn 50 enheter per kjøring | 100+ enheter per kjøring konsekvent |
| 2. Delvis blanding per uke | 5 eller flere distinkte delenumre per uke | 1 til 2 dedikerte delfamilier |
| 3. Delverdi per enhet | Ferdigverdi under 500 USD | Over 1,000 USD (risiko for omarbeidingskostnader rettferdiggjør investering i automatisering) |
| 4. Sveisekartkompleksitet | Enkel til moderat; enkeltpassering eller lett flerpassering; plate under 10 mm | Tung flerlagssøm; tykk plate 12 mm+; lange sømmer som krever sømsporing |
| 5. Mål for syklustid | Ingen hard syklustid under 30 sekunder per del | Syklustid under 30 sekunder kreves |
| 6. Kvalitetssertifisering kreves | AWS D1.1 eller tilsvarende; visuell + grunnleggende NDT akseptabelt | IATF16949; full sveisesporbarhet; EN 1090 struktursertifisering |
| 7. Tilgjengelig gulvflate | Under 15 m² tilgjengelig; felles arbeidsområde nødvendig | Dedikert celleareal på 20 m² eller mer tilgjengelig |
| 8. Investeringsbudsjett | Totalt prosjektbudsjett på 35 000 til 80 000 dollar | Budsjett på mellom 100 000 og 200 000 dollar tilgjengelig |
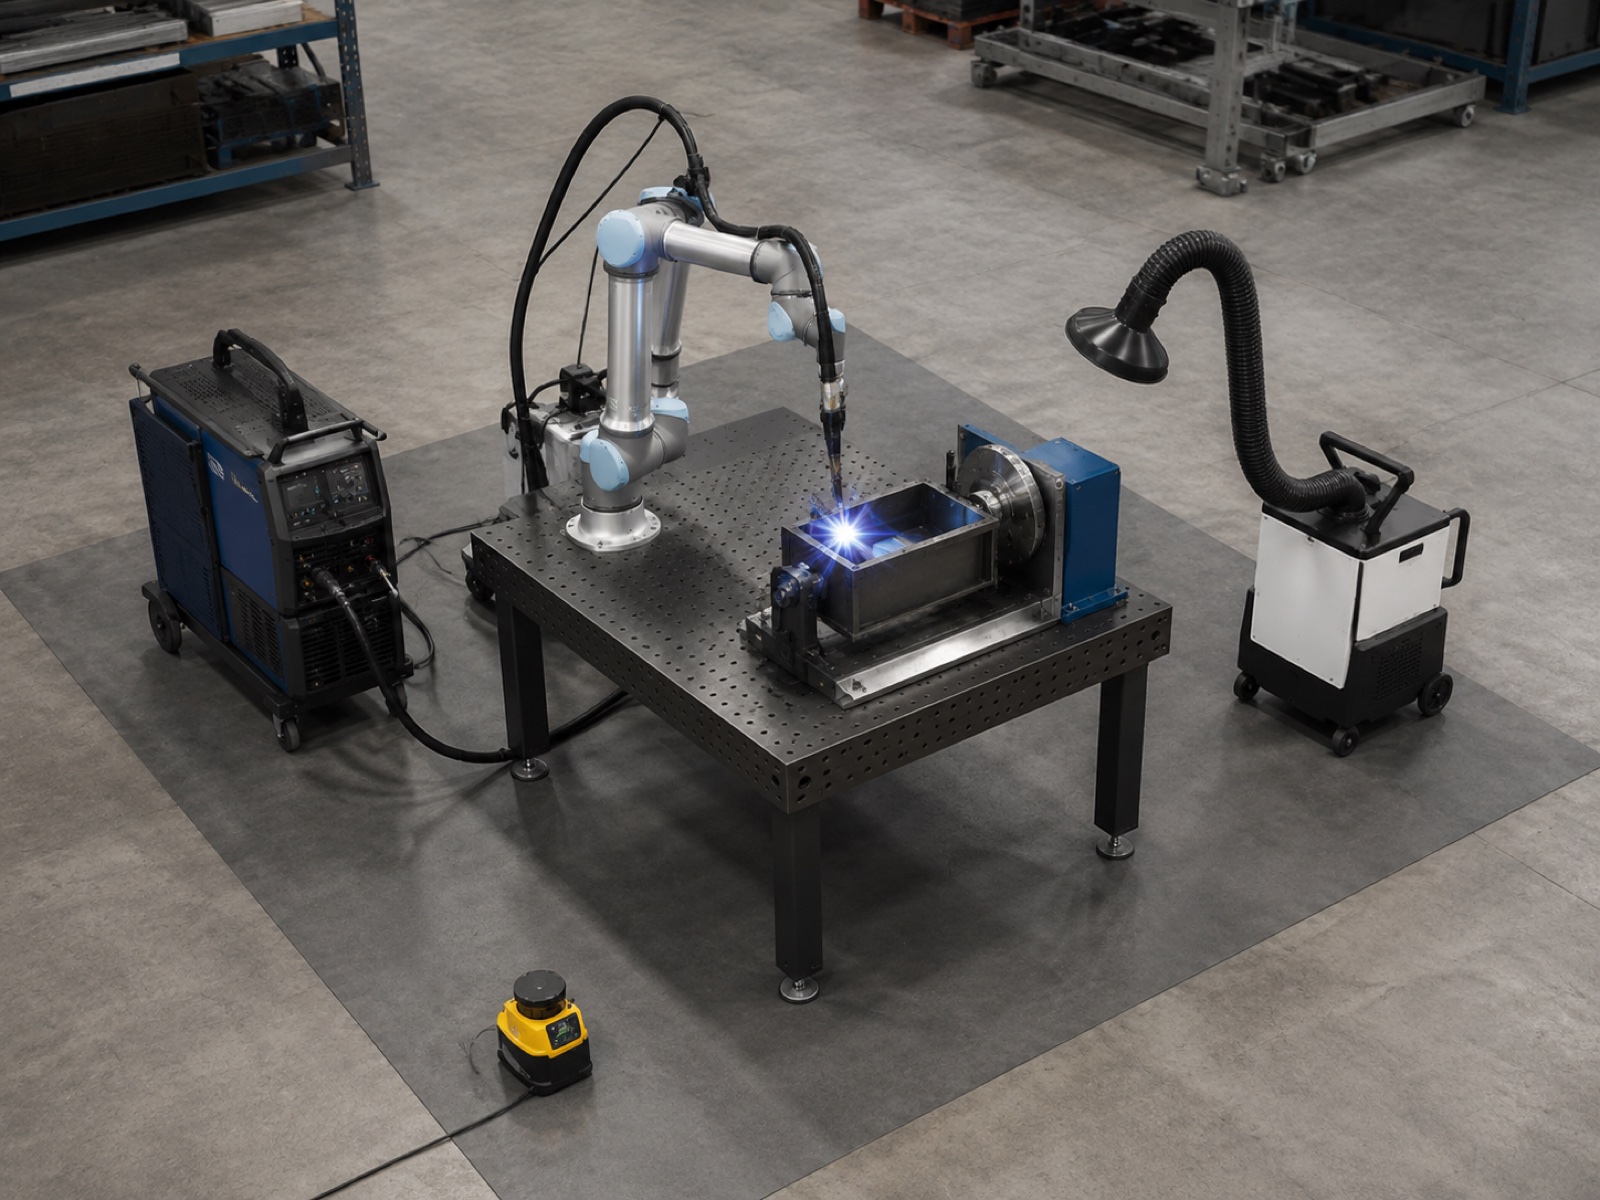
Oversikt over investeringsutgifter: SMB-samarbeidende sveisecelle (35 til 65 000 USD)
Budsjettet for en sveisecelle for små og mellomstore bedrifter med coboter på 35 til 65 000 USD dekker en reell produksjonsklar pakke når den er riktig spesifisert. Figuren nedenfor er ikke et nedskalert demonstrasjonssett; det er det et verksted trenger for å kjøre produksjonsdeler. Det brede utvalget gjenspeiler nyttelastklassen til cobotarmen, typen posisjonerer og om kjøperen skaffer en forhåndsintegrert pakke kontra å montere komponenter separat.
| Komponent | Budsjettintervall (USD) | Merknader |
|---|---|---|
| 6-akset cobotarm (nyttelastklasse 10–20 kg) | $ 18,000 - $ 32,000 | Nyttelastklasse bestemmer rekkevidde og avsetningskapasitet |
| Sveisebrenner + trådmater + strømkilde | $ 6,000 - $ 12,000 | MIG-pakke; pulskompatibel strømkilde anbefales |
| Enkel manuell eller servoposisjoner | $ 3,500 - $ 8,000 | 1-akset servoposisjoner for synkronisert rotasjon; manuell tilt for budsjettbygg |
| Områdesikkerhetsskanner + montering | $ 2,500 - $ 5,000 | SIL 2-klassifisert; erstatter hardt gjerde på førersiden |
| Sveisebord, brennerholder, kabelhåndtering | $ 1,500 - $ 3,500 | Ofte samlet i forhåndsintegrerte pakker |
| Røykavtrekk (bærbart eller kanal) | $ 1,800 - $ 4,500 | Reguleringskrav; bærbare enheter i den nedre enden av intervallet |
| Integrasjon, idriftsettelse, kvalifisering av første del | $ 3,000 - $ 8,000 | Lavere for forhåndsintegrerte pakker; høyere for skreddersydde konfigurasjoner |
| Totalt system (estimert) | $ 36,300 - $ 73,000 | Ekskluderer inventar; legg til $2,000–$8,000 for delspesifikke inventar |
En industricelle i inngangsklassen med sikkerhetsgjerde og en grunnleggende posisjoneringsenhet koster vanligvis mellom 80 000 og 120 000 dollar fullt installert. Cobot-pakken koster 40 til 55 % mindre, noe som endrer tilbakebetalingsperioden vesentlig for verksteder som kjører færre enn 100 deler per uke på et gitt delenummer. Ifølge Interact Analysis Welding Automation Market 2025 vokser bruken av cobot-sveising raskest i systemprisnivået under 75 000 dollar, drevet av lavere armkostnader og tilgjengeligheten av forhåndsintegrerte pakker som reduserer integrasjonsrisikoen for verksteder uten dedikerte robotingeniører.
Bue-på-tid og avsetning: Hva tallene egentlig betyr
To målinger styrer sammenligninger av sveiseproduktivitet: lysbuetid (andel av skifttiden der brenneren genererer en lysbue) og avsetningshastighet (kg tråd avsatt per time). Begge er forskjellige mellom coboter og industriceller, og begge har forbehold som leverandørpåstander ofte utelater.
Lysbue-på-tid
En velkonfigurert cobot-sveisecelle kjører på 50 til 65 % lysbuetidResten går til lasting og lossing av deler (operatøren gjør dette manuelt, ettersom de fleste cobot-celler for små og mellomstore bedrifter mangler en separat lastestasjon), rengjøring av brenneren og sjekk av forbruksvarer, samt tilgangstid for sikkerhetsskanneren under omstilling. På et standard 8-timers skift tilsvarer 50 til 65 % tenningstid for lysbuen 4 til 5.2 timer med faktisk sveising, omtrent det dobbelte av de 20 til 25 % som oppnås av en dyktig manuell sveiser som gjør alt selv.
En konvensjonell industriell sveisecelle med en dobbel stasjon (operatøren laster én fikstur mens roboten sveiser den andre) når 70 til 85 % lysbuetid fordi robotens sveisebue nesten aldri avbrytes av operatørens håndteringstid. Dette ytelsesgapet er reelt, men den økonomiske effekten avhenger av volumet av deler som kjøres. For et verksted som sveiser 30 deler per uke til 400 dollar per stykk, kan gjennomstrømningsforskjellen mellom 55 % og 75 % lysbuetid være verdt 15 000 til 25 000 dollar i ekstra årlig produksjon, mindre enn halvparten av investeringsforskjellen mellom de to systemtypene.
Deponeringsrate
Cobot MIG sveiseavsetning kjører 3 til 60 000 kg/t avhengig av tråddiameter (vanligvis 0.8 til 1.2 mm), strøminnstilling (begrenset av cobot-brennerens nominelle driftssyklus) og skjøtkonfigurasjon. Industrielle sveiseceller med strømkilder med høyere strømstyrke og sveisebrennere med full driftssyklus kjører 8 til 60 000 kg/t på sammenlignbare skjøttyper.
For de fleste små og mellomstore bedrifter er området 3 til 7 kg/t tilstrekkelig. En lett strukturramme eller spesialtilpasset rekkverkskonstruksjon sveiset fra 4 til 6 mm plate krever sjelden mer enn 2 til 3 kg/t faktisk avsetting på delnivå. Avsettingsgapet blir relevant ved sveising av tykke seksjoner, tunge sveisepunkter eller kontinuerlige sømmer som overstiger flere hundre millimeter i én omgang.
Programmeringstid: Timer vs. Dager
Programmeringstid er den mest undervurderte konkurransefordelen ved cobot-sveising for verksteder med høy blandingsmengde. Sammenligningen er direkte: teach-through-programmering på en cobot kontra offline-programmering (OLP) for en konvensjonell industricelle.
Teach-through-programmering på en cobot fungerer ved å fysisk føre sveisebrenneren gjennom sveisebanen mens cobotarmen registrerer banen. Operatøren stiller inn sveiseparametere (strøm, spenning, kjørehastighet, brennervinkel) for hver skjøttype, og programmet er klart til å kjøre i løpet av en enkelt økt. For en typisk SME-sveising med 8 til 15 sveiseskjøter tar denne prosessen 2 til 8 timer inkludert tørrkjøringsverifisering og inspeksjon av første artikkel. Et nytt delenummer fra kundens tegning til første produksjonssveis kan oppnås innen én virkedag.
I praksis rapporterer verksteder som bruker cobot-innlæring at erfarne sveisere tilpasser seg innen 2 til 4 timer med praktisk erfaring og kan programmere nye deler uavhengig etter den første uken i drift. Ferdighetsoverføringen fra sveisekunnskap til cobot-programmering er direkte: sveiseren forstår allerede skjøttyper, bevegelsesretning og brennervinkel. Roboten utfører ganske enkelt sveiseren sin beslutninger konsekvent.
Offline programmering for en konvensjonell industricelle krever import av CAD-modeller, generering av sveisebaner i OLP-programvare, simulering og kollisjonskontroll, etterbehandling for den spesifikke robotkontrolleren og verifisering av fysisk program på cellen. For et verksted uten en dedikert robotingeniør tar prosessen 2 til 5 dager per nytt delenummer, og feil som oppdages under fysisk verifisering krever ofte at man går tilbake til OLP-programvaren for korrigeringssykluser. OLP-programvarelisenser legger til 15 000 til 35 000 dollar i prosjektbudsjettet og krever opplæring for effektiv bruk.
4 SMB-saksdommer: Cobot-sveising i praksis
Disse fire scenariene er representative for SMB-segmentet, basert på feltutplasseringsmønstre i sammenlignbare verkstedprofiler. Ingen av dem er en spesifikk navngitt kunde.
Tilfelle A: Eksoskomponentverksted, 50 enheter per måned
Profil: Verksted for 12 personer, spesialtilpassede eksosmanifold, 304 rustfritt stål 1.5 til 3 mm vegg, fire aktive delenumre, $180 til $350 per montering. Konklusjon: cobot-sveising, sterk passform. Volumet er under terskelen der den industrielle cellens fordel med lysbuetid rettferdiggjør 50 000 til 80 000 dollar i ekstra investeringsutgifter. Månedlig omstilling mellom fire delenumre passer til «teach-through»-programmering. Sveisemaskinen omplasseres til fabrikasjonsforberedelse i stedet for å elimineres.
Case B: Rekkverksprodusent, 20 enheter per måned
Profil: Verksted for arkitektonisk metallvirksomhet med 8 personer, spesialtilpassede rekkverk i rustfritt og lakkert stål, kile- og butsveiser på 5 til 8 mm rør, $600 til $1,800 per montering. Konklusjon: cobot-sveising, marginal tilpasning; programmeringsdisiplin er kritisk. Den virkelige fordelen er sveisekonsistens på rør-til-rør-skjøter, noe som reduserer omarbeid på høyverdige monteringer. Å hoppe over programmering på bestillinger med to enheter og gå tilbake til manuell programmering omgås investeringslogikken.
Tilfelle C: Kjøkkenutstyrsprodusent, 200 enheter per uke
Profil: Kontraktprodusent med 35 personer, storkjøkkenrammer fra 304 rustfritt stål 1.5 til 2.5 mm, tre kjernerammedesign, $120 til $280 per enhet. Konklusjon: Industriell celle passer bedre, men cobot er en gyldig pilot. Med 200 enheter per uke fordelt på tre delenumre er fordelen med lysbuetid for en mellomstor industricelle berettiget. En samarbeidende celle på den største SKU-en på $45 000 til $55 000 genererer positiv avkastning, mens verkstedet bygger volumdata for den større kapitalbeslutningen.
Case D: Båthengerprodusent, 12 enheter per måned
Profil: Verksted for 15 personer, tilhengerrammer av galvanisert stål, 50 mm firkantede og rektangulære rør, 3 til 5 mm vegg, to rammestørrelser, 800 til 1,600 dollar per ramme. Konklusjon: cobot-sveising, sterk passform. Rette sømmer og forutsigbare skjøtevinkler er ideelle for teach-through-programmering. Store rammegeometrier kan kreve at sveisingene fullføres i to oppsett med rammen omplassert på en enkel manuell posisjonerer.
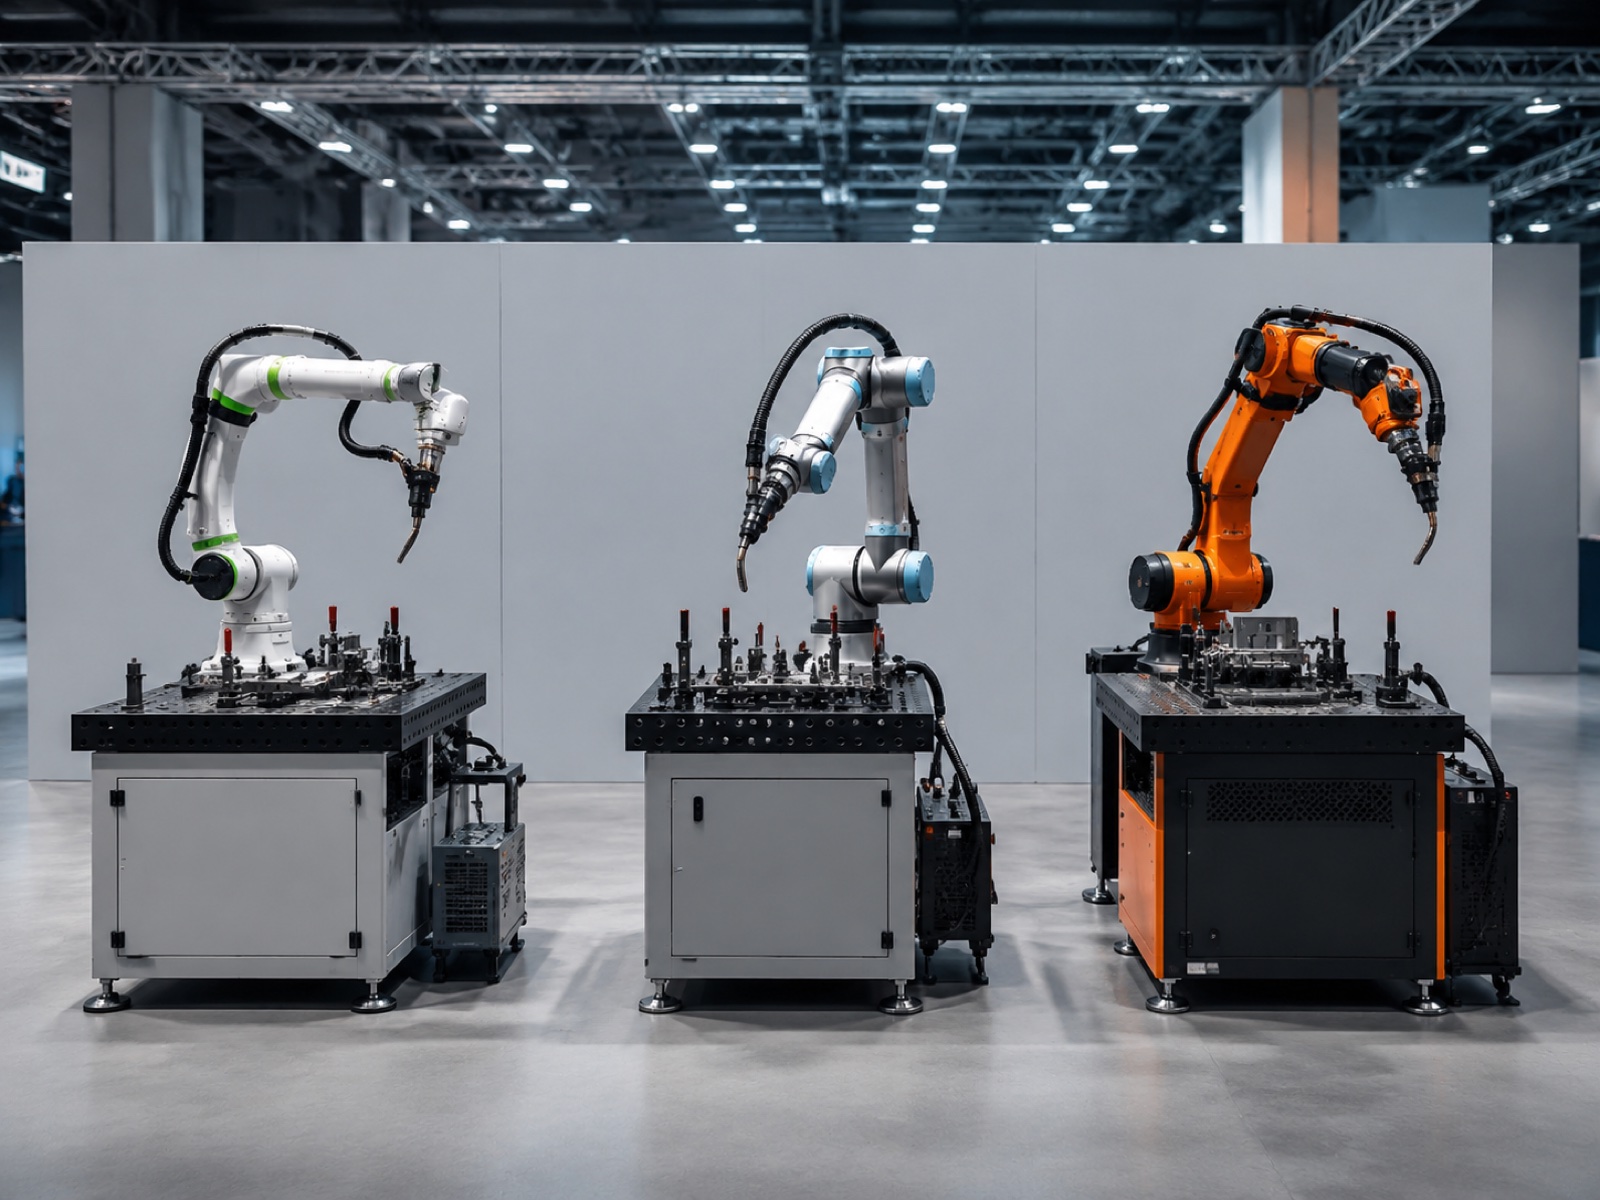
Leverandørlandskap: Cobot-sveisealternativer for små og mellomstore bedrifter (2026)
Markedet for cobot-sveising har konsolidert seg rundt en håndfull plattformer med forhåndsintegrerte sveisepakker. Viktige alternativer for små og mellomstore bedrifter i 2026:
Universal Robots (UR10e, UR20) med sveisepakker
UR10e (12.5 kg nyttelast) og UR20 (20 kg nyttelast) er de mest utbredte cobot-sveisearmene globalt, kombinert med tredjepartspakker fra Hirebotics, Lincoln Electric eller Fronius via URCap-økosystemet. Styrken ligger i integratornettverkets dybde. Ulempen er at sveisespesifikk funksjonalitet avhenger av tredjepartspakken snarere enn UR-kontrolleren.
Doosan Robotics H2017
H2017 (20 kg nyttelast, 1700 mm rekkevidde) tilbyr en høyere nyttelastklasse enn de fleste cobot-sveiseplattformer, med innebygd kontrollerintegrasjon for sveisestrømkilder som gir tettere tilbakemelding om lysbueparametere. Tilgjengelighet utenfor store industrimarkeder går vanligvis gjennom regionale distributører.
Techman Robot TM5 / TM12 med sveiseceller
Techmans innebygde visjonssystem hjelper med sømsøk på enkle skjøtgeometrier, noe som reduserer kravene til repeterbarhet for festeanordninger. Forhåndsintegrerte sveiseceller er tilgjengelige gjennom regionale integratorer i Asia-Stillehavsregionen og Europa.
ABB GoFa sveisesett
ABBs GoFa (CRB 15000, nyttelast på 5 og 10 kg) med ABBs sveiseapplikasjonspakke er rettet mot lett fabrikasjon og tynnplatemetall, støttet av ABBs globale serviceinfrastruktur. Bedre egnet for lette rør- og platearbeider enn strukturelle sveisekonstruksjoner.
EVST XR-serien og XR-EX for cobot-sveising
EVST tilbyr konfigurasjoner for cobot-sveising gjennom XR-serien (samarbeidende nyttelast opptil 20 kg) med nøkkelferdig integrering som omfatter cobot-arm, sveisebrenner, posisjonerer og sikkerhetssystem. Differensierende faktorer for små og mellomstore bedrifter inkluderer CE-, SGS- og TUV-tredjepartssertifiseringer, IATF16949-produksjon i bilkvalitet på cobot-produksjonslinjen, og feltdekning i mer enn 100 land. XR-EX-serien (ATEX/IECEx-dobbeltsertifisert, IP68) dekker eksplosjonssikre sveisemiljøer. EVSTs robotplattform spenner fra samarbeidende nyttelast til kraftige industriarmer, og gir en tydelig oppgraderingsvei uten å bytte leverandører etter hvert som produksjonsvolumet øker.
Cobot-sveising vs. industriell celle vs. manuell: Fullstendig sammenligning
| Dimensjon | Cobot-sveisecelle | Industriell sveisecelle | Manuell sveising |
|---|---|---|---|
| Inngangsinvesteringer (USD) | $ 35,000 - $ 65,000 | $80 000–$150 000 (inngangs-middels) | $5 000–$15 000 (utstyr) |
| Lysbue-på-tid | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-avsetningshastighet | 3 - 7 kg / t | 8 - 14 kg / t | 1.5 - 4 kg / t |
| Programmeringstid (ny del) | 2–8 timer (gjennomgang) | 2–5 dager (OLP + verifisering) | 0 (ingen programmering nødvendig) |
| Sikkerhetsgjerde for operatører | Områdeskanner; mulig uten gjerder i henhold til ISO/TS 15066 | Fullstendig gjerde påkrevd | Kun personlig verneutstyr |
| Gulvfotavtrykk | 6–12 m² typisk | 18–40 m² inkludert gjerdeklaring | 2–4 m² per stasjon |
| Feilrate (kalibrert) | 1 - 3% | Mindre enn 1% | 5 - 8% |
| Best For | Høy miks, lavt til middels volum; jobbbutikker for små og mellomstore bedrifter; ettermontering av eksisterende anlegg; begrensning av sveisemangel | Dedikerte delefamilier; høyt volum; tykkplate; forsyningskjede for bilindustrien | Engangs spesialarbeid; svært kompleks geometri; små partier der programmeringstiden overstiger sveisetiden |
Veikart for adopsjon av SMB-er: Fra pilotprosjekt til flercelleprosjekt
I praksis følger de fleste utplasseringer av cobot-sveising i små og mellomstore bedrifter en firetrinnsprogresjon. Nøkkelen er å behandle hvert trinn som en beslutningsprosess snarere enn en forhåndsbestemt tidslinje.
- Trinn 1 (Måned 1–3): Pilotprosjekt med én familie. Velg delenummeret med den beste kombinasjonen av repeterbarhet, månedlig volum og geometrisk enkelhet. Igangsett det første programmet med integratoren til stede. Kjør 30 til 50 produksjonsdeler før det erklæres klart. Spor lysbuetid, defektrate og programmeringstid per del fra dag én.
- Trinn 2 (måned 3–9): Bygg delbiblioteket. Programmer ytterligere delenumre uavhengig ved hjelp av teach-through. Identifiser hvilke deler som fungerer best på coboten kontra hvilke som er bedre egnet for manuell programmering (svært små partier, svært kompleks geometri). Sikt på ett nytt program per uke.
- Trinn 3 (måned 9–18): Legg til en andre cobot-celle. Når den første cellen nærmer seg kapasitet, yter en annen celle til lignende kostnad vanligvis bedre enn en enkelt industriell celle når det gjelder fleksibilitet. To celler håndterer forskjellige delfamilier parallelt og gir kontinuitet hvis den ene trenger vedlikehold.
- Trinn 4 (måned 18+): Evaluer industricellen for SKU-er med høyt volum. Med reelle gjennomstrømningsdata, identifiser hvilke delfamilier som har vokst forbi 200 til 300 enheter per måned. En mellomstor industriell celle for disse SKU-ene, mens man beholder samarbeidende roboter for resten av høymengden, er den vanlige løsningen. Samarbeidende roboter blir ikke overflødige på det tidspunktet.
Ofte stilte spørsmål: Cobot-sveising for små verksteder
Kan min eksisterende sveiser lære å kjøre en cobot-sveisecelle?
Ja. De fleste cobot-sveiseplattformer bruker teach-through eller håndveiledet programmering, noe som betyr at en sveiser som forstår forberedelse av skjøter og sveiseparametere kan programmere nye deler uten erfaring med programvareutvikling. I praksis rapporterer verksteder at en dyktig sveiser trenger to til fire timer med praktisk opplæring før han/hun kjører enkle skjøter uavhengig på en cobot. Mer komplekse flerstrengs- eller posisjonssveiser legger til opplæringstid, men læringskurven er betydelig kortere enn å lære offline programmeringsprogramvare for en konvensjonell industricelle.
Er en cobot-sveisecelle trygg når operatøren jobber i nærheten?
Cobot-sveiseceller er designet under ISO / TS 15066, som styrer samarbeidende roboters drift i nærheten av mennesker. Selve robotarmen bruker kraft- og kraftbegrensning for å stoppe ved kontakt. Imidlertid er ikke sveisebuen, UV-stråling, røyk og varmt metall trygge bare av cobot-standarden. Riktig design av cobot-sveiseceller inkluderer en sikkerhetsskanner i sveisekvalitet (vanligvis Safety Integrity Level 2), UV-blokkerende gardiner eller barrierer på åpne sider og et røykavsugssystem. Operatøren arbeider utenfor buesonen under sveising, men kan nærme seg trygt når buen slukker. Gjennomgå alltid gjeldende lokale maskinsikkerhetsstandarder sammen med ISO/TS 15066 før utplassering.
Hvilken garanti og støtte kan jeg forvente på en cobot-sveisepakke?
Cobot-produsenter tilbyr vanligvis 12 til 24 måneder på armutstyret. Garantier på sveisebrenner og trådmater følger forbruksvareprodusentens vilkår, vanligvis 12 måneder på deler. Integratorens utførelsesgaranti på cellekonstruksjonen varer vanligvis 6 til 12 måneder. Bekreft tre punkter før kjøp: om cobot-OEM-en har feltteknikere i landet eller regionalt (ikke bare telefonstøtte), gjennomsnittlig leveringstid for reservedeler for viktige komponenter, og om fjerndiagnostikk er inkludert i basispakken.
Hva er oppgraderingsveien hvis volumet mitt vokser utover cobotens kapasitet?
Standard oppgraderingsprosessen går i etapper. Først, legg til en andre cobotcelle ved siden av den første i stedet for å erstatte den; to cobotceller til 35 000 til 65 000 dollar hver slår ofte én industricelle til 100 000 til 150 000 dollar når det gjelder total fleksibilitet. For det andre, legg til en servoposisjonerer for å håndtere større sammenstillinger. For det tredje, hvis det vedvarende månedlige volumet overstiger 300 til 500 identiske deler per måned, vurder en industriell sveisecelle i mellomklassen for den delfamilien, samtidig som coboten beholdes for arbeid med høy blanding. Begge teknologiene kan kjøre parallelt.
Når bør et lite verksted gå tilbake fra cobot-sveising til manuell sveising eller flytte til en industriell celle?
Bytt tilbake til manuell drift når batchstørrelsene faller under fem deler og bytte skjer flere ganger per skift, noe som gjør at programmeringskostnadene overstiger den manuelle sveisesyklusen. Gå over til en industriell celle når en enkelt delfamilie overstiger 200 til 300 enheter per måned konsekvent, når avsetningskravene overstiger 7 til 8 kg/t, når syklustiden må være under 30 sekunder, eller når en kundekvalitetsrevisjon krever sporbarhet i bilkvalitet utover det en cobot-kontroller logger. Begge overgangene er forutsigbare hvis volumdata spores fra dag én av cobot-distribusjonen.
Relatert Reading
- Komplett guide til samarbeidende roboter: Typer, utvalg og bruksområder (2026): søyleartikkelen som dekker grunnleggende coboter, nyttelastklasser og applikasjonskartlegging på tvers av produksjonssektorer
- Robotarm vs. cobot: Når skal man velge industriroboter (2026)8-faktor beslutningsrammeverk som sammenligner cobot og konvensjonell robotarm på tvers av hastighet, nyttelast, repeterbarhet og sikkerhetskrav
- Komplett guide til robotsveising (2026)Prosessvalg, celledesign, sveisekvalitetsstandarder og applikasjonskartlegging for hele spekteret av robotsveisekonfigurasjoner
- Avkastning på robotsveiseceller: Investeringskostnader, syklustid og tilbakebetaling (2026): investeringsnivåer, syklustidsberegninger, besparelser ved mangler og eksempler på gjennomførte tilbakebetalinger, inkludert SMB-scenarioet for innstegsbedrifter som denne artikkelen bygger på.
- Toppprodusenter av coboter i 2026: Sammenligningkomplett leverandørlandskap med poengsum på tvers av nyttelastområde, økosystemstøtte, regional tjenestedekning og enkel distribusjon for SMB-er
Utgående referanser:
American Welding Society (AWS)Data om mangel på sveisere og standarder for sveisesertifisering
Det internasjonale robotforbundet (IFR)Rapport om World Robotics 2025, vekst i cobotinstallasjoner og data om sveiseapplikasjoner
ISO / TS 15066Teknisk spesifikasjon for sikkerhetskrav for samarbeidende robotsystemer
Sist oppdatert: Mai 9, 2026