
Produksjonslinje for intelligent sveising av bilstøtdemper
Ta gjerne kontakt med oss på industriroboter, så svarer vi gjerne på dine spørsmål.
To konfigurerbare produksjonslinjekonsepter forbinder komponentlasting, pressing, sveising, kontroller i produksjonslinjen, lekkasjedeteksjon og fysisk isolering av utsortering.
Omfanget som vises her dekker sveisede støtdemperkomponenter. Den endelige linjedesignen følger den faktiske arbeidsstykkefamilien, skjøtkart, inspeksjonsmetode og materialflyt fra anlegget.
Skill de sveisede komponentrutene før du designer linjen
Kildeoppsettene beskriver to forskjellige delfamilier. De presenteres som separate linjekonsepter, slik at stasjoner, håndtering og kontroller forblir knyttet til riktig arbeidsstykke.
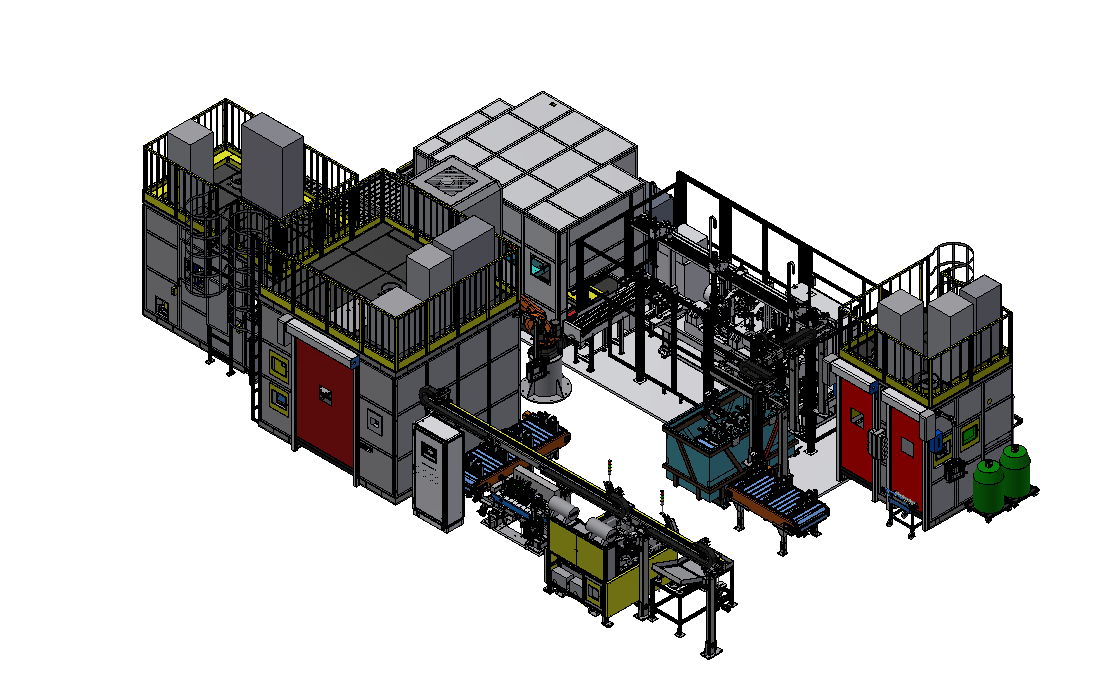
Komponentlinje for støtdempere foran
Pressing, dobbelsveising, forming og stansing, oksidsliping, brakettrelatert sveising, dimensjonsinspeksjon og lekkasjedeteksjon er koblet sammen i ett rutingskonsept.
(Typiske sveiseobjekter)
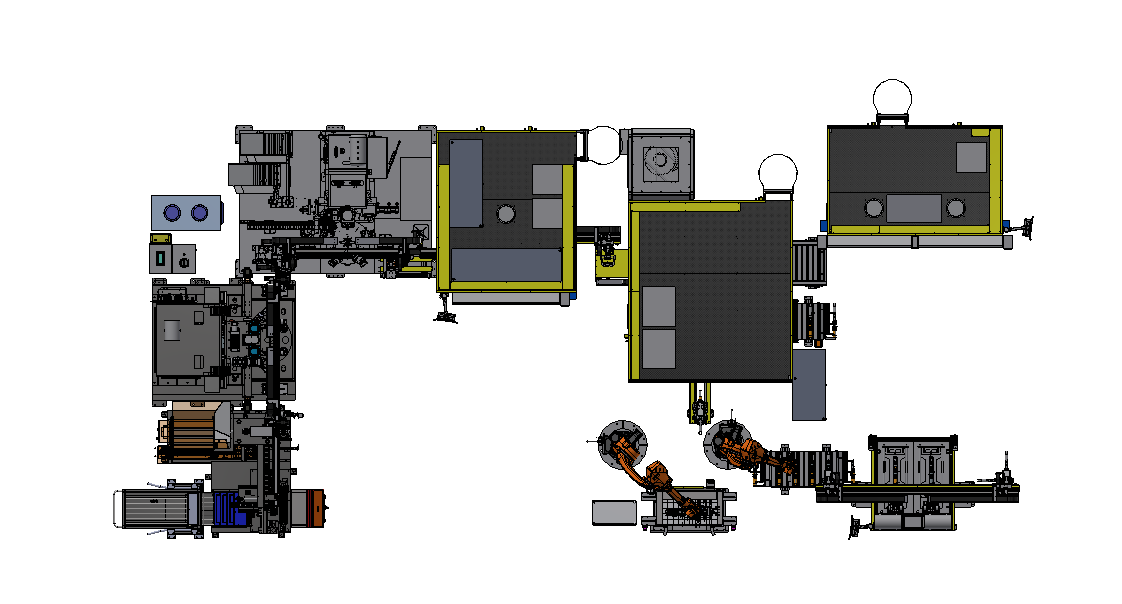
Sekundær komponentlinje
Den andre ruten dekker sveisetrinn relatert til løfteringer, åk og nedre beskyttelsesplate med kontroller av retning, utseende og delposisjon.
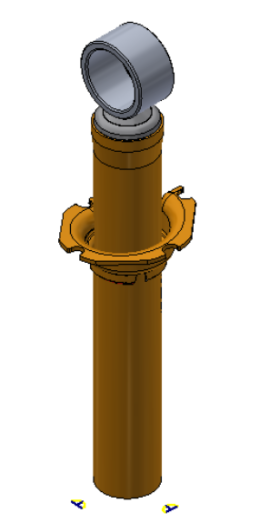
(Typiske sveiseobjekter)
 Arbeidsstykke foran støtdemper
 Løftering
 Gaffelarm (gaffelarm)
Sett inspeksjon og deleavhending inn i produksjonsflyten
Linjekonseptene setter kontroller før endelig lossing, slik at aksepterte og avviste deler kan følge forskjellige fysiske baner.
Prosessbetingelse
Pressing, sveising, kjøling, stansing og sliping etablerer arbeidsstykkets tilstand før kontroller etterfølgende.
Del- og posisjonskontroller
Den andre ruten inkluderer kontroller av utseende, orientering, sylindergeometri og rullet merkingsposisjon der det er aktuelt.
Dimensjoner og lekkasje
Inline-dimensjonal inspeksjon og lekkasjedeteksjon skaper eksplisitte bestått/ikke bestått-beslutninger i de dokumenterte rutene.
Fysisk disposisjon
Godkjente deler forlater linjen; avviste deler flyttes til en separat isolasjonsbane.
Bilstøtdemper (sylinderbunn, brakett, fjærplate, brakett) intelligent sveiseproduksjonslinje
Navngivningen av den beskyttede komponenten forblir uendret; ruten identifiserer de to brakettoperasjonene etter plassering.
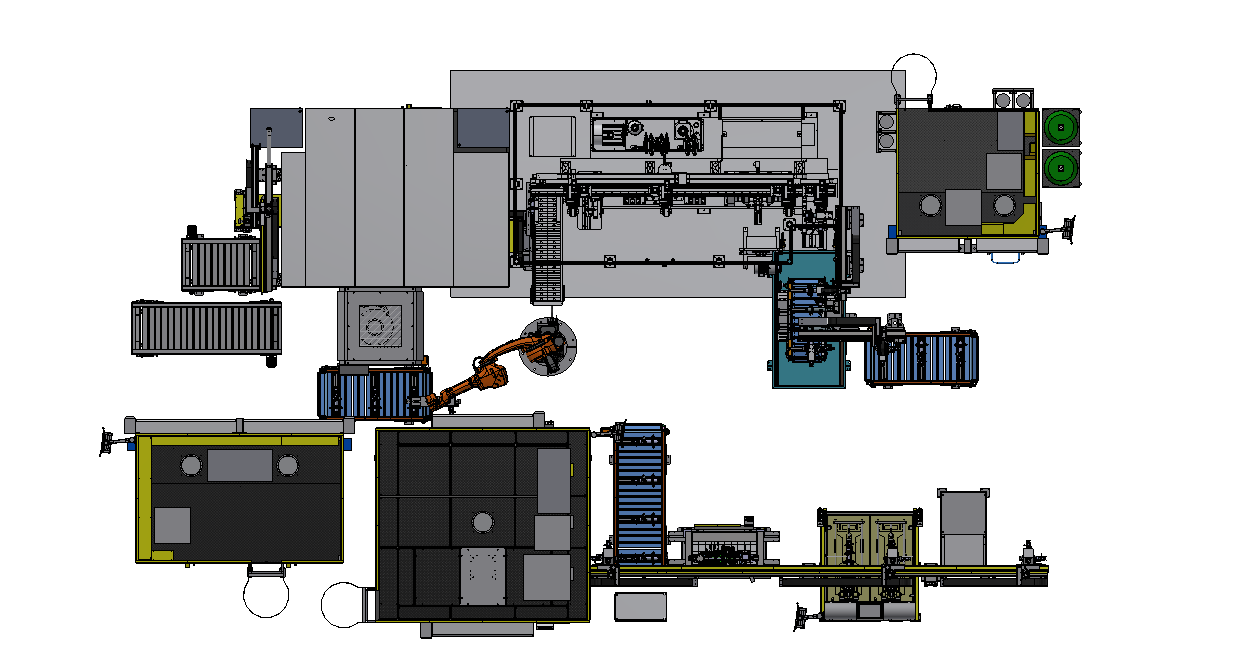
Produksjonslinje prosessflytskjema
Forberedelse av presspasning går gjennom sveising, forming, kontroller og disposisjon.
Inspeksjon bestått → normal avlastning
Inspeksjon mislyktes → isolasjonsområde
Konfigurasjon av kundesakslinje
Totalt personellinnsats for produksjonslinje: 4-5 personer i henhold til arbeidsforholdene (1 person for sylinderbunnpressinstallasjon, 1 person for fjærplatesveisestasjon, 1 person for brakettprojeksjonssveising (Noen produkter har ikke denne prosessen), 1 person for brakettsveising, 1 person for lekkasjesøking/belastning).
Gjeldende sveiseobjekter: støtdemper foran på bil.
Antall roboter: 4 sveiseroboter, 1 håndteringsrobot.
Automatiseringsgrad: 94 %
In-line transportform: transportbånd, fagverksmanipulator, sleide, materialstativ og materialramme.
Fleksibel koblingsform: raskt skifte av armatur + programanrop.
Denne siden presenterer et kundecase. EVST tilpasser løsningen og designet til hver enkelt kundes faktiske prosjekt.
Bilstøtdemper (løftering, åk, nedre beskyttelsesplate) intelligent sveiseproduksjonslinje
Denne ruten forbinder kontroller av deltilstedeværelse og orientering med sveising av sylinderbunn, løftering- eller åkoperasjoner, valgfri sveising av beskyttelsesplate, dimensjoner og lekkasjedeteksjon.
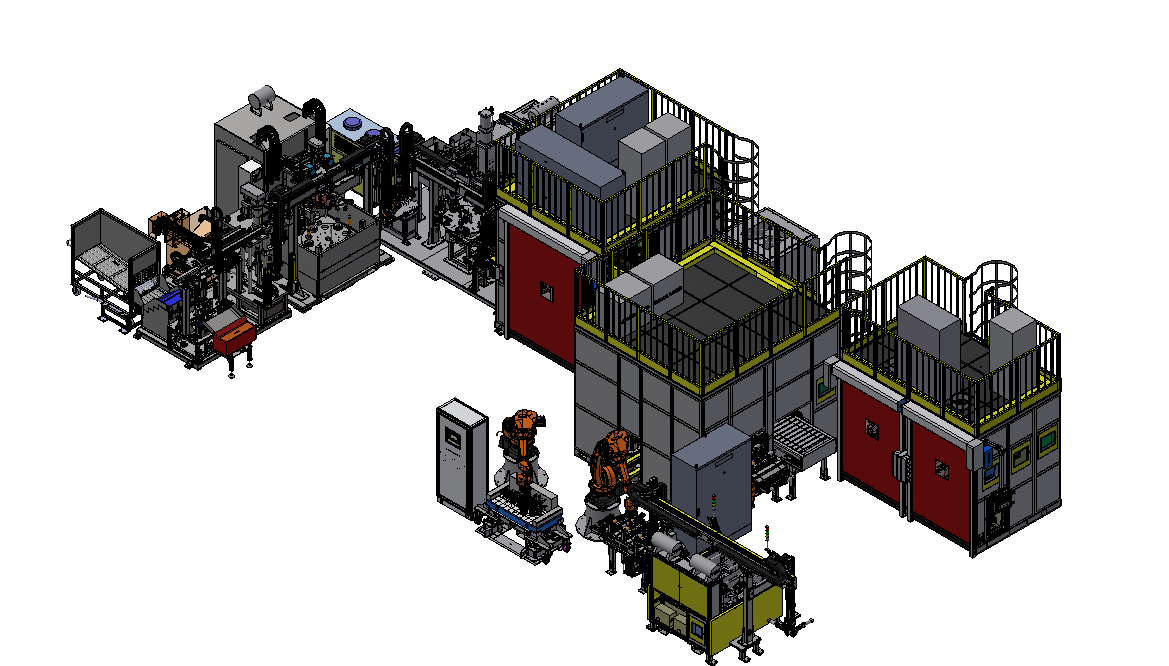
Produksjonslinje prosessflytskjema
Ruten bruker håndtering av transportbånd, manipulator, sleide og dreieskive i henhold til den dokumenterte linjekonfigurasjonen.
Sjekker bestått → normal avlastning
Sjekker mislyktes → isolasjonsområde
Konfigurasjon av kundesakslinje
Total produksjonslinjepersonellinnsats: I tillegg til materialleveransepersonell legger produksjonslinjens personell inn 1-2 personer (1 person for fjærplatesveisestasjon (noen produkter har ikke denne prosessen), 1 person for lekkasjedeteksjon/lasting)
Gjeldende sveiseobjekter: bilstøtdempere
Antall roboter: 3 sveiseroboter, 2 håndteringsroboter.
Automatiseringsgrad: 99 %
In-line transportform: transportbånd, fagverksmanipulator, sleide, dreieskive, materialstativ og materialramme.
Fleksibel bytteform: raskt skifte av inventar + programkall.
Denne siden presenterer et kundecase. EVST tilpasser løsningen og designet til hver enkelt kundes faktiske prosjekt.
Endre inventar og kall opp matching-programmet
Produktvarianter krever fortsatt bekreftelse av datumstrategi, verktøygrensesnitt, stasjonskompatibilitet og inspeksjonsoppskrift før omkoblingsmetoden er fastsatt.
Fixturgrensesnitt
Definer plasseringspunkter, klemmer, koblinger og sikker tilgang for hver arbeidsstykkevariant.
Programkall
Koble den valgte fixturen og emnefamilien til den tilsvarende stasjonssekvensen og robotprogrammene.
Verifisering etter endring
Bekreft tilstedeværelse av arbeidsstykket, retning, tilgang til skjøter og nødvendige inspeksjonspunkter før linjen settes i produksjon igjen.
To linjekonsepter, to materialflytarkitekturer
De publiserte indikatorene beskriver spesifikke konfigurasjoner, ikke universelle ytelsesgarantier.
Frontkomponentlinje
- Arbeidsstykkerute
- Pressing, dobbelsveising, stansing, sliping, sveising og inspeksjon knyttet til brakett.
- Håndteringsskjema
- Transportbånd, fagverksmanipulator, sleide, reol og ramme.
- Avsluttende kontroller
- Dimensjoner, lekkasjedeteksjon og isolering av utkast.
Sekundær komponentlinje
- Arbeidsstykkerute
- Stasjoner knyttet til sylinderbunn, løftering, åk og nedre beskyttelsesplate.
- Håndteringsskjema
- Transportbånd, fagverksmanipulator, sleide, dreieskive, stativ og ramme.
- Avsluttende kontroller
- Dele-/posisjonskontroller, dimensjoner, lekkasjedeteksjon og isolering av utsortering.
Bygg konseptet fra det virkelige arbeidsstykket
EVST gjennomgår deletegningen, skjøtekartet, material- og monteringstilstand, variantliste, inspeksjonsmetode, lasterute, gulvplass og bruksforhold før linjearkitekturen fikses.
Fortsett fra sveising til linjeplanlegging og nedstrøms validering
De tre testmaskinressursene nedenfor er separate nedstrømsprodukter; de er ikke inkludert i sveiselinjekonseptene som vises på denne siden.
Omfangsgrense: Denne siden omhandler komponentpressing, sveising, håndtering og de angitte kontrollene i produksjonslinjen. Oljefylling, gasspåfylling, montering av demper og dempningskrafttesting er utenfor det viste sveiselinjens omfang med mindre det er definert som et separat prosjektkrav.
Spørsmål om sveiselinje for støtdempere
Beskriver denne siden en komplett monteringslinje for støtdempere?
Nei. Den beskriver komponentpressing, sveising, håndtering og angitte inspeksjonsruter vist i kildeoppsettene. Andre monterings- og funksjonstestoperasjoner krever separat definisjon.
Hvorfor finnes det to linjekonsepter?
Oppsettene dekker forskjellige familier av sveisede emnestykker og forskjellige stasjonssekvenser. Å holde dem separate forhindrer at utstyr og prosessforutsetninger krysser mellom deler.
Hvordan håndteres avviste deler?
De dokumenterte rutene oppretter bestått/ikke bestått-avgjørelser ved dimensjons- og lekkasjekontroller, etterfulgt av en separat isolasjonsbane for avviste arbeidsstykker.
Hva krever fleksibel overgang?
Den publiserte metoden kombinerer raskt fiksturbytte med programkall. Prosjektet må fortsatt bekrefte hver variant, datum, fiksturgrensesnitt, stasjonsrute og inspeksjonsoppskrift.
Hva betyr «rullet markeringsposisjon» her?
Det er plasseringen av den rullede identifikasjonsmerkingen på sylinderen, kontrollert som en del av den dokumenterte retnings- og geometrisekvensen der det er aktuelt.
Hva bør jeg sende for en linjegjennomgang?
Send deltegninger, skjøtdetaljer, materialer, monteringsforhold, varianter, nødvendig produksjonsrute, inspeksjons- og sporbarhetskrav, gulvplass, forsyningsledninger og den tiltenkte lastemetoden.
Start med arbeidsstykket, skjøtene og akseptruten
Del deltegninger, arbeidsstykkevarianter, skjøtkart, produksjonsrute, nødvendige kontroller, sporbarhetsbehov og layoutbegrensninger. EVST kan deretter definere stasjonene og materialflyten rundt den faktiske prosessen.