
Transformator tank Sveiseautomatisering
Koordiner sømlokalisering, programmering, robottilgang og materialoverføring rundt den virkelige transformatortanken – ikke rundt en generisk utstyrsliste.
EVST konfigurerer eksterne og interne sveisestasjoner for arbeidsstykker i transformatortanker, og binder deretter den endelige arkitekturen, sveiseprosessen og akseptmetoden til prosjektets inndata.
Definer omfanget før prosjektet dimensjoneres
Definer tank, skjøter, materialflyt og akseptmetode før dimensjonering av utstyret. Nyttelast, rekkevidde, tykkelse, hastighet og gjennomstrømning bekreftes deretter mot den valgte prosjektarkitekturen.
Hver form gjennomgås ut fra det virkelige sømmartet og festeplanen.
Rekkefølgen er tilpasset den faktiske tankbyggingen og tilgangsplanen.
Arbeidsflyten fører tanken fra utvendig til innvendig sveising.
Sensorer støtter sveisebanefunn der variasjoner i tilpasning krever det.
Den valgte metoden avhenger av geometri, fikstur, kalibrering og omstillingsomfang.
Arkitekturen velges ut fra behov for tilgang, orientering og materialflyt.
Tankfamilier som søknadsgjennomgangen kan skille
Hver arbeidsstykkefamilie endrer sømtilgang, fiksturering, orientering og ruten mellom utvendig og innvendig sveising.
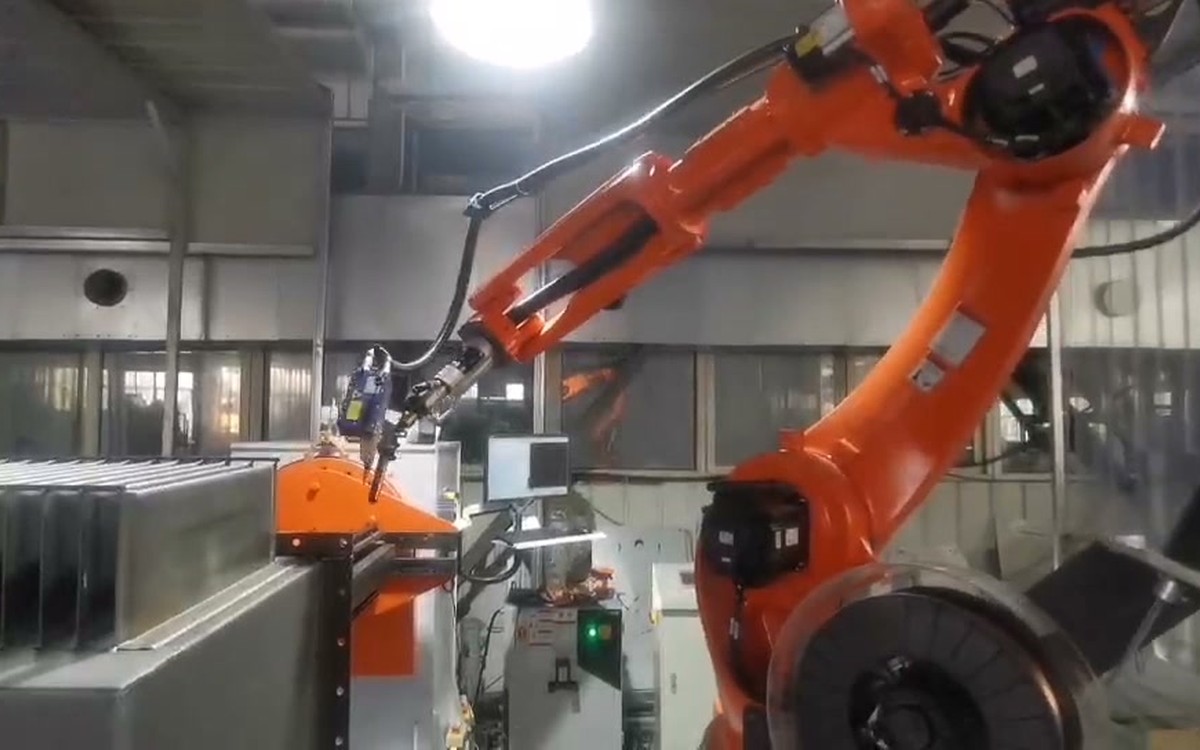
Rektangulære tanker
Gjennomgå sideveggsømmer, hjørner, korrugerte seksjoner og retningen som kreves for stabil tilgang til brenneren.
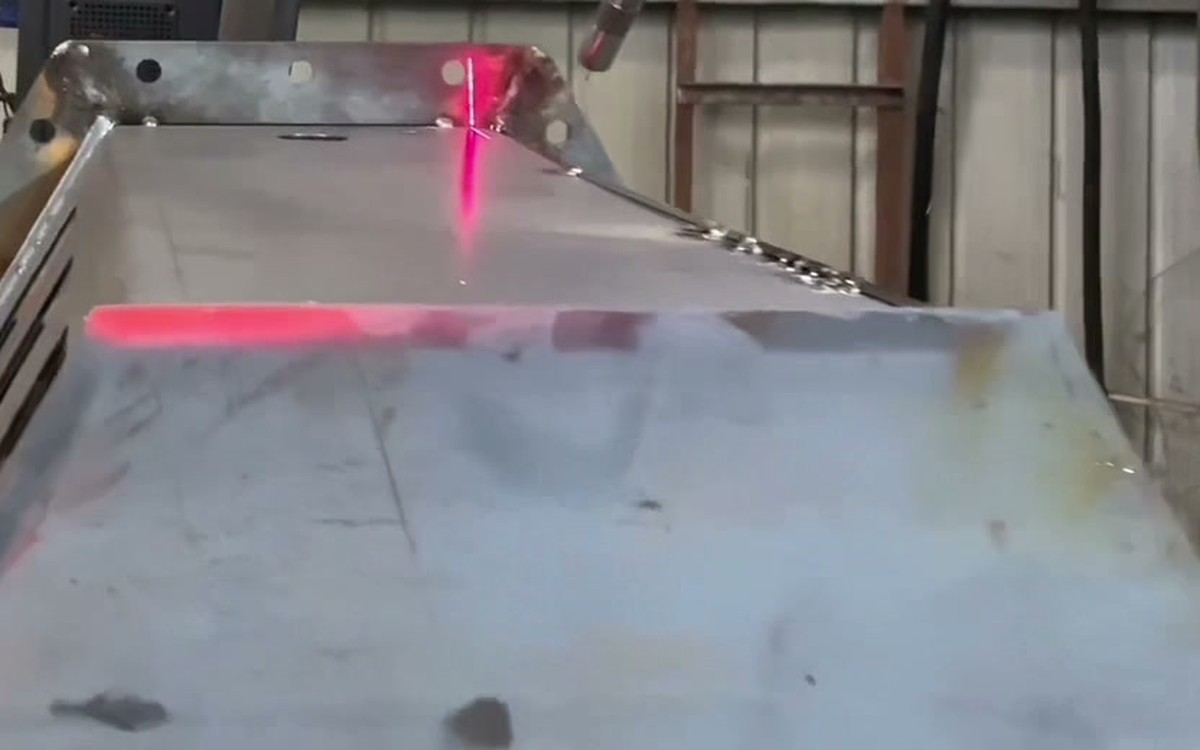
Trekantede tanker
Planlegg banegenerering, laserlokalisering og tilgang rundt skiftende flater og intern geometri.
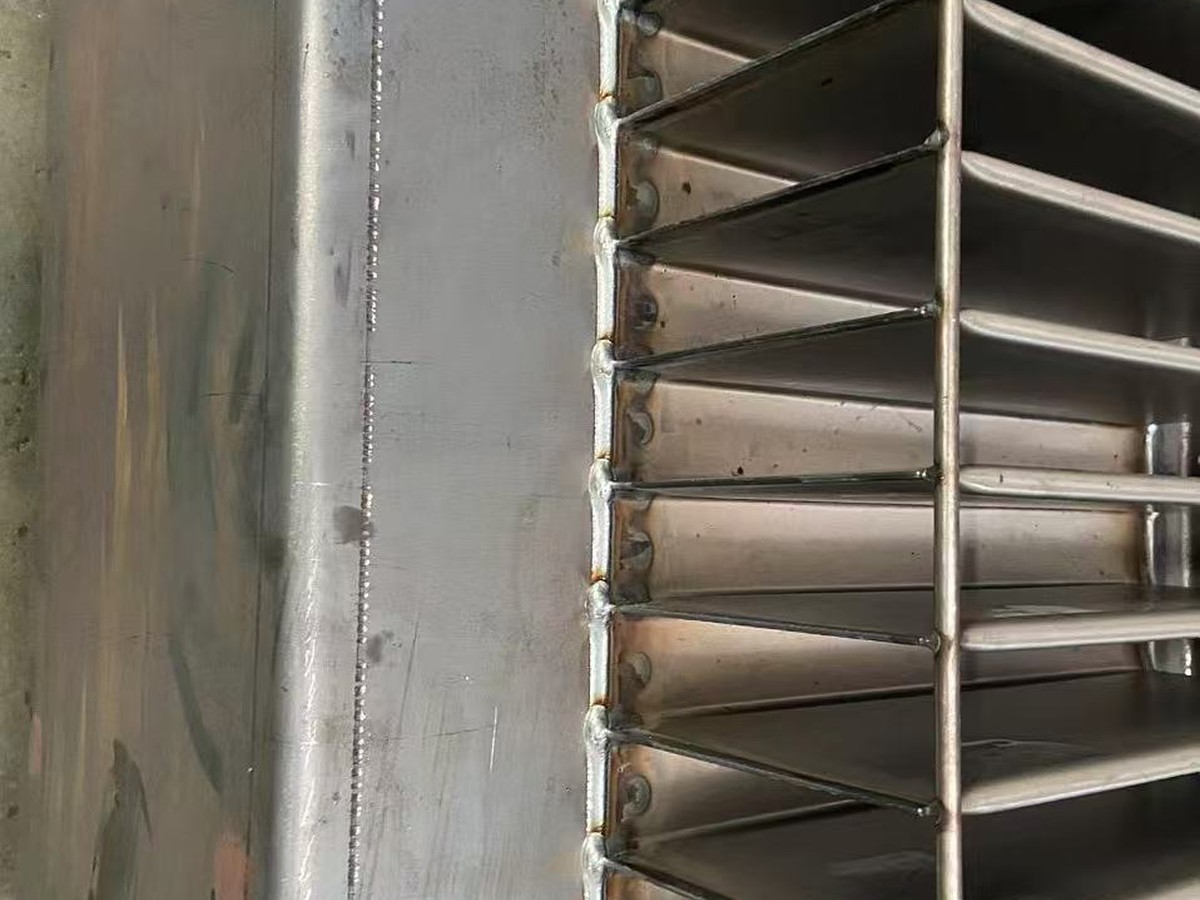
Bølgepapptanker
Skill de kontinuerlige veggskjøtene fra finneendeskjøtene og hold sveisebanen justert på tvers av den gjentatte geometrien.
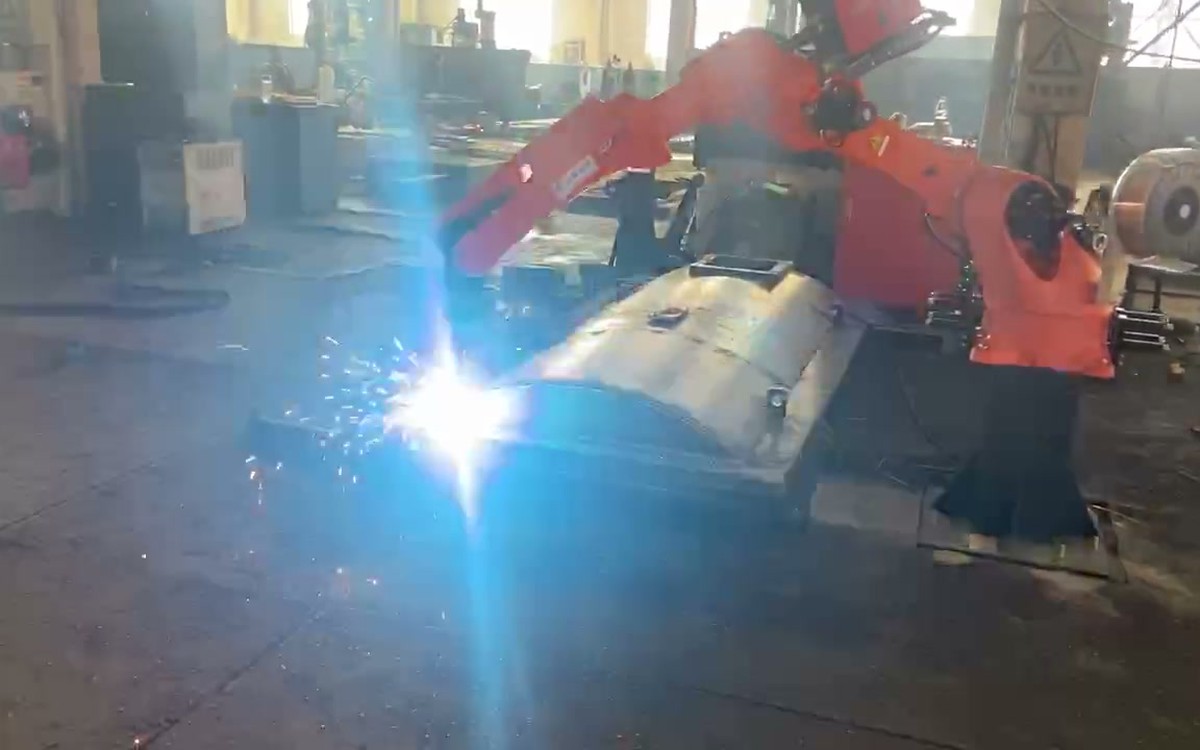
Tankdeksler
Gjennomgå buede dekselsømmer, åpninger, flenser og riktig retning på armaturen for det valgte dekseldesignet.
Gjør tankbyggingen om til observerbare sveisetrinn
Prosessen er delt inn i arbeidsstykketrinn, slik at robottilgang, fiksturering og godkjenning kan kontrolleres på hvert trinn i stedet for å skjules i én lang produksjonsbeskrivelse.
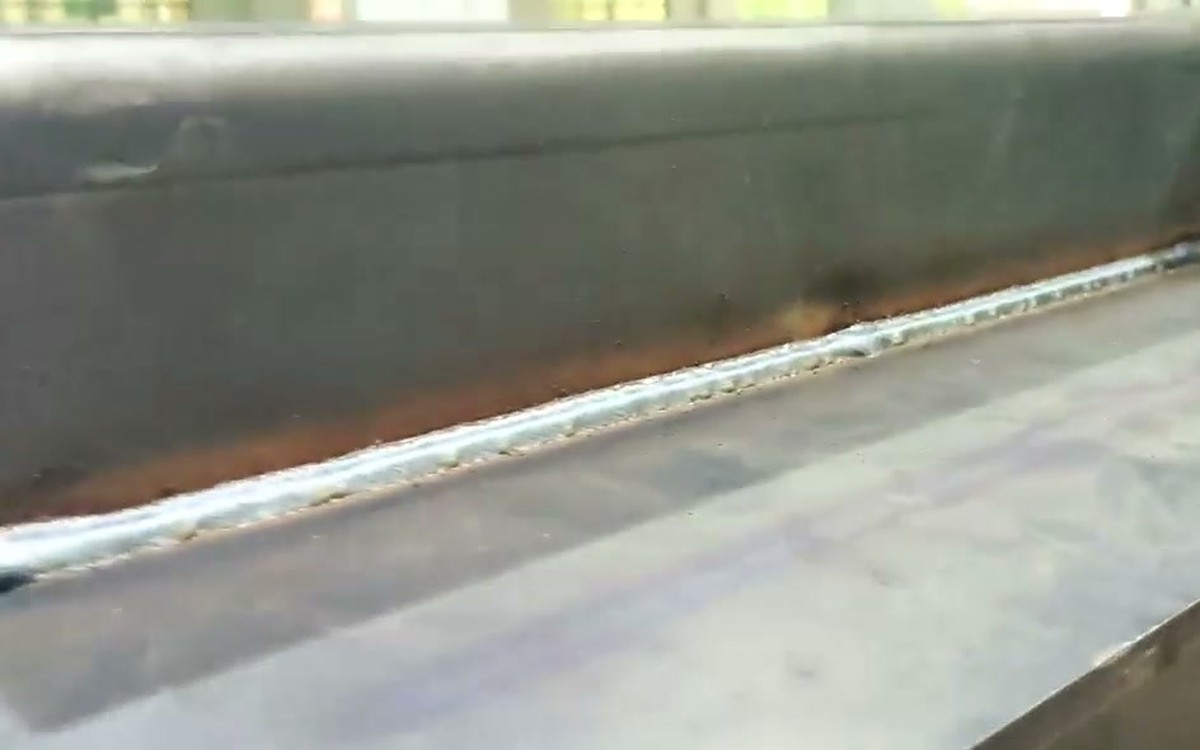
Sveising av tankbunn
Etabler referanser og fullfør de planlagte bunnskjøtene før senere tankgeometri begrenser tilgangen.
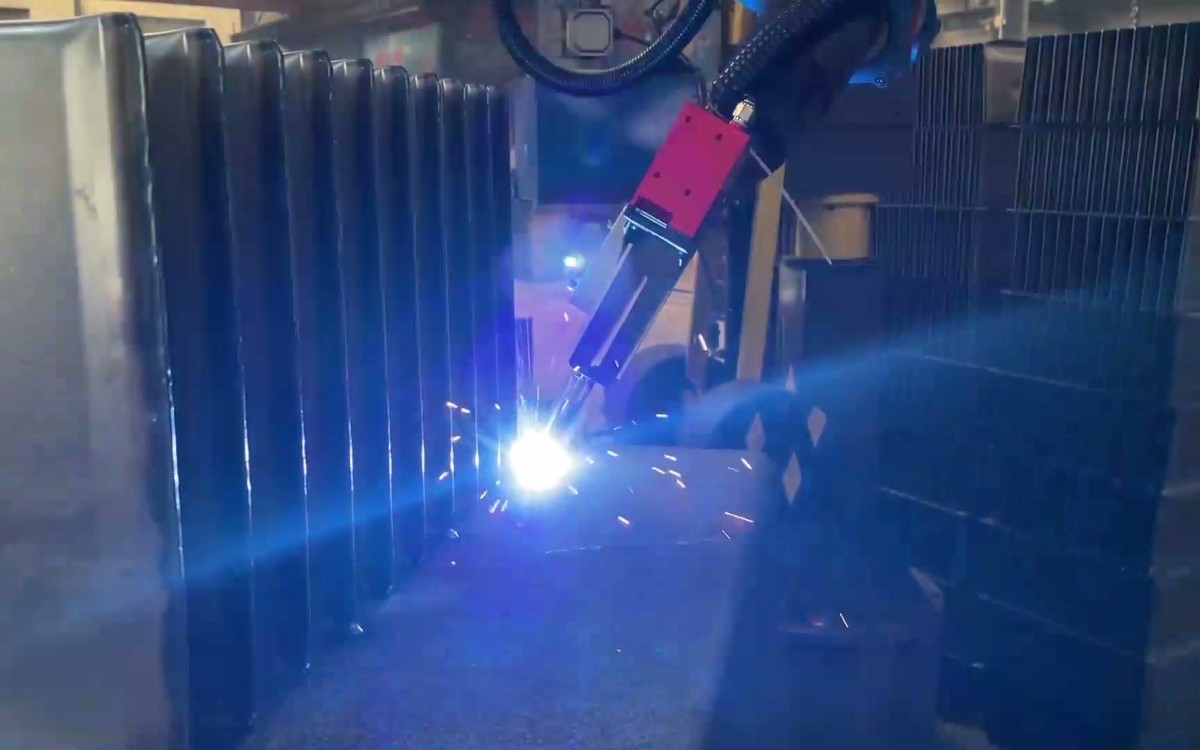
Vegger og forsterkningsribber
Koordiner vegg-, armerings- og korrugerte seksjoner med festekontroll og tilgjengelig sveiseorientering.
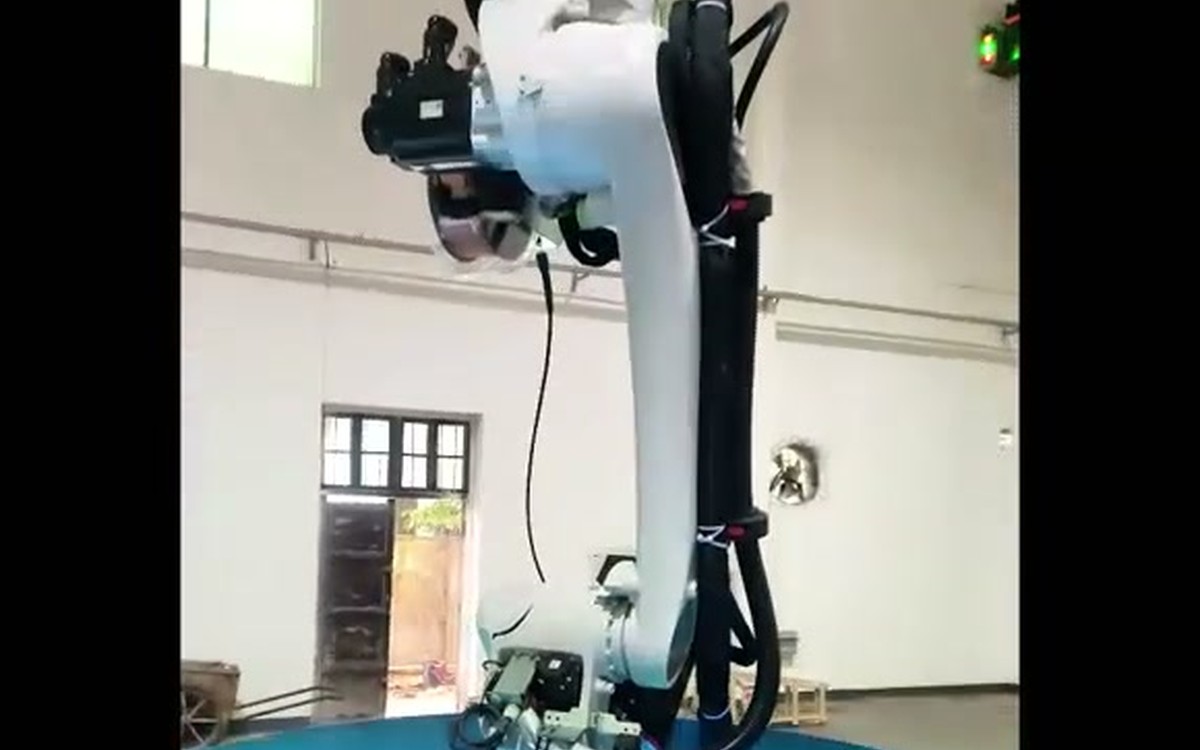
Innvendig sveising
Bruk det valgte inverterte akse-, kolonne- eller bevegelsesaksearrangementet for å nå de indre sømmene som er identifisert i prosessplanen.
Utvendig sveising, overføring og innvendig sveising
Hold de manuelle og automatiserte trinnene synlige fra heftesveising og palletering til AGV-overføring, kranlossing, reparasjonssveising og lekkasjetesting.
Hele drivstofftanken og forsterkningsribbene må punktsveises manuelt og plasseres på den angitte plasseringen på den spesielle pallen.
Spesialpallen plasseres på det angitte pallestativet og venter på at AGV-en skal overføre den til den eksterne sveisestasjonsroboten for full sveising.
Etter at den eksterne sveisingen er fullført, vil AGV-en overføre den til den interne sveisestasjonsroboten for full intern sveising.
Etter at den interne sveisingen er fullført, transporterer AGV-en den til losseposisjonen, og den manuelle kranen tar ned drivstofftanken og plasserer den i reparasjonssveiseområdet, og deretter utføres den manuelle reparasjonssveiselekkasjetesten. AGV-en returnerer automatisk til lasteområdet for å vente.
Definer hver komponent etter dens jobb
Den endelige utstyrslisten er prosjektspesifikk. Disse komponentrollene viser hva som må koordineres før modeller, mengder og ytelsesverdier bekreftes.
| Komponent | Ansvar i søknaden |
|---|---|
| Sveiserobot og prosesspakke | Oppretthold den programmerte brennerbanen og den valgte gassbeskyttede lysbuesveiseprosessen rundt de definerte skjøtene. |
| Lasersømlokalisering eller sporing | Finn sveisefunksjoner og korriger støttebanen der avtalt tilpasningstilstand krever føling. |
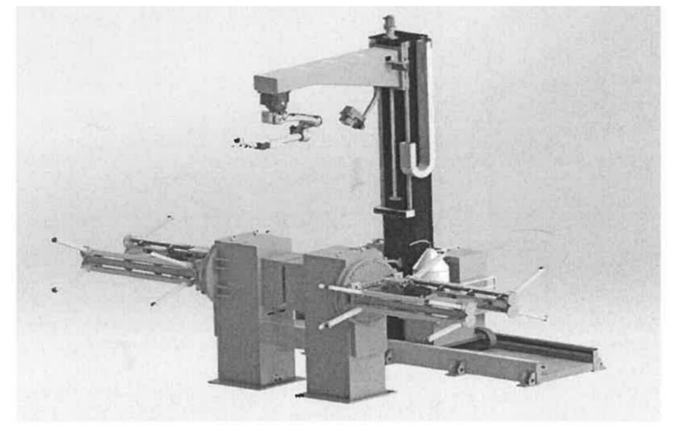
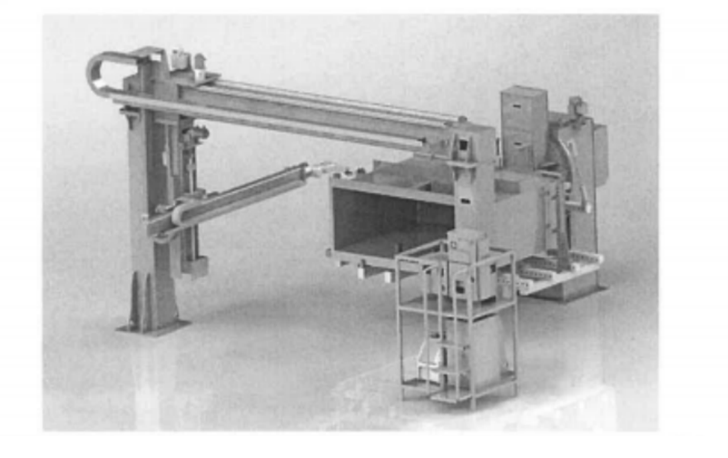
| Kolonne-, gantry- eller kjøreakse | Utvid tilgangen over tankflatene og inn i det indre sveisehylsteret. |
| Posisjonerer og dedikert festeanordning | Hold tanken fra avtalte referansepunkter og legg sømmene i en gjennomførbar retning. |
| Palle- og AGV-flyt | Flytt arbeidsstykket mellom laste-, utvendig sveising-, innvendig sveising- og losseposisjoner. |
| Kontroller og sikkerhetsgrenser | Koordinatbevegelse, forriglinger, gjenopprettingstilstander og det endelige bevoktede operasjonsomfanget. |
Lekkasjetesting hører hjemme i produksjonsplanen
Ikke separer sveising fra tetthetskontroll
Den eksisterende arbeidsflyten plasserer manuell reparasjonssveising og lekkasjetesting etter lossing. Prosjektet bør derfor definere hvordan sveisens utseende, sømkontinuitet, dimensjonskrav, reparasjonsdisposisjon og lekkasjetesting registreres.
Testmetode, trykk, varighet og akseptprotokoller er definert sammen med kundespesifikasjonen og de godkjente prosjektdokumentene.
Trenger du en gjennomgang av sveising fra utvendig til innvendig?
Send tanktegning, skjøtesekvens, lastemetode, akseptplan og tilgjengelig gulvplass.
Gjør automatiseringsgrensen eksplisitt
Søknadsførste gjennomgang
Start med tanken, skjøtene, monteringen og akseptmetoden før du velger utstyr.
Integrert arkitektur
Koordiner robottilgang, sensorer, posisjoneringsenheter, kjøreakser og materialflyt som ett system.
Valideringsledede mål
Knyt syklus-, sveise- og omstillingsmål til virkelige deler og en avtalt testgrense.
Fjern manuelle trinn
Hold heftsveising, kranhåndtering, reparasjonssveising og lekkasjetesting synlig i omfanget.
Spørsmål om sveising av transformatortank
Hvilke typer transformatortanker kan dette automatiseringskonseptet dekke?
Løsningen kan gjennomgås for rektangulære tanker, trekantede tanker, tanker med bølgevegger og tankdekningsarbeid. Endelig dekning avhenger av tegning, sømkart, fiksturkonsept og tilgjengelig sveiseorientering.
Hvordan er eksterne og interne sveisestasjoner koblet sammen?
Arbeidsflyten bruker en dedikert pall og AGV-overføring. AGV-en tar tanken til ekstern sveising, overfører den til intern sveising og flytter den deretter til lossing før reparasjonssveising og lekkasjetesting.
Krever en ny tanktype fullstendig omprogrammering?
Ikke nødvendigvis. Offline programmering, sømnodeskanning og laserlokalisering kan redusere arbeidet med å lære på cellen, men resultatet avhenger av modellkvalitet, repeterbarhet av fixturen, kalibrering, sensing og det avtalte omstillingsomfanget.
Hvordan verifiseres lekkasjetetthet etter sveising?
Prosessen inkluderer en manuell reparasjons- og sveiseprosess og lekkasjetest etter lossing. Testmetode, trykk, varighet, akseptgrense og registreringsformat må defineres av godkjente kunde- og prosjektkrav.
Hva bør jeg sende inn for en søknadsgjennomgang?
Send tanktegning, skjøtekart, materiale og tykkelse, tilpasning og sveisetilstand, forventede varianter, lastemetode, definisjon av målutgang, inspeksjons- og lekkasjetestplan, forsyningsledninger og tilgjengelig gulvplass.
Start med tegningen av transformatortanken
EVST kan bruke arbeidsstykket, sømsekvensen, materialflyten og akseptplanen til å gjennomgå en praktisk ekstern og intern sveisearkitektur før prosjektspesifikke parametere fastsettes.