
Lescht Aktualiséiert: 9. Mee 2026
fir Cobot-Schweißen op KMU-Niveau, d'Entscheedung ass einfach wann d'Chargegréisst ënner 50 Deeler pro Laf bleift, de wöchentlechen Deelmix sech ännert, de Wäert vun den eenzelnen Deeler ënner $500 USD läit, an e qualifizéierten Operateur nei agesat ka ginn anstatt eliminéiert ze ginn. Startkapitalausgaben 35 bis 65 USD am Verglach zu 80 bis 150 USD fir eng konventionell industriell Schweesszell. D'Programméierung vun engem neien Deel dauert 2 bis 8 Stonnen Teach-Through am Verglach zu 2 bis 5 Deeg Offline-Programméierung. Den Nodeel: d'On-Zäit vum Cobot-Loftbogen erreecht 50 bis 65% am Verglach zu 70 bis 85% vun der Industriezell, an d'Oflagerungsquote ass méi niddreg. Fir déi meescht kleng Fabrikatiounswierker ass dësen Nodeel derwäert.
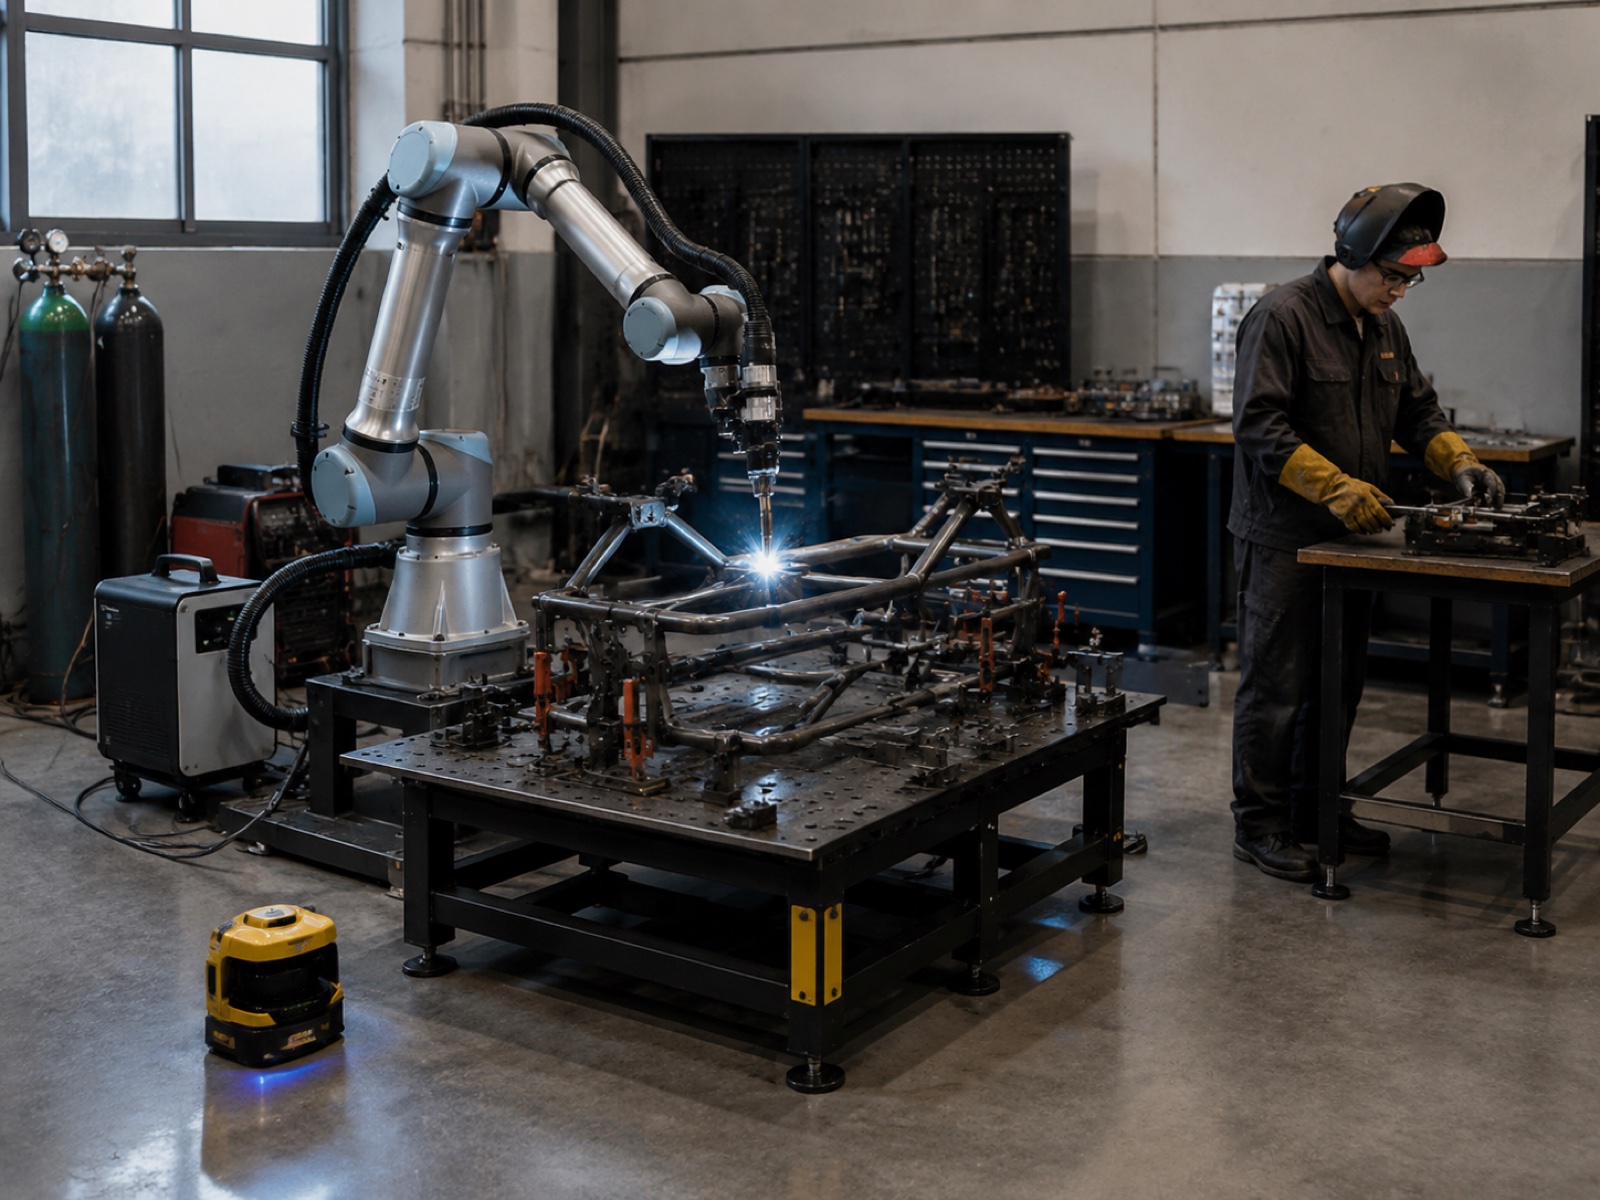
Wann Cobot-Schweißen gewënnt: 5 Konditioune fir KMUen
E Cobot-Schweisssetup gewënnt net um Rohdurchsatz. E gewënnt um Asazgeschwindegkeet, der Programméierungsflexibilitéit an der Méiglechkeet, de Buedem mat den Operateuren ze deelen. Laut dem Bericht World Robotics 2025 vun der International Federation of Robotics (IFR) sinn d'Installatioune vu kollaborative Roboter an de leschte Perioden ëm ongeféier 20% am Verglach zum Vorjoer gewuess, wat de breede Maart fir industriell Roboter däitlech iwwertraff huet. De Wuesstem konzentréiert sech genee am KMU-Segment, wou méi kleng Chargen a limitéiert Buedemfläch konventionell geschützt Zellen onpraktesch maachen.
Fënnef Konditiounen, wa se zesummen oder a Kombinatioun präsent sinn, favoriséieren konsequent eng Investitioun am Cobot-Schweißen géintiwwer enger Industriezell.
Konditioun 1: Niddreg bis mëttel Volumen, Chargegréisst ënner 50
Industriell Schweesszellen liwweren hir bescht Bou-Un-Zäit op stabilen, widderhuelende Stéckfamilljen. Wann eng Stécknummer manner wéi 50 Eenheeten pro Charge huet an d'Mëschung all Woch ännert, reduzéieren d'Auswiesselzäit vum Fixtur an d'Nei-Léieren-Zäit den Duerchgangsvirdeel vun der industrieller Zell. Werkstätten, déi dräi bis aacht Stécknummeren pro Woch lafen, sinn de "Sweet Spot" fir Coboten, virausgesat datt d'Zykluszäit pro Stéck net déi verbindlech Aschränkung ass.
Konditioun 2: Héich Produktmix
Wann d'Offertafel méi wéi eng Dose aktiv Deelnummeren weist, ass d'Programméierungsagilitéit vum Cobot-Schweißen de Schlësselvirdeel. An der Praxis generéiert e Schweißer, deen d'Brennebrenner direkt duerch de Schweesswee um Deel féiert, e Betriebsprogramm an zwou bis aacht Stonnen. Nei Clientenaufgaben qualifizéieren sech um Roboter bannent engem Aarbechtsdag. Eng konventionell Zell mat Offline-Programméierungssoftware verlängert dës Fënster op Deeg a brauch Softwaretraining fir ze funktionéieren.
Konditioun 3: Operatioun ouni Zaun gewënscht
Eng konventionell Industriezell brauch e Perimeterzaun, typescherweis 1.5 bis 3 Meter Fräiraum op all Säit. Eng Cobotzell, déi e Flächensécherheetsscanner benotzt (ISO/TS 15066 Geschwindegkeets- a Trennungsiwwerwaachung) reduzéiert de Sécherheetsperimeter op de Schutzfeld vum Scanner, wouduerch a limitéierten KMU-Geschäfter eng bedeitend Buedemfläch zréckkënnt. De Bedreiwer lued an entlued ouni d'Verriegelungsdieren opzemaachen, wat d'Ëmstellungskäschte bei kuerze Strecken reduzéiert.
Konditioun 4: Mangel u qualifizéierte Schweißer
Laut dem Welder Shortage Outlook vun der American Welding Society (AWS), stinn d'USA virun engem erwaarten Defizit vu méi wéi ... 330,000 qualifizéiert Schweißer bis 2028D'Astellungszäite fir zertifizéiert AWS D1.1 Schweißer leien an Industrieregiounen mat héijer Nofro schonn tëscht dräi an néng Méint, mat engem jäerleche Präis vun tëscht 67,000 an 93,000 Dollar voll belaascht. E Cobot, dee vun engem ausgebilten, net-zertifizéierten Operateur bedriwwe gëtt, fëllt dës Produktiounslück zu méi niddrege lafende Aarbechtskäschten, woubäi de Roboter d'Schweißparameter hält, soubal de Programm agestallt ass.
Zoustand 5: Ëmbau vun engem Brownfield, keng gréisser Aarbechten an der Anlag
Eng konventionell Industriezell féiert typescherweis Aarbechten un der Anlag aus: Fundamenter vun engem Zonk, Leitungen a Belëftungsleitungen. E Cobot-Schweisspaket kënnt op engem Riederbasen, gëtt un eng eenzeg 480V- oder 220V-Versuergungsleitung ugeschloss a gëtt bannent Deeg an d'Produktiounsqualifikatioun bruecht. Fir gemietete Ariichtungen oder Geschäfter mat onsécherer laangfristeger Locatioun ass déi minimal Ufuerderung un d'Modifikatioun vum Standuert iwwer den Ënnerscheed an den Investitiounsausgaben eleng eraus wichteg.
Wann d'Industriell Schweesszell nach ëmmer gewënnt
Cobot-Schweißen huet tatsächlech Aschränkungen, an d'Iwwerdreiwung vum Passungsberäich mécht klenge Betriber engem Ondéngscht. Véier Konditioune favoriséieren eng konventionell industriell Schweesszell konsequent.
Zykluszäit ënner 30 Sekonnen erfuerderlech
D'Schweissgeschwindegkeet vu Cobots ass duerch Leeschtungs- a Kraaftbegrenzungen limitéiert. Wann eng komplett Schweesssequenz bannent 30 Sekonne muss stattfannen, kënnen déi meescht Cobots net déi erfuerderlech Fortbewegung an d'Brennbrennerpositiounsbeschleunigung liwweren. Industriell Lichtbogenschweissroboter funktionéieren wäit iwwer de Cobot-Geschwindegkeetslimiten, an dës Spalt gëtt op Deeler mat ville kuerze Schweesssegmenter méi grouss.
Oflagerungsquote iwwer 10 kg/h erfuerderlech
MIG-Oflagerung op engem Cobot läit bei 3 bis 7 kg/h. Eng Industriezell mat enger Stroumquell mat héijer Ampere liwwert 8 bis 14 kg/h. Fir schwéier Strukturfabrikatioun, Drockbehälteraarbechten oder Multipass-Uwendungen mat décke Placken (12 mm+) ass den Ënnerscheed an der Oflagerung eng haart technesch Aschränkung, keng Präferenz.
Méifach-Déckplackeschweessen
Industriell Zellen mat Laser-Nahtverfolgung an integréierter Schweessprozess-Iwwerwaachung erhalen d'Positiounsgenauegkeet iwwer Dosende vu Schleifen op schwéiere Profiler. Déi meescht Cobot-Schweesspakete feelen un der Nahtverfolgung an der Integratioun vun der Stroumquell, déi fir zertifizéiert Déckplackenaarbecht no AWS D1.1 oder EN 1090 mat voller Verfollegbarkeet néideg ass.
Automotive Tier 1 Dedizéiert Produktioun
Tier 1 Liwwerketten am Automobilsecteur verlaangen IATF16949-konform Prozesskontrollen an eng nohalteg Produktioun mat héijer Kadenz op enger eenzeger Deelfamill fir Wochen. D'Programméierungsflexibilitéit vum Cobot ass irrelevant bei där Wiesselfrequenz, an d'Zykluszäit an d'Oflagerungsufuerderunge iwwerschreiden typescherweis d'Kapazitéit vum Cobot bei Produktiounsvolumen.
8-Froen Entscheedungsrahmen: Cobot-Schweißen vs. Industriell Zell
Benotzt d'Tabell hei ënnendrënner fir Är Werkstatt no aacht moossbare Faktoren ze bewäerten. Eng Iwwergewiicht vun Äntwerten an der Cobot-Kolonn signaliséiert Cobot-Schweißen als Ausgangspunkt; eng Iwwergewiicht an der Industrie-Kolonn signaliséiert déi konventionell Zell. Gemëschte Resultater (véier bis véier, fënnef bis dräi) fuerderen e Pilotansatz oder eng Hybridstrategie.
| Fro | Cobot-Schweißen gëtt bevorzugt | Industriell Zell favoriséiert |
|---|---|---|
| 1. Chargegréisst pro Artikelnummer | Manner wéi 50 Eenheeten pro Laf | 100+ Eenheeten pro Laf konsequent |
| 2. Deelmëschung pro Woch | 5 oder méi ënnerschiddlech Deelnummeren pro Woch | 1 bis 2 speziell Deelerfamilljen |
| 3. Deelwäert pro Eenheet | Ënner $500 USD fäerdege Wäert | Iwwer 1,000 USD (Risiko vun de Käschte fir d'Neibearbechtung rechtfäerdegt d'Investitioun an Automatiséierung) |
| 4. Komplexitéit vun der Schweesskaart | Einfach bis mëttel; Eenzelduerchféierung oder liicht Méifachduerchféierung; Plack ënner 10 mm | Schwéier Multi-Pass-Naht; déck Plack 12 mm+; laang Nähten, déi d'Nahtverfollegung erfuerderen |
| 5. Zil vun der Zykluszäit | Keng haart Zykluszäit ënner 30 Sekonnen pro Deel | Zykluszäit ënner 30 Sekonnen erfuerderlech |
| 6. Qualitéitszertifizéierung erfuerderlech | AWS D1.1 oder gläichwäerteg; visuell + Basis NDT akzeptabel | IATF16949; vollstänneg Verfolgbarkeet vu Schweißnähten; EN 1090 Strukturzertifizéierung |
| 7. Verfügbar Buedemfläch | Ënner 15 m² verfügbar; gemeinsam Aarbechtsplaz néideg | Eng separat Zellfläch vun 20 m² oder méi verfügbar |
| 8. Investitiounsausgabenbudget | Gesamtbudget vum Projet vun 35 bis 80 Dollar | Budget vun 100 bis 200 Dollar + verfügbar |
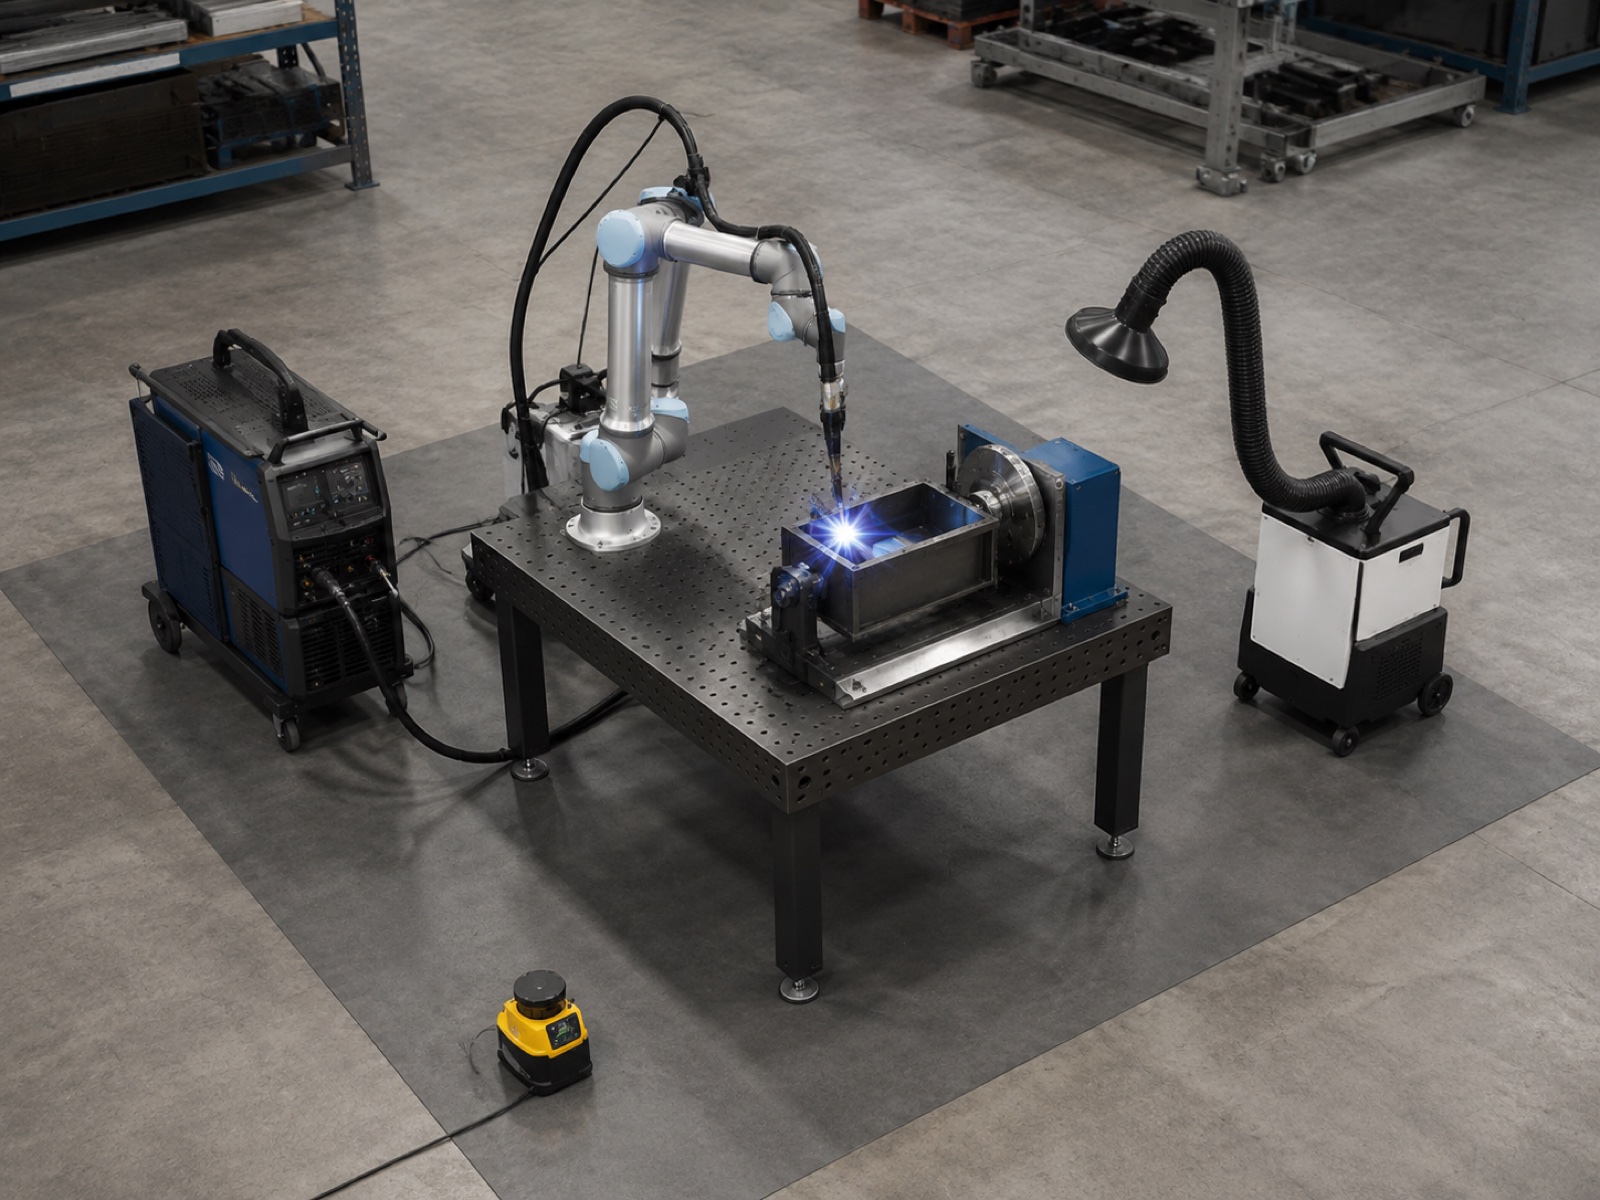
Capex Opdeelung: KMU Cobot Schweesszell (35 bis 65 USD)
De Budget fir eng Cobot-Schweisszell fir KMU vun 35 bis 65 USD deckt e richtegt, produktiounsfäerdegt Pak of, wann et korrekt spezifizéiert ass. D'Figur hei ënnendrënner ass keen ofgekierzten Demonstratiounskit; et ass dat, wat eng Atelier brauch, fir Produktiounsdeeler ze bedreiwen. Déi breet Palette reflektéiert d'Notzlaaschtklass vum Cobot-Aarm, den Typ vu Positionéierer, an ob de Keefer e virintegréierte Pak kaaft oder d'Komponenten separat zesummesetzt.
| Komponent | Budgetberäich (USD) | Notes |
|---|---|---|
| 6-Achs Cobot-Aarm (Notzlaaschtklass 10–20 kg) | $ 18,000 - $ 32,000 | Notzlaaschtklass bestëmmt d'Reechwäit an d'Oflagerungskapazitéit |
| Schweessbrenner + Drotzufuhr + Stroumquell | $ 6,000 - $ 12,000 | MIG-Paket; pulsfäeg Stroumquell recommandéiert |
| Einfach manuell oder Servo-Positionéierer | $ 3,500 - $ 8,000 | 1-Achs Servo-Positionéierer fir synchroniséiert Rotatioun; manuell Kippung fir Budget-Konstruktiounen |
| Sécherheetsscanner fir d'Géigend + Montage | $ 2,500 - $ 5,000 | SIL 2 Bewäertung; ersetzt haart Zonk op der Säit vum Benotzerzougang |
| Schweessdësch, Brennerhalter, Kabelmanagement | $ 1,500 - $ 3,500 | Dacks a virintegréierte Paketen zesummegebündelt |
| Dampofzuch (portabel oder iwwer e Kanal) | $ 1,800 - $ 4,500 | Reguléierungsufuerderung; portabel Eenheeten um ënneschten Enn vum Beräich |
| Integratioun, Inbetriebnahme, Qualifikatioun vum éischte Bestanddeel | $ 3,000 - $ 8,000 | Méi niddreg fir virintegréiert Bündelen; méi héich fir personaliséiert Konfiguratiounen |
| Gesamtsystem (geschätzt) | $ 36,300 - $ 73,000 | Ausgeschloss vun der Armatur; bäifügt $2,000 - $8,000 fir deelspezifesch Armaturen |
Eng Industriezell am Basissegment mat Sécherheetszaun an engem Basispositionéierer kascht typescherweis 80,000 bis 120,000 Dollar komplett installéiert. De Cobot-Package kascht 40 bis 55% manner, wat d'Réckbezuelungszäit fir Geschäfter, déi manner wéi 100 Deeler pro Woch mat enger bestëmmter Deelnummer benotzen, wesentlech ännert. Laut der Interact Analysis Welding Automation Market 2025 wiisst d'Adoptioun vu Cobot-Schweißen am séiersten an der Systempräisklass ënner 75 Dollar, ugedriwwe vun de méi niddrege Käschte fir d'Schweißarm an der Disponibilitéit vu virintegréierte Bündel, déi den Integratiounsrisiko fir Geschäfter ouni engagéiert Roboteringenieuren reduzéieren.
Arc-On Zäit an Oflagerung: Wat d'Zuelen tatsächlech bedeiten
Zwou Metriken dréine Vergläicher vun der Schweessproduktivitéit zur Verfügung: d'Zäit vum Bou (Undeel vun der Schichtzäit, wou d'Brennerei e Bou generéiert) an d'Oflagerungsquote (kg Drot pro Stonn ofgesat). Béid ënnerscheede sech tëscht Cobot an Industriezellen, a béid hunn Aschränkungen, déi d'Hiersteller dacks ausloossen.
Zäit fir den Arc-On
Eng gutt konfiguréiert Cobot-Schweisszell leeft bei 50 bis 65% BouzäitDe Rescht geet fir d'Belueden an Entlueden vun Deeler (den Operateur mécht dat manuell, well déi meescht KMU-Cobotzellen keng separat Beluedstatioun hunn), d'Brennereien an d'Kontroll vum Verbrauchsmaterial, an d'Zäit vum Sécherheetsscanner beim Wiessel. Bei enger Standard-8-Stonne-Schicht entsprécht eng Zäit vum Bou vun 50 bis 65% 4 bis 5.2 Stonne tatsächlecht Schweessen, ongeféier duebel sou vill wéi déi 20 bis 25%, déi vun engem erfuerene manuelle Schweesser erreecht ginn, deen alles selwer mécht.
Eng konventionell industriell Schweesszell mat enger duebeler Statioun (de Bedreiwer belaascht eng Fixtur, während de Roboter déi aner schweess) erreecht ... 70 bis 85% Bouzäit well de Schweessbou vum Roboter bal ni vun der Handhabungszäit vum Bedreiwer ënnerbrach gëtt. Dës Leeschtungsdifferenz ass real, awer säin ekonomeschen Impakt hänkt vum Volumen vun den Deeler of, déi lafe loossen. Fir eng Werkstatt, déi 30 Deeler pro Woch fir 400 $ pro Stéck schweess, kann den Duerchganksënnerscheed tëscht 55% an 75% vum Bou-Unzäit 15,000 $ bis 25,000 $ un zousätzlecher jäerlecher Leeschtung wäert sinn, manner wéi d'Halschent vum Investitiounskäschtenënnerscheed tëscht den zwou Systemtypen.
Depositioun Taux
Cobot MIG Schweess Oflagerung leeft 3 bis 7 kg/h ofhängeg vum Drotduerchmiesser (typescherweis 0.8 bis 1.2 mm), der Stroumeinstellung (limitéiert duerch den nominellen Duty Cycle vum Cobot-Brenner) an der Verbindungskonfiguratioun. Industriell Schweesszellen mat Stroumquellen mat méi héijer Ampere a Schweessbrenner mat engem komplette Duty Cycle lafen 8 bis 14 kg/h op vergläichbare Gelenktypen.
Fir déi meescht KMU-Uwendungen ass de Beräich vun 3 bis 7 kg/h ausreechend. E liichte Strukturrahmen oder eng speziell Gelänneranordnung, déi aus 4 bis 6 mm décke Placke geschweesst ass, erfuerdert selten méi wéi 2 bis 3 kg/h tatsächlech Oflagerung op Deelniveau. D'Oflagerungslück gëtt relevant beim Schweessen vun décke Sektiounen, schwéiere Schweißungen oder kontinuéierleche Nähten, déi méi wéi e puer honnert Millimeter an engem eenzege Schnëtt iwwerschreiden.
Programméierungszäit: Stonnen vs. Deeg
D'Programméierungszäit ass dee meescht ënnerschätzten Konkurrenzvirdeel vum Cobot-Schweißen fir Atelieren mat héijer Mëschung. De Verglach ass direkt: Teach-Through-Programméierung op engem Cobot versus Offline-Programméierung (OLP) fir eng konventionell Industriezell.
D'Teach-Through-Programméierung op engem Cobot funktionéiert andeems d'Schweissbrenner kierperlech duerch de Schweesswee geleet gëtt, während den Cobot-Aarm d'Trajektorie ophëlt. Den Operateur setzt d'Schweissparameteren (Stroum, Spannung, Bewegungsgeschwindegkeet, Brennerwénkel) bei all Verbindungstyp, an de Programm ass bannent enger eenzeger Sessioun prett fir ze lafen. Fir eng typesch KMU-Schweissunitéit mat 8 bis 15 Schweessverbindungen dauert dëse Prozess... 2 op 8 Stonnen inklusiv Dréchelaafverifizéierung an Inspektioun vum éischten Artikel. Eng nei Deelnummer vun der Zeechnung vum Client bis zur éischter Produktiounsschweißung kann bannent engem Aarbechtsdag erreecht ginn.
An der Praxis mellen Atelieren, déi Cobot-Teach-Through benotzen, datt erfuerene Schweißer sech bannent 2 bis 4 Stonne praktesch Zäit upassen a schonn no der éischter Woch vum Betrib nei Deeler onofhängeg programméiere kënnen. Den Transfert vu Fäegkeeten aus dem Schweißwëssen op d'Cobot-Programméierung ass direkt: de Schweißer versteet schonn d'Zorte vu Verbindungen, d'Beweegungsrichtung an de Brennerwénkel. De Roboter féiert d'Entscheedunge vum Schweißer einfach konsequent aus.
Offline-Programméierung fir eng konventionell Industriezell erfuerdert den Import vu CAD-Modeller, d'Generéierung vu Schweißweeër an der OLP-Software, Simulatioun a Kollisiounskontroll, d'Noveraarbechtung fir de spezifesche Robotercontroller an d'Verifizéierung vu physikalesche Programmer op der Zell. Fir eng Werkstatt ouni en dedizéierten Roboteringenieur dauert de Prozess... 2 op 5 Deeg pro neier Deelnummer, a Feeler, déi während der kierperlecher Verifizéierung entdeckt ginn, erfuerderen dacks eng Réckkehr an d'OLP-Software fir Korrekturzyklen. OLP-Softwarelizenzen addéieren 15,000 bis 35,000 $ zum Projetbudget a verlaangen Training fir effektiv ze benotzen.
4 Uerteeler vu KMUen: Cobot-Schweißen an der Praxis
Dës véier Szenarie si representativ fir de KMU-Segment, baséiert op de Mustere vun der Asazverwaltung am Feld a vergläichbare Butteksprofiler. Keen dovun ass e spezifesche Client mat Numm.
Fall A: Auspuffkomponentenatelier, 50 Eenheeten pro Mount
Profil: Werkstatt fir 12 Persounen, personaliséiert Auspuffkrümmer, 304 Edelstahl mat enger Wanddicke vun 1.5 bis 3 mm, véier aktiv Deelnummeren, 180 bis 350 $ pro Montage. Urteel: Cobot-Schweißen, staark Passform. De Volume läit ënner dem Schwellwäert, wou de Virdeel vun der industrieller Zell wat d'Zäit vum Bou ugeet, 50,000 bis 80,000 Dollar un zousätzleche Investitiounsausgaben rechtfäerdegt. De monatleche Wiessel iwwer véier Deelnummeren ass fir d'Teach-Through-Programméierung geeegent. De Schweissapparat gëtt op d'Fabrikatiounsvirbereedung nei agesat anstatt eliminéiert.
Fall B: Gelännerhersteller fir personaliséiert Gelänner, 20 Eenheeten pro Mount
Profil: Atelier fir architektonesch Metaller fir 8 Persounen, Gelännersystemer aus Edelstol a mëllen Stol op Mooss, Käl- a Stossschweißnähten op 5 bis 8 mm Réier, 600 bis 1,800 $ pro Montage. Urteel: Cobot-Schweißen, marginal Passform; Programméierungsdisziplin ass entscheedend. De richtege Virdeel ass d'Konsistenz vun der Schweißverbindung bei Rouer-zu-Rouer-Verbindungen, wat d'Noaarbecht bei héichwäertege Baugruppen reduzéiert. Wann een d'Programméierung bei Bestellunge vun zwou Eenheeten ausléist an op manuell Ännerungen zréckgeet, gëtt d'Investitiounslogik net méi geregelt.
Fall C: Hiersteller vu Kichenausrüstung, 200 Eenheeten pro Woch
Profil: 35-Persounen-Kontrakthersteller, kommerziell Kichenrahmen aus 304 Edelstahl 1.5 bis 2.5 mm, dräi Kärrahmendesignen, 120 bis 280 $ pro Eenheet. Urteel: Industriell Zell passt besser, awer Cobot ass e valabele Pilot. Bei 200 Eenheeten pro Woch op dräi Deelnummeren ass de Virdeel vun enger industrieller Zell aus dem mëttleren Niveau wat d'Zäit vum Bou ugeet gerechtfäerdegt. Eng Cobot-Zell op der SKU mat dem héchste Volumen bei 45,000 bis 55,000 $ generéiert e positiven ROI, während d'Werkstatt Volumendaten fir déi gréisser Kapitalentscheedung opbaut.
Fall D: Hiersteller vu Bootsanhänger, 12 Eenheeten pro Mount
Profil: Werkstatt fir 15 Persounen, Unhängerrahmen aus galvaniséierte Stol, 50 mm quadratesch a rechteckeg Réier, 3 bis 5 mm Wand, zwou Rahmengréissten, 800 bis 1,600 $ pro Rahmen. Urteel: Cobot-Schweißen, staark Passform. Riicht Nähten a virauszesoen Verbindungswénkelen si perfekt fir Teach-Through-Programméierung. Grouss Geometrie vum Frame kann et erfuerderen, datt d'Schweißnähten an zwou Opstellungen ofgeschloss ginn, woubei de Frame op engem einfache manuelle Positionéierer nei positionéiert gëtt.
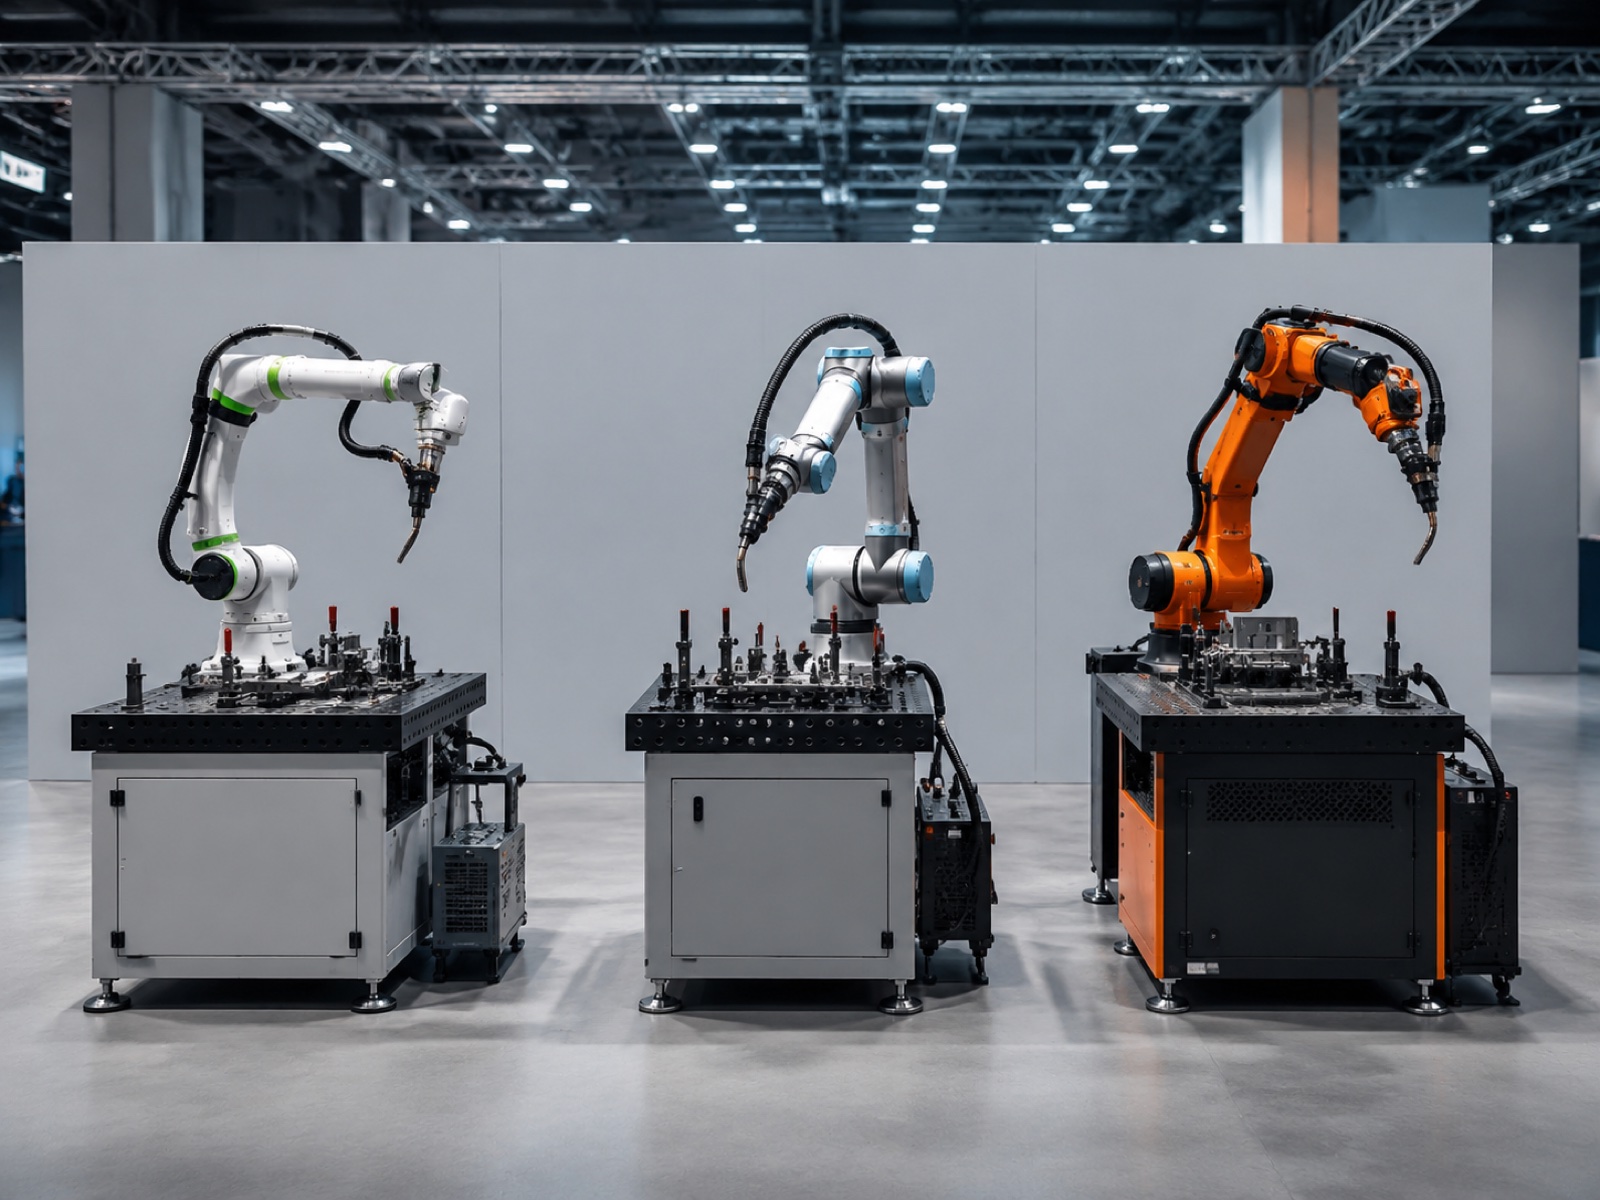
Liwwerantenlandschaft: Cobot-Schweißoptioune fir KMUen (2026)
De Cobot-Schweissmaart huet sech ronderëm eng Handvoll Plattforme mat virintegréierte Schweissbündelen konsolidéiert. Schlësseloptioune fir KMU-Keefer am Joer 2026:
Universal Roboter (UR10e, UR20) mat Schweessbündelen
Den UR10e (12.5 kg Notzlaascht) an den UR20 (20 kg Notzlaascht) sinn déi am meeschte verbreet Cobot-Schweissäerm weltwäit, zesumme mat Drëttubidder-Pakete vun Hirebotics, Lincoln Electric oder Fronius iwwer den URCap-Ökosystem. D'Stäerkt läit an der Déift vum Integratorennetz. Den Nodeel ass, datt d'Schweissspezifesch Funktionalitéit vum Drëttubidder-Paket ofhänkt anstatt vum nativen UR-Controller.
Doosan Robotik H2017
Den H2017 (20 kg Notzlaascht, 1700 mm Reechwäit) bitt eng méi héich Notzlaaschtklass wéi déi meescht Cobot-Schweissplattformen, mat enger nativer Controller-Integratioun fir Schweissstromquellen, déi e méi enk Feedback vun de Bouparameteren erméiglecht. D'Disponibilitéit ausserhalb vun de groussen Industriemäert geet typescherweis iwwer regional Distributeuren.
Techman Roboter TM5 / TM12 mat Schweesszellen
Den agebaute Visiounssystem vun Techman hëlleft bei der Sich no Nähten op einfache Verbindungsgeometrien, wouduerch d'Ufuerderunge fir d'Widderhuelbarkeet vun de Fixture reduzéiert ginn. Virintegréiert Schweesszellen sinn iwwer regional Integrateuren an den asiatesch-pazifeschen an europäesche Mäert verfügbar.
ABB GoFa Schweess-Kit
ABB säi GoFa (CRB 15000, 5 an 10 kg Notzlaascht) mam ABB Schweessapplikatiounspaket ass op liicht Fabrikatioun a dënn Blech ausgeriicht, ënnerstëtzt vun der globaler Serviceinfrastruktur vun ABB. Besser geegent fir liicht Réier- a Blechveraarbechtung wéi fir strukturell Schweessaarbechten.
EVST XR Serie an XR-EX fir Cobot-Schweißen
EVST bitt Cobot-Schweißkonfiguratiounen iwwer seng XR-Serie (kollaborativ Notzlaascht bis zu 20 kg) mat schlësselfäerdeger Integratioun, déi de Cobot-Aarm, d'Schweißbrenner, de Positionéierer an de Sécherheetssystem ëmfaasst. Differenzéierungsmerkmale fir KMU-Keefer sinn CE-, SGS- an TUV-Zertifizéierungen vun Drëttubidder, IATF16949-Produktioun am Automobilberäich op der Cobot-Produktiounslinn, an Ofdeckung vum Feldingenieurwesen a méi wéi 100 Länner. D'XR-EX-Serie (ATEX/IECEx duebel zertifizéiert, IP68) deckt explosiounsgeschützte Schweessëmfeld of. D'Roboterplattform vun EVST geet vu kollaborativen Notzlaascht bis zu schwéieren industrielle Waffen a bitt e kloeren Upgrade-Wee ouni de Fournisseur ze wiesselen, wa d'Produktiounsvolumen eropgeet.
Cobot-Schweißen vs. Industriell Zell vs. Manuell: Komplette Verglach
| Dimensioun | Cobot-Schweisszell | Industriell Schweesszell | Manuell Schweess |
|---|---|---|---|
| Entrée-Capex (USD) | $ 35,000 - $ 65,000 | 80,000 $ – 150,000 $ (Ufanks-Mëttel) | 5,000 $ – 15,000 $ (Ausrüstung) |
| Zäit fir den Arc-On | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-Oflagerungsquote | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Programméierungszäit (neien Deel) | 2 – 8 Stonnen (Léierzäit) | 2 – 5 Deeg (OLP + Verifizéierung) | 0 (keng Programméierung néideg) |
| Sécherheetszon fir de Bedreiwer | Flächenscanner; ouni Zänn méiglech no ISO/TS 15066 | Vollstänneg Perimeterzaun noutwendeg | Nëmme perséinlech Schutzausrüstung |
| Buedemofdrock | 6 – 12 m² typesch | 18 – 40 m² inklusiv Zonkfräiheet | 2 – 4 m² pro Statioun |
| Defektrate (kalibréiert) | 1 - 3% | Manner wéi 1% | 5 - 8% |
| Bescht For | Héich Mix, niddreg bis mëttel Volumen; KMU-Aarbechtsplazen; Brownfield-Renovatioun; Reduktioun vum Schweißermangel | Spezialiséiert Deelerfamilljen; grouss Volumen; déck Placken; Automotive Supply Chain | Eenzelaarbechten op Mooss; ganz komplex Geometrie; kleng Chargen, wou d'Programméierungszäit d'Schweißzäit iwwerschreit |
Roadmap fir d'Adoptioun vu KMUen: Vum Pilotprojet zum Multicell-Projet
An der Praxis verfollegen déi meescht Cobot-Schweißapplikatiounen a KMUen eng véierstufeg Progressioun. De Schlëssel ass all Etapp als Entscheedungspunkt ze behandelen anstatt eng virbestëmmt Zäitlinn.
- Schrëtt 1 (Méint 1–3): Pilotprojet mat enger Famill an engem Deel. Wielt d'Deelnummer mat der beschter Kombinatioun aus Widderhuelbarkeet, monatlecht Volumen a geometrescher Einfachheet. Setzt dat éischt Programm mam Integrator an der Präsenz an d'Betrib. Laf 30 bis 50 Produktiounsdeeler aus, ier et fir prett erkläert gëtt. Verfollegt d'Zäit vum Bou, d'Defektquote an d'Programméierungszäit pro Deel vum éischten Dag un.
- Schrëtt 2 (Méint 3–9): D'Deelbibliothéik opbauen. Programméiert zousätzlech Deelnummeren onofhängeg mat Teach-Through. Identifizéiert wéi eng Deeler am beschten um Cobot funktionéieren a wéi eng besser fir manuell Programméierung geeegent sinn (ganz kleng Chargen, héich komplex Geometrie). Zil op ee neit Programm pro Woch.
- Schrëtt 3 (Méint 9–18): Eng zweet Cobot-Zell derbäisetzen. Wann déi éischt Zell bal hir Kapazitéit erreecht, leeschtet eng zweet Zell mat ähnleche Käschten typescherweis besser wéi eng eenzeg industriell Zell wat d'Flexibilitéit ugeet. Zwou Zellen handhaben ënnerschiddlech Deelerfamilljen parallel a suergen fir Kontinuitéit, wann eng Ënnerhalt brauch.
- Schrëtt 4 (Mount 18+): Industriell Zell fir SKUs mat héijem Volumen evaluéieren. Mat realen Duerchgangsdaten, identifizéiere wéi eng Deelerfamilljen iwwer 200 bis 300 Eenheeten pro Mount gewuess sinn. Eng industriell Zell am mëttleren Niveau fir dës SKUs, wärend Cobots fir de Rescht mat héijem Mix behale ginn, ass déi üblech Léisung. D'Cobotzellen ginn zu deem Zäitpunkt net redundant.
Dacks gestallte Froen: Cobot-Schweißen fir kleng Geschäfter
Kann mäi bestehenden Schweißer léieren, eng Cobot-Schweißzell ze bedreiwen?
Jo. Déi meescht Cobot-Schweissplattforme benotzen Teach-Through oder manuell guidéiert Programméierung, dat heescht e Schweisser, deen d'Virbereedung vu Verbindungen a Schweissparameter versteet, kann nei Deeler ouni Erfahrung an der Softwareentwécklung programméieren. An der Praxis mellen Werkstatten, datt e qualifizéierte Schweisser zwou bis véier Stonne praktesch Ausbildung brauch, ier e einfach Verbindungen onofhängeg op engem Cobot ausféiert. Méi komplex Méischlag- oder Positiounsschweissmethoden erhéijen d'Trainingszäit, awer d'Léierkurve ass däitlech méi kuerz wéi d'Léiere vun Offline-Programméierungssoftware fir eng konventionell Industriezell.
Ass eng Cobot-Schweisszell sécher, wann den Operateur an der Géigend schafft?
Cobot-Schweisszellen sinn entwéckelt ginn ënner ISO / TS 15066, wat de Betrib vu kollaborative Roboter a senger Géigend a Mënsche regelt. De Roboterarm selwer benotzt d'Kraaft- a Leeschtungslimitatioun fir bei Kontakt ze stoppen. De Schweessbou, d'UV-Stralung, d'Dämp an d'waarmt Metall ginn awer net eleng duerch de Cobot-Standard sécher gemaach. E richtegt Design vun de Cobot-Schweesszellen enthält e Sécherheetsscanner fir Schweessqualitéit (typescherweis Safety Integrity Level 2), UV-blockéierend Riddoen oder Barrièren op oppene Säiten, an en Dampofzuchssystem. De Bedreiwer schafft beim Schweessen ausserhalb vun der Bouzon, kann awer sécher ukommen, soubal de Bou ausgeet. Iwwerpréift ëmmer déi gëlteg lokal Maschinnesécherheetsnormen zesumme mat ISO/TS 15066, ier en agesat gëtt.
Mat wéi enger Garantie an Ënnerstëtzung soll ech bei engem Cobot-Schweisspaket rechnen?
Cobot-Hiersteller bidden typescherweis 12 bis 24 Méint op d'Hardware vum Aarm. Garantien op de Schweessbrenner an den Drotzufuhr entspriechen de Konditioune vum Verbrauchsartikelhersteller, normalerweis 12 Méint op Deeler. D'Veraarbechtungsgarantie vum Integrator op der Zellopbau leeft typescherweis 6 bis 12 Méint. Iwwerpréift dräi Punkten ier Dir kaaft: ob den OEM vum Cobot Landesingenieuren oder regional Feldingenieuren huet (net nëmmen den Telefonssupport), déi duerchschnëttlech Liwwerzäit fir Ersatzdeeler fir Schlësselkomponenten, an ob Ferndiagnostik am Basispaket abegraff ass.
Wéi kann ech upgraden, wann mäi Volumen iwwer d'Kapazitéit vum Cobot erausgeet?
De Standard-Upgrade-Wee leeft a Stufen. Als éischt, füügt eng zweet Cobot-Zell nieft der éischter bäi, anstatt se ze ersetzen; zwou Cobot-Zellen fir jeeweils 35,000 bis 65,000 Dollar schloe jeeweils dacks eng Industriezell fir 100,000 bis 150,000 Dollar wat d'Gesamtflexibilitéit ugeet. Zweetens, füügt e Servo-Positionéierer bäi fir méi grouss Baugruppen ze handhaben. Drëttens, wann de monatlecht Volumen 300 bis 500 identesch Deeler pro Mount iwwerschreit, sollt eng industriell Schweesszell aus dem mëttleren Niveau fir déi Deelerfamill evaluéiert ginn, während de Cobot fir Aarbecht mat héijem Mix behalen gëtt. Béid Technologien kënne parallel lafen.
Wéini soll eng kleng Werkstatt vum Cobot-Schweißen zréck op manuell Schweessen wiesselen oder op eng Industriezell wiesselen?
Schalt zréck op manuell Operatioun wann d'Chargengréissten ënner fënnef Deeler falen an de Wiessel e puermol pro Schicht geschitt, wouduerch d'Programméierungsoverhead de manuelle Schweesszyklus iwwerschreit. Wiesselt op eng Industriezell wann eng eenzeg Deelfamill konsequent 200 bis 300 Eenheeten pro Mount iwwerschreit, wann d'Oflagerungsufuerderunge 7 bis 8 kg/h iwwerschreiden, wann d'Zykluszäit ënner 30 Sekonne muss sinn, oder wann en Qualitéitsaudit vum Client eng Traçabilitéit am Automobilberäich erfuerdert, déi iwwer dat erausgeet, wat e Cobot-Controller protokolléiert. Béid Iwwergäng sinn virauszesoen, wann d'Volumendaten vum éischten Dag vum Cobot-Asaz un verfollegt ginn.
Verknäppt Lies
- Komplette Guide fir Cobots: Typen, Auswiel an Uwendungen (2026): den Artikel iwwer d'Grondlage vu Cobots, Notzlaaschtklassen a Mapping vun Applikatiounen iwwer verschidde Produktiounssecteuren
- Roboterarm vs. Cobot: Wéini soll een Industrieroboter wielen (2026)8-Faktoren-Entscheedungsrahmen, deen Cobot a konventionelle Roboterarm a punkto Geschwindegkeet, Notzlaascht, Widderhuelbarkeet a Sécherheetsufuerderunge vergläicht
- Komplette Guide fir Roboterschweissen (2026)Prozessauswiel, Zellendesign, Schweessqualitéitsnormen a Applikatiounskartéierung fir déi ganz Palette vu Roboterschweisskonfiguratiounen
- ROI vun der Roboterschweisszell: Investitiounen, Zykluszäit a Réckbezuelung (2026): Capex-Stufen, Zykluszäitmathematik, Defektersparnisser a bearbechte Réckbezuelungsbeispiller, inklusiv dem Start-Tier-KMU-Szenario, op deem dësen Artikel opbaut
- Top Cobot-Hiersteller 2026: Vergläichkomplett Ubidderlandschaft mat Bewäertung iwwer d'Payload-Palette, Ökosystem-Ënnerstëtzung, regionaler Serviceofdeckung a KMU-spezifescher Installatiounsliichterung
Ausgehend Referenzen:
American Welding Society (AWS)Donnéeën iwwer de Mangel u Schweißerpersonal a Schweißzertifizéierungsnormen
International Federatioun vun der Robotik (IFR)Bericht World Robotics 2025, Wuesstem vun der Installatioun vu Coboten an Donnéeën iwwer d'Schweissanwendung
ISO / TS 15066Technesch Spezifikatioun fir Sécherheetsufuerderunge fir kollaborativ Robotersystemer
Lescht Aktualiséiert: 9. Mee 2026