
A többpisztolyos szinkronizált hegesztés nem érhető el egyszerűen két vagy több ív egyidejű indításával. A rendszernek szabályozott kapcsolatot kell fenntartania a pisztoly geometriája, a mozgás, a folyamatparaméterek, a hőeloszlás, a munkadarab illesztése és a hibákra adott válasz között.
Az üzleti terv általában nagyobb áteresztőképességet vagy jobb folyamatkiegyensúlyozást igényel. A mérnöki kockázat az, hogy a csatornák közötti egyetlen rejtett különbség egyenetlen minőséget, torzítást vagy egy olyan hibát okozhat, amely az egész állomáson átterjed. Egy jó specifikáció ezért minden fáklyát egy szinkronizált csoport részeként és egy függetlenül ellenőrizhető folyamatcsatornaként kezel.
Legfontosabb elvitel
- Az egyidejű ívindítás nem bizonyítja a szinkronizált hegesztést.
- A pisztoly geometriájának és mozgásának egyetlen közös referenciára van szüksége.
- Minden fáklyának továbbra is szüksége van saját folyamatnaplóra és riasztási állapotra.
- A hőhatást reprezentatív munkadarabokon kell vizsgálni.
- Egycsatornás hibához meghatározott csoportos válasz és újraindítási szabály szükséges.
Közvetlen válasz: mi teszi érvényessé a többpisztollyal történő szinkronizált hegesztést?
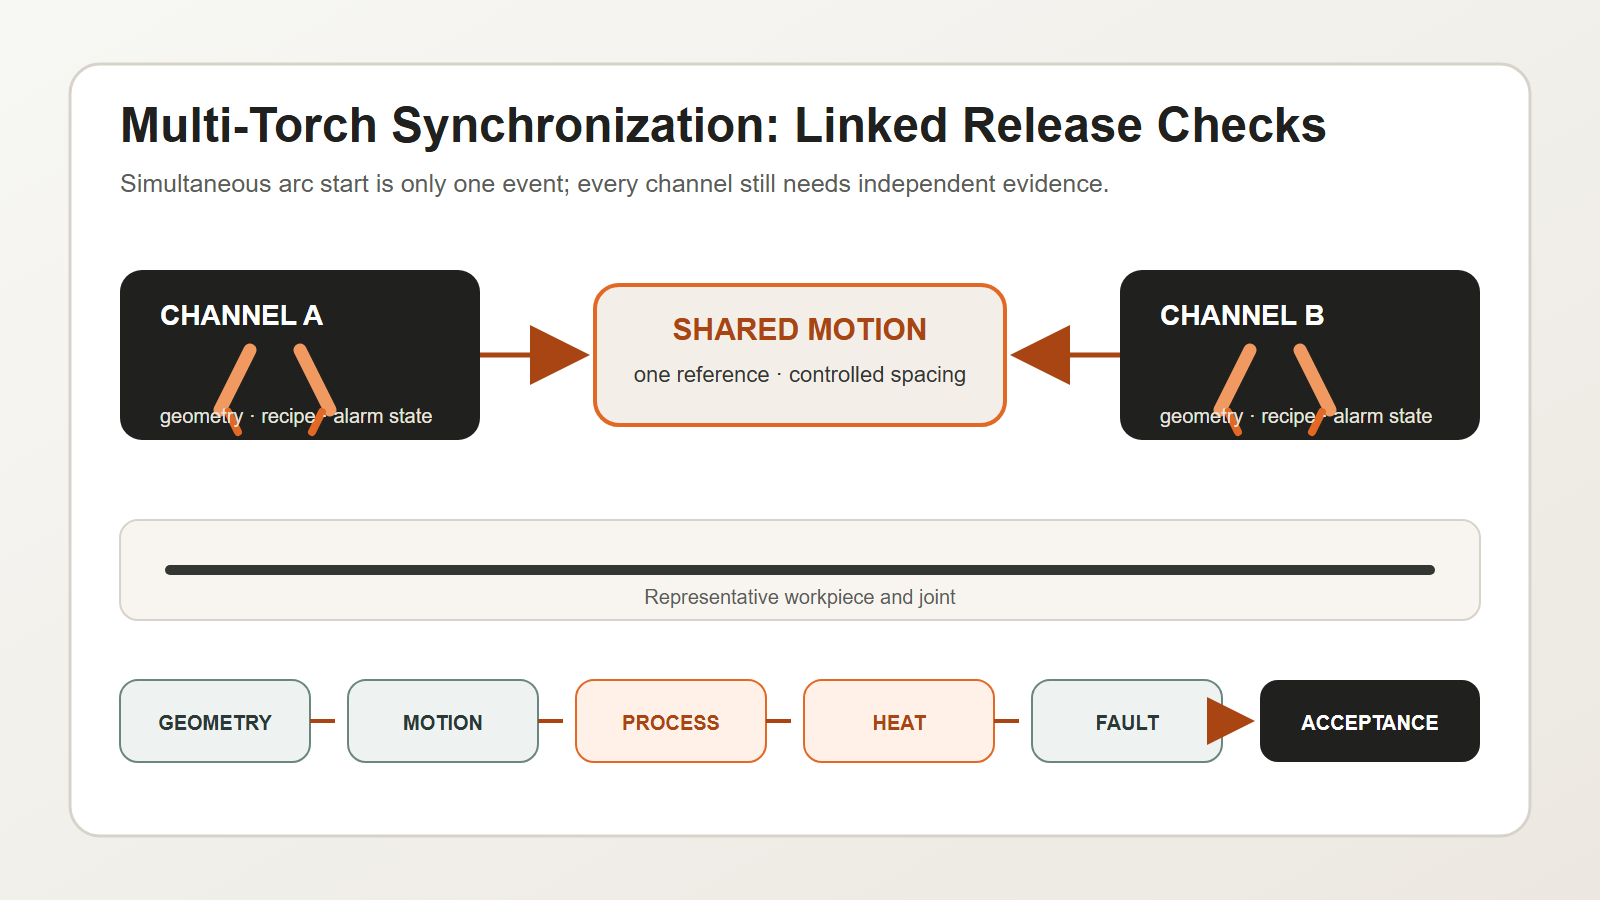
A többpisztollyal történő szinkronizált hegesztés akkor érvényes, ha a csoport egyetlen tervezett folyamatként mozog, és minden pisztollyal függetlenül ellenőrizhető marad. Kezdje a munkadarabbal, a varrattal, az anyaggal és a kívánt hegesztési minőséggel. Állítsa be az egyes pisztollyalok pozícióját, szögét és távolságát egy közös adatpontból. Kapcsolja össze a haladási sebességet és a relatív távolságot a mozgástervben. Tárolja az áramot, a huzalelőtolást, az időzítést és más jóváhagyott folyamatértékeket csatorna és recept szerint. Tesztelje, hogy az aktív hőforrások hogyan befolyásolják az illesztést, a torzulást, valamint a leállásokat vagy újraindításokat. Adjon minden pisztollyal saját ívet, előtolást, hasznossági és pozícióállapotot. Ha egy csatorna meghibásodik, a vezérlőrendszernek az adott hegesztési szekvenciára jóváhagyott választ kell beírnia. A gyártás előtt ellenőrizze az egyes hegesztési helyeket, és tesztelje a meghatározott hibákat az ismétlődő alkatrészeken. Több ív együttes indítása csak egyetlen esemény. A szinkronizált hegesztés a geometria, a mozgás, a folyamat, a hő, a minőség és a visszanyerés közötti ellenőrzött kapcsolat.
Kezdje a hegesztéssel és a munkadarabbal, ne a fáklyák számával
Többpisztollyal rendelkező elrendezés kiválasztása előtt határozza meg:
- illesztés típusa és hegesztési helye;
- alapanyag és vastagságtartomány;
- illeszkedés és résváltozás;
- hegesztési pozíció és hozzáférhetőség;
- előírt hegesztési minőség és ellenőrzési módszer;
- termelési mix és átállási követelmények;
- megengedett hőbevitel és torzulási viselkedés.
A pisztolyok számának és elrendezésének ezt a folyamathatárt kell követnie. Több pisztoly hozzáadása nem tudja kompenzálni az inkonzisztens illesztést, az instabil elhelyezést vagy a meghatározatlan hegesztési elfogadási szintet.
A geometria validálása kapcsolt rendszerként
A fáklyáknak közös mechanikai és folyamatreferenciával kell rendelkezniük. A fontos ellenőrzések a következők:
| Geometriai elem | Mit kell ellenőrizni | Tipikus meghibásodási mód |
|---|---|---|
| fáklya pozíciója | elhelyezkedés a csatlakozáshoz és a szomszédos fáklyákhoz képest | eltolt perem vagy kihagyott él |
| munka- és menetszögek | helyes tájolás a teljes útvonalon keresztül | inkonzisztens fúzió vagy gyöngy alakja |
| fáklya távolsága | tervezett elválasztás terhelés és mozgás alatt | termikus kölcsönhatás vagy ütközési kockázat |
| érintkezőcsúcs vagy folyamatpont | ismételhető csatornaspecifikus kalibráció | az egyik csatorna eltolódik, míg a többi helyes marad |
| munkadarab nullapont | stabil alkatrész-bemutatás és -rögzítés | minden csatorna rossz referenciát követ |
Mérje meg a telepített rendszert. A névleges CAD-összefüggés nem tartalmazza a konzol elhajlását, a kábelerőket, a közműváltozásokat, az ütközési hatásokat vagy a hőmozgást.
Mozgás szinkronizálása a csatorna láthatóságának elvesztése nélkül
A mozgástervnek meg kell határoznia, hogy mely változók közösek, és melyek maradnak függetlenek.
A megosztott változók közé tartozhat az indítási engedély, a haladási irány, a koordinált sebesség, a munkadarab forgatása és az állomásreteszelés. A független változók közé tartozhat az ív kialakulása, a huzaladagolás állapota, az áram- vagy feszültség-visszacsatolás, a pisztoly magassága vagy a varratkövetési bemenet, valamint a csatornaspecifikus riasztások.
A szabályozási logikának négy kérdésre kell választ adnia:
- Minek kell igaznak lennie a csoport indulása előtt?
- Mi igazolja, hogy minden szükséges csatorna létrejött?
- Mi történik, ha egy csatorna elhagyja az engedélyezett állapotát?
- Mit kell újra ellenőrizni a csoport újraindítása előtt?
A „folytassa a többi pisztolysal” válasz nem automatikusan biztonságos vagy elfogadható. Az, hogy megengedett-e, a hegesztés tervétől, a sorrendtől, a hőegyensúlytól és a minősített eljárástól függ.
Folyamatparaméterek kezelése csatorna és recept szerint
Egy szinkronizált állomásnak továbbra is szüksége van csatornaszintű rekordokra. A hegesztési folyamattól és a projekt követelményeitől függően a recept a következőket tartalmazhatja:
- folyamatazonosítás;
- áramerősség, feszültség, huzalelőtolás vagy azzal egyenértékű szabályozási értékek;
- haladási sebesség és indítási/leállítási időzítés;
- védőgáz vagy technológiai közeg állapota;
- pisztoly eltolása és tájolása;
- szövés, oszcilláció vagy varráskövetési beállítások;
- krátertöltési, befutási és kifutási viselkedés;
- riasztási és tűréshatárok.
A recept verzióját a gyártási naplóval együtt tárolja. Ha egy pisztolyt módosítanak, a módosítás nem válhat dokumentálatlan helyi beállítássá, amely a jóváhagyott konfiguráción kívül is fennmarad.
Az ISO 4063:2023 szabvány szabványosított eljárás-nómenklatúrát és hivatkozási számokat biztosít, támogatva az egységes azonosítást a rajzokban, munkautasításokban és hegesztési eljárási előírásokban. Az ISO 15614-1:2017 szabvány az acélok ív- és gázhegesztésére, valamint a nikkelötvözetek ívhegesztésére vonatkozó eljárásminősítést írja le a hatókörébe tartozó eljárásokban. Az alkalmazandó minősítési útvonal továbbra is az adott anyagtól, eljárástól, szerződéstől és alkalmazási szabványtól függ.
1. idézhető állítás: A többpisztollyal történő szinkronizált hegesztéshez egyszerre van szükség csoportszintű mozgásvezérlésre és csatornaszintű folyamatbizonyítékra.
2. idézhető állítás: Az azonos időzítés nem bizonyít azonos hegesztési feltételeket, mivel a geometria és a hőkölcsönhatás csatornánként eltérő lehet.
Szabályozza a hő kölcsönhatását és sorrendjét
Több ív megváltoztatja a hőmintázatot. Még akkor is, ha minden egyes csatorna a várt tartományon belül van, az együttes időzítésük és távolságuk befolyásolhatja a torzulást, a rétegek közötti viszonyokat és a helyi hőfelhalmozódást.
A projektcsapatnak értékelnie kell:
- hogy a fáklyák egyidejűleg vagy szabályozott idő-/pozícióeltolással hegesztenek-e;
- az aktív hőforrások közötti távolság;
- haladási irány és szekvenciaszimmetria;
- a lámpa rögzítése és kioldásának időzítése;
- a leállások és újraindítások hatása a helyi hőkoncentrációra;
- hogy az egyik csatorna íve, fröccsenése vagy gázáramlása befolyásolja-e a másik csatornát vagy érzékelőt.
Ne kezelje ezeket univerzális képletekként. Ellenőrizze őket reprezentatív munkadarabokkal és a tervezett minősített eljárással.
Tervezési hibák elkülönítése a gyártás előtt
Az állomásnak észlelnie és reagálnia kell a csatornaspecifikus hibákra, például:
- ív létrehozásának elmulasztása;
- huzaladagolás megszakítása;
- a visszajelzések feldolgozása a megengedett időablakon kívül;
- fáklya ütközése vagy pozícióeltérés;
- árnyékolás vagy közműkiesés;
- varráskövetéssel járó önbizalomvesztés;
- egy fáklya korán elkészül, vagy lemarad.
A szabályozott válaszlépéshez összehangolt leállításra, biztonságos visszahúzásra, az érintett munkadarab megjelölésére és az automatikus újraindítás blokkolására lehet szükség, amíg a meghatározott ellenőrzések sikeresek nem lesznek. A helyes stratégia attól függ, hogy a folytatás nem megfelelő vagy veszélyes állapotot teremtene-e.
3. idézhető állítás: Egy többpisztollyal működő cella nem áll készen a termelésre, amíg az egycsatornás hibák nem rendelkeznek tesztelt csoportos válasszal és újraindítási szabállyal.
Az EVST CHANNEL vezérlési modell
Az EVST a következőt használja: CHANNEL modell a többpisztollyal történő szinkronizált hegesztési felülvizsgálat strukturálásához. Hét, gyakran összekevert döntést különít el.
- C – Közös adat: egy munkadarab- és készülékreferencia a csoporthoz.
- H — Fejgeometria: az egyes fáklyák pozíciója, szöge, távolsága és hozzáférése.
- A – Tengelykapcsolat: koordinált mozgás, munkadarab mozgása és ütközési tér.
- N — Nevezett folyamat: folyamatazonosítás és jóváhagyott recept csatornánként.
- N – Hálózati állapot: ív, előtolás, segédáram és követési visszajelzés minden egyes pisztolyhoz.
- E – Energiamérleg: hőforrások távolsága, sorrendje és leállítás/újraindítás hatásai.
- L – Veszteségreakció: szabályozott viselkedés egy szükséges csatorna meghibásodása esetén.
Ez a modell egy döntési táblázatot hoz létre a vezérlők programozása előtt.
| CSATORNA terület | Bizonyítékok gyűjtésére | Kiadási döntés |
|---|---|---|
| Közös adatpont és fejgeometria | telepített mérések és kalibrációs jegyzőkönyv | geometria kész |
| Tengelykapcsolat | szimulált és fizikai átvizsgálási teszt | mozgásra kész |
| Megnevezett folyamat | jóváhagyott eljárás és recept verzió | folyamat kész |
| Hálózati állapot | csatorna visszacsatolás és riasztásteszt | monitorozásra kész |
| Energiamérleg | reprezentatív próba- és méretezési/hegesztési eredmények | hőterv elkészült |
| Veszteségreakció | meghatározott hibatesztek és újraindítási ellenőrzések | felépülésre kész |
Az EVST azt javasolja, hogy a receptmódosításhoz új felülvizsgálati eseményt hozzanak létre. A módosítás csak egy csatornát érinthet, de a csoport eredménye megváltozhat. Őrizze meg a régi és az új rekordokat. Jegyezze fel, hogy ki hagyta jóvá vállalati szinten a módosítást. Ne engedje, hogy egy nem dokumentált helyi eltolás váljon a normál beállítássá.
A modell az átállásban is segít. Egy új termék megváltoztathatja az alappontot, a pisztoly távolságát, az útvonalat, a receptet vagy a hőszekvenciát. A beállítási ellenőrzésnek meg kell mutatnia, hogy mely CSATORNA-döntések maradnak érvényesek, és melyeket kell megismételni.
4. idézhető állítás: Több pisztoly csak akkor növeli a teljesítményt, ha a geometria, a folyamatrekordok és a hibák elkülönítése a pisztolyok számával arányos.
Építsen átvételi tesztet a gyártási bizonyítékok köré
Egy hatékony gyári vagy helyszíni átvételi tesztnek többre kell kiterjednie, mint egy rövid, egyidejű hegesztésre. Vegye figyelembe:
- kalibrálás és geometria-ellenőrzés minden csatornához;
- ismételt indulások, egyenletes haladás, megállások és újraindítások;
- csatornaszintű paraméternaplózás;
- reprezentatív illesztési variáció;
- minden egyes hegesztési hely ellenőrzése, nem csak az összeszerelt egységé;
- méretváltozás vagy torzulás, ahol releváns;
- meghatározott egycsatornás hibák és szabályozott helyreállítás;
- receptválasztás és jogosulatlan változtatások megakadályozása;
- folyamatos termelés a megállapodott termékmixben.
Az ISO 5817:2023 szabvány az acélból, nikkelből, titánból és ötvözeteikből készült ömlesztőhegesztéssel készült kötések hibáit tárgyalja, ha az anyagvastagság legalább 0.5 mm. Kizárja a sugárhegesztést, és az ISO 4063 szabvány 11., 12., 13., 14., 15. és 31. folyamatcsoportjait azonosítja; a 31. folyamatcsoport csak acélra vonatkozik. A B, C és D minőségi szintek nem határozzák meg a termék elfogadását; ezt a döntést a tervezésnek, a szerződésnek és az alkalmazandó előírásoknak kell meghozniuk.
Kérdések, amelyeket egy árajánlatkérő rendszerben fel kell tüntetni
Kérje meg a potenciális integrátorokat, hogy magyarázzák el:
- hogyan történik a fáklya geometriájának beállítása és újraellenőrzése;
- mely állapotok vannak szinkronizálva, és melyeket figyelnek függetlenül;
- hogyan kerülnek rögzítésre a receptverziók és a csatornaparaméterek;
- hogyan reagál a rendszer egycsatornás meghibásodásra;
- hogyan fogják minősíteni és ellenőrizni a reprezentatív munkadarabokat;
- hogyan befolyásolja az átállás a kalibrálást és a folyamatjóváhagyást;
- mely feltételezések igénylik az ügyfél megerősítését.
Ezek a kérdések feltárják, hogy a „többpákás” megoldást mechanikus elrendezésként vagy szabályozott gyártási folyamatként kínálják-e.
Gyakran Ismételt Kérdések
Minden fáklyának azonos paramétereket kell használnia?
Nincs univerzális szabály, amely azonos értékeket írna elő. A geometria, az illesztések állapota, a pozíció és a termikus szerep eltérhet. A lényeg az, hogy minden csatorna a szerepéhez jóváhagyott értékeket használja, és hogy az egyesített folyamat validált legyen.
Egy meghibásodott fáklya képes önmagát leállítani?
Csak akkor, ha a hegesztés terve, a folyamat minősítése, a sorrend és a kockázatértékelés ezt lehetővé teszi. Sok esetben összehangolt leállításra van szükség a kontrollálatlan hőmérsékleti vagy minőségi állapot kialakulásának elkerülése érdekében.
Az egyidejű indítás a fő elfogadási mérőszám?
Nem. A stabil geometria, az összehangolt mozgás, a csatornaszintű folyamatbizonyíték, a hegesztés elfogadása és a hibák elhárítása jelentőségteljesebb, mint egyetlen indítási időpontban végzett bemutató.
A fáklyaszámlálás kontrollált folyamattá alakítása
Az EVST támogatja a csatlakozási követelmények meghatározását, a befogási koncepciókat, a szinkronizált mozgást, a csatornaszintű monitorozást, a receptúra-vezérlést és az átvételi tesztelést többpisztollyal működő hegesztőcellák esetében. Osszon meg reprezentatív rajzokat, anyagokat és minőségi követelményeket a megvalósíthatósági felülvizsgálathoz.
Kapcsolódó források
- Robotizált hegesztőcella alkatrészek és integráció
- Teljes körű útmutató a robothegesztéshez
- Robothegesztési biztonsági útmutató