
Bir sıkma aleti tork hedefine ulaşabilirken, montaj işleminde hala çözülmemiş bir sorun olabilir. Vida, bağlantı yerine oturmadan önce dirençle karşılaşabilir, gerekli bir pozisyon kaçırılabilir veya başarılı bir yeniden deneme daha önceki bir hatayı gizleyebilir. Bunlar farklı sorunlardır. Bağlantınız için hangilerinin önemli olduğunu anlamak, açıklanmayan bir "akıllı" fonksiyon listesi satın almadan, aleti, sırayı ve sonuç işleme yöntemini belirlemenize yardımcı olur.
Öncelikle aletle ilgili iletişimi kurun, ardından neyi kanıtladığını sorun.
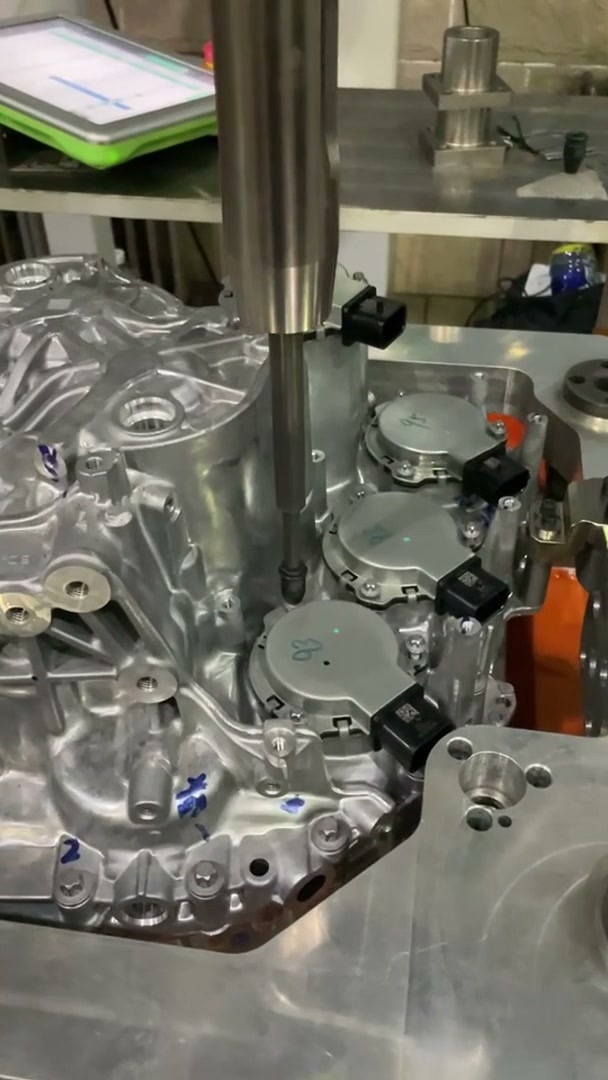
Ekteki görüntülerde, dikey bir vidalama aletinin döküm bir gövde üzerindeki çeşitli pozisyonlarda hareket ettiği gösteriliyor. Yakın çekim, yaklaşma, temas, kaldırma ve yeniden konumlandırmayı gösteriyor. Bu, işlem sırasını takip etmeyi kolaylaştırıyor, ancak sıkma değerlerini veya kontrol cihazının kabul mantığını göstermiyor.
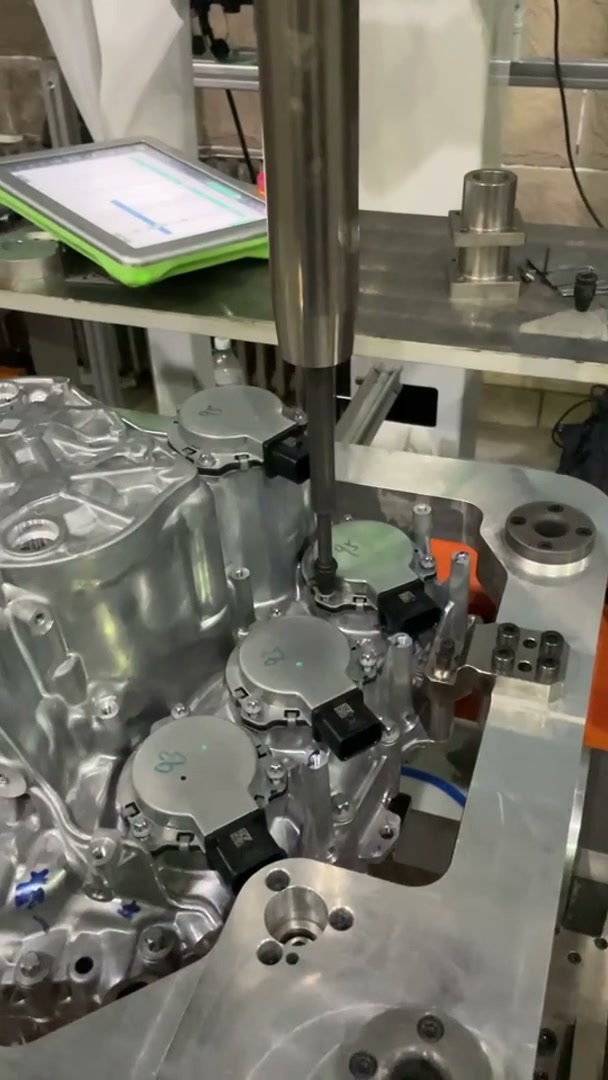
Benzer bir uygulama için, sorunsuz bir gösterim, aletin pozisyonlara yaklaşıp yaklaşamayacağını ortaya koyar. Satın alma işlemi ayrıca, sürecin her bir gerekli bağlantının kabul edilebilir olduğuna nasıl karar verdiğini de ele almalıdır.
1. Hedefe ulaşıldı, ancak direnç çok erken geldi.
Bir bağlantı elemanının tork hedefine alışılmadık derecede erken ulaştığı bir denemeyi ele alalım. Bu hedefin tekrarlanması, bağlantının normal şekilde yerine oturup oturmadığını veya vidanın anormal bir dirençle karşılaşıp karşılaşmadığını açıklamaz. Sürtünme, uygulanan tork ile sıkıştırma yükü arasındaki ilişkiyi etkiler; hasarlı dişler de direncin nasıl geliştiğini değiştirebilir. Tork sonucu, sıkıştırma kuvvetinin doğrudan bir ölçümü değildir.
İşte burada ikinci bir proses ölçümü devreye giriyor. Açı izleme, tanımlanmış bir başlangıç koşulundan ölçülen dönüşü, gerçek bağlantı için oluşturulan bir aralıkla karşılaştırabilir. Aralık dışındaki bir açı, tanımlanmış bir yanıt gerektirir; bu, belirli bir kusurun evrensel bir teşhisi değildir.
Bir teklifte "tork ve açı" denildiğinde, kesin olun. Tork hedefinde kapatma sırasında açıyı izlemek, ön koşuldan sonra kasıtlı olarak ek bir açıyla sıkmaktan farklıdır. Her ikisi de gerçek bağlantıya uygun ayarlar gerektirir; hiçbiri birbiriyle ilgisiz montajlar için evrensel bir ayar sağlamaz.
Satın alma kararı, daha fazla gösterilen sayının daha iyi montaj anlamına geldiğini varsaymak yerine, doğrulanmış bir sıkma stratejisi belirlemekle ilgilidir. Anormal direnç endişe kaynağıysa, önerilen yanıtı temsili bağlantı koşullarında gösterin ve başarısız bir sonucun neyi durdurduğunu veya işaretlediğini doğrulayın. Sınırlar, o bağlantıya ve kabul gereksinimlerine aittir.
2. Yeterli sayıda başarılı sonuç var, ancak bir delik atlanmış.
Dört adet sabitleme noktası gerektiren bir parçayı düşünün. Sistem dört adet kabul edilebilir takım sonucu kaydeder, ancak bir nokta iki kez işlenmiş ve bir diğeri atlanmıştır. Sayım doğrudur; ancak tamamlanan montaj doğru değildir. Bu, videoda gözlemlenen bir hata değil, basitleştirilmiş varsayımsal bir örnektir.
Daha iyi bir tork sensörü tek başına sorunu çözmez. Hücrenin, sonuçları gerekli işlemlerle ilişkilendirmenin ve bileşenin ne zaman tamamlandığına karar vermenin bir yoluna ihtiyacı vardır. Düzenlemeye bağlı olarak, bu, programlanmış bir konum dizisi, konum onayı ve önceki bileşenin durumunu ileriye taşımayan yeni parça sıfırlamasını içerebilir.
Kaygıyı bir gösteriye dönüştürün: kontrollü bir kabul testinde gerekli bir işlemi atlayın ve bileşenin normal bir tamamlama durumu alamayacağını gösterin. Ardından, eksik işlemin nasıl belirlendiğini ve çözüldüğünü gösterin. Bu, denetleyicinin "verileri kaydedip kaydedemeyeceğini" sormaktan daha doğrudan bir şekilde sıralama gereksinimini test eder.
Bir kontrol ünitesi sonuç, izleme, tanımlayıcı ve parti görünümleri sunabilir, ancak bir ekranın kullanılabilirliği, verilerinin gerekli her işleme karşılık geldiğini göstermez. Önerilen hücre dizisi aracılığıyla bu ilişkiyi gösterin.
3. İkinci deneme başarılı oldu, böylece birincisi ortadan kayboldu.
Diyelim ki bir girişim anormal şekilde durdu ve daha sonraki bir girişim kabul edildi. Eğer sadece son durum kaydedilirse, parçayı inceleyen kişi müdahaleye ihtiyaç duyulduğunu anlayamaz. Bu kayıt ayrıca aynı bağlantı elemanının yeniden denenip denenmediğini, değiştirilip değiştirilmediğini veya incelenip incelenmediğini de açıklayamaz.
Çözüm, her yeniden denemeyi yasaklamak değildir. Hangi koşulların başka bir denemeye izin verdiğine ve hangilerinin tesisin ortak kalite prosedürü kapsamında inceleme, değiştirme veya başka bir işlem gerektirdiğine karar verin. Bu geçmişi gerektiren işlemler için, aynı bileşen ve bağlantı pozisyonuna ilişkin denemeleri ve nihai işlemi saklayın.
Anormal bir sonucun kontrollü bir şekilde gösterilmesini ve ardından izin verilen düzeltme işleminin yapılmasını isteyin. Kaydı ve nihai yeşil durumu inceleyin. Gerekli geçmiş verileri kaybolursa, teklifte sonuç depolama veya entegrasyonu ele alınmalıdır. Robotun hareket doğruluğunu değiştirmek bu açığı kapatmaz.
Önlemek istediğiniz hatayı belirtin.
Bu örnekler farklı satın alımlara işaret etmektedir: anormal sıkma için eklem davranışı ölçümü, kaçırılan konum için işlem kontrolü ve yeniden işleme için geçmiş verilerin yönetimi. Bunların her hücrede karmaşık sistemler haline gelmesi gerekmez. Kapsam, gerçek bağlantı gereksinimine ve tespit edilmeyen bir hatanın sonuçlarına göre belirlenmelidir.
EVST ile bir vidalama projesi görüşürken, öncelikle bağlantı ve bağlantı elemanını, tamamlanacak pozisyonları ve sürecin önlemesi veya kaydetmesi gereken montaj hatalarını belirtin. Bunlar, anlamlı bir kabul sırası ile alet, robot ve iş istasyonu seçeneklerini görüşmemiz için bize bir temel sağlar. EVST ile çok konumlu vidalama konusunu görüşün..
Yöntem: Uygulama görüntülerinin incelenmesi, üretici dokümanları ve varsayımsal kabul testi senaryoları. Editör politikası · Düzeltme politikası · Kullanım Şartları