
H13 çelikten yapılmış erimiş cam kalıpları cam endüstrisinde yoğun ısı ve hızlı aşınma ile karşı karşıyadır. Zamanla bu maruziyet çatlaklara, deformasyona ve performansın düşmesine yol açar. Geri H13 çelik kalıplar 'da kaynak robotları Geleneksel onarım yöntemlerine kıyasla artık %50'ye kadar daha az bozulma elde edilebiliyor, bu da daha uzun kalıp ömrü ve daha tutarlı kalite anlamına geliyor.
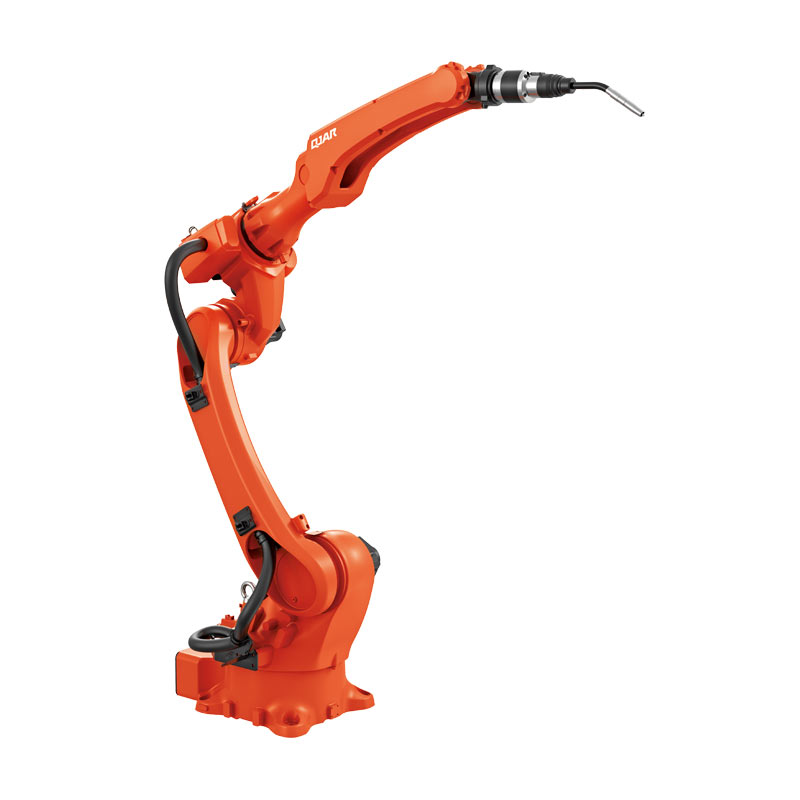
Otomatik kaynak robotları, onarım süreci sırasında ısıyı kontrol etmek ve stresi azaltmak için gelişmiş teknikler kullanır. Bu, yalnızca restore edilen kalıpların uyumunu ve işlevini iyileştirmekle kalmaz, aynı zamanda fabrikalarda güvenliği ve verimliliği de artırır. Üreticiler, özellikle bu güncellenmiş restorasyon yöntemini kullanırken daha az arıza, daha az kesinti ve daha kaliteli parçalardan faydalanır. yüksek sıcaklık uygulamaları.
Önemli Noktalar
- Robotik kaynak, restore edilen H13 çelik kalıplarındaki bozulmayı azaltıyor.
- Onarım ayarlarının dikkatli bir şekilde kontrol edilmesi kalıp performansını iyileştirir.
- Güncellenen kaynak yöntemleri fabrikaların daha güvenli ve güvenilir parçalar üretmesine yardımcı oluyor.
Kaynak Robotları Kullanılarak H13 Çelik Restorasyonu
Erimiş cam üretimi için H13 çelik kalıplarının restorasyonu, ısı, malzeme özellikleri ve parça geometrisi zorluklarıyla başa çıkmak için yüksek hassasiyet gerektirir. Yeni kaynak teknolojileri ve robotik, onarımları daha hızlı, daha güvenilir ve bozulmaya çok daha az eğilimli hale getiriyor.
Erimiş Cam Kalıpları İçin Gelişmiş Kaynak Yöntemleri
Kaynak robotları TIG ve benzeri teknikleri kullanır Lazer kaynak H13 çelik kalıplarının onarımı. TIG kaynağı, özel güç kaynağı ayarlarıyla eşleştirildiğinde, çeliğin yüksek sertleştirilebilirliğini idare etmek için kritik öneme sahip olan ısı girişi üzerinde güçlü bir kontrol sağlar.
H13 çeliği genellikle 50 ile 52 HRC arasında sertlikte söndürülmüş ve temperlenmiş bir durumda tedarik edilir. Dolgu çubuğu bileşiminin dikkatlice eşleştirilmesi çatlamayı önler ve temel metalle güçlü bir bağ sağlar. Operatörler restorasyon sırasında H13'e özgü dolgu çubukları ve sıkı sıcaklık kontrolleri kullanır. Kaynaktan sonra, yavaş ve kontrollü soğutma kalıbı termal şoktan daha fazla korur.
Son çalışmalar gösteriyor ki otomatik sistemler tutarlılığı ve tekrarlanabilirliği sayesinde onarım sırasında el kaynağının kalitesine eşit veya daha iyi olabilir. Farklı kalıp atölyeleri, parça boyutuna ve karmaşıklığına bağlı olarak hem TIG hem de lazer kaynak kullanır. Daha büyük onarımlar için TIG, hassas, küçük alanlar için ise lazer tercih edilir.
Bozulmayı %50 Oranında Azaltmak: Temel Yenilikler
Erimiş cam kalıplarında onarım sırasında bozulmayı en aza indirmek kritik bir zorluktur. Kaynak robotları, ısı girişini ve soğutma oranlarını dikkatlice düzenleyen önceden ayarlanmış programları kullanarak bu sorunu çözer. Otomatik hareket, kaynak arkını sabit tutar ve genellikle eğilmeye veya büzülmeye neden olan yüksek ısı konsantrasyonlarını önler.
Önemli bir yenilik, kaynaktan sonra saatte 35-50°F kadar yavaş hızlarda yavaş, adım adım soğutmanın kullanılmasıdır. Bu kontrollü yaklaşım, kalıp daha eşit şekilde soğuduğu için geleneksel yöntemlere kıyasla bozulmayı yarı yarıya azaltabilir. Robotun kaynak hızını, ark uzunluğunu ve sırasını ayarlamak onarım sürecini daha da iyileştirir. Sensörlerle dikkatli sıcaklık izleme, H13 çeliğinin kaynak sırasında ve sonrasında temperleme eşiğinin altında kalmasını sağlayarak sertliğini ve mukavemetini korur.
Otomatik Sistemlerle Hassasiyet ve Tutarlılık
Kaynak robotları tekrarlanabilir sonuçlar sunar ve manuel onarımlardan kaynaklanan yaygın hataları ortadan kaldırır. Her kaynak boncuğu dijital planlara göre hassas bir şekilde yerleştirilir ve her onarımda tutarlı bir kapsama alanı sağlanır.
Tekdüze güç kaynağı ayarları ve kaynak parametreleri üzerinde sıkı kontrol, H13 malzemesinde düzensiz sertlik ve mikro çatlak riskini azaltır. Otomatik sistemler ayrıca her adımı takip ederek kalite kontrolünü basitleştirir; kaynak verileri her iş için kaydedilebilir ve kontrol edilebilir.
Robotların kullanılması, sürecin operatör becerisine daha az bağımlı olması anlamına gelir. Erimiş cam kalıplarındaki karmaşık şekiller ve dar alanlar bile çok eksenli hareketle elde edilir, bu da genel onarım sonuçlarını iyileştirir ve her bir aletin kullanım ömrünü uzatır.
Restorasyon Kalitesini Etkileyen Proses Parametreleri
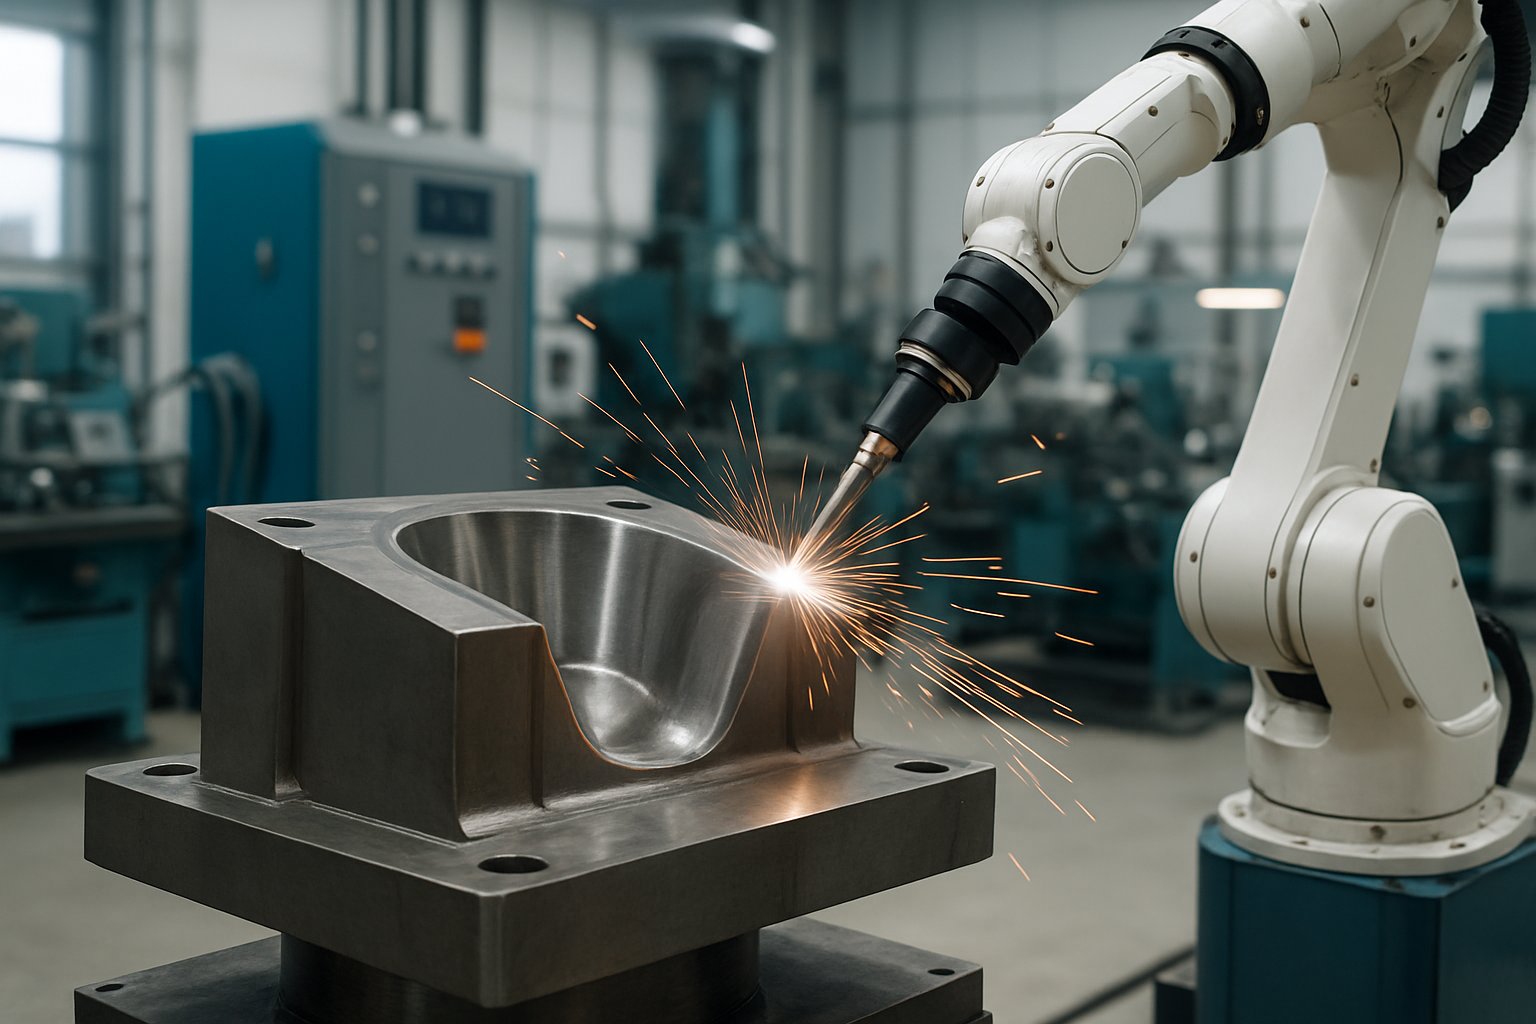
H13 çelik kalıplarının kaynak robotlarıyla onarılması, dikkatli bir kontrol gerektirir. süreç değişkenleriBuharlaşma, ısı transferi gibi temel faktörler, soğutma verimliliğive gelişmiş veri yöntemleri nihai sonucu şekillendirir ve bozulmayı azaltmaya yardımcı olur.
Kaynak Sırasında Buharlaşma ve Yoğuşma
Kaynak sırasında yüksek sıcaklıklar erimiş kaynak havuzundaki bazı elementlerin buharlaşmasına neden olabilir.
Krom veya vanadyum gibi elementler kısmen buharlaşabilir ve bu da kaynak bölgesinin kimyasal yapısını değiştirebilir. Bu kimyasal kayma, restore edilen bölgedeki sertliği veya aşınma direncini zayıflatabilir.
Dikkatli kontrol ark sıcaklığı ve koruyucu gaz istenmeyen buharlaşmayı sınırlamaya yardımcı olur. Buharlaşan elemanlar soğuduğunda, bazıları yakınlarda yoğunlaşabilir kaynak yüzeyi, mikro yapıyı etkiler.
Kaynak sıcaklıklarının sık sık izlenmesi ve parametrelerin ayarlanması buharlaşmadan kaynaklanan kaybı en aza indirir ve restore edilen yüzeyin güvenilirliğini artırır. Otomatik robotların kullanılması ayrıca bu değişkenler üzerinde daha iyi tekrarlanabilirlik ve hassas kontrol sağlar.
Soğutma Sistemi Optimizasyonu
İyi tasarlanmış soğutma sistemi Kaynak dikişinin soğuma hızını kontrol ederek termal gerilimleri azaltır ve bozulma riskini düşürür.
Çelik çok hızlı soğursa, kırılgan hale gelebilir ve çatlaklar oluşabilir. Çok yavaş soğursa, mikro yapı ideal olmayabilir ve daha yumuşak, daha az dayanıklı kaynaklarla sonuçlanabilir.
Kapalı devre soğutma devreleri ve değişken akış hızları, H13 çelik kalıpları için soğutma sürecini özelleştirmek için kullanılır. Restorasyon sırasında kalıp duvarı sıcaklıklarının izlenmesi, su akışının ve sıcaklığın gerçek zamanlı olarak ayarlanmasına yardımcı olur.
Optimize edilmiş soğutma sistemleri Hem restore edilen kaynağı hem de orijinal kalıbı koruyarak boyutsal doğruluğu korur ve kalıp ömrünü uzatır. Yapılan çalışmalar Soğutma oranlarının kaynak parametreleriyle eşleştirilmesinin daha az bozulmaya ve daha iyi kaynak kalitesine yol açtığını göstermektedir.
PCA'nın Kaynak Stabilitesindeki Rolü
Temel Bileşen Analizi (PCA), büyük proses verisi kümelerini elemek için kullanılan istatistiksel bir araçtır.
PCA, kaynak kalitesini etkileyen başlıca değişkenleri belirleyerek operatörlerin ve mühendislerin en önemli faktörlere odaklanmalarına yardımcı olur. Bu, daha kararlı kaynak işlemleri ve birden fazla restorasyon işinde tutarlı sonuçlar.
PCA, restorasyon sırasında sıcaklık, voltaj, akım ve hatta gaz akışındaki kalıpları tespit edebilir. Robotik kaynakta kullanımı, veri eğilimlerine göre ayarlamaların hızla yapılabileceği ve verimliliğin artırılabileceği anlamına gelir.
PCA'yı kontrol sisteminin bir parçası olarak uygulamak, olası sorunların erken düzeltilmesine olanak tanır. Bu öngörücü yetenek, kaynak stabilitesini iyileştirir, kaynak sonrası inceleme süresini azaltır ve H50 çelik kalıp restorasyonunda %13'ye kadar daha az bozulma elde edilmesine yardımcı olur.
Endüstriyel Uygulamalar ve Güvenlik Hususları
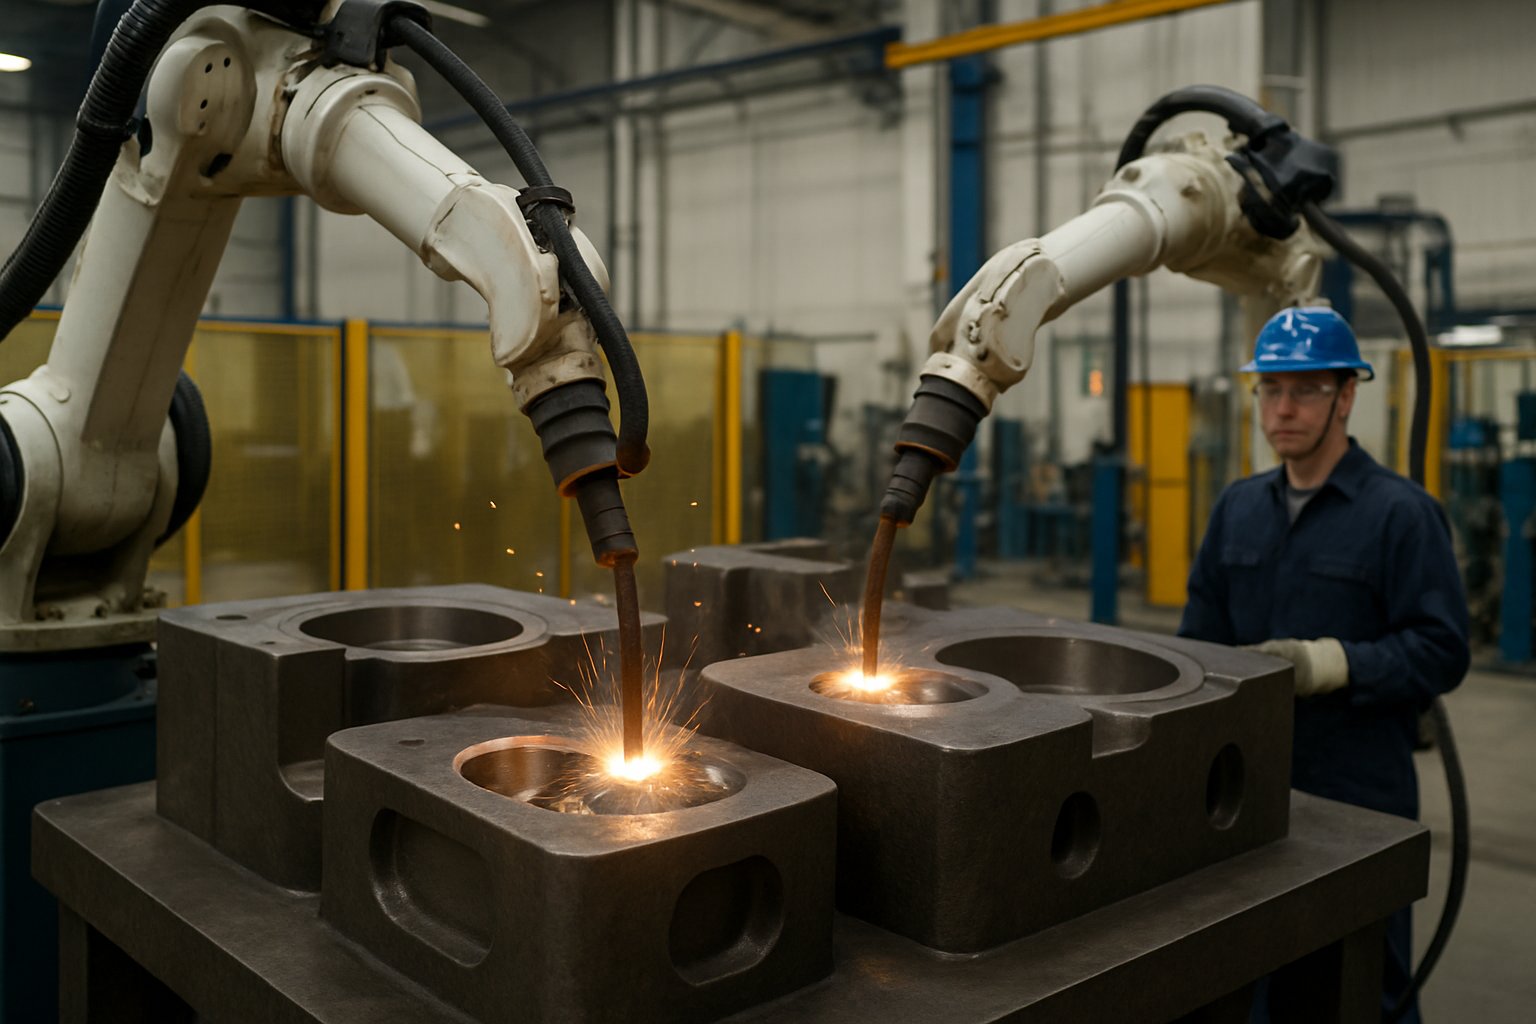
Kaynak robotları, cam endüstrisinde kullanılan H13 çelik kalıplarını onarmayı daha kolay ve güvenli hale getiriyor. Bu iyileştirmeler, daha güvenli işyerlerine ve daha hassas onarımlara yol açarken, aynı zamanda cam kalıplama üretimini de kolaylaştırıyor.
Kaynak Otomasyonunda Operasyonel Güvenlik
Otomasyonlu kaynak ortamlarında güvenlik prosedürleri ve koruma önlemleri esastır.
Robotik kaynak hücreleri genellikle kazaları önlemeye yardımcı olmak için ışık ekranları, acil durdurma anahtarları ve iki elle kontrollerle donatılmıştır. Koruyucu bariyerler ve otomatik kilitlemeler, operatörleri aktif kaynak bölgelerinden uzak tutan yaygın özelliklerdir. Örneğin, güvenlik ışık ekranlarının kurulumu, bu genel bakışta açıklandığı gibi, bir kişi çalışma alanına girdiğinde robotu durdurarak yaralanma riskini azaltabilir. robotik kaynak tehlikeleri.
Elektrik güvenliği de önemlidir. H13 çelik onarımları, kilitleme/etiketleme prosedürleri takip edilmezse şok tehlikeleri oluşturabilen yüksek güçlü kaynak gerektirir. ISO 13849 ve R15.06-2012 gibi önde gelen endüstri standartları, robot sistemleri ve güvenlik özellikleri için belirli gereklilikler belirler. Bu standartlar, sistemlerin riskleri kontrol etmek ve güvenilir operasyonları sürdürmek için tasarlanmasını ve bakımının yapılmasını sağlamaya yardımcı olur.
Rutin bakım kontrolleri ve güvenlik denetimleri, duruş süresini daha da azaltır ve personeli mekanik arızalardan veya yazılım hatalarından korur. Acil durum prosedürleri ve kişisel koruyucu ekipman konusunda uygun eğitim, bu otomatik kaynak sistemlerini yöneten veya bakımını yapan çalışanlar için de önemlidir.
Cam Kalıplama İşlemlerinde Verimlilik Kazanımları
Cam kalıplama işlemleri, kullanıldığında birkaç önemli şekilde fayda sağlar: robotik kaynak H13 küf restorasyonu için.
Otomatik kaynak robotları, sıcaklık kontrolü ve kaynak deseninde daha fazla tutarlılık sağlar, bu da kalıba daha az ısı aktarılması anlamına gelir. Bu hassasiyet, restorasyona olanak tanır azaltılmış distorsiyonPahalı H13 çelik kalıpların şeklini ve kalitesini koruyarak.
Robotlar daha uzun vardiyalarda çalışabilir, daha zorlu ortamlarda çalışabilir ve çevrimleri manuel işçilikten daha düzenli tutabilir. Bu, gelişmiş üretkenlik ve ekipman değişimleri için daha az kesinti süresi. Karmaşık onarımları otomatikleştirme yeteneği yalnızca işçilik maliyetlerini azaltmakla kalmaz, aynı zamanda şirketlerin daha az hatayla daha yüksek üretim hedeflerine ulaşmasına da yardımcı olur.
Kalite izleme robotlarla daha basittir. Kaynaklar genellikle gerçek zamanlı olarak denetlenir ve ayarlamalar otomatik olarak yapılır. Bu gerçek zamanlı geri bildirim, her kalıbın üretime geri dönmeden önce sıkı kalite ve dayanıklılık standartlarını karşılamasını sağlar.
Sıkça Sorulan Sorular
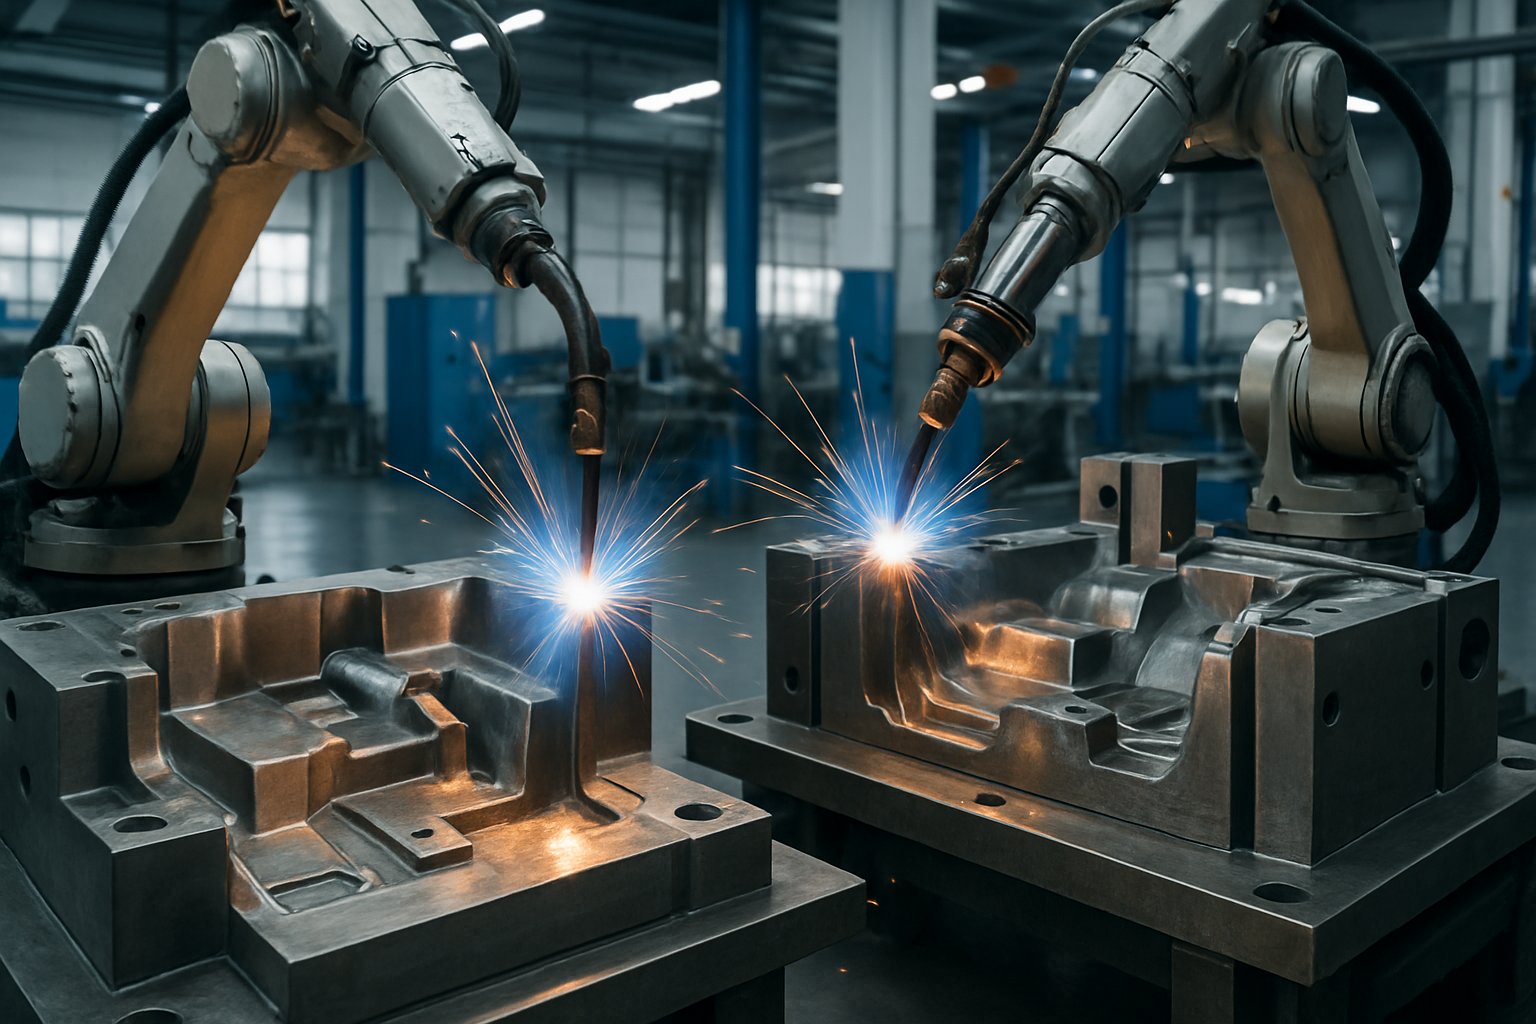
Kaynak robotları şunları yapabilir: tamirat H13 çelik kalıplarına çok daha hızlı ve ısı üzerinde daha fazla kontrolle. Yeni teknolojiler hem bu onarımların hassasiyetini hem de bozulmayı sınırlama yeteneğini geliştirdi, bu da yüksek sıcaklık ortamlarında daha iyi performansa yol açtı.
Erimiş cam kalıplarındaki H13 çeliğini onarmak için kaynak robotları nasıl kullanılabilir?
Kaynak robotları, H13 çelik kalıplarının hasarlı bölümlerini yalnızca ihtiyaç duyulan yerlerde kontrollü ısı ve kaynak malzemesi uygulayarak onarmak üzere programlanmıştır. Bu, manuel hataları azaltır ve doğru ve tekrarlanabilir onarımlara olanak tanır. Otomasyonun kullanımı, ulaşılması zor veya ayrıntılı alanlarda çalışmayı mümkün kılarak kalıp restorasyonu sırasında tutarlılığı ve kaliteyi artırır.
H13 çeliğinin restorasyonunda bozulmayı azaltmada hangi yöntemler etkilidir?
Kaynak robotlarının kullanımı, her adımda uygulanan ısı miktarını kontrol eder ve bu da bozulmayı en aza indirmenin anahtarıdır. Lazer kaynak gibi teknikler, ısının yerelleştirilmesine yardımcı olur ve H13 çelik kalıplarını eski manuel yöntemlere göre %50'ye kadar daha az bozulma ile geri yüklemeyi mümkün kılar. Gelişmiş kaynak teknolojisi ayrıca yaratmaya yardımcı olur daha güçlü eklemler ve pürüzsüz yüzeyler.
Metal eklemeli imalatta kalıntı gerilimi kontrol etmede hangi gelişmeler kaydedildi?
Optimize edilmiş yapı desenleri ve gerçek zamanlı termal kontrol gibi metal katkı imalatındaki yeni yaklaşımlar, malzemede gerilimin nasıl oluştuğunu yönetmeye yardımcı olur. Bu yöntemler, sıcaklık ve biriktirme oranlarını kontrol ederek, H13 çeliği gibi metallerde çatlak ve istenmeyen eğilme riskini azaltır. İzleme araçları artık gerektiğinde ayarlamalara izin vermek için yapı sırasında gerilimi izler.
Eklemeli üretim teknikleri erimiş cam kalıplarının onarımında uygulanabilir mi?
Evet, doğrudan metal biriktirme ve seçici lazer eritme gibi katkı üretim teknikleri, erimiş cam kalıplarının aşınmış veya hasarlı parçalarını onarabilir. Bu teknolojiler, yalnızca yeniden inşa edilmesi gereken alanlara yeni malzeme ekler, bu da kaynakları korur ve kalıpları daha hızlı hizmete döndürür. Bu tür onarımlar, özellikle karmaşık veya özel şekilli kalıp parçaları için iyi çalışır.
Yüksek sıcaklık uygulamalarında H13 çeliğinin uzun ömürlü olmasını sağlamak için en iyi uygulamalar nelerdir?
H13 çeliğinin ömrünü uzatmak için uygun ısıl işlem ve yüzey bitirme işlemi hayati önem taşır. Aşınma veya termal yorgunluk belirtileri için sürekli inceleme, sorunları erken yakalamaya yardımcı olur. Kullanım sırasında dikkatli sıcaklık yönetimi, düzenli bakım ve zamanında onarımlar, kalıpları tekrarlanan yüksek sıcaklık işlemleri için iyi durumda tutar. H13 çeliği değerlidir bu ortamlarda ısıya dayanıklılığı ve sağlamlığı nedeniyle.
H13 çeliğinin bozulma azaltılarak restore edilmesinin kalıpların performansı ve kullanım ömrü üzerinde nasıl bir etkisi vardır?
Daha düşük bozulma ile H13 çelik kalıpların restore edilmesi, boyutlarının doğru ve yüzey bitişlerinin pürüzsüz kalmasını sağlar. Bu, nihai cam ürünlerinde daha az kusur ile daha iyi kalıp performansı sağlar. Azaltılmış bozulma ayrıca çatlak olasılığını azaltır ve çalışma döngüsü sayısını uzatarak kalıbın genel ömrünü iyileştirir.