
En pakkelinje for medisinsk utstyr tar utstyr som allerede er i sin primære emballasje, for eksempel en blisterpakning eller en innerpose, og legger dem i esker med pakningsvedlegget og kortene, skriver ut og kontrollerer UDI-data (Unique Device Identification) på de spesifiserte emballasjenivåene, inspiserer de konfigurerte trinnene med kameraer og avviser eventuelle pakker som ikke samsvarer. EVST bygger disse linjene som tilpassede kartongeringslinjer for CGM-sensorsett, klasse III-enheter som implantater og kontaktlinser, og regenerative membraner. Instrumentsett for tannleger bruker en egen linje, som sorterer løse instrumenter, plasserer dem i brett med roboter og pakker forsendelseskassen. Hver linje er konfigurert for enheten, esken og dataene kvalitetssystemet ditt krever.
Diskuter pakkelinjen for enheter
Hva gjør en pakkelinje for medisinsk utstyr, trinn for trinn?
Kartongkonfigurasjonene som beskrives her følger én kjernesekvens: mating, åpning av kartongen, innsetting, kodeing, inspeksjon, avvisning. På en klasse III-enhetslinje vi har bygget, er trinnene:
- Produktmating og telling: blisters or pouches are fed and counted into position.
- Carton opening: en roterende mekanisme åpner hver flate kartong.
- Servo-kartongering med pakningsvedlegget: Servodrevne skyvere plasserer enheten i esken og setter inn pakningsvedlegget i samme bevegelse.
- Laser coding: Batch- og kodedata er merket på kartongen.
- Utskriftsvennlig merking: labels are printed and applied on the line.
- Synsinspeksjon: cameras check that the device faces the right way and that the laser code and label are correct.
- Feilsikker avvisning: any non-conforming pack is rejected automatically.
- Utmating og lagring: Ferdige kartonger samles på et utmatingsbord.
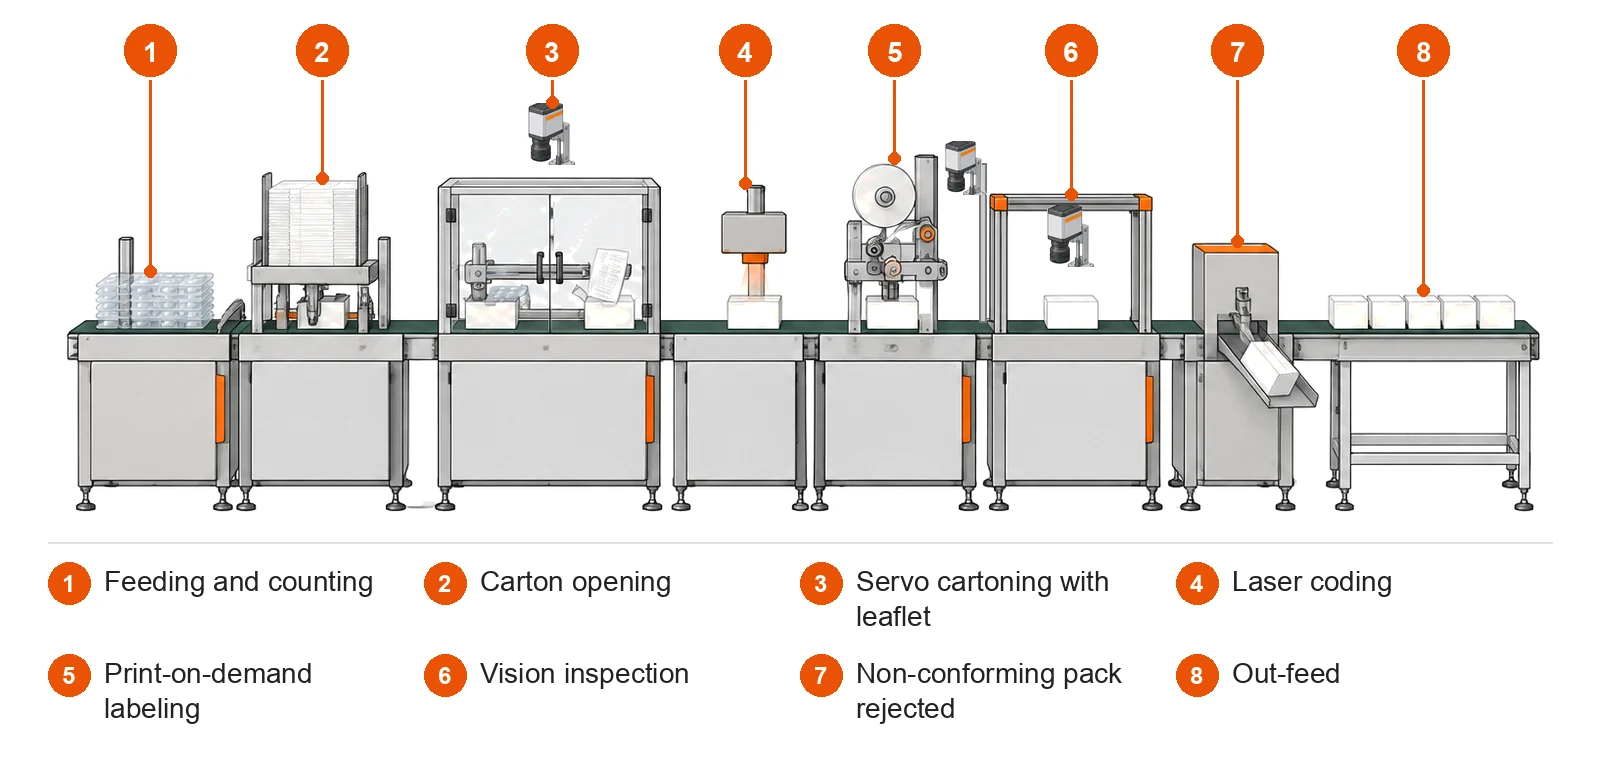
De nøyaktige prosesstrinnene konfigureres for hver enhet og hvert prosjekt. Andre linjer vi har bygget inkluderer smeltelimkartongens forsegling, en kontrollvekt med utsortering eller en kartongvendestasjon før merking. Selve kartongstasjonen er en horisontal kartongmaskin; se kartongmaskiner for how the cartoner types compare.
How does UDI coding work on the line?
On these lines, UDI coding is a closed loop between your ERP system, the printers on the line and the cameras that read the result. A UDI coding and verification system is connected to the ERP and sends each work order to the printers at the line. The printers mark UDI data on the specified packaging levels; on one Class III configuration, three printers in total are installed on the line for this. The line links the data of the outer carton, the inner pouch and the traceability card, or on other devices the leaflet and quick-start card, so they belong to the same unit. Cameras then check the specified codes, and any pack whose code is missing, unreadable or does not match is rejected.
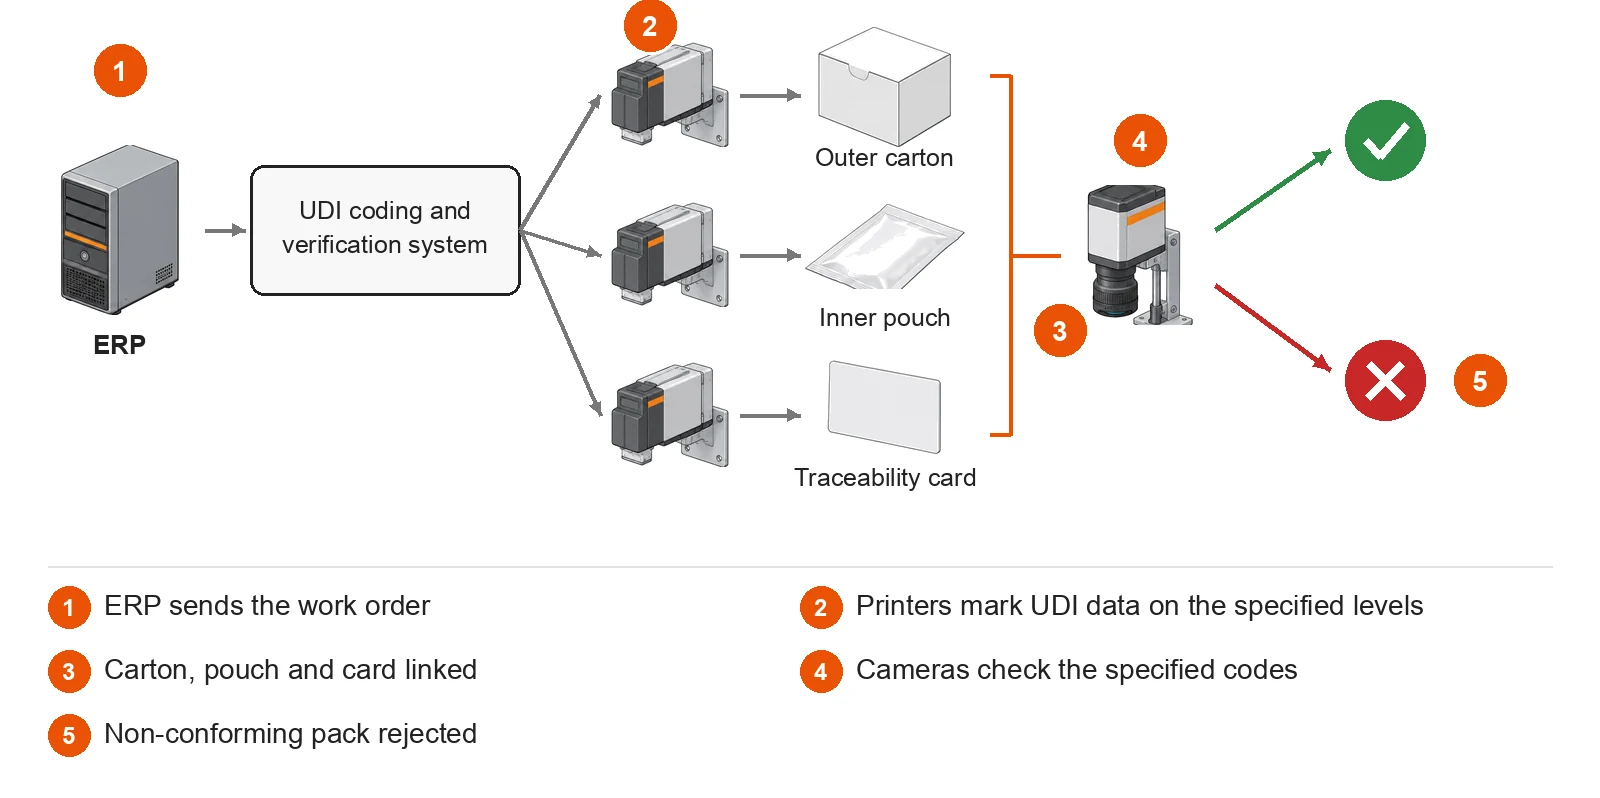
The UDI content itself, and the regulations it follows, are defined by the device manufacturer. The line prints, links and verifies the data it receives from your system.
Why are there so many cameras on the line?
On the Class III lines described here, the requirement was that nothing leaves the line incomplete, so the steps that can go wrong are checked by cameras. On one regenerative-membrane line we built, a single machine uses 19 cameras. Cartons whose printing fails are diverted straight onto a separate belt, so they never mix with good product.
The checks we build in include:
- enhetens tilstedeværelse og retning i esken;
- tilstedeværelse av brosjyrer og kort;
- laserkode og trykt etikettinnhold;
- UDI-koden er lesbar og samsvarer på ytterkartongen;
- kartongvekt, på linjer med en kontrollvekt.
All denne inspeksjonen setter tempoet. Klasse III-linjene vi har bygget kjører ikke med høy hastighet, fordi inspeksjonstrinnene tar tid. Vi dimensjonerer linjen til ønsket produksjon, inkludert inspeksjonen, i stedet for å oppgi en kartongeringshastighet alene.
Hvilke registre fører linjen?
Linjen registrerer hvert inspeksjonsresultat og hver avvisning i en database, sammen med den ansvarlige operatøren på hver stasjon. Når et spørsmål kommer tilbake fra felten, er det disse registreringene som besvarer det. Dataoppbevaring er avtalt for hvert prosjekt. På en klasse III-linje ble enheter som hadde blitt avvist på grunn av ufullstendige koder og senere ble satt tilbake manuelt på slutten av et skift, sporet gjennom disse avvisningsregistrene.
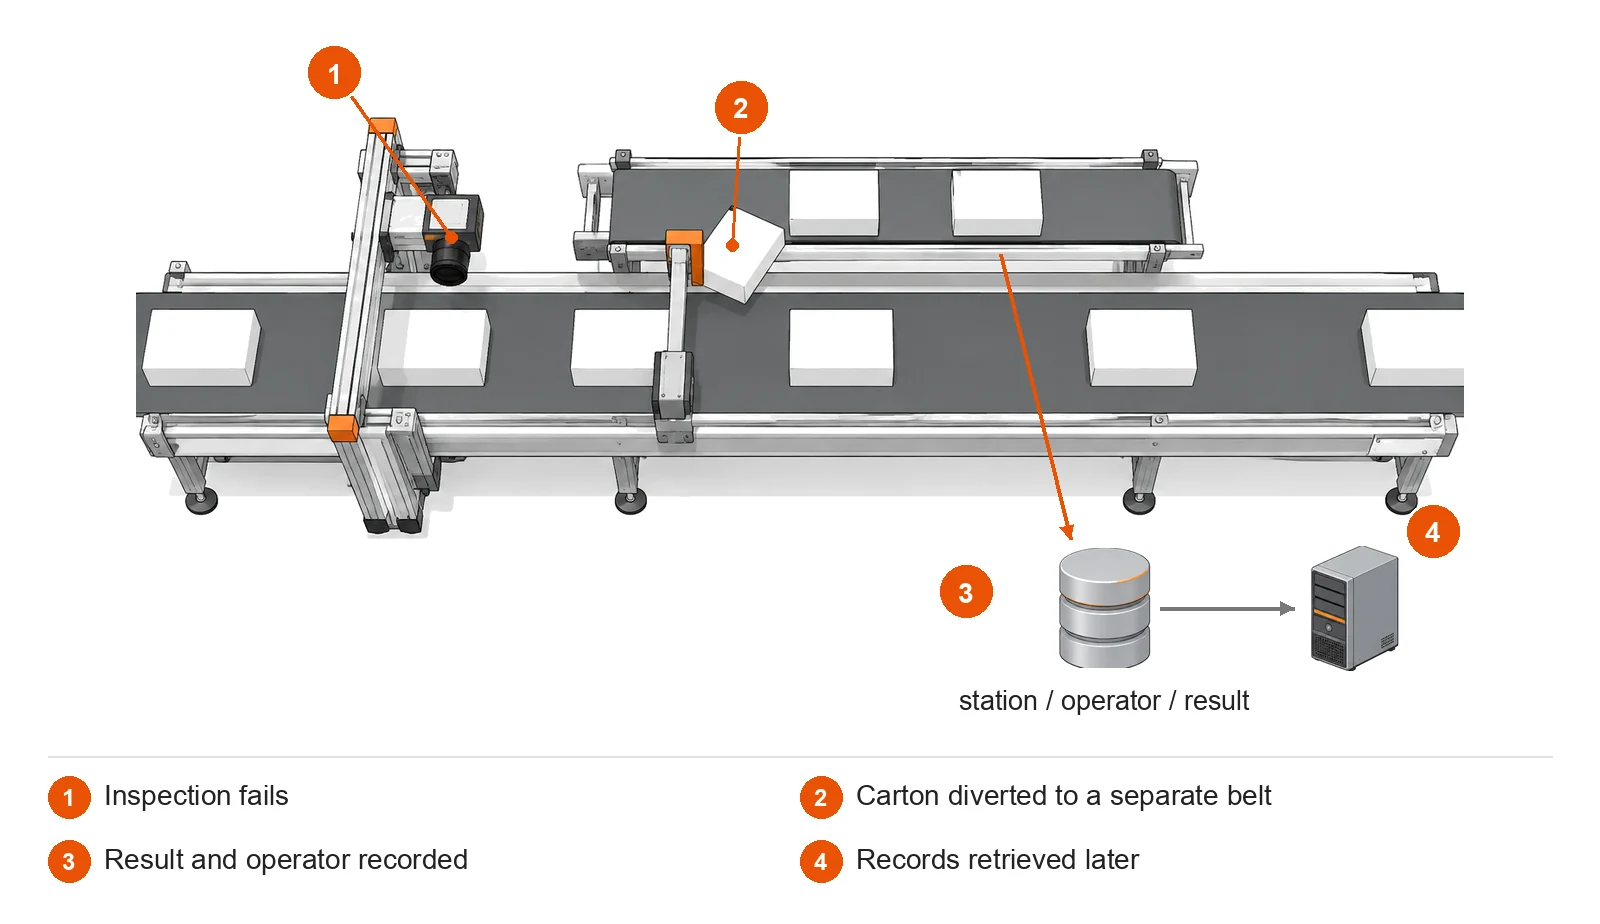
How the records connect to your quality system is agreed for each project.
Which devices have these lines packed?
CGM-sensorsett
For continuous glucose monitoring (CGM) sensor kits, one line we built opens the carton, cartons several kit variants on the same servo-driven machine, places the leaflet and the quick-start card, checks the leaflet, prints and verifies the UDI, inspects the device orientation, the laser marking and the printed label, rejects failures, and closes the carton with hot-melt glue. Equipment data is monitored in real time on the line.
Klasse III-enheter: implantater og kontaktlinser
For klasse III-enheter som tannimplantater og kontaktlinser, mater og teller linjen beskrevet ovenfor blisterpakninger, pakker dem med pakningsvedlegget, koder, merker og inspiserer. En balkonglignende ramme gjør maskinen enklere å rengjøre og justere. På kontaktlinselinjen vi bygde, skannes hver linsepakke, og en endring av linsestyrke går over uten å stoppe linjen, fordi de ytre kartongene ser identiske ut og bare dataene skiller dem fra hverandre.
Regenerative membraner: duraplaster og hudreparasjonsmembraner
For absorbable dural patches and skin repair membranes, the line cartons the product, laser codes the carton, prints and applies the label, compares the device orientation, laser code and label against the expected data, and rejects mismatches. The line is laid out in six guarded sections, and maintenance software tracks the equipment.
Tannimplantater i blemmer i forskjellige høyder
Implant blisters are not all the same height, so on implant lines the blister is lifted to a fixed height before it is cartoned. A small label is placed at a fixed position to keep it accurate. Earlier implant lines were spread out and took a lot of floor space; current lines are built as compact as the contact lens lines.
Dental instrument kits
For sett med tannkroker, speil og pinsett separeres løse instrumenter på en vibrerende mater, to roboter, en høy og en lav, plasserer dem i brettet, og en alt-i-ett-maskin reiser, pakker og forsegler fraktkassen.
Hva annet man skal planlegge
- Kvalifikasjon: Kvalifikasjonsomfang og ansvarsområder avtales for hvert prosjekt.
- Fremtidig materialforsyning: Linjer kan utformes med et dokkingpunkt for automatisk guidede kjøretøy, slik at materiale som skyves inn for hånd i dag kan leveres med AGV senere.
- Teamet bak linjen: En linje som denne trenger programvare-, visjons-, elektro- og maskiningeniører på samme prosjekt. Hvis én av disse disiplinene mangler, kan ikke linjen gjennomføres bra.
- More on medical automation: se automatisering for medisinsk og farmasøytisk produksjon.
What to send for a medical device packaging line quote
- The device in its primary pack (blister, pouch, tray) and the carton: samples or drawings
- Alle varer som legges i kartongen: brosjyre, hurtigstartkort, sporbarhetskort
- The UDI and label content for each pack level, and how your ERP will send work orders
- Inspeksjonene kvalitetssystemet ditt krever, og hvordan avvisninger må håndteres
- Målproduksjon per skift og antall produktvarianter og omstillinger
- Cleanroom class and floor space at the site
Sample devices and cartons help confirm the feeding, cartoning and inspection setup before the line is fixed.
Vanlige spørsmål
What is a medical device packaging machine?
En pakkemaskin for medisinsk utstyr, i den forstand det brukes her, er en kartongeringslinje som plasserer utstyr som allerede er i sin primære pakke i esker med pakningsvedlegget og kortene, skriver ut og verifiserer UDI-data på de spesifiserte emballasjenivåene, inspiserer de konfigurerte trinnene med kameraer og avviser pakker som ikke samsvarer. EVST bygger dem for CGM-sett, klasse III-enheter som implantater og kontaktlinser, og regenerative membraner. Sett for tannlegeinstrumenter kjører på en separat brettlaste- og eskepakkelinje.
Hvordan kobler linjen UDI-en på kartongen, posen og sporbarhetskortet?
Et UDI-kodings- og verifiseringssystem koblet til ERP-systemet ditt sender hver arbeidsordre til skriverne på linjen. Skriverne merker UDI-dataene på ytterkartongen, innerposen og sporbarhetskortet, linjen kobler dem sammen som én enhet, og kameraer sjekker de angitte kodene. Pakker med manglende, uleselige eller uoverensstemmende koder avvises.
Hvor raskt kjører en pakkelinje for klasse III-enheter?
Ikke rask etter emballasjestandarder. Klasse III-linjene vi har bygget sjekker de fleste trinnene med kameraer, og inspeksjonstrinnene setter tempoet. EVST dimensjonerer linjen til ønsket produksjon per skift med inspeksjonen inkludert, og bekrefter det på enhetene dine.
Kan én linje pakke flere produkter eller kontaktlinsestyrker?
Ja. På CGM-linjen håndterer én servodrevet kartongeringsmaskin flere settvarianter. På kontaktlinselinjen vi bygde, går en endring av linsestyrke over uten å stoppe linjen, fordi hver pakke skannes og linjen administrerer dataene. Hvor mange varianter som deler én linje vurderes på produktlisten din.
Sertifiserer EVST linjen i henhold til forskrifter for medisinsk utstyr?
Linjen bygges i henhold til spesifikasjonene som kvalitetssystemet ditt definerer: inspeksjoner, UDI-datahåndtering og registre. Myndighetsgodkjenning av enheten og prosessen din forblir hos deg. Kvalifiseringsomfang og ansvar avtales for hvert prosjekt.
I slekt
- Automatiserte pakkelinjer: fylling, kartongering, inspeksjon og kartongpakking
- Kartongeringsmaskiner: horisontale og vertikale
- Horisontal kartongeringsmaskin
- Automatisk flaskemerkingsmaskin
- Automation for medical and pharmaceutical production
Line configurations on this page are those built to date; the line for your device is configured and confirmed for each project.