
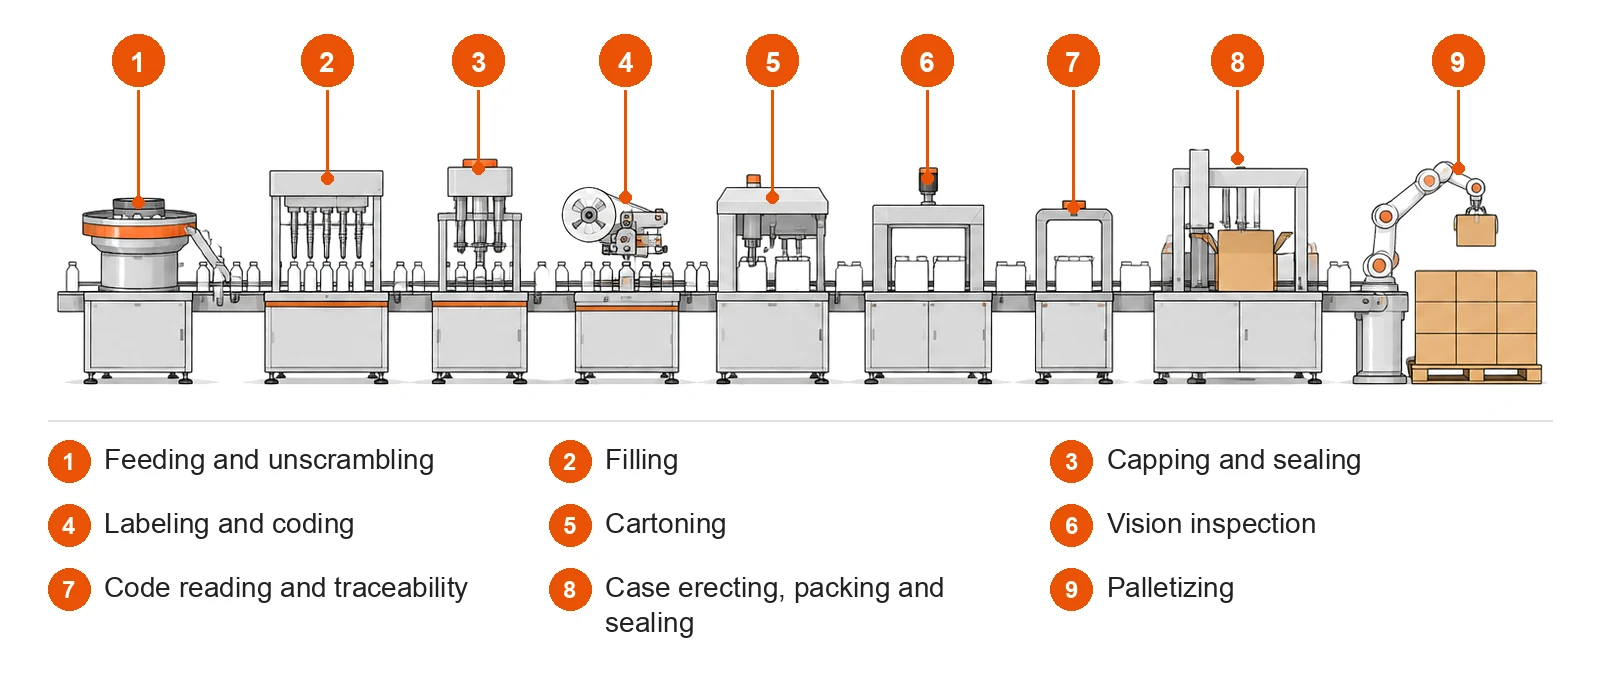
En automatisert pakkelinje kobler sammen maskinene som tar et produkt fra bulk til en forseglet forsendelseskoffert: mating, fylling, kapsling, merking og koding, kartongering, visuell inspeksjon, kodelesing og pakking av kofferter, med palletering på slutten. EVST bygger disse linjene for medisinsk utstyr, kosmetikk, mat, husholdningskjemikalier og agrokjemikalier. Linjene er bygget opp fra modulære stasjoner: start med trinnene du trenger først, legg til resten senere, og konfigurer hver linje til dine produkter og målproduksjon.
What does an automated packaging line include?
Most lines are a selection from nine process steps. The table lists what each step does and the machine figures we build to; speeds depend on container or carton size. Not every line uses every step: a medical device line has no filling, and a liquid line may stop at case packing.
| # | Trinn | Hva skjer | Maskinfigurer |
|---|---|---|---|
| 1 | Mating og utrulling | Flasker kommer inn fra en beholder og en avkrydder; korker sorteres og mates; poser klatrer opp et skrånende transportbånd | Konfigurert per prosjekt |
| 2 | Gresskarfyll | Tannhjulspumper eller veiefyllere doserer væsken i hver beholder | Tannhjulspumpe: 50–1,000 ml, 5,000 stk/t (50 ml flasker, 12 hoder). Toppveiing: 1–5 l, 2,800 stk/t (5 l flasker, 12 hoder) |
| 3 | Tildekking og forsegling | Skru-, trykk- eller pumpekorkene settes på; en sporkork følger den bevegelige flasken; en induksjonsforsegler lukker folieforingene | Screw caps: 2,500 / 5,000 / 7,200 pcs/h (4 / 8 / 12 heads). Press caps: 6,000 pcs/h (8 heads). Pump caps: 9,000 pcs/h (12 heads). Tracking capper for 1–5 L: 2,200 or 4,000 bottles/h (single or dual head) |
| 4 | Merking og koding | Labels are applied to round bottles, flat faces or carton corners; inkjet coders print codes and dates | Merking av runde flasker: 12 000 stk/t. Hjørnemerking: 7 200 stk/t. Dobbeltsidig merking: 2 000 stk/t |
| 5 | Kartonging | Kartonger åpnes, fylles med produkt og brosjyre, lukkes og kodes | 40–120 cartons/min, depending on cartoner type and carton size |
| 6 | Synsinspeksjon | Kameraer sjekker folieforseglinger, trykte tegn, forseglingens integritet, korker, etiketter og innhold i esken; defekte varer blir avvist. | Inspection images and logs saved |
| 7 | Kodelesing og sporbarhet | Koder på poser, flasker og esker leses og kobles til batchen og forsendelsesesken | Poser: 25 000/t. Runde flasker: 15 000/t. Hele kasser: 500 kasser/t |
| 8 | Oppsetting, pakking og forsegling av kasser | Cases are erected, filled by an all-in-one machine or a pick-and-place case packer, and sealed | Alt-i-ett: 12 kasser/min (kasse 160–205 × 160–250 × 150–280 mm) |
| 9 | Palletering | A collaborative robot palletizer stacks the sealed cases | Konfigurert per prosjekt |
Der en maskin har sin egen side, dekker den størrelser, alternativer og spørsmålene kjøpere stiller: kartongmaskin oversikt med horisontal kartongmaskin og vertikal kartongmaskinden automatisk avdekkingsmaskin og automatisk merkemaskin.
Detaljer som bestemmer hvordan et trinn bygges
- Glassflasker mates vanligvis brett for brett. I en avkoder støter glassflasker mot hverandre og kan flise seg, så linjer for glass lastes vanligvis ved å skyve inn ett brett med flasker om gangen.
- Coding is checked, not just printed. På kode- og limelinjer leser en OCR-sjekk opp den utskrevne produksjonsdatoen, batchnummeret og utløpsdatoen etter koderen.
- Saksorientering kan gjøres uten visjon. On one line for two-spout spray bottles, the spray heads had to face up in the case. The case is sleeved over the bottles and then turned, a purely mechanical layout with no camera.
How fast is an automated packaging line?
Hastigheten på en linje bestemmes av den tregeste stasjonen og hvor mange sjekker den har. Derfor oppgir vi tall for én maskin (over) og konfigurerer linjen til målutgangen din, i stedet for å oppgi ett tall for en «linje».
Inspeksjonstetthet er like viktig som maskinhastighet. På medisinsk utstyr i klasse III som er beskrevet på dette nettstedet, utføres en kamerasjekk i hvert trinn, og hver enhet som ikke fungerer, blir avvist, så disse linjene kjører med moderate hastigheter per design. Så tell kontrollene produktet ditt trenger når du angir målutgangen.
Pakkelinjer etter bransje
Medisinsk utstyr
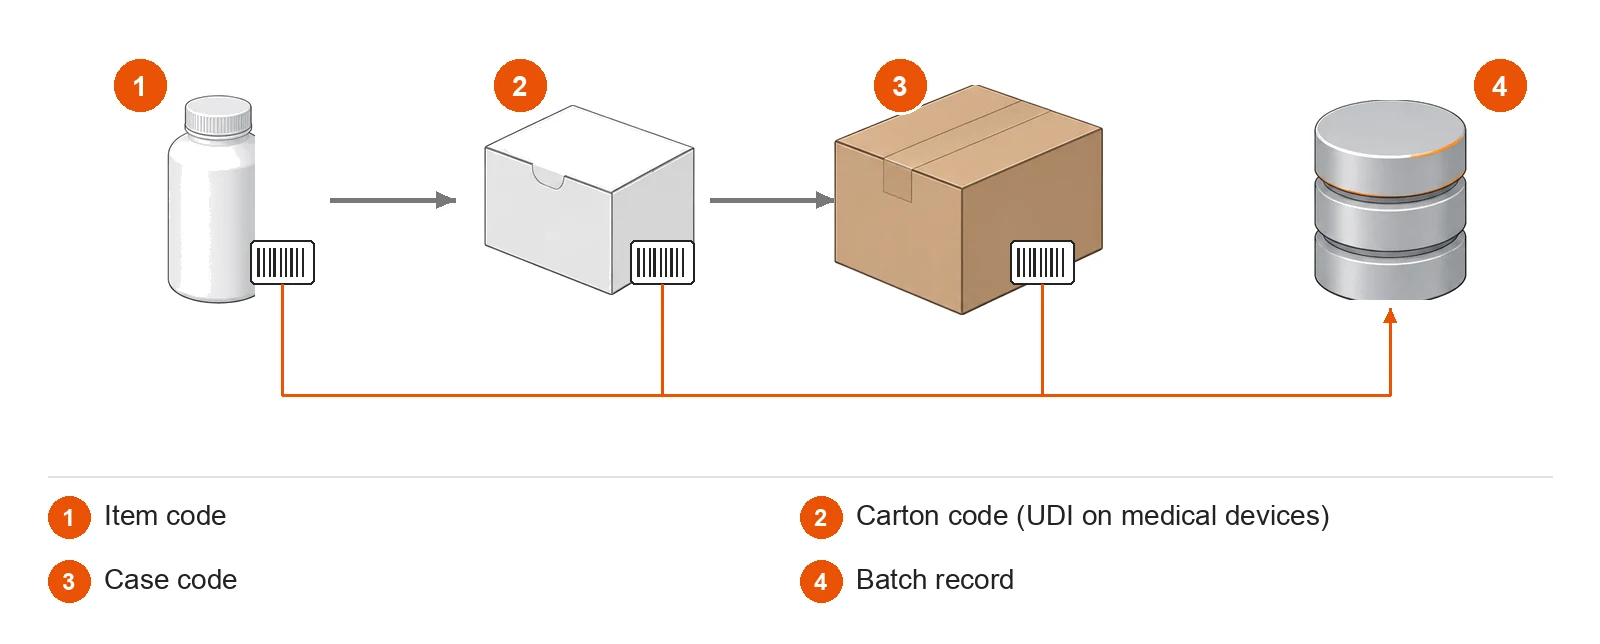
Våre kartongeringslinjer for medisinsk utstyr teller og presenterer delene, åpner kartongen, laster produktet og pakningsvedlegget med en servokartongeringsmaskin, laserkoder og skriver ut og påfører etiketter. Et UDI-system (Unique Device Identification) kobler sammen ytterkartongen, innerposen og sporbarhetskortet, og de konfigurerte inspeksjonspunktene har en visuell kontroll med automatisk avvisning. Kartongeringslinjer av denne typen er bygget for CGM-sensorsett, klasse III-enheter som kontaktlinser og tannimplantater, og regenerative reparasjonsmembraner. Tanninstrumentsett kjører på en annen linje: løse instrumenter sorteres, plasseres i brett av roboter og pakkes i fraktkasser. Se pakkelinje for medisinsk utstyr.
Væsker: husholdningskjemikalier, agrokjemikalier og kosmetikk
Tre standard væskelinjer er delt inn etter beholderstørrelse: 5–30 l fat og bokser, 1–5 l flasker og bokser, og 100–1,000 ml flasker. Hver kombinerer fylling, sporing, korking og merking, med inspeksjon, kodelesing, kartongering eller pakking av kasser etter behov. For brennbare væsker kan hele linjen konfigureres for eksplosjonssikker drift. Se væskefyllingslinje.
Kosmetikk og personlig pleie
Kosmetikklinjene dekker hele prosessen fra fylling til kartongering. Vertikale kartongeringsmaskiner laster flasker, tuber og leppestifter med en brosjyre, skriver ut et batchnummer og lukker esken. For gavepakker plasserer linerkartongering en indre foringsboks i ytterkartongen, limer og lukker den deretter.
Mat og konfekt
For snacks og bakevarer som ikke ankommer i en fast rekkefølge, lokaliserer et visjonssystem hvert stykke, og flere plukke-og-plassere-enheter i serie plukker dem, hvor den neste enheten fanger opp det den forrige gikk glipp av. Veiing eller telling, kartongering, forsegling og inspeksjon følger. Materialer i kontakt med mat bekreftes for hvert produkt og prosjekt.
Poser og småpakninger
Sachet lines for herbal granules, supplements and similar small packs read and reject each sachet by its code, count the sachets in a magazine, load them with a horizontal cartoner, apply a corner label, and pack and seal the cases.
Sporbarhet og linjedata
Traceability on these lines works at three levels: the item, the carton and the shipping case. Our code platform links order, batch, raw-material, packaging-material, quality-check, traceability and logistics codes, so one scan answers where a unit came from and where it went. On medical device lines, a UDI coding system takes work orders from the customer’s ERP, sends them to the printers on the line, and ties the outer carton, inner pouch and traceability card together.
Visjonssystemer lagrer bilder, feilregistreringer, operatørhandlinger og kommunikasjonslogger. Hver avvisning logges med årsak, slik at når en feil rapporteres senere, viser dataene om linjen fanget den og hva som skjedde deretter. Dataoppbevaring avtales for hvert prosjekt.
Hvordan et pakkelinjeprosjekt går
- Prøver først. Linjen er designet og testet på dine virkelige produkter, kartonger, etiketter og brosjyrer. Uten prøver kan ikke fôring, kartongering og inspeksjon bevises.
- List opp alle SKU-er. Fabrikktestingstiden øker med antall produkt- og kartongvarianter som skal kjøres. En komplett SKU-liste holder testplanen og -tidsplanen ærlig.
- Konfigurer for å målrette utdata. Maskinantall, hoder og hastigheter velges ut fra målutgangen og det tregeste trinnet, og bekreftes deretter i testing.
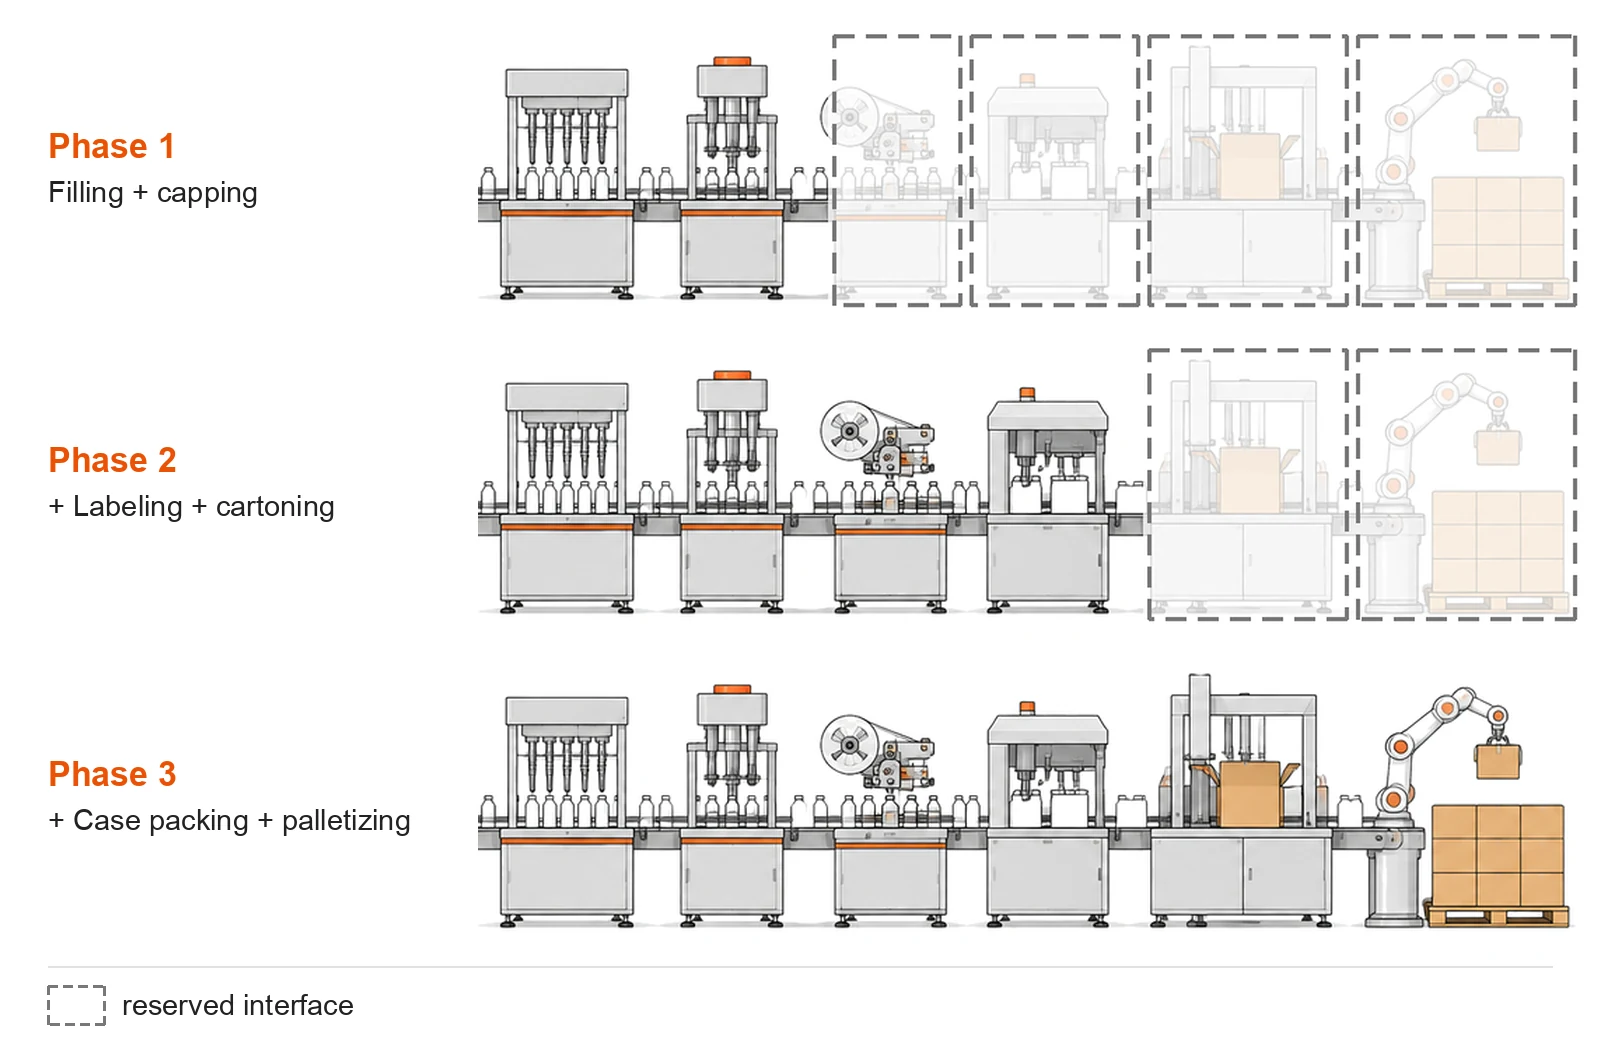
- Automate in phases if needed. Filling and capping are usually the must-have first stage; labeling, cartoning and case packing can be added when budget allows. Room and interfaces for later steps can be reserved in the first layout. On one medical device line, a docking point for an AGV was built in from the start, while operators still load by hand today.
- Ett team for hele designet. En linje som denne krever at mekanisk, elektro-, visjons- og programvareteknikk jobber med samme design.
For hva du skal sjekke når linjen er akseptert, se automatisk aksept av utstyr for pakking av kasser.
Vanlige spørsmål
Hva er en automatisert pakkelinje?
En automatisert pakkelinje er et sett med koblede maskiner som fyller, lukker, merker, kartongerer, inspiserer, koder og pakker et produkt med lite manuell håndtering. EVST bygger linjer fra opptil ni trinn, fra mating og fylling til kassepakking og palletering, og konfigurerer hver linje til produktet og målutgangen.
Kan jeg automatisere pakkelinjen min i etapper?
Yes. Most projects start with the must-have steps, usually filling and capping on liquid lines, and add labeling, cartoning or case packing later. The stations are modular, machines such as the labeler can run alone or linked into the line, and the first layout can reserve room and interfaces for the next stage.
Hvor mange enheter i timen vil linjen produsere?
It depends on the container or carton size and on the slowest station. Single machines we build run, for example, up to 12,000 round bottles per hour on labeling and 40–120 cartons per minute on cartoning. The line is configured to your target output, and lines with a camera check at every step, such as the Class III medical device lines described here, run slower by design.
Hva trenger du fra oss for å få et tilbud på en pakkelinje?
Produktprøver, kartonger, etiketter og brosjyrer; en liste over alle SKU-er med størrelser; målproduksjon; og trinnene du ønsker automatisert nå og senere. Prøver lar oss bevise fôring, kartongering og inspeksjon på dine faktiske produkter, og SKU-listen setter fabrikkens testplan.
Hvordan fungerer sporbarhet på linjen?
Koder leses av på hver vare, kartong og eske, og kobles til batchen og forsendelsesesken. For medisinsk utstyr mottar et UDI-system arbeidsordrer fra ERP-systemet ditt, skriver ut kodene på linjen og kobler ytterkartongen, innerposen og sporbarhetskortet. Avvisningslogger og inspeksjonsbilder lagres slik at de kan hentes frem senere.
I slekt
- Kartongeringsmaskiner: horisontale og vertikale kartongeringsmaskiner
- Emballasjelinje for medisinsk utstyr
- Flytende fyllelinje
- Piece picking or group transfer for case packing
- Lett palletering: kobling av samarbeidende roboter til pakkelinjer
- Palletering
- Robotceller for pakking og håndtering
Machine figures on this page depend on container or carton size. The configuration and output of each line are confirmed for each project.