
By Redaktiounsteam vun der EVST · Rezensioun vun Redaktiounsteam vun der EVST · Lescht Aktualiséierung den 10. Oktober 2026 · Redaktiounspolitik · Korrekturpolitik · Benotzungsconditiounen
Eng laang Argon-Bougen-Naht aus Blech bleift kontrolléierbar, wann d'Verbindung an d'Befestigung eng widderhuelbar Linn halen, d'Keramikdüse an den seitlech geführten Drot eng passend Relatioun zum Schweessbad behalen, an d'Enn vum Naht eng geplangte Bouendmethod huet. Dës dräi Konditioune mussen zesummen iwwerpréift ginn: d'Bewegung vun der Verbindung ännert d'Brennbrennerausrichtung, d'Brennbrennerausrichtung ännert sech wou den Drot an de Schweessbad kënnt, an de finale Wee bestëmmt wat um Enn gemaach ka ginn.
Schéckt Är Blechzeechnung an den deeglechen Output, a mir wäerten en Automatiséierungskonzept an eng Schätzung vun der Zykluszäit erstellen. Gitt den Duerchschnëtt vun der Verbindung, d'Arrangement vun der Befestigung an déi erfuerderlech Akzeptanzkriterien fir d'Schweißnaht un.
Eng Naht ass genuch fir dat richtegt Koordinatiounsproblem opzedecken
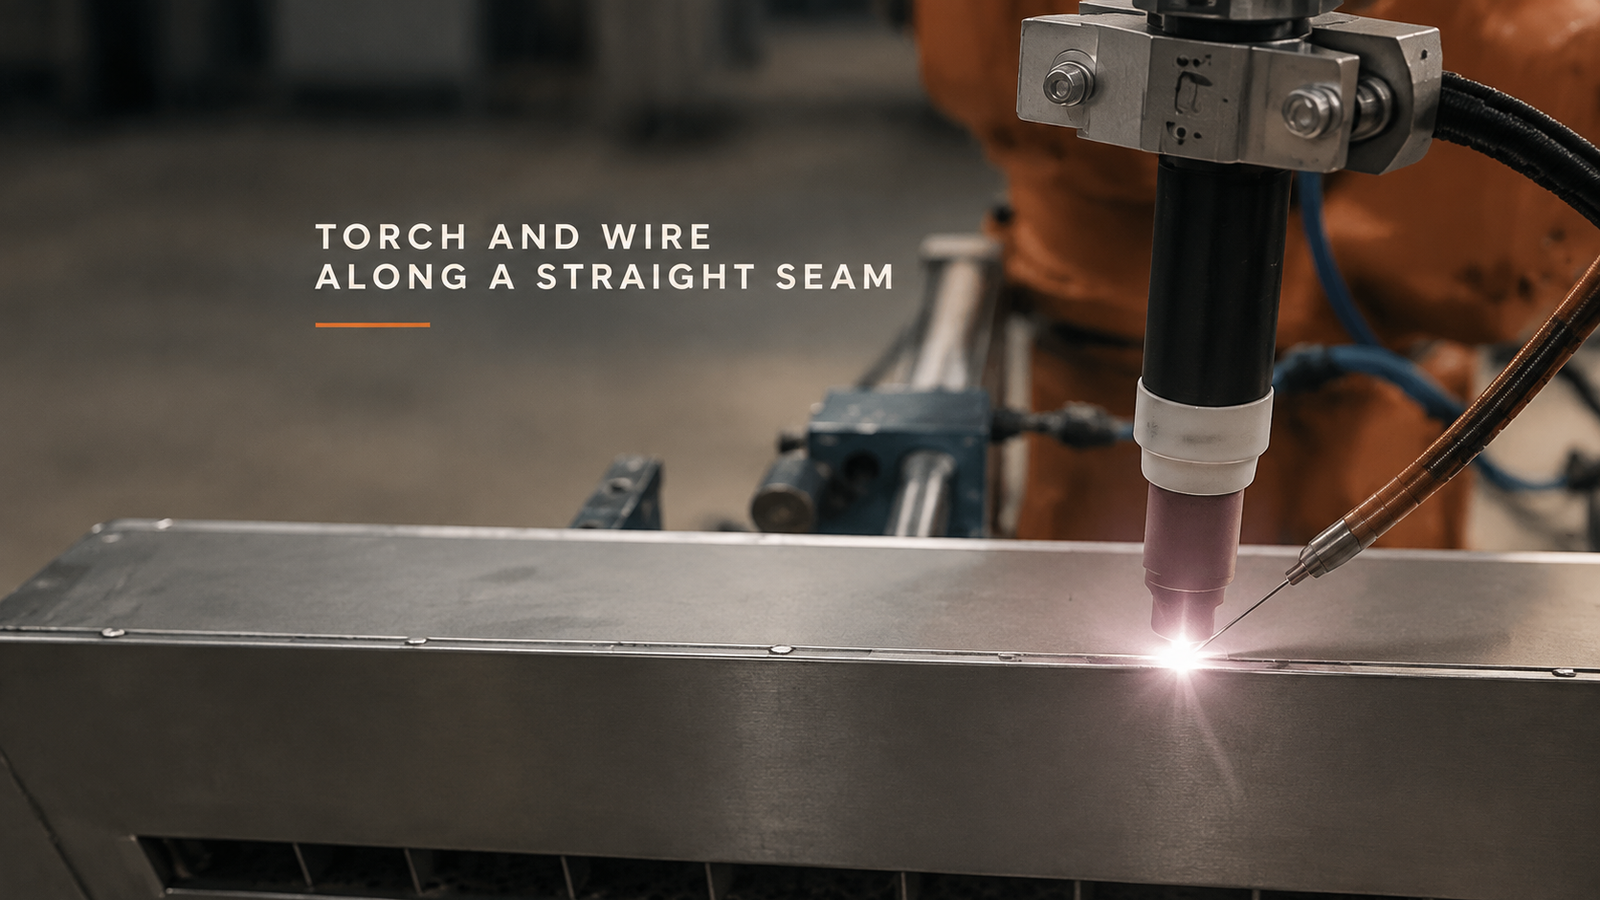
Déi dokumentéiert Sequenz weist eng kontinuéierlech riicht Naht op engem laange Blechdeel. Eng Keramikdüs weist op d'Verbindung, während eng Säiteféierung den Drot an d'Front vum blanke Schweessbad féiert. D'Brennerei beweegt sech laanscht déiselwecht Linn; den Deel an d'Befestigung bleiwen op hirer Plaz. D'Bezéiung bleift duerch d'Mëtt vun der Naht sichtbar a wann d'Brennerei sech dem Enn vum Deel ukënnt.
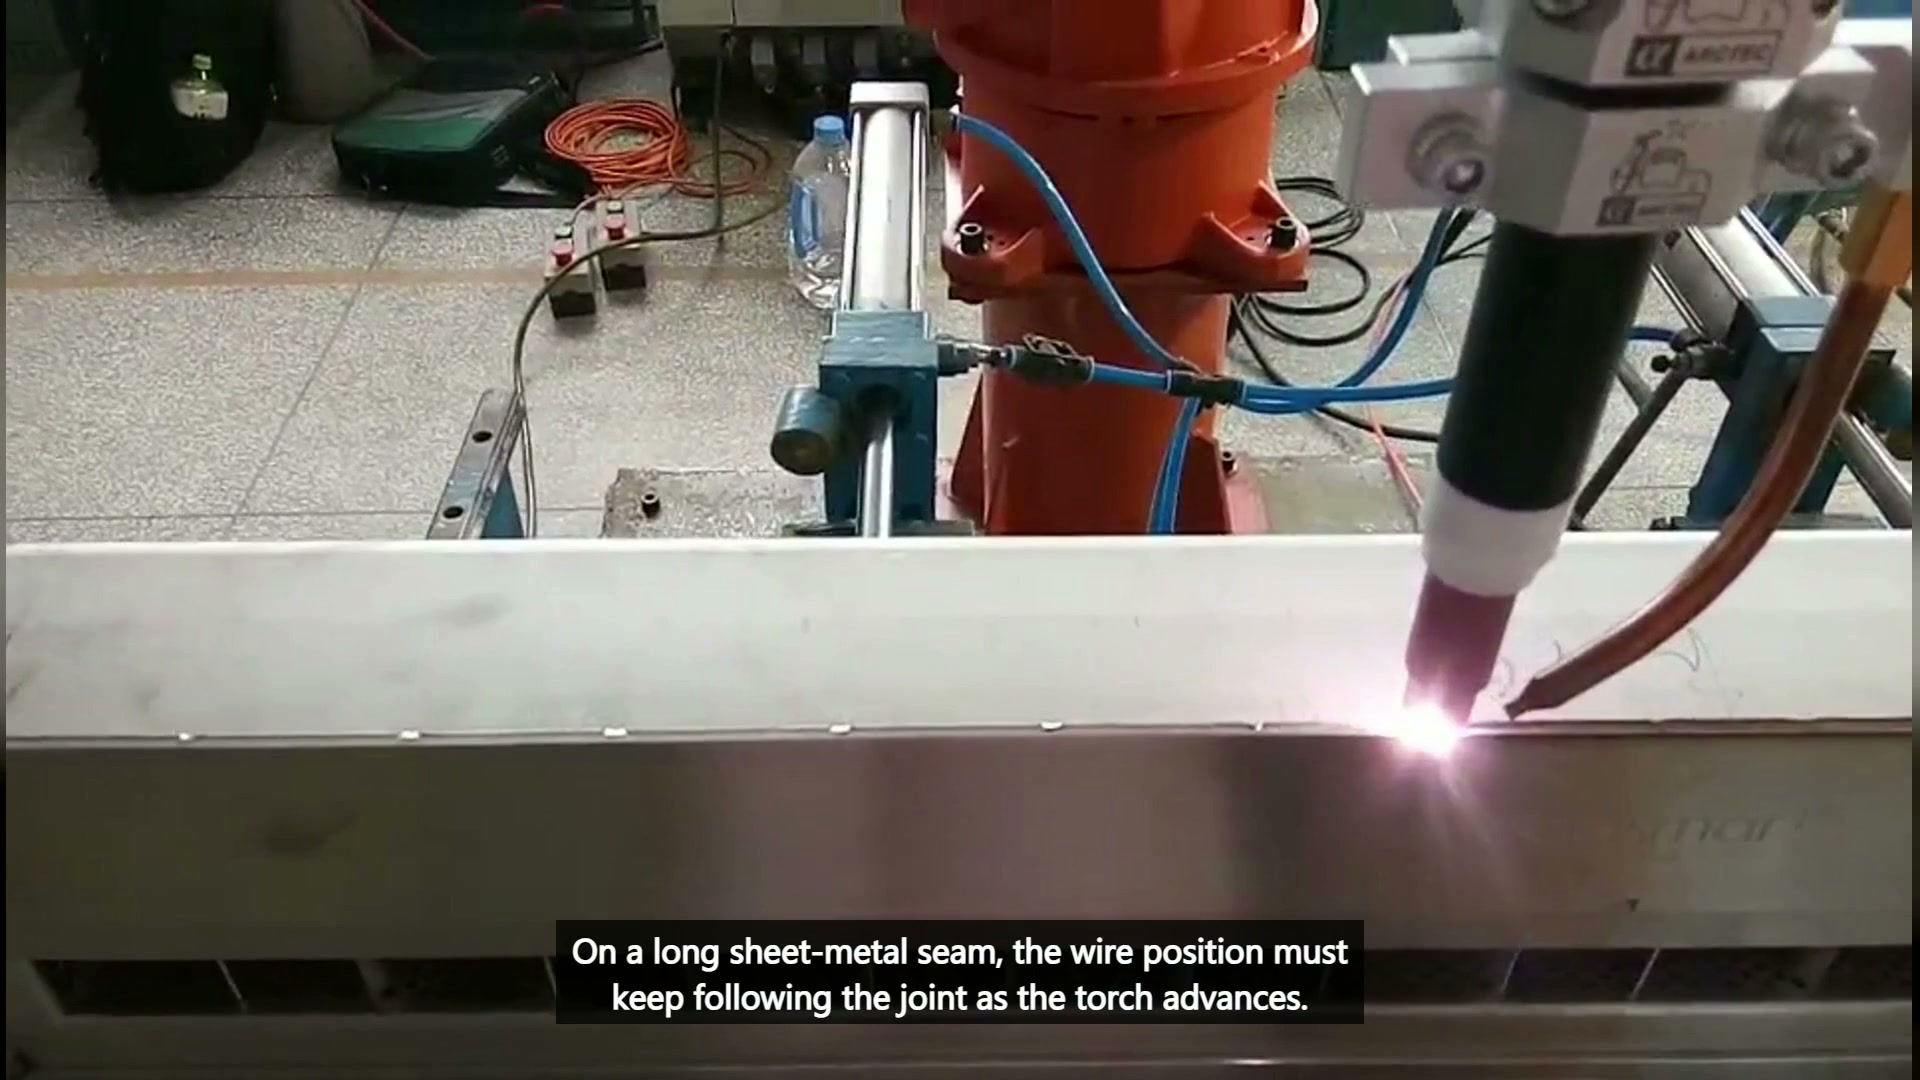
Dës enk Vue ass nëtzlech, well se net zesummenhängend Fuerderungen ewechhëlt. Si weist keng Belaaschtung, eng aner Naht, e Webwee oder e verifizéiert Resultat vum Enn vum Bou. Déi technesch Fro ass, wéi d'Aarbechtsbezéiung laanscht déi eng Naht, déi sichtbar ass, erhale ka ginn.
D'Armatur bestëmmt d'Linn, déi d'Fackel muss verfollegen
D'Widderhuelbarkeet vum Roboter kann eng Verbindung net korrigéieren, déi hir Positioun onberechenbar ännert. Ier Dir de Wee programméiert, definéiert wéi déi zwou Blechkanten sech positionéieren, wou d'Klammern funktionéieren an ob d'Verbindungslinn zougänglech bleift. D'Ënnerstëtzunge sollten den Deel festhalen, ouni datt d'Klammerhardware an de Brenner, den Drotführer oder de Roboterwee placéiert gëtt.
Kontrolléiert den Ufank, d'Mëtt an d'Enn vun der Verbindung géint den Datum vum Befestigungspunkt. En laangen Deel kann kleng Positiouns- oder Formënnerscheeder vergréisseren. Wann d'Positioun vun der Verbindung variéiert, brauch de Projet eng definéiert Method fir dës Variatioun ze managen; dës Opnam erméiglecht keng Visiounsverfolgung oder automatesch Nähtentdeckung.
D'Befestigung beaflosst och d'Hëtztreaktioun, awer d'Deformatioun an d'Schweißqualitéit kënnen net aus dem Video ofgeleet ginn. Dës Resultater erfuerderen déi tatsächlech Blechgeometrie, d'Verbindungsvirbereedung, de Spannplang a qualifizéiert Prozessparameter.
Brenner an Drot vun der Säit un bilden eng bewegend Geometrie
Mat Säitegeführtem Drot ass de Drotführer kee separaten Accessoire, deen spéider positionéiert muss ginn. D'Keramikdüs, d'Drotspëtz, de Gelenk an de Pool bilden eng Geometrie, déi gëeegent muss bleiwen, wa sech de Roboter beweegt. D'Ännere vum Brennerwénkel ännert wou den Drot de Pool erreecht; d'Ännere vum Drotführerwénkel kann den Zougang reduzéieren oder Stéierungen an der Géigend vun der Armatur verursaachen.
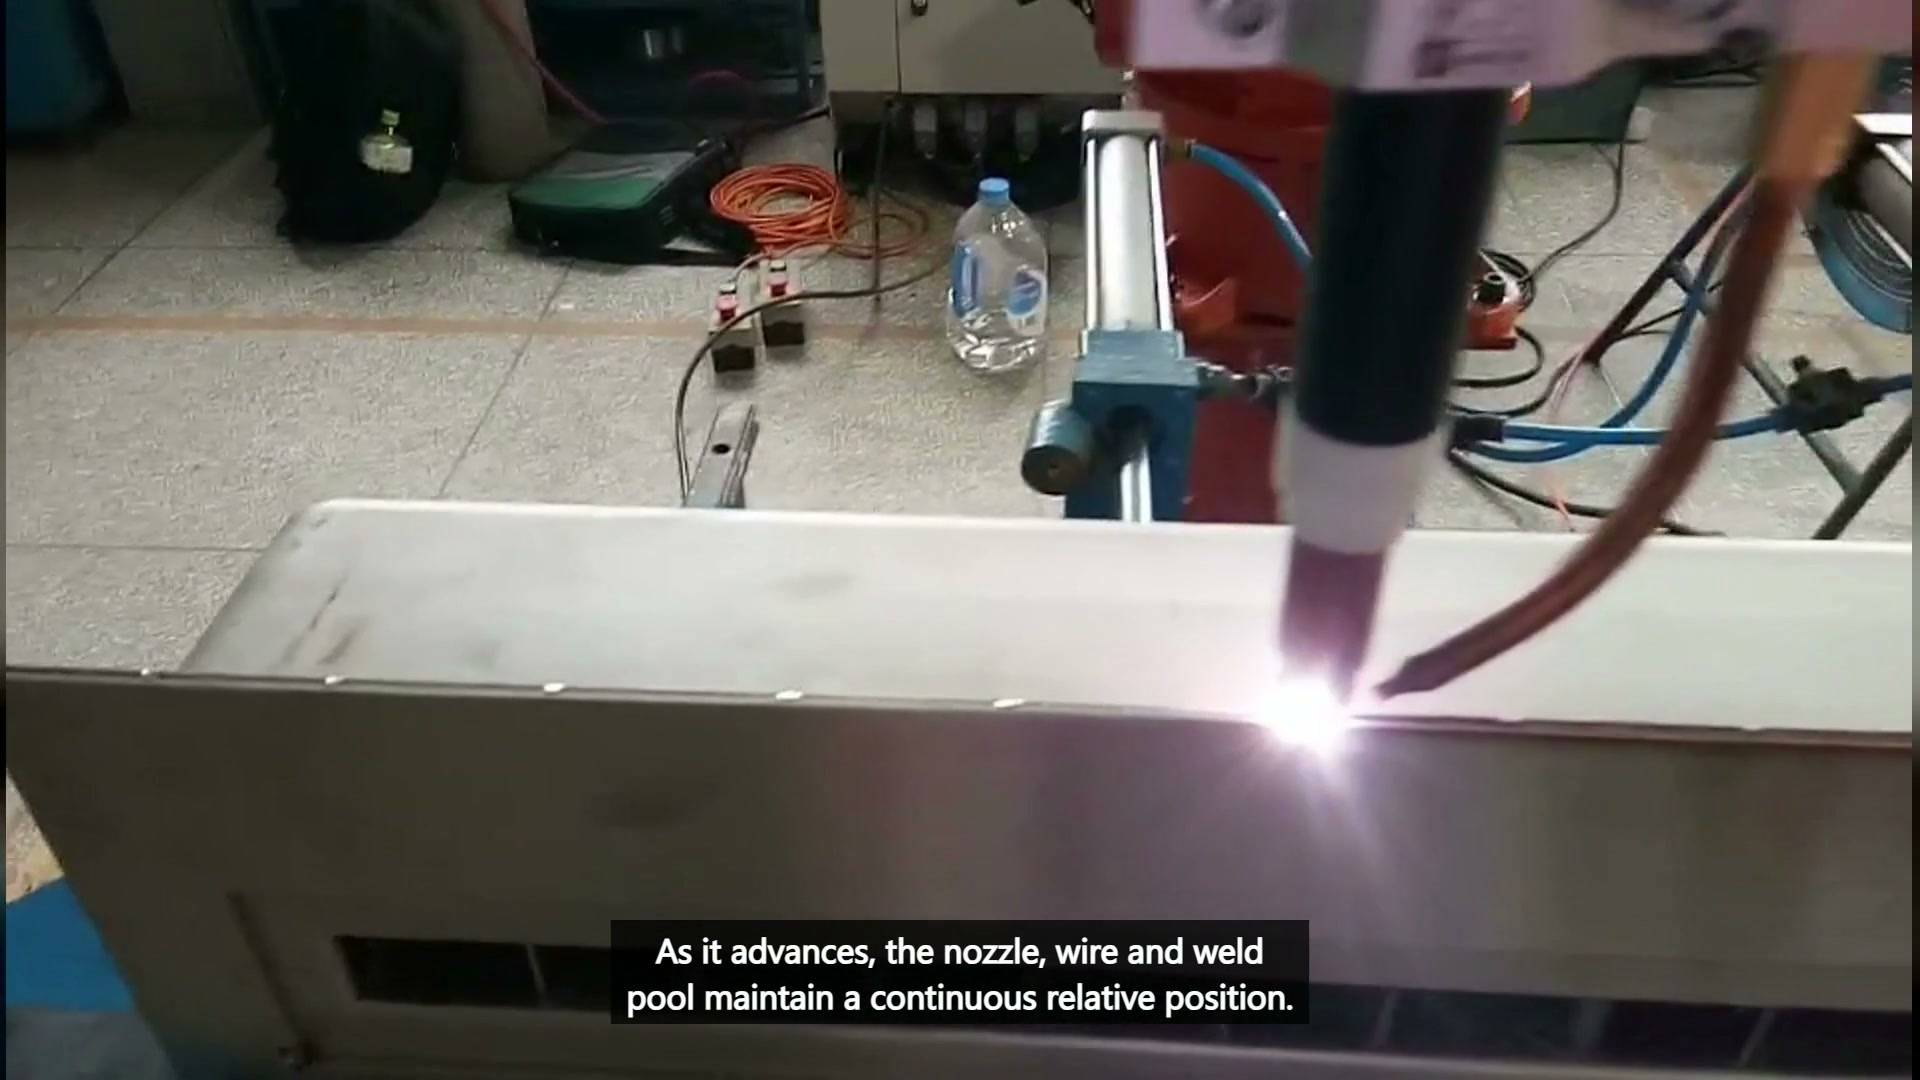
Definéiert de gewënschte Brennerwénkel an d'Drotanfahrbezéiung aus der Schweessprozedur, modelléiert dann béid Kierper duerch déi ganz Naht. Berécksiichtegt d'Féierung, d'Klammeren, d'Schläich an d'Kabelféierung an der Spillraumprüfung. An der Mëtt vun enger laanger gerader Verbindung kann d'Haltung einfach ausgesinn; um Ufank oder Enn kann d'Befestigungshardware an der Géigend déiselwecht Bezéiung limitéieren.
De Wee soll sou glat sinn, datt déi relativ Geometrie sech net duerch onnéideg Handgelenkbeweegunge ännert. Dëst bedeit net, datt d'Brennebrenner fir all Produkt een universellen Wénkel muss hunn. Et bedeit, datt all genehmegt Verbindungsbedingung eng bewosst, widderhuelbar Bezéiung brauch.
Behandelt d'Enn vun der Naht als eng geplangte Prozesszon
Déi lescht brauchbar Opnam weist d'Schweißen weider, wéi d'Brennebrenner sech dem Enn vum laangen Deel nähert. Si weist kee separat, verifizéiert Resultat vum Enn vum Bou. E Produktiounsplang sollt dofir den Ennzoustand virun der Inbetriebnahme definéieren, anstatt en aus der Opnam ofzeleeden.
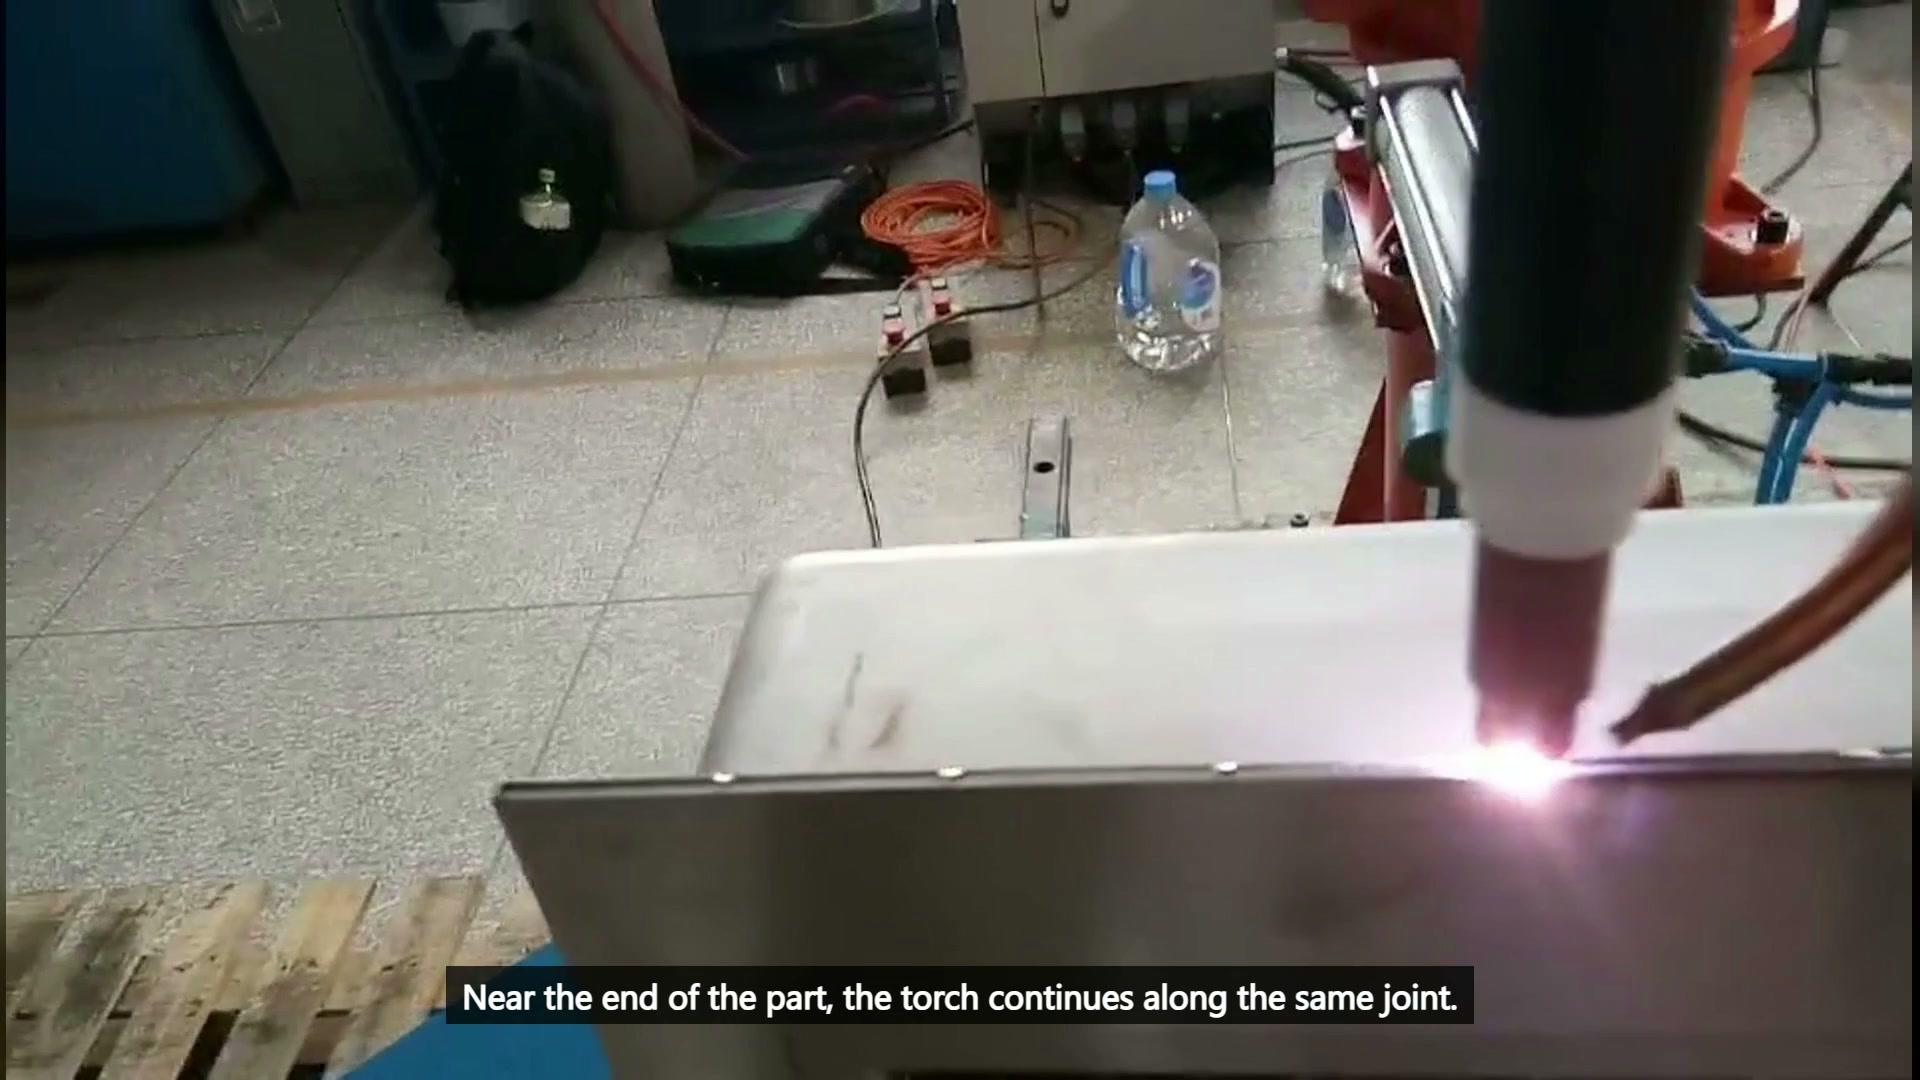
D'Projet-Inputs sollten uginn, wou déi effektiv Naht ophält, ob Laf- oder Oflafbestëmmunge erlaabt sinn, a wéi eng Schweißterminatioun d'Zeechnung verlaangt. De Roboterwee, d'Drotzufuhr an d'Bogensequenz mussen dës Ufuerderung ënnerstëtzen. Déi endgülteg Wäerter fir Stroum, Spannung, Gasfluss, Drot, Geschwindegkeet an Zäitpunkt stamen aus der genehmegter Schweißprozedur an den Tester, net aus siichtbarer Bewegung.
E Validatiounsplang mat dräi Zonen
| Zone | Haaptfro | Beweiser néideg |
|---|---|---|
| Start | Kënnen d'Brennelampe an den Drot déi genehmegt Relatioun ouni Stéierungen vun der Armatur opbauen? | Gelenkstartgeometrie a Befestigungsmodell |
| Mëtt | Erhält de riichte Wee d'Ausriichtung vun der Verbindung, der Düs, dem Drot an dem Pool? | Representativ Deelvariatioun a Weeversuch |
| Enn | Kann déi spezifizéiert Schweißabschloss am verfügbare Raum ausgefouert ginn? | Zeechnungsfuerderungen a Geometrie vum Endfeature |
Validéiert all dräi Zonen um aktuellen Deel. E gudde Mëtteldeel kann net fir e blockéierten Ufank oder en ondefinéiert Enn kompenséieren.
D'Beschaffung soll de Roboterpaket vun den Prozessinputen trennen, déi d'Anlag liwwert. Den Integrateur kann d'Befestigung, de Wee an d'Zougangsstudie designen, während de Keefer déi akzeptabel Verbindungsvariatioun, déi genehmegt Schweissprozedur an d'Inspektiounsmethod definéiert. E nëtzlecht Offert bindt déi proposéiert Zell un déi tatsächlech Deelerpalette an d'Akzeptanzbasis anstatt un eng nominell Naht.
Fir e Versuch, benotzt Deeler, déi de erwaarten Formberäich representéieren. Schreift d'Positioun vun der Verbindung um Ufank, der Mëtt an um Enn op, a vergläicht dës Miessunge mat dem Befestigungspunkt an der Schweißinspektioun. Dëst ënnerscheet Problemer mam ukommenden Deel, der Klemmung, dem Zougang an dem Prozess.
Froen, déi Keefer iwwer laang, riicht Nähten stellen
Brauch eng riicht Verbindung d'Nahtverfolgung?
Net automatesch. Als éischt quantifizéiert, wéi vill d'Verbindungspositioun no der Formung an der Fixéierung variéiert. Wann d'Variatioun méi grouss ass wéi dat, wat de qualifizéierte Prozess akzeptéiere kann, evaluéiert eng passend Korrekturmethod. Dës Zell beweist net, datt eng präsent ass.
Kann de Säitedrotführer relativ zur Brenner fixéiert bleiwen?
Et kann, wann dës Bezéiung den néidegen Droteanlaf erméiglecht an d'Befestigung duerch d'ganz Naht fräi mécht. Kontrolléiert déi komplett Montage um Ufank, an der Mëtt an um Enn.
Beweist déi siichtbar Naht dat endgültegt Schweessresultat?
Nee. D'Opname weisen eng kontinuéierlech Bewegung, d'Keramikdüs, den Drot op der Säit an de Pool. D'Schweißduerchdréngung, d'Deformatioun an d'Akzeptanz erfuerderen Prozedurdaten an eng Inspektioun.
Wat soll een fir eng Ingenieursiwwerpréiwung schécken
Schéckt d'Blechzeechnung, den deeglechen Output, d'Verbindungsduerchschnëtt, d'Nahtlängt, d'Kantevirbereedung, de Fixturekonzept an d'Akzeptanzkriterien fir d'Schweißnaht. Gitt déi existent Schweißprozedur un, wann eng guttgeheescht ass, plus de verfügbaren Ufanks- an Ennraum ronderëm d'Verbindung.
Mat dësen Inputen kënne mir d'Armaturen, den Zougang zu Brenner an Drot, d'Weeërzonen an e Proufplang iwwerpréiwen. Diskutéiert Är Langnaadschweissapplikatioun mat EVST oder E- Mail sales@evsrobot.com mat Ärer Zeechnung an dem deeglechen Output fir en Automatiséierungskonzept an eng Schätzung vun der Zykluszäit.
Dësen Artikel behandelt eng siichtbar kontinuéierlech riichter Naht a generell Planungsprinzipien; en nennt keng Stroum, Spannung, Gasfloss, Drotmaterial, Geschwindegkeet, Penetratioun, Deformatioun, Qualitéitsresultat oder Zykluszäit fir dës Zell.