
Από την Συντακτική Ομάδα του EVST · Τελευταία ενημέρωση: 9 Ιουνίου 2026
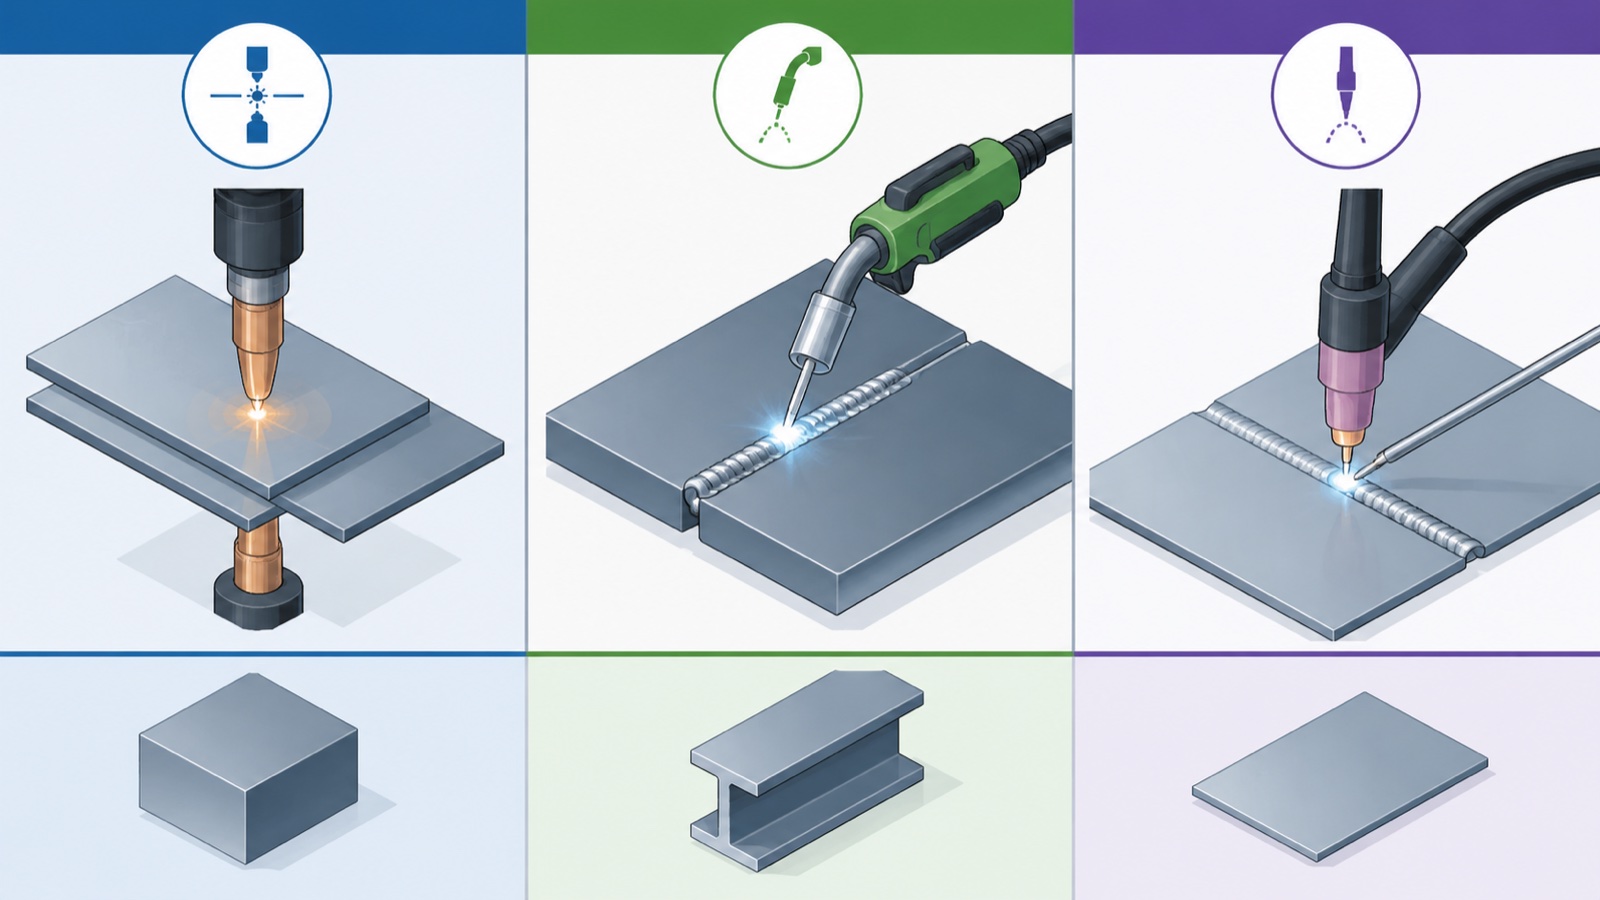
Η σημειακή συγκόλληση ενώνει επικαλυπτόμενα μεταλλικά φύλλα πάχους έως 3 mm, και χρησιμοποιείται ευρέως σε αμαξώματα αυτοκινήτων σε λευκό χρώμα. Η MIG (GMAW) χειρίζεται συγκόλληση τόξου υψηλής εναπόθεσης σε δομικό χάλυβα και αλουμίνιο από 1 έως 25 mm. Η TIG (GTAW) καλύπτει συγκόλληση τόξου ακριβείας σε λεπτά ή εξωτικά υλικά (ανοξείδωτο, αλουμίνιο, τιτάνιο) κάτω των 6 mm. Κάθε μία αντιστοιχεί σε μια ξεχωριστή κατηγορία ωφέλιμου φορτίου ρομπότ, χρόνο κύκλου και καθεστώς ποιότητας. Η επιλογή ακολουθεί το εξάρτημα, όχι τη διαδικασία.
Τρεις Διαδικασίες, Τρία Μοντέλα Παραγωγής
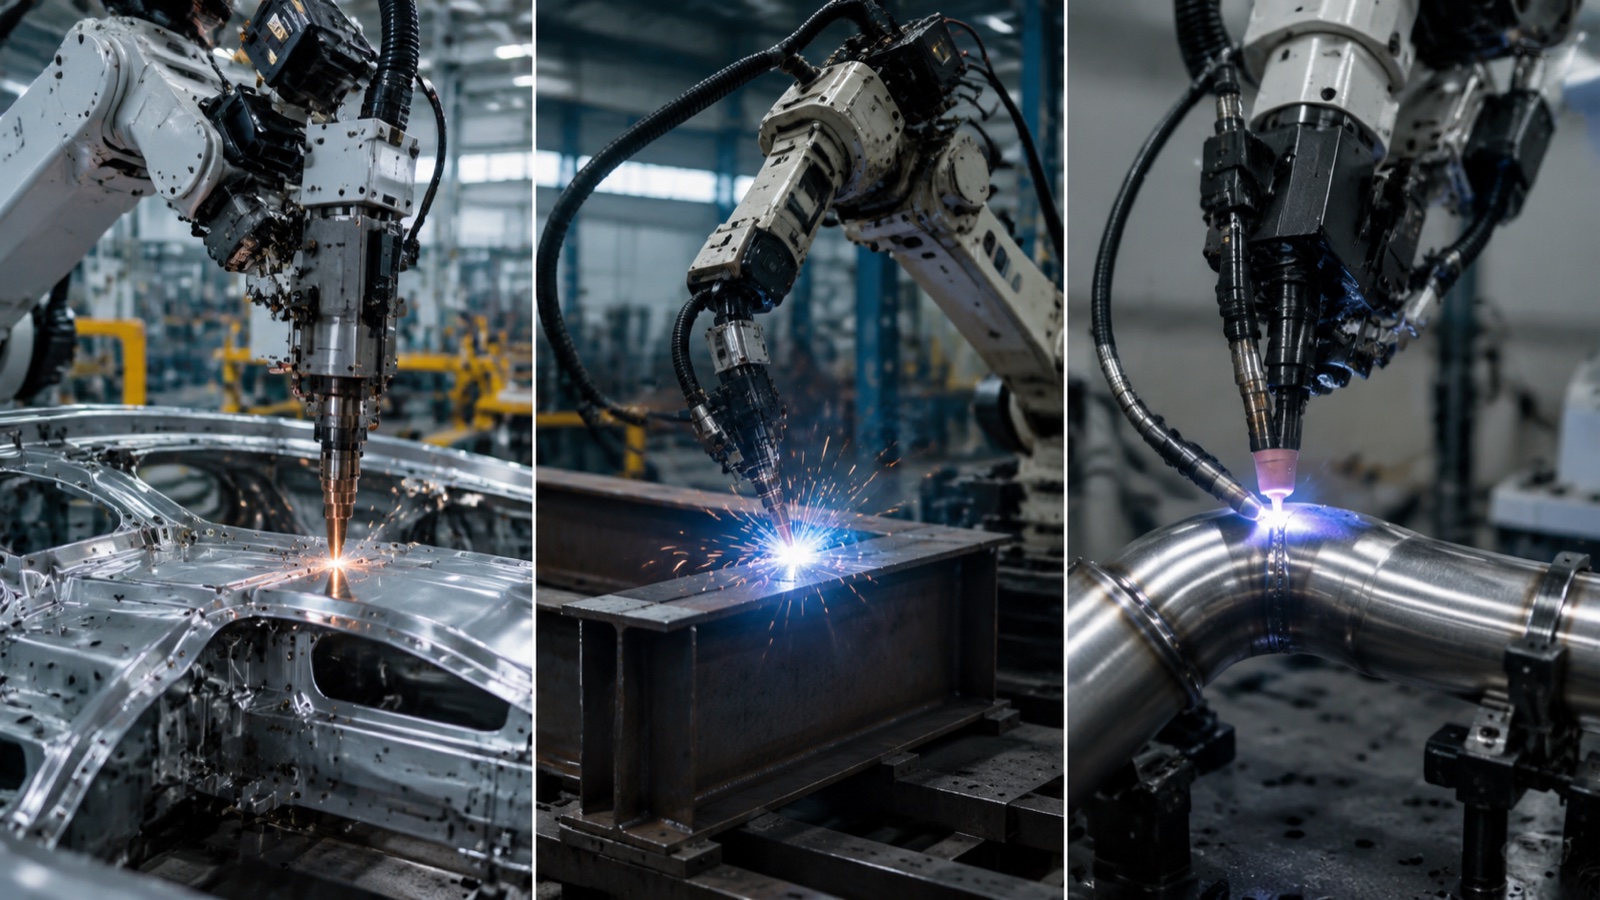
Οι κηλίδες, οι MIG και TIG δεν είναι τρεις εκδοχές της ίδιας λειτουργίας. Είναι τρία διαφορετικά μοντέλα παραγωγής που τυχαίνει να μοιράζονται τη λέξη «συγκόλληση». Ένα ρομπότ σημειακής συγκόλλησης επιλέγει σημειακές συγκολλήσεις σε επικαλυπτόμενα φύλλα. Ένα ρομπότ MIG τοποθετεί συνεχείς χάντρες σε υψηλή εναπόθεση. Ένα ρομπότ TIG τοποθετεί στενές, ελεγχόμενες χάντρες όπου η μεταλλουργία έχει μεγαλύτερη σημασία από την ταχύτητα. Το ωφέλιμο φορτίο του ρομπότ, η πηγή ενέργειας, η διάταξη των κυψελών, ακόμη και το προφίλ δεξιοτήτων του χειριστή διαφέρουν και στα τρία.
Για μια ευρύτερη εικόνα του πώς τα ρομπότ συγκόλλησης 6 αξόνων εντάσσονται στη βαριά βιομηχανία, ανατρέξτε στον οδηγό EVST. ρομπότ συγκόλλησης για MIG, TIG και σημειακές διεργασίεςΑυτό το άρθρο εστιάζει στην ίδια τη σύγκριση των διαδικασιών.
Πίνακας σύγκρισης διεργασιών
| Χαρακτηριστικό | Σημείο (RSW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Πώς δημιουργείται το ομόλογο | Θερμότητα αντίστασης από το ρεύμα μέσω δύο ηλεκτροδίων που σφίγγουν τα φύλλα | Συνεχές τόξο με αναλώσιμο σύρμα ως πληρωτικό | Συνεχές τόξο από μη αναλώσιμο ηλεκτρόδιο βολφραμίου, με ξεχωριστή προσθήκη πληρωτικού υλικού |
| Υλικό πληρώσεως | Ν/Α | Αναλώσιμο σύρμα (συμπαγές ή με πυρήνα ροής) | Ξεχωριστή ράβδος, που τροφοδοτείται χειροκίνητα ή με τροφοδότη κρύου/ζεστού σύρματος |
| Θωράκιση | Κανένα (χωρίς τόξο) | Αδρανές/ενεργό αέριο (Ar, CO₂, μείγματα Ar+CO₂) | Αδρανές αέριο (Ar, μείγματα Ar+He) |
| Εύρος υλικών | Χάλυβας άνθρακα, HSLA, λίγο αλουμίνιο (δύσκολο) | Χάλυβας άνθρακα, ανοξείδωτο, αλουμίνιο, κράματα χαλκού | Ανοξείδωτο, αλουμίνιο, τιτάνιο, κράματα νικελίου, εξωτικά μέταλλα |
| Εύρος πάχους | Ζεύγη φύλλων 0.5 – 3 mm | 1 – 25 mm (πολλαπλό πέρασμα πέρα) | 0.5 – 6 mm τυπικό, μπορεί να γίνει πιο παχύ με πολλαπλό πέρασμα |
| Τύπος άρθρωσης | Μόνο επικαλυπτόμενες αρθρώσεις | Πλάτη, φιλέτο, αγκαλιά, T, άκρη — πλήρες εύρος | Συγκολλήσεις με άκρα, φιλέτα, επικάλυψη, T — πλήρες εύρος, ειδικά συγκολλήσεις με αυλάκια |
| Ποσοστό κατάθεσης | Δ/Υ (σημείο προς σημείο) | 1 – 10 kg/ώρα | 0.2 – 1 kg/ώρα |
| Κύκλος ανά άρθρωση | 0.5 – 2 δευτερόλεπτα ανά σημείο | Δευτερόλεπτα ανά γραμμικό cm | Πιο αργό, πολλαπλό πέρασμα για χοντρές αρθρώσεις |
| Εισαγωγή θερμότητας | Πολύ σύντομος, πολύ εντοπισμένος σφυγμός | Μεσαίο έως υψηλό | Χαμηλή έως μέτρια, εξαιρετικά ελεγχόμενη |
| Κίνδυνος παραμόρφωσης | Χαμηλή (μικρή ζώνη που επηρεάζεται από τη θερμότητα) | Μέτριο έως υψηλό, ειδικά σε μακριές ραφές | Χαμηλή (ελεγχόμενη είσοδος θερμότητας) |
| Τυπικό ωφέλιμο φορτίο ρομπότ | 165 – 350 κιλά (όπλο + βραχίονας) | 6 – 20 κιλά (φακός) | 6 – 12 κιλά (φακός) |
| Απαιτείται δεξιότητα χειριστή | Κάτω (λειτουργία σημείου) | Μέσο (ρύθμιση παραμέτρων, έλεγχος αερίου) | Υψηλότερη (ρύθμιση παραμέτρων, δυναμικός έλεγχος, επίστρωση βολφραμίου) |
| Ταίριαξε σε | Σώμα σε λευκό χρώμα, λευκές συσκευές, ηλεκτρικά περιβλήματα | Δομικός χάλυβας, εξοπλισμός κατασκευών, βαριά κατασκευή | Δοχεία πίεσης, από ανοξείδωτο χάλυβα τροφίμων/φαρμακευτικών προϊόντων, αεροδιαστημικής, λεπτού μετρητή |
Όταν κάθε διαδικασία είναι η σωστή επιλογή
Επιλέξτε σημειακή συγκόλληση όταν
Το εξάρτημα αποτελείται από δύο ή περισσότερα φύλλα ανθρακούχου χάλυβα ή HSLA, πάχους 0.5 έως 3 mm το καθένα, που επικαλύπτονται στην ένωση. Ο όγκος δικαιολογεί γραμμές ρομπότ σε σειρά ή πολλαπλών σταθμών. Η απαίτηση ποιότητας είναι η αντοχή και η ιχνηλασιμότητα ανά σημείο και όχι η εμφάνιση συνεχούς ραφής. Παραδείγματα: σώμα σε λευκό χρώμα, τύμπανα πλυντηρίων ρούχων, ντουλάπια ψυγείων, περιβλήματα μετασχηματιστών, πίνακες ελέγχου.
Σύμφωνα με παρατηρήσεις του κλάδου, ένα μόνο αμάξωμα αυτοκινήτου σε λευκό χρώμα μπορεί να δεχθεί 200 έως 400 σημειακές συγκολλήσεις σε 4,000 έως 5,000 σημεία επαφής μεμονωμένων φύλλων. Η οικονομική επιχειρηματολογία για τη ρομποτική χρήση βασίζεται στον αριθμό των ακατέργαστων κύκλων συγκόλλησης και όχι στην πολυπλοκότητα της συγκόλλησης.
Επιλέξτε MIG (GMAW) όταν
Το εξάρτημα είναι κατασκευασμένο από χάλυβα ή αλουμίνιο πάχους 1 έως 25 mm με γραμμικές ραφές μετρήσιμες σε εκατοστά ή μέτρα. Ο ρυθμός εναπόθεσης έχει σημασία. Η γεωμετρία της σύνδεσης ποικίλλει αρκετά ώστε μια διαδικασία που βασίζεται σε τόξο να μπορεί να απορροφήσει μικρές παραλλαγές προσαρμογής. Παραδείγματα: μπούμα εκσκαφέα, καρότσες φορτηγών, σασί τρακτέρ, κατασκευή δοκών δομικών κατασκευών, εργασίες με καρούλια σωλήνων, γεωργικά εργαλεία, μπλοκ πλοίων (με γραμμική τροχιά για εύκολη πρόσβαση).
Το MIG καλύπτει περίπου το 70% των εγκαταστάσεων ρομπότ συγκόλλησης τόξου στη βαριά βιομηχανία, επειδή ταιριάζει με το πιο συνηθισμένο μοντέλο παραγωγής: συγκολλήσεις δομικού χάλυβα, πλάκα μεσαίου έως πάχους, μακριές ραφές, οικονομία βασισμένη στην απόδοση.
Επιλέξτε TIG (GTAW) όταν
Το εξάρτημα είναι κατασκευασμένο από ανοξείδωτο χάλυβα, αλουμίνιο, τιτάνιο ή κράμα νικελίου σε εύρος 0.5 έως 6 mm. Η συγκόλληση θα επιθεωρηθεί σύμφωνα με τον κώδικα (ASME Τμήμα IX, ISO 15614, AWS D17 για την αεροδιαστημική). Η μεταλλουργική ακεραιότητα της ζώνης που επηρεάζεται από τη θερμότητα καθορίζει την επιτυχία ή την αποτυχία. Παραδείγματα: δοχεία πίεσης, εναλλάκτες θερμότητας, σωληνώσεις από ανοξείδωτο χάλυβα υγιεινής, κύτη σκαφών αλουμινίου, υποσυγκροτήματα αεροδιαστημικών πλαισίων, πυρηνικά εξαρτήματα.
Η TIG είναι πιο αργή και ακριβότερη ανά γραμμικό μέτρο από την MIG, αλλά είναι η μόνη επιλογή όταν το εξάρτημα πρόκειται να επιθεωρηθεί με ακτινογραφία ή υπερηχητικές μεθόδους και η μεταλλουργία είναι αμείλικτη.
Συνήθεις Λανθασμένες Επιλογές
Τρία μοτίβα εμφανίζονται επανειλημμένα σε έργα κυψελών συγκόλλησης βαριάς βιομηχανίας που υποαποδίδουν.
- Καθορισμός του TIG πότε θα ήταν αποτελεσματικό το MIG. Ένας αγοραστής επιλέγει την TIG επειδή οι συγκολλήσεις «φαίνονται πιο όμορφες» ή επειδή η λίστα αναφοράς του προμηθευτή περιλαμβάνει ανοξείδωτη επεξεργασία. Εάν το εξάρτημα είναι από ανθρακούχο χάλυβα και η επιθεώρηση είναι μόνο οπτική, η MIG καλύπτει την απαίτηση με υψηλότερη απόδοση και χαμηλότερο κόστος αναλώσιμων.
- Επιβολή σημειακής συγκόλλησης σε εξαρτήματα άνω των 3 mm. Η αντοχή σημειακής συγκόλλησης μειώνεται απότομα πάνω από 3 mm ανά φύλλο, επειδή η θέρμανση με αντίσταση δεν μπορεί να διατηρήσει ένα συνεπές ψήγμα συγκόλλησης μέσω παχύτερων στοιβών. Τα περισσότερα εξαρτήματα άνω των 3 mm θα πρέπει να χρησιμοποιούν συγκόλληση με προεξοχή, MIG ή σύνδεση με συνδετήρες.
- Προδιαγραφή μίας διεργασίας για εργασία πολλαπλών διεργασιών. Ένα εξάρτημα που έχει καλύμματα από λεπτό ανοξείδωτο χάλυβα και παχιές δομικές νευρώσεις από χάλυβα θα επωφεληθεί από ένα υβριδικό στοιχείο (TIG στα καλύμματα, MIG στις νευρώσεις). Η επιβολή μιας διεργασίας να εξυπηρετεί και τις δύο, αναπόφευκτα θέτει σε κίνδυνο τη μία πλευρά.
Αντιστοίχιση ωφέλιμου φορτίου ρομπότ ανά διεργασία
Η διεργασία καθορίζει την κλάση ωφέλιμου φορτίου. Η κλάση ωφέλιμου φορτίου καθορίζει το μοντέλο του ρομπότ. Ο καθορισμός του ρομπότ πρώτα και της διεργασίας δεύτερου είναι η πιο συνηθισμένη αιτία λανθασμένης χωρητικότητας.
| Διαδικασία | Εύρος ωφέλιμου φορτίου ρομπότ | Τι μεταφέρει το ωφέλιμο φορτίο |
|---|---|---|
| Φως MIG | 6 - 8 kg | Αερόψυκτος πυρσός, απλή τροφοδοσία σύρματος, εργασία λεπτού διαμετρήματος |
| Πρότυπο MIG | 12 - 20 kg | Υδρόψυκτος πυρσός, τροφοδότης σύρματος, προαιρετικός αισθητήρας παρακολούθησης ραφών |
| Βαρύ MIG / στενού διακένου | 25 - 50 kg | Κεφαλή συγκόλλησης πολλαπλών διεργασιών, πυρσός στενού διακένου, συστήματα διπλού σύρματος |
| Πρότυπο TIG | 6 - 12 kg | Φακός με τροφοδότη ψυχρού σύρματος, αισθητήρα AVC, παρακολούθηση συγκολλήσεων |
| TIG θερμής σύρμα / πολλαπλών διεργασιών | 12 - 20 kg | Κεφαλή TIG με θερμή σύνδεση, ενσωματωμένη κάμερα, οθόνη πισίνας συγκόλλησης |
| Προβολέας (λευκές συσκευές) | 50 - 165 kg | Πνευματικό πιστόλι σημείων, ελεγκτής συγκόλλησης |
| Πρότυπο αυτοκινήτου Spot | 165 - 250 kg | Σερβοσκοπικό πιστόλι, μετασχηματιστής, ελεγκτής συγκόλλησης με καταγραφή |
| Βαρύ εργαλείο / πολυεργαλείο | 350 - 800 kg | Μεγάλο σερβοπιστόλι, αλλαγή εργαλείων, κεφαλές πολλαπλών διεργασιών |
Επιπτώσεις σε επίπεδο κυττάρου
Η επιλογή της διεργασίας επηρεάζει κάθε άλλη απόφαση κελιού.
Τοποθεσία: Οι διαδικασίες συγκόλλησης με τόξο (MIG, TIG) επωφελούνται σημαντικά από έναν ρυθμιστή θέσης, επειδή η συγκόλληση σε επίπεδη θέση είναι ταχύτερη και έχει λιγότερα ελαττώματα. Η σημειακή συγκόλληση σπάνια χρειάζεται ρυθμιστή θέσης, επειδή το πιστόλι εισχωρεί και σφίγγει. Το τεμάχιο εργασίας συγκρατείται σε ένα εξάρτημα body-in-white.
Εξαγωγή καπνών: Η MIG παράγει το μεγαλύτερο φορτίο καπνού και υπαγορεύει την πιο επιθετική εξαγωγή. Η TIG παράγει λιγότερους καπνούς αλλά εξακολουθεί να απαιτεί εξαγωγή. Η σημειακή συγκόλληση δεν παράγει σχεδόν καθόλου καπνό (κανένα τόξο), αλλά παράγει θόρυβο και υπολείμματα φθοράς ηλεκτροδίων.
Περίβλημα ασφαλείας: Οι διεργασίες τόξου απαιτούν αδιαφανείς κουρτίνες συγκόλλησης για να εμποδίσουν την αναλαμπή τόξου. Τα κελιά σημείων μπορούν να χρησιμοποιούν φωτεινές κουρτίνες ή ζώνες προστατευμένες από χαλάκι, επειδή δεν υπάρχει τόξο από το οποίο να προστατεύονται οι εργαζόμενοι.
Μοντέλο προγραμματισμού: Τα προγράμματα σημειακής συγκόλλησης είναι ουσιαστικά μια λίστα συντεταγμένων συγκόλλησης με παραμέτρους ανά σημείο. Τα προγράμματα συγκόλλησης με τόξο είναι τροχιές συνεχούς διαδρομής με μοτίβα ύφανσης, κινήσεις εισαγωγής / εξαγωγής και συμβάντα ενεργοποίησης / απενεργοποίησης τόξου. Ο χρόνος προγραμματισμού ανά εξάρτημα είναι συνήθως 2 έως 5 φορές υψηλότερος για το τόξο από ό,τι για το σημείο.
Αναλώσιμα: Τα αναλώσιμα σημειακής συγκόλλησης είναι καλύμματα ηλεκτροδίων (αντικαταστάσιμα, εκατοντάδες έως χιλιάδες συγκολλήσεις ανά κάλυμμα). Η MIG καταναλώνει σύρμα (kg ανά βάρδια), άκρες επαφής, διαχυτές αερίου και αέριο θωράκισης. Η TIG καταναλώνει ηλεκτρόδια βολφραμίου (χαμηλής ταχύτητας), σύρμα πλήρωσης και αέριο θωράκισης.
Σύμφωνα με παρατηρήσεις του κλάδου, η διαφορά στο κόστος αναλώσιμων μεταξύ TIG και MIG είναι περίπου 3 έως 5 φορές μεγαλύτερη για ένα συγκρίσιμο μήκος σύνδεσης, η οποία αυξάνεται σε διάστημα ενός έτους λειτουργίας σε τρεις βάρδιες και είναι ένας λόγος για τον οποίο η MIG κυριαρχεί στις ογκώδεις δομικές εργασίες, ακόμη και όταν η TIG θα μπορούσε να παραδώσει την σύνδεση μεταλλουργικά.
Ροή εργασίας επιλογής στην πράξη
Στην πράξη, όταν οι μηχανικοί εφαρμογών EVST βοηθούν έναν αγοραστή να διασταυρώσει ένα κελί συγκόλλησης, η συζήτηση εκτελείται με την εξής σειρά:
- Ποιο είναι το εξάρτημα; Υλικό, πάχος, τύπος σύνδεσης, αναμενόμενος αριθμός συγκολλήσεων ανά εξάρτημα.
- Ποιο είναι το καθεστώς ποιότητας; Μόνο οπτική, διεισδυτική χρωστική, ακτινογραφία, υπερήχους, κώδικας διαδικασίας συγκόλλησης.
- Ποιος είναι ο όγκος; Μέρη ανά βάρδια, βάρδιες ανά ημέρα, ημέρες ανά εβδομάδα.
- Ποιος είναι ο στόχος χρόνου κύκλου;
- Από τα παραπάνω, η διαδικασία περιορίζεται σε ένα ή μερικές φορές σε ένα υβρίδιο δύο.
- Στη συνέχεια, η κλάση ωφέλιμου φορτίου προκύπτει από τη διαδικασία και την επιλογή πυρσού / όπλου.
- Στη συνέχεια, τα στοιχεία του κελιού (ρυθμιστής θέσης, τροχιά, παρακολούθηση ραφής) προκύπτουν από το ωφέλιμο φορτίο και τη γεωμετρία του εξαρτήματος.
Η παράλειψη των βημάτων 1 έως 4 και η έναρξη από το "ποιο ρομπότ" είναι ο πιο συνηθισμένος λόγος για τον οποίο τα κελιά υποπροβάλλονται. Για λεπτομέρειες σχετικά με τις προδιαγραφές σε επίπεδο κελιού μετά το κλείδωμα της διεργασίας, ανατρέξτε στον οδηγό ιστότοπου προϊόντος EVST στη διεύθυνση επιλογή κελιού ρομπότ συγκόλλησης.
Συχνές ερωτήσεις
Μπορεί ένα ρομπότ να κάνει MIG και TIG με ένα εργαλείο αλλαγής εργαλείων;
Ναι, αλλά ασυνήθιστο στην παραγωγή. Η χρονική επιβάρυνση που προκύπτει από την αλλαγή πυρσών και την επαναδρομολόγηση αερίου/καλωδίου συνήθως υπερτερεί του κέρδους ευελιξίας. Δύο ρομπότ, ένα ανά διεργασία, είναι η πιο συνηθισμένη λύση όταν απαιτούνται και οι δύο διεργασίες σε μεγάλο όγκο.
Γιατί η σημειακή συγκόλληση είναι ταχύτερη ανά συγκόλληση από την MIG;
Η σημειακή συγκόλληση δημιουργεί μια μονοσημική σύνδεση σε 0.5 έως 2 δευτερόλεπτα, συμπεριλαμβανομένου του κύκλου σφιγκτήρα-συγκόλλησης-απελευθέρωσης. Η MIG πρέπει να διασχίσει τη ραφή με ταχύτητα που περιορίζεται από την εναπόθεση, συν το χτύπημα του τόξου και το γέμισμα του κρατήρα. Ανά σύνδεση, η σημειακή συγκόλληση είναι ταχύτερη· ανά γραμμικό μήκος, η MIG είναι η μόνη επιλογή.
Ποια υλικά δεν μπορούν να συγκολληθούν με καμία από αυτές τις τρεις διαδικασίες;
Τα εξαιρετικά δραστικά μέταλλα (μαγνήσιο με παχιά διατομή, βηρύλλιο), ο χυτοσίδηρος σε πολλές διαμορφώσεις και οι ανόμοιοι συνδυασμοί μετάλλων με πολύ διαφορετικά σημεία τήξης συχνά απαιτούν εναλλακτικές διεργασίες (λέιζερ, ανάδευση τριβής, δέσμη ηλεκτρονίων) ή εξειδικευμένες διαδικασίες εκτός του τυπικού φακέλου MIG/TIG/spot.
Η συγκόλληση με λέιζερ αντικαθιστά την MIG και την TIG;
Η συγκόλληση με λέιζερ αναπτύσσεται στην αυτοκινητοβιομηχανία (ειδικά για προσαρμοσμένα τεμάχια και περιβλήματα μπαταριών) και σε ορισμένες εργασίες από λεπτό ανοξείδωτο χάλυβα, αλλά δεν έχει εκτοπίσει το MIG ή το TIG στη βαριά βιομηχανία. Το κόστος κεφαλαίου, η ανοχή στην προετοιμασία των αρμών και το εύρος υλικών εξακολουθούν να αποτελούν περιορισμούς που ευνοούν τις διαδικασίες τόξου για γενική κατασκευή.
Πόσο χρόνο διαρκεί μια αλλαγή διεργασίας σε ένα κελί πολλαπλών διεργασιών;
Για ένα ρομπότ που εναλλάσσεται μεταξύ MIG και spot, ο κύκλος αλλαγής εργαλείων συν τον επαναμηδενισμό διαρκεί συνήθως 30 έως 90 δευτερόλεπτα. Για μια εναλλαγή μεταξύ MIG και TIG στο ίδιο κελί τόξου, η φόρτωση του προγράμματος παραμέτρων και η εναλλαγή αερίου διαρκούν 1 έως 3 λεπτά. Αυτά είναι κόστη χρόνου δαπέδου που θα πρέπει να λαμβάνονται υπόψη στα μοντέλα χρόνου κύκλου.
Σχετικά με τον συγγραφέα: Η Συντακτική Ομάδα του EVST γράφει για τη βιομηχανική ρομποτική και την έξυπνη κατασκευή για μηχανικούς και επικεφαλής λειτουργιών που αξιολογούν έργα αυτοματισμού. Η EVST (EVS TECH CO., LTD), που ιδρύθηκε στο Τσενγκντού το 2018, έχει παραδώσει και παραδώσει 600+ έργα αυτοματισμού σε περισσότερες από 100 χώρες, με πιστοποίηση IATF 16949 για αυτοκίνητα και πιστοποιήσεις CE / SGS / TUV από τρίτους στις οικογένειες προϊόντων QJAR, XR, EVS και EVSD.