
Khi máy vặn vít tự động thỉnh thoảng để lại vít ở vị trí cao hơn bình thường, hãy chẩn đoán xem trình tự thao tác bắt đầu sai lệch ở đâu. Ví dụ như thiếu vít ở bước lấy vít, vị trí đưa vít vào không thẳng hàng và lực cản bất thường khi siết chặt cần những điều chỉnh khác nhau. Tăng mô-men xoắn cuối cùng trước khi tách các bước đó có thể không giải quyết được nguyên nhân ban đầu.
Hãy kiểm tra ốc vít trước khi điều chỉnh chương trình siết chặt.
Ví dụ này thể hiện quá trình di chuyển giữa trạm đặt vít và các vị trí xung quanh một chi tiết kim loại hình vòng. Hình ảnh cận cảnh cho thấy dụng cụ tiến đến vị trí đặt vít; hình ảnh tổng quát hơn cho thấy nó hạ xuống và nâng lên trên phôi.
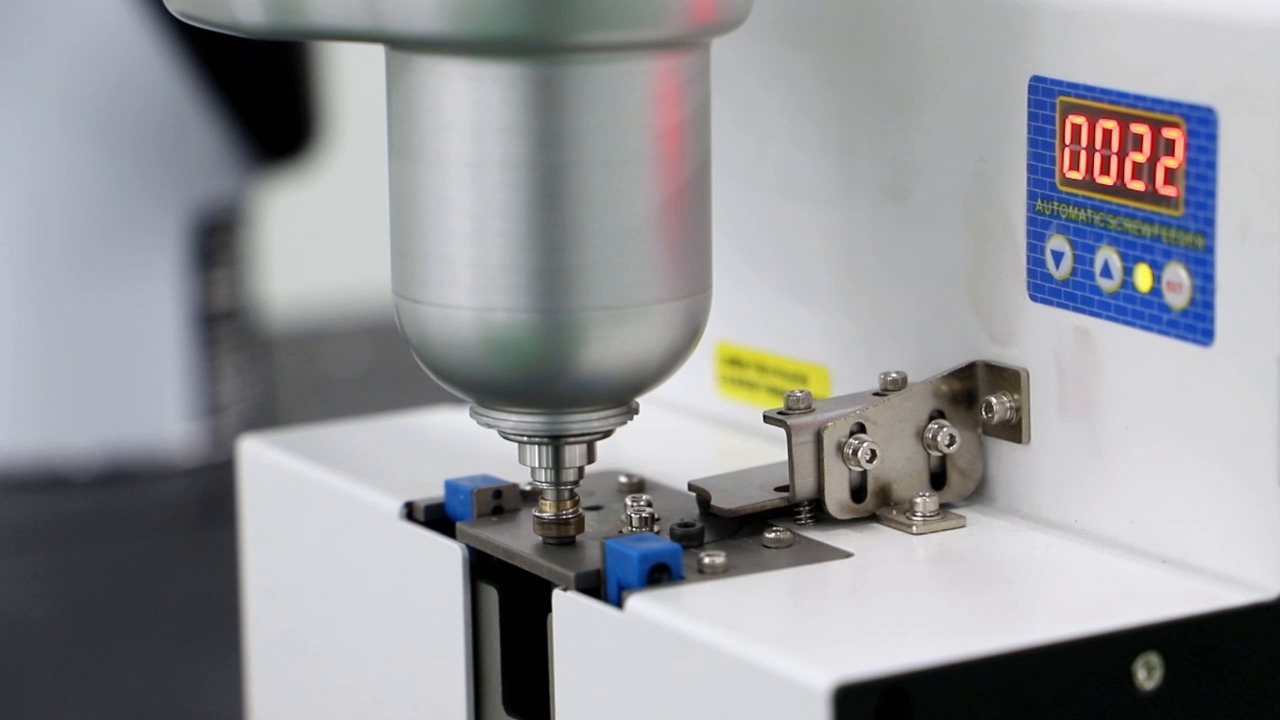
00:10 — Dụng cụ tiến đến vị trí cố định để đưa vít vào.
Đối với một dự án tương tự, chúng tôi bắt đầu bằng một thử nghiệm theo từng giai đoạn sử dụng vít, dụng cụ và phôi được đề xuất. Câu hỏi đầu tiên là liệu chi tiết lắp ghép có đạt đến giai đoạn tiếp theo ở vị trí dự định hay không. Chỉ sau khi quá trình đó có thể lặp lại thì việc điều chỉnh lực siết mới có ý nghĩa hữu ích.
| Vấn đề đầu tiên được quan sát | Cần kiểm tra những gì trước khi thay đổi cài đặt? | Phiên tòa phân tách nguyên nhân |
|---|---|---|
| Không có ốc vít nào chạm tới dụng cụ. | Vị trí đặt vít, hướng vít và sự tiếp xúc của dụng cụ | Lặp lại quy trình lấy hàng với các phụ kiện lắp ráp thực tế, kể cả sau khi bổ sung hàng. |
| Ốc vít đã được mua nhưng bị mất trong quá trình vận chuyển. | cơ cấu lưu giữ và chuyển động chuyển giao | Hãy quan sát chi tiết chi tiết từ lúc lấy ốc vít đến khi tiếp cận, thay vì chỉ kiểm tra bộ phận cấp ốc. |
| Sự kháng cự xuất hiện khi quá trình xâm nhập bắt đầu. | Căn chỉnh lỗ, dẫn hướng và hỗ trợ phôi | So sánh mẫu được định vị chính xác với mẫu bù trừ đã được thỏa thuận theo quy trình thử nghiệm có kiểm soát. |
| Đầu vẫn giữ nguyên tư thế cao sau khi dụng cụ dừng lại. | Tình trạng đầu vào, tình trạng lỗ/ren và độ khít thực tế | So sánh khớp nối vật lý với dữ liệu về độ sâu hoặc độ siết chặt hiện có; sử dụng các mẫu lỗi đã biết để kiểm tra khả năng loại bỏ được đề xuất. |
Bảng này mô tả các thử nghiệm chẩn đoán, chứ không phải các khiếm khuyết được quan sát trong quá trình ghi hình.
Việc nhặt thức ăn và thổi thức ăn cần những bằng chứng khác nhau.
Một trạm cung cấp vít để dụng cụ thu gom khác với một hệ thống thổi vít qua ống vào đầu kẹp. Hình dạng của vít và không gian tiếp cận ảnh hưởng đến việc hệ thống nào phù hợp hơn. Chúng tôi đề nghị thử nghiệm với vít thật và điều kiện cung cấp dự kiến của nó, thay vì chấp nhận một bản trình diễn với một vật thay thế dễ hơn.
Trong thử nghiệm lấy hàng, hãy quan sát những gì xảy ra sau khi dụng cụ rời khỏi vị trí: một điểm đặt hàng lặp lại sẽ không có nhiều giá trị nếu ốc vít không được giữ lại trong quá trình vận chuyển. Bao gồm cả việc bổ sung và tình trạng thiếu ốc vít trong kế hoạch thử nghiệm để xác định hành động khắc phục.
Thiết lập điều kiện tham gia trước khi đánh giá kết quả.
Mũi khoan phải ăn khớp với vít trong khi vít đi vào lỗ theo hướng dự định. Một bộ phận bị lệch, thanh dẫn hướng không phù hợp hoặc giá đỡ không đủ có thể phá vỡ mối quan hệ đó. Bù trừ trục cũng là một lựa chọn dụng cụ cần được đánh giá với mối nối thực tế, chứ không phải là sự cho phép ép vít vào một lỗ bị lệch.
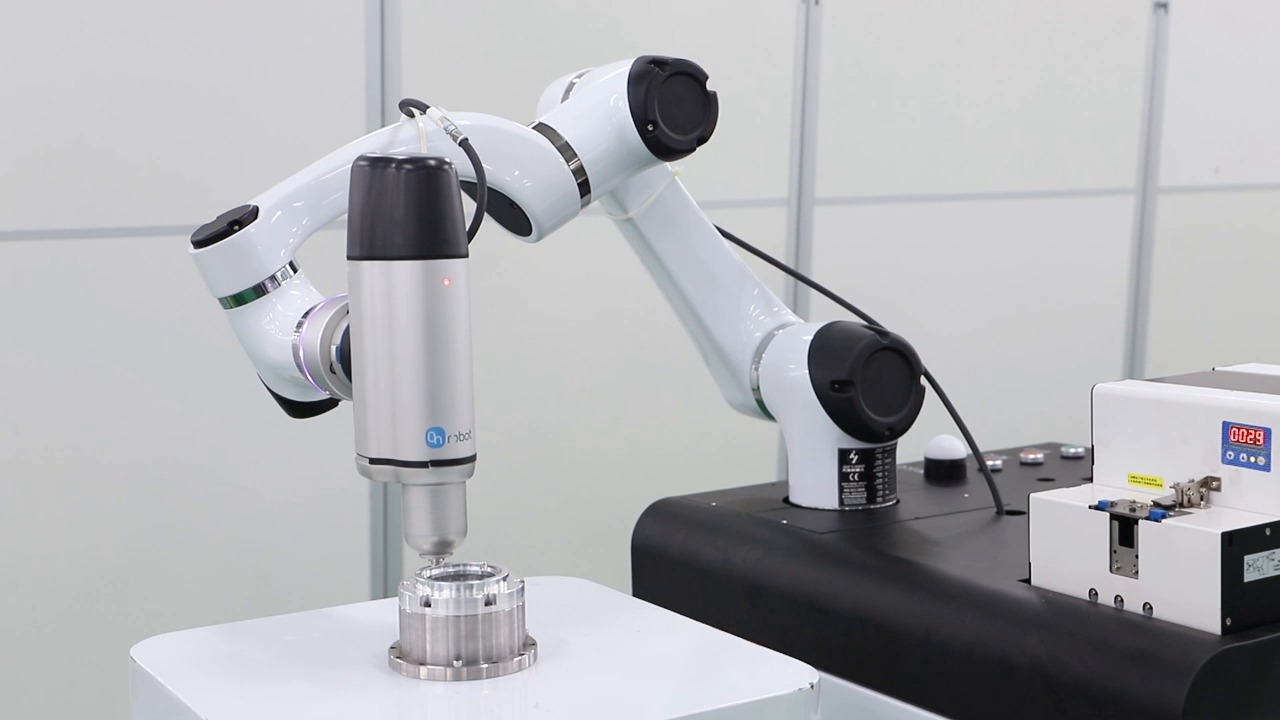
00:29 — Dụng cụ thẳng đứng được hạ xuống tại một trong các vị trí xung quanh chi tiết.
Nếu vít gặp lực cản sớm, hãy kiểm tra mẫu thay vì chỉ đơn giản là tăng lực hoặc mô-men xoắn. Trong mối nối có ren sẵn, lệch trục, ren bị hỏng hoặc nhiễm bẩn và độ sâu lỗ không đủ là một số nguyên nhân có thể xảy ra. Chỉ riêng giá trị mô-men xoắn cuối cùng không xác định được nguyên nhân nào đã xảy ra. Trường hợp thiết bị đề xuất đo góc hoặc độ sâu, hãy thiết lập các khoảng đo thích hợp bằng cách sử dụng mối nối thực tế và so sánh chúng với kết quả thực tế.
Chấp nhận cả phản hồi lỗi cũng như hoạt động bình thường.
Chúng tôi sẽ thống nhất một số lỗi tiêu biểu với khách hàng và nhà cung cấp dụng cụ: thiếu ốc vít, lỗi nhập liệu đã được thỏa thuận và tình trạng không khớp đã biết, nếu có thể áp dụng cho mối nối. Trình bày những gì dây chuyền sản xuất phát hiện, những gì nó dừng lại và hành động nào cho phép sản xuất tiếp tục. Việc thử lại phải tuân theo phương pháp khắc phục đã được xác định; việc lặp lại cùng một lệnh không phải là chẩn đoán.
Sự tách biệt Đánh giá dụng cụ vặn vít và bố trí bảo vệ Xem xét quyền truy cập để thiết lập và xử lý lỗi. Thử nghiệm theo từng giai đoạn này bổ sung thêm câu hỏi về quy trình: tại bước chuyển giao nào thì bộ phận buộc chặt ngừng hoạt động như dự định?
Để thảo luận về ứng dụng EVST, vui lòng cung cấp chi tiết về vít và lỗ, bản vẽ phôi, ảnh chụp lỗi thực tế, phương pháp cấp phôi và các tín hiệu nhận được từ bộ điều khiển siết chặt. Những thông tin này cho phép chúng tôi thảo luận về giao diện giữa dụng cụ, đồ gá và bộ cấp phôi xung quanh các lỗi có thể được chứng minh.