
Cắt vát cạnh bằng robot: Xác định vị trí cạnh trước
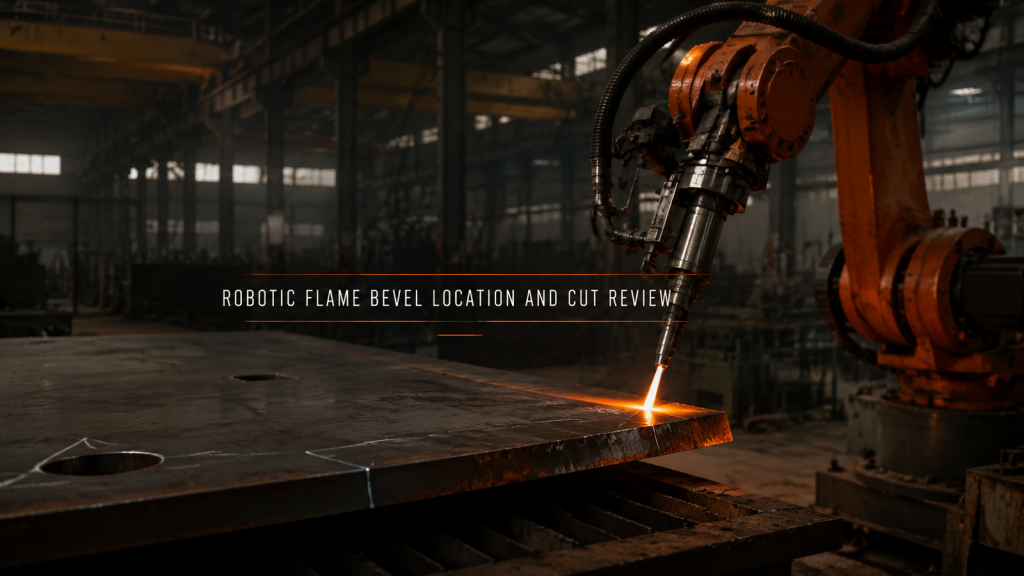
Quá trình vát mép bằng ngọn lửa tự động cần có một mặt phẳng chuẩn ổn định, vị trí mép được đo chính xác, tư thế dụng cụ liên tục và bằng chứng chấp nhận mép cắt.
Hàn robot khay pin: Chuẩn trước đường dẫn
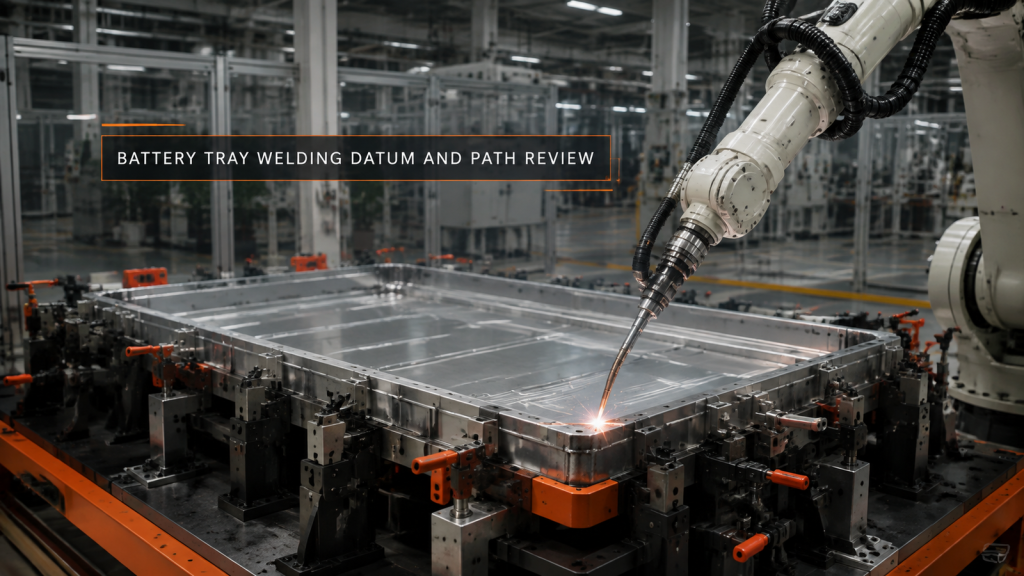
Quá trình hàn robot khay pin bắt đầu với một điểm chuẩn cố định ổn định, các đường hàn được phân vùng, khoảng hở tối đa của mỏ hàn và một kế hoạch đo đạc độ biến dạng.
Đánh bóng dụng cụ nấu ăn: Ổn định tư thế của bộ phận
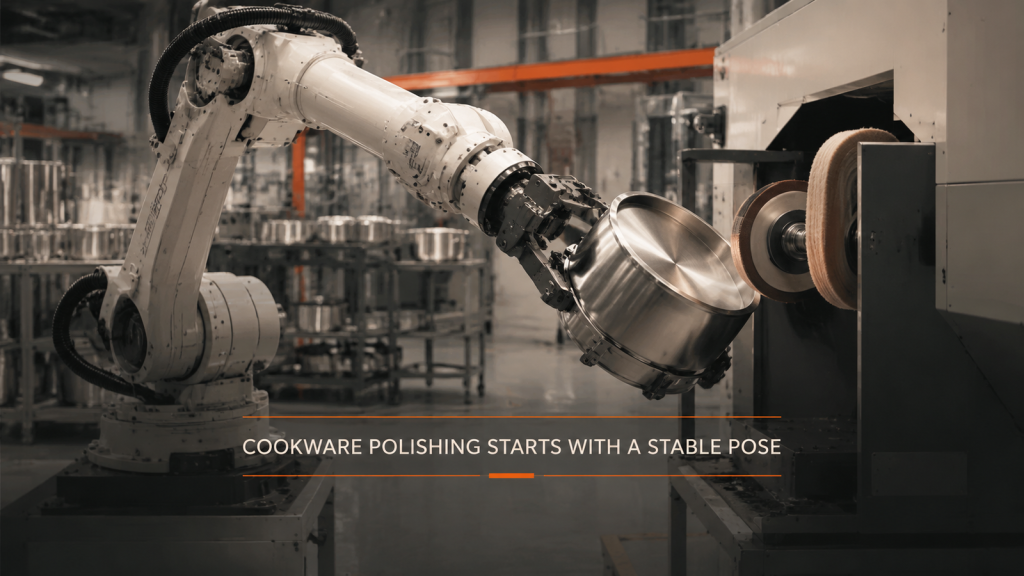
Tự động hóa quá trình đánh bóng dụng cụ nấu nướng bắt đầu bằng việc xác định điểm tựa ổn định, tiếp cận toàn diện, kiểm soát góc bề mặt và rút lui chính xác trước khi ước tính tốc độ.
Tự động hóa quy trình gia công thép cốt: Định vị trước khi vận chuyển
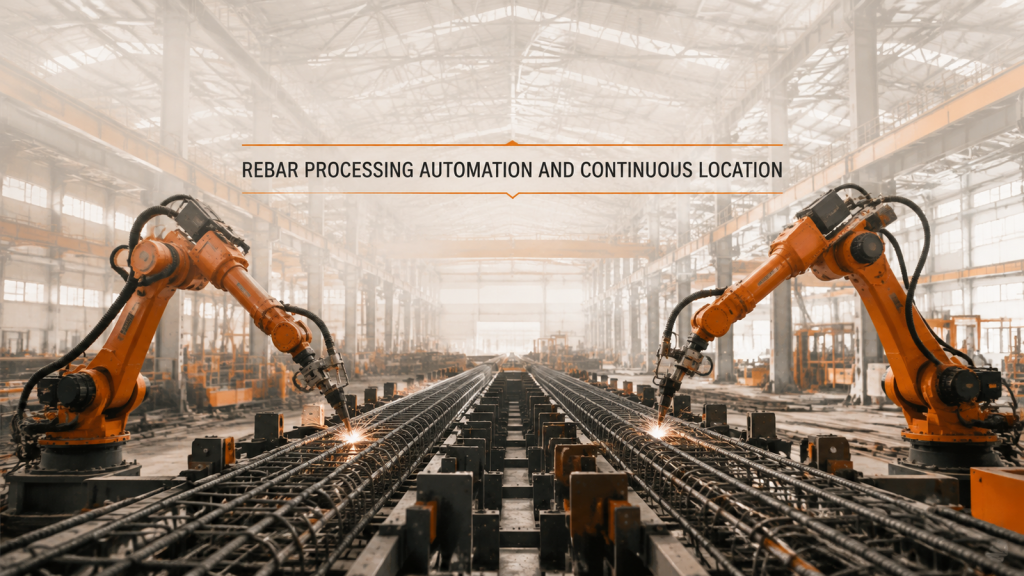
Tự động hóa quy trình gia công thép cốt cần một dữ liệu tham chiếu liên tục dọc theo một cụm dài trước khi vận chuyển và phạm vi hoạt động của hai robot có thể lặp lại một cách đáng tin cậy.
Vận hành máy đúc khuôn tự động: Hãy chứng minh tính khả thi của phương pháp trước tiên.
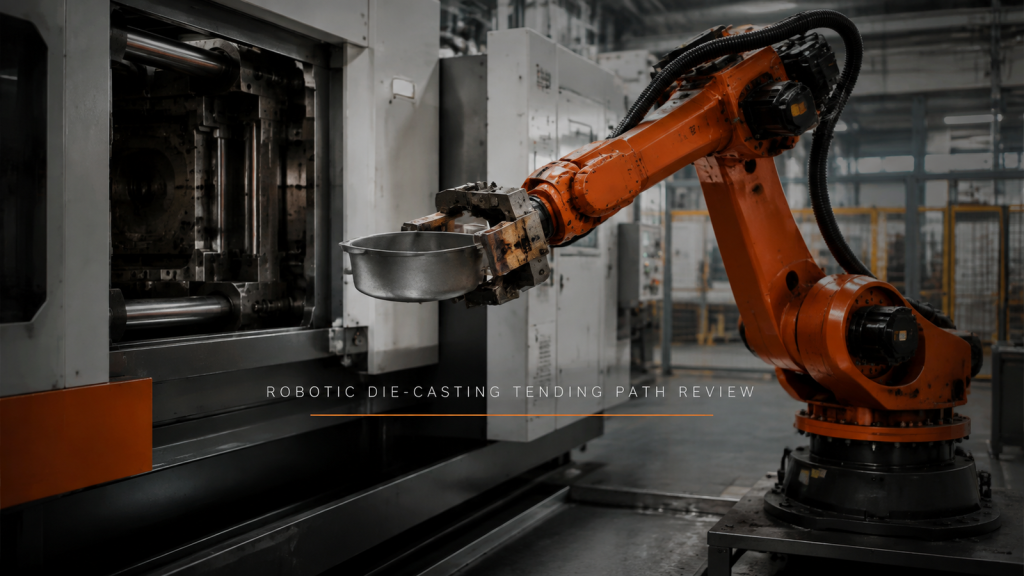
Quá trình vận hành máy đúc khuôn tự động bắt đầu bằng việc xác minh phương pháp tiếp cận, kẹp giữ, lối thoát thông thoáng và đường dẫn thả trước khi đưa ra các giả định về thời gian chu kỳ.
Tầm với là một tập hợp các tư thế, không phải là một khoảng cách.
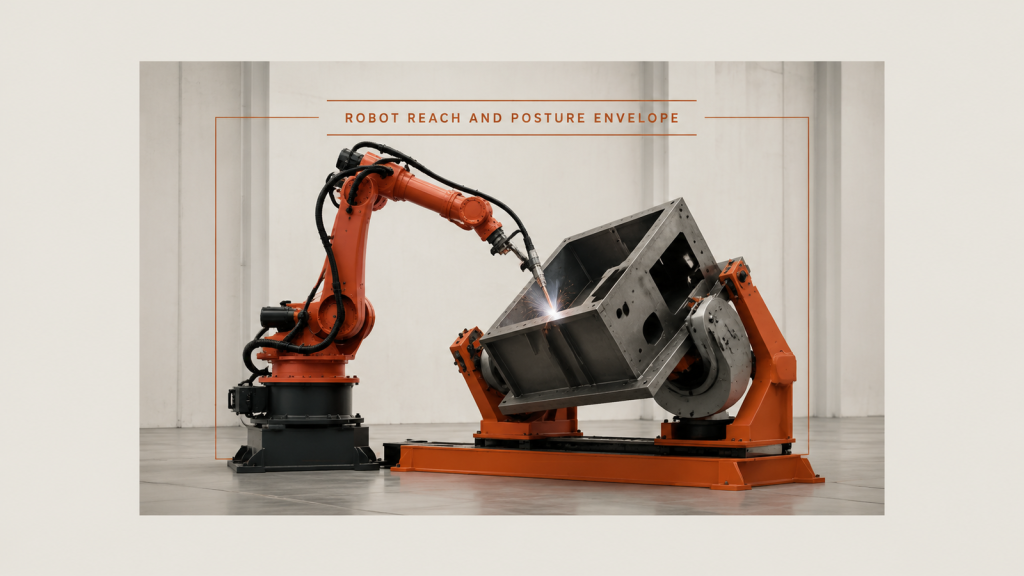
Phạm vi tiếp cận và tư thế của robot: việc tiếp cận được quyết định bởi tư thế, tư thế này thay đổi dọc theo một đường nối và bắt đầu lại ở đường nối tiếp theo, chứ không phải bởi một khoảng cách cố định.
Sau khi uốn nguội, chi tiết cần được định vị lại.
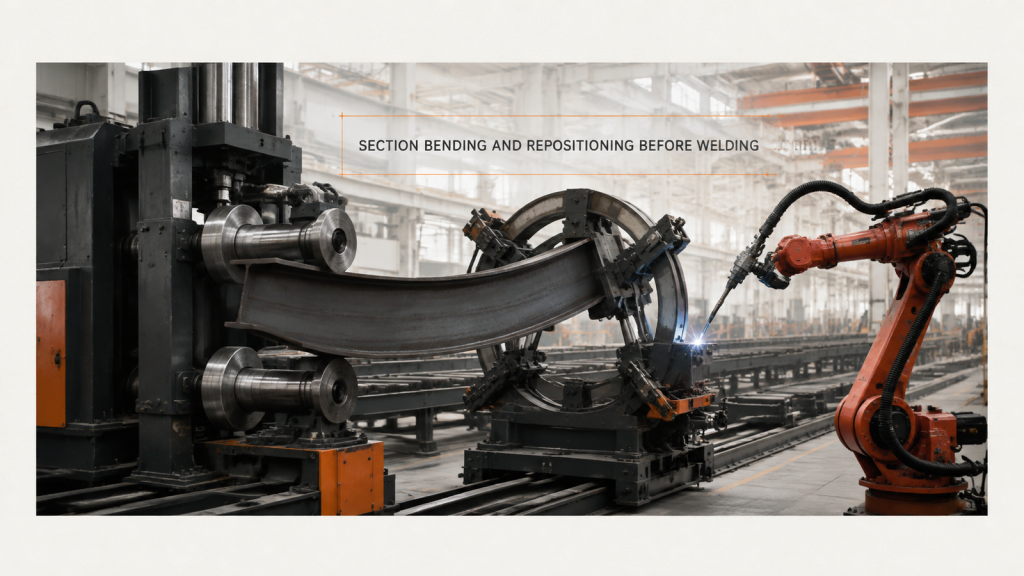
Uốn nguội làm cong bề mặt của tiết diện được định vị, vì vậy việc uốn và định vị lại tiết diện có nghĩa là kẹp lại vòm trước khi hàn bất kỳ đường nối nào.
Cấu trúc bể chứa: Xoay mối hàn hoặc di chuyển mỏ hàn
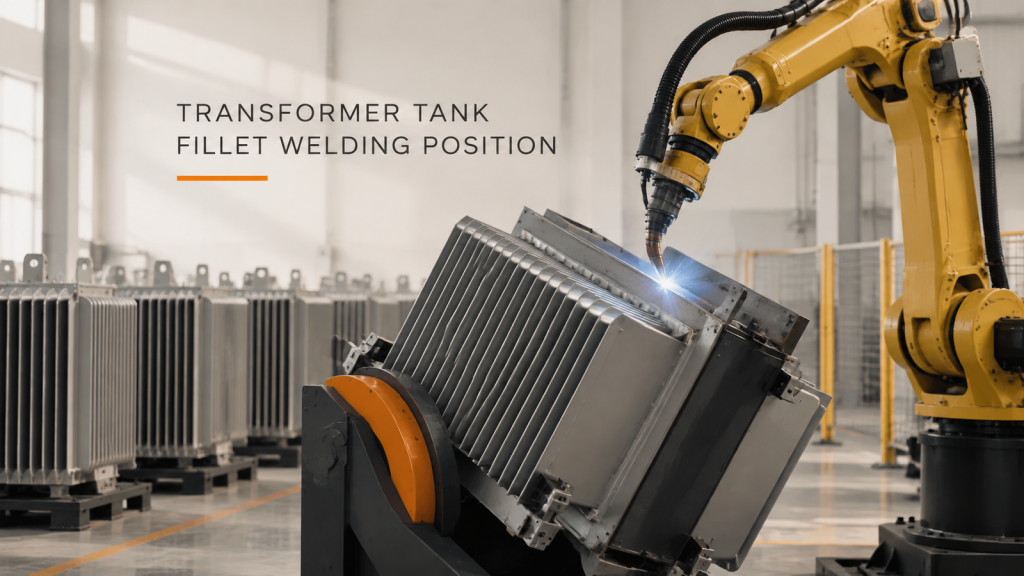
Các cụm bồn chứa có hai loại đường hàn: đường hàn dài gây ra vấn đề về lượng nhiệt truyền vào, còn các góc bo tròn gia cường gây ra vấn đề về khả năng tiếp cận. Không có cách giải quyết nào giống nhau cho cả hai vấn đề này.
Ray dẫn hướng, thiết bị định vị hoặc cả hai: Hàn kết cấu lớn
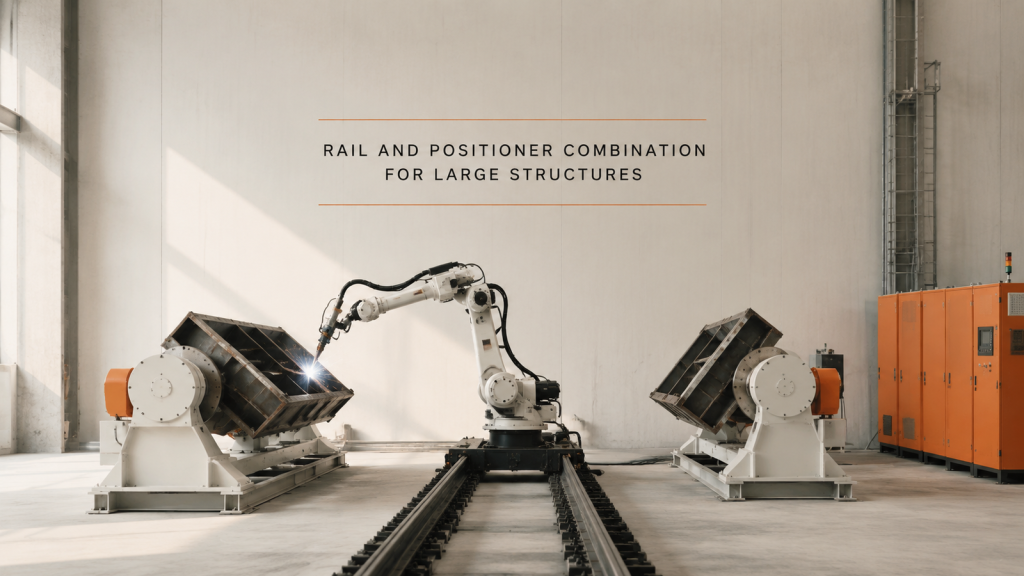
Ray dẫn hướng giúp xác định tầm với, còn bộ định vị giúp xác định hướng nghiêng. Việc quyết định một công trình lớn cần loại ray nào bắt đầu từ danh sách các mối nối, chứ không phải từ danh mục thiết bị.
Các mối nối ống giao nhau: Độ khít quyết định chất lượng mối hàn
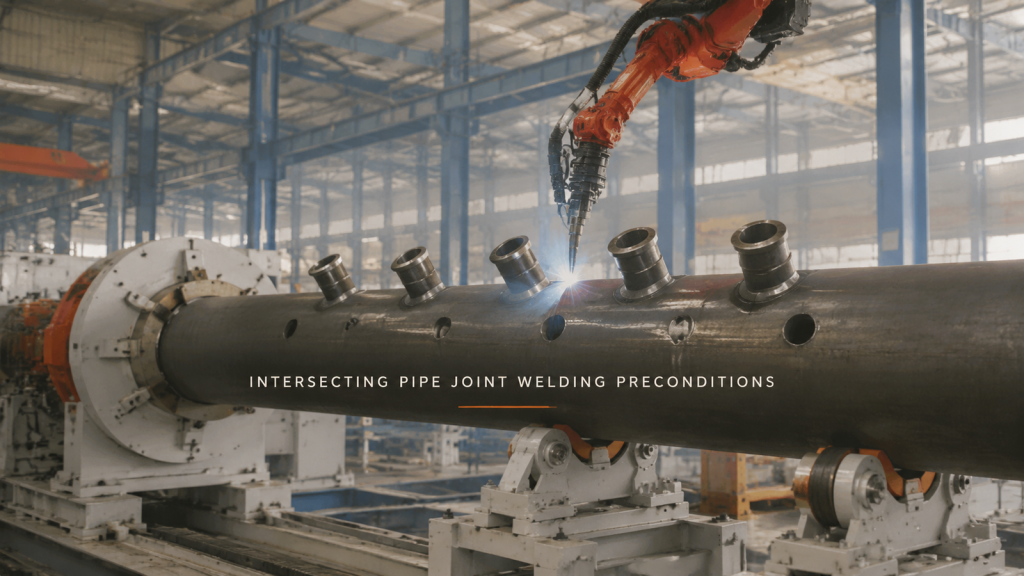
Đối với các mối nối nhánh-đầu ra, yếu tố hạn chế hiếm khi là tầm với. Vị trí lỗ, góc vát và khe hở lắp ráp quyết định liệu đường hàn có thể được thực hiện trong một lần hàn hay không.
Hàn không cần đào tạo: Hiệu quả thực tế ở những khía cạnh nào?
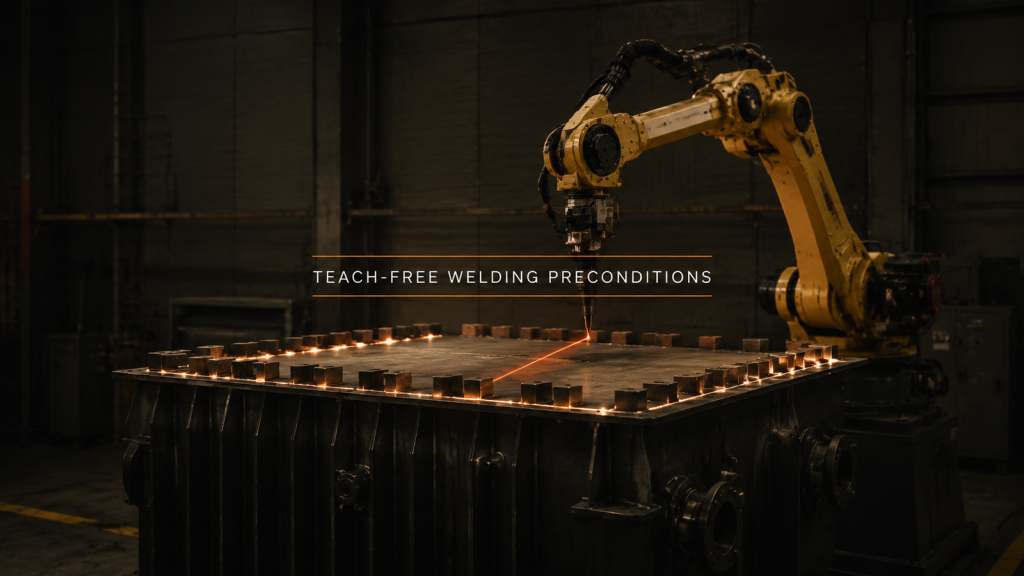
Hàn không cần dạy giúp loại bỏ việc dạy, chứ không phải việc định vị. Nó vẫn hoạt động tốt khi đường hàn đều đặn và sự sai lệch là điều mà máy quét có thể phát hiện.
Khói hàn và ánh sáng hồ quang: Chi tiết hàn quyết định tất cả.
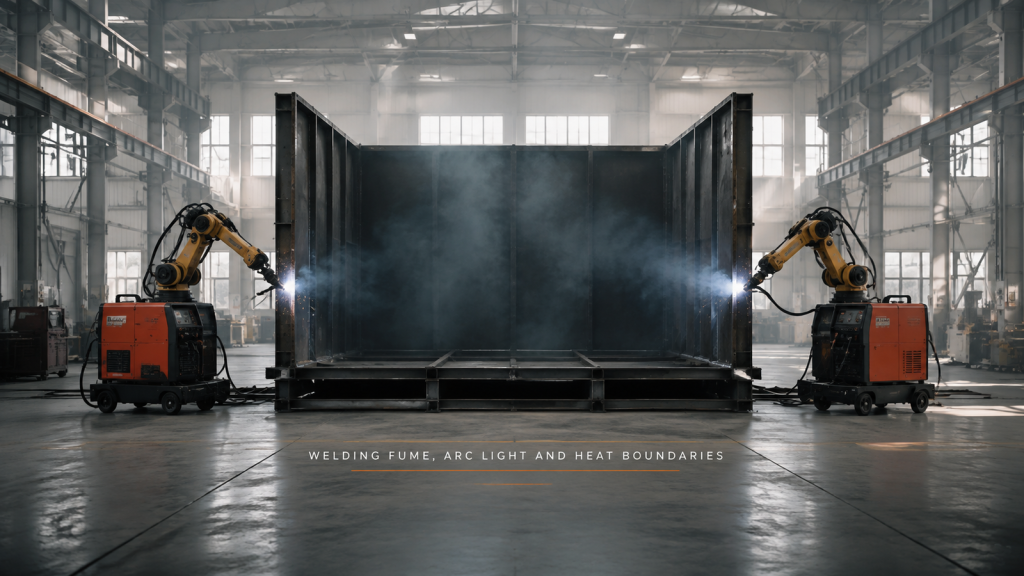
Việc khói hàn có thể thoát ra ngoài hay không phụ thuộc vào độ kín của chi tiết, và việc che chắn được thực hiện theo hướng di chuyển của người chứ không phải theo hình dạng của máy móc.