
Một bộ gá có thể giữ chắc cụm xi lanh và giá đỡ nhưng vẫn gây khó khăn cho việc hàn bằng robot. Trước khi quyết định bố trí dây chuyền hàn, hãy kiểm tra đồng thời hai điều: liệu các cụm lắp ráp đại diện có đặt mối nối ở vị trí lặp lại được hay không, và liệu toàn bộ mỏ hàn có thể đi vào, theo sát và rời khỏi mối nối đó hay không. Chỉ riêng kẹp chắc chắn sẽ không trả lời được cả hai câu hỏi này.
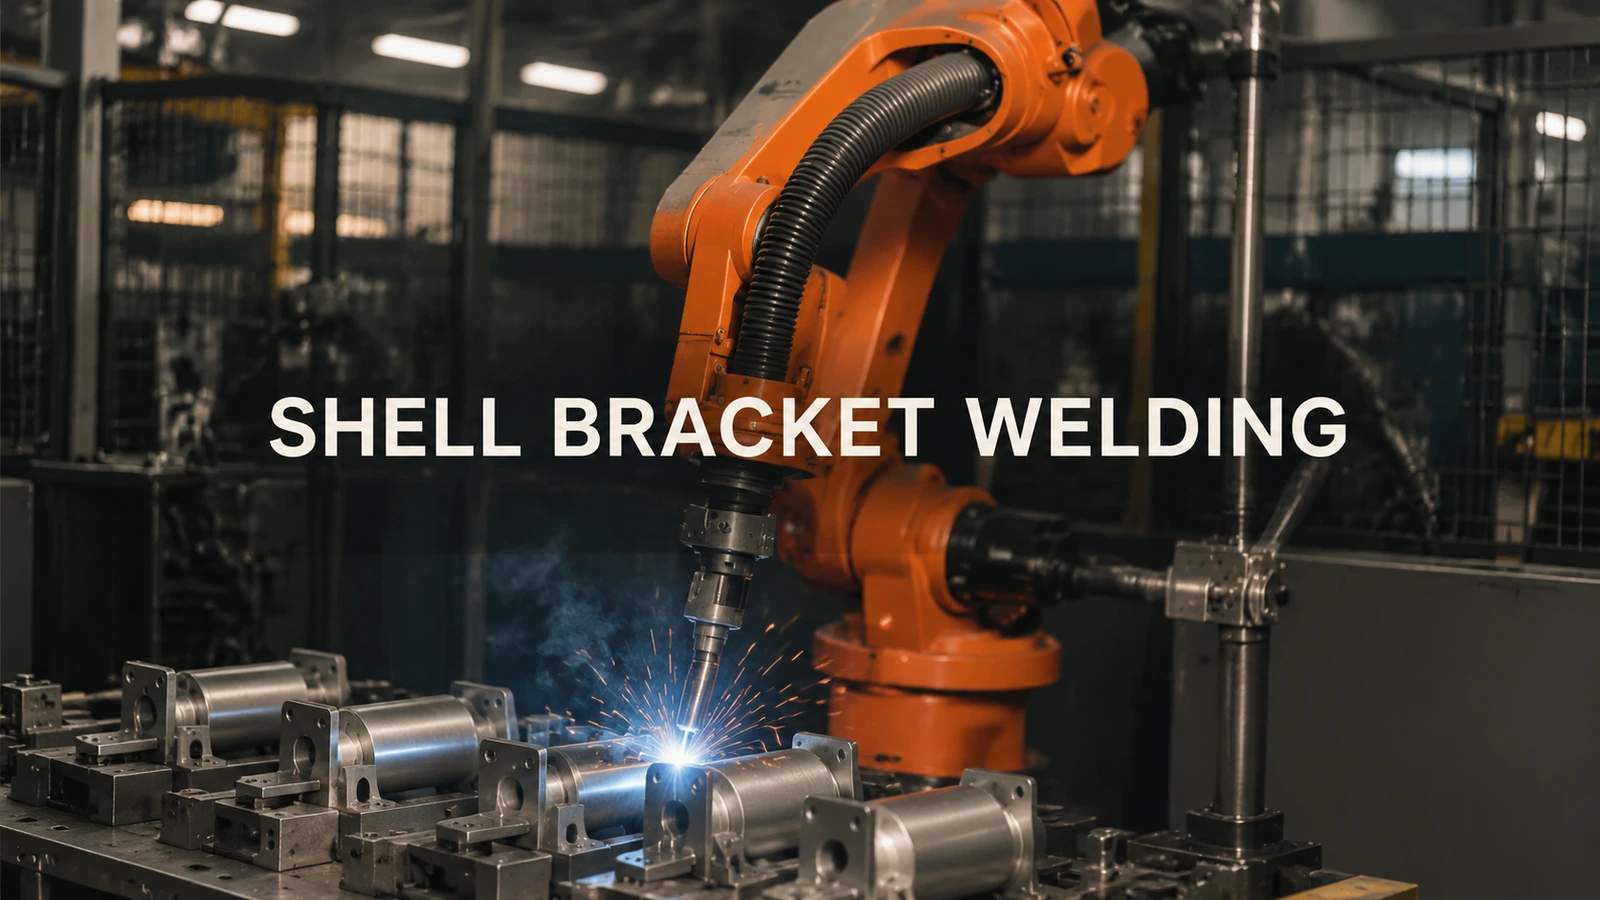
Khi bộ phận ổn định nhưng khớp nối chuyển động
Hãy bắt đầu từ khớp nối thay vì phần ngoài của hình trụ. Nếu giá đỡ khớp khác nhau với các vỏ liên tiếp, vị trí kẹp lặp lại vẫn có thể dẫn đến vị trí khớp nối hoặc khe hở thay đổi. Hãy coi đây là một bước kiểm tra lắp ráp trước khi yêu cầu robot bù trừ.
Để thử nghiệm, hãy mang theo các chi tiết thể hiện sự biến thiên thực tế mà bạn nhận được. Lắp chúng vào bằng cách sử dụng các bề mặt định vị dự định và ghi lại vị trí thay đổi của khớp nối. Sau đó, phân tách các nguyên nhân: sự biến thiên ở vỏ, sự biến thiên ở giá đỡ, hoặc sự biến thiên phát sinh trong quá trình lắp đặt và kẹp. Phương pháp so sánh được đề xuất này hữu ích khi các nguyên nhân đó chưa được phân biệt; nó không phải là một thông số dung sai.
Hướng dẫn hàn robot Xác định các bộ phận có thể lặp lại, sự lắp ráp và khả năng tiếp cận mối nối là các vấn đề cần lựa chọn. Điều đó hỗ trợ việc đánh giá quá trình lắp ráp và lộ trình công cụ cùng nhau, thay vì coi việc định vị robot thông thường là toàn bộ vấn đề hàn.
Kẹp có thể chiếm không gian mà súng cần.
Ví dụ được quay phim cho thấy một robot đang hàn xung quanh một vỏ hình trụ và giá đỡ được giữ trong một đồ gá. Nó cung cấp một cái nhìn hữu ích về mối quan hệ giữa phôi, giá đỡ và mỏ hàn. Câu hỏi đặt ra khi mua hàng là mối quan hệ đó hoạt động như thế nào trên các bộ phận và vị trí hàn dự định khác nhau.
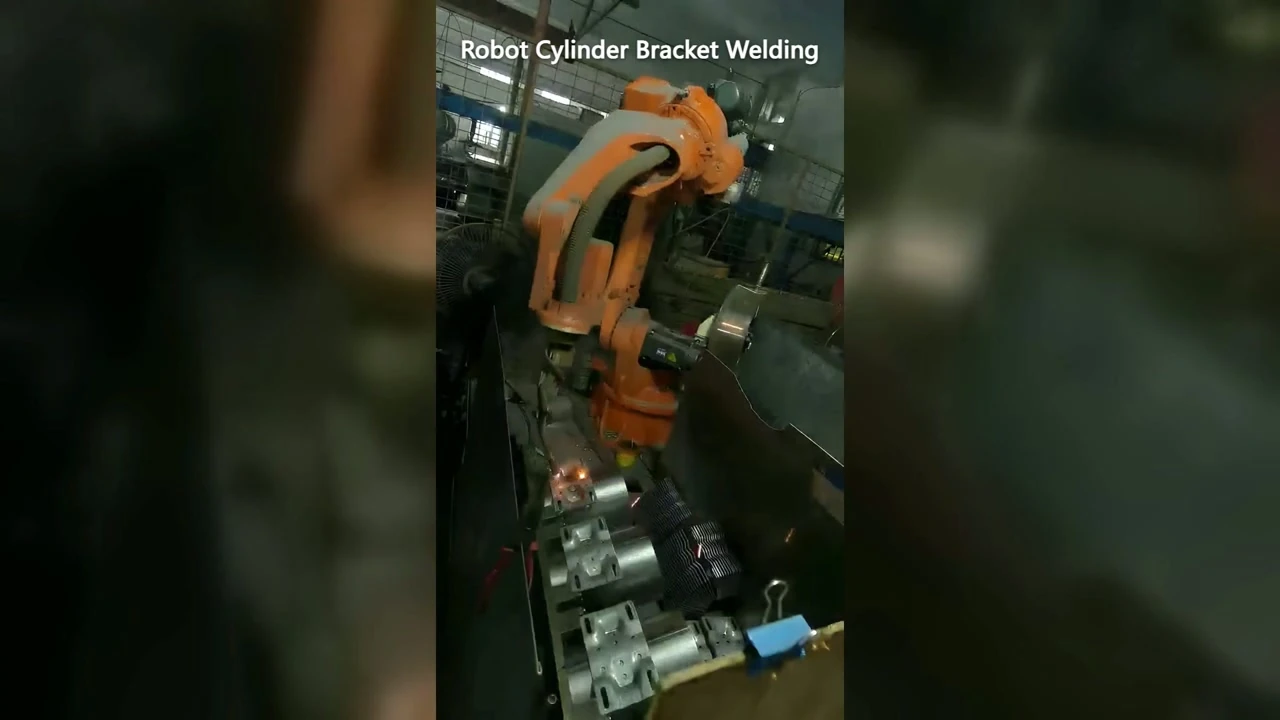
00:08 — Đèn pin đặt cạnh cụm xi lanh và giá đỡ đã được cố định.
Kiểm tra toàn bộ phạm vi hoạt động của dụng cụ, không chỉ phần đầu mũi hàn ở điểm đầu tiên. Đường hàn có thể bắt đầu với không gian rộng rãi nhưng bị hạn chế khi mỏ hàn thay đổi hướng. Bao gồm cả quá trình tiếp cận và rút lui trong quá trình thử nghiệm, và xem xét liệu kẹp hoặc giá đỡ có cản trở hướng cần thiết hay không. Một thử nghiệm chỉ kiểm tra điểm bắt đầu hàn có thể bỏ sót xung đột ở những đoạn sau trong đường hàn.
Trong trường hợp không gian thao tác bị hạn chế, hãy cân nhắc việc di dời kẹp, thay đổi hướng tải hoặc điều chỉnh bố trí đồ gá trước khi hoàn thiện thiết kế cơ khí. Mỗi phương án đều phải giữ được chức năng định vị mà cụm lắp ráp cần. Loại bỏ vật cản bằng cách loại bỏ giá đỡ cần thiết chỉ đơn giản là thay thế vấn đề này bằng vấn đề khác.
Hãy để phiên tòa đưa ra quyết định về việc sắp xếp trận đấu.
Hãy yêu cầu nhóm thử nghiệm trả lại các vị trí khớp nối đã được đánh dấu và các vị trí cụ thể cần thay đổi dụng cụ hoặc đồ gá. Lưu giữ phương pháp nạp chi tiết cùng với bản ghi đó. Nếu không, một cuộc thử nghiệm thành công có thể phụ thuộc vào việc định vị thủ công cẩn thận mà phương pháp sản xuất được đề xuất lại thiếu.
Kết quả hữu ích là quyết định về việc phần nào phải được lặp lại và phần nào phải được để trống. Sau đó, việc chấp nhận mối hàn cần được đánh giá dựa trên các yêu cầu về mối nối đã được thỏa thuận; chuyển động không va chạm chỉ là một phần của quá trình đánh giá đó.
Chia sẻ ảnh lắp ráp, vị trí mối hàn và không gian gá lắp có sẵn với EVSTNhững thông tin đầu vào này có thể hỗ trợ thảo luận về bố cục hàn robot và các rủi ro của đồ gá cần được kiểm tra trước.