
EVST အယ်ဒီတာအဖွဲ့မှ · နောက်ဆုံးအပ်ဒိတ်လုပ်ခဲ့သည့်ရက်စွဲ - ၂၀၂၆ ခုနှစ်၊ ဇွန်လ ၁ ရက်
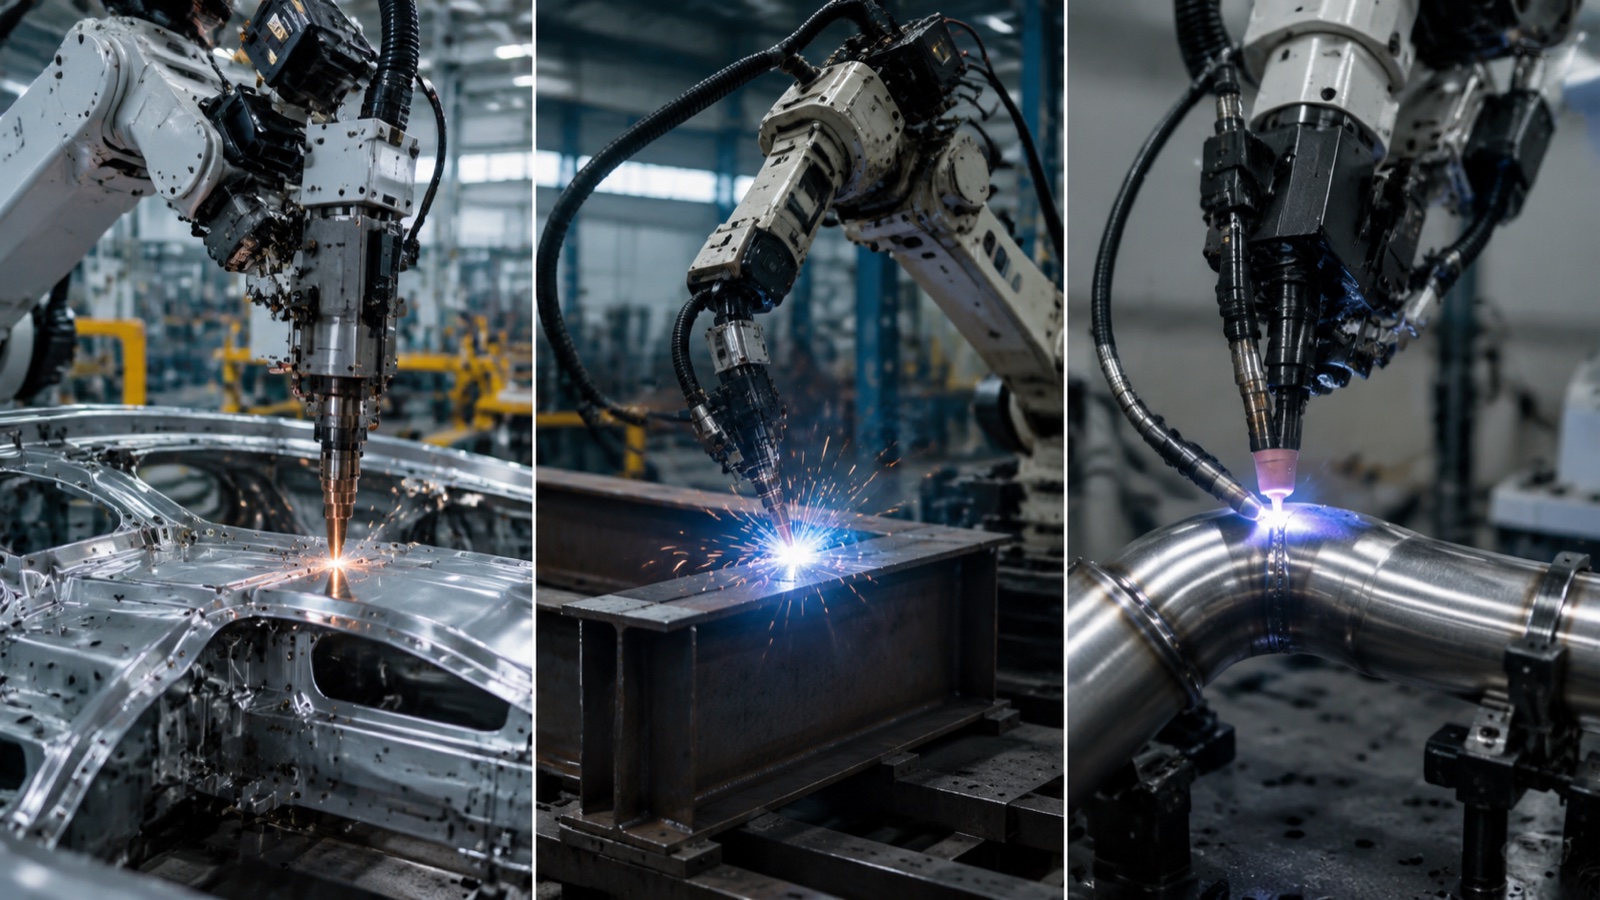
အစက်အပြောက်ဂဟေဆော်ခြင်းသည် အဖြူရောင်မော်တော်ကားကိုယ်ထည်တွင် အဓိကအသုံးပြုသည့် ၃ မီလီမီတာအထူအထိ ထပ်နေသောသတ္တုပြားများကို ဆက်သွယ်ပေးသည်။ MIG (GMAW) သည် ၁ မီလီမီတာမှ ၂၅ မီလီမီတာအထိရှိသော ဖွဲ့စည်းပုံသံမဏိနှင့် အလူမီနီယမ်ပေါ်တွင် မြင့်မားသောအလွှာလိုက်အော့ဂဟေဆော်ခြင်းကို ကိုင်တွယ်သည်။ TIG (GTAW) သည် ၆ မီလီမီတာအောက် ပါးလွှာသော သို့မဟုတ် ထူးခြားဆန်းပြားသောပစ္စည်းများ (သံမဏိ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ်) ပေါ်တွင် တိကျသောအော့ဂဟေဆော်ခြင်းကို လွှမ်းခြုံထားသည်။ တစ်ခုချင်းစီသည် သီးခြားရိုဘော့ဝန်တင်အမျိုးအစား၊ လည်ပတ်ချိန်နှင့် အရည်အသွေးစနစ်ကို ဆက်စပ်ပေးသည်။ ရွေးချယ်မှုသည် လုပ်ငန်းစဉ်ကိုမဟုတ်ဘဲ အစိတ်အပိုင်းကို လိုက်နာသည်။
လုပ်ငန်းစဉ်သုံးခု၊ ထုတ်လုပ်မှုပုံစံသုံးခု
Spot၊ MIG နှင့် TIG တို့သည် လုပ်ဆောင်ချက်တစ်ခုတည်း၏ အရသာသုံးမျိုးမဟုတ်ပါ။ ၎င်းတို့သည် “ဂဟေဆက်ခြင်း” ဟူသော စကားလုံးကို မျှဝေသည့် ထုတ်လုပ်မှုပုံစံသုံးမျိုးဖြစ်သည်။ Spot welding robot သည် ထပ်နေသောစာရွက်ပေါ်တွင် point welds များကို ရွေးချယ်သည်။ MIG robot သည် မြင့်မားသော deposition တွင် continuous beads များကို ချပေးသည်။ TIG robot သည် မြန်နှုန်းထက် သတ္တုဗေဒက ပိုအရေးကြီးသည့် ကျဉ်းမြောင်းပြီး ထိန်းချုပ်ထားသော beads များကို ချပေးသည်။ robot payload၊ ပါဝါအရင်းအမြစ်၊ cell layout နှင့် operator skill profile ပင် ထိုသုံးခုလုံးတွင် မတူညီပါ။
၆-ဝင်ရိုး ဂဟေဆော်စက်ရုပ်များသည် အကြီးစားစက်မှုလုပ်ငန်းတွင် မည်သို့အံဝင်ခွင်ကျဖြစ်မည်ကို ပိုမိုကျယ်ပြန့်သောအမြင်အတွက် EVST လမ်းညွှန်ကိုကြည့်ပါ။ MIG၊ TIG နှင့် အစက်အပြောက်လုပ်ငန်းစဉ်များအတွက် ဂဟေဆော်ရိုဘော့များဤဆောင်းပါးသည် လုပ်ငန်းစဉ်နှိုင်းယှဉ်ချက်ကို အနီးကပ်ဖော်ပြထားသည်။
လုပ်ငန်းစဉ်နှိုင်းယှဉ်ဇယား
| attribute | အစက်အပြောက် (RSW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| နှောင်ကြိုးကို ဘယ်လိုဖွဲ့စည်းထားသလဲ | စာရွက်များကို ညှပ်ပေးသော အီလက်ထရုတ်နှစ်ခုမှတစ်ဆင့် လျှပ်စီးကြောင်းမှ အပူကို ခုခံခြင်း | ဖြည့်စွက်ပစ္စည်းအဖြစ် စားသုံးနိုင်သော ဝါယာကြိုးဖြင့် စဉ်ဆက်မပြတ် arc | စားသုံး၍မရသော တန်စတင်လျှပ်ကူးပစ္စည်းမှ စဉ်ဆက်မပြတ် စက်ဝိုင်းပုံသဏ္ဍာန်၊ ဖြည့်စွက်ပစ္စည်းကို သီးခြားစီထည့်သွင်းထားသည် |
| Filler ပစ္စည်း | အဘယ်သူမျှမ | စားသုံးနိုင်သော ဝါယာကြိုး (အစိုင်အခဲ သို့မဟုတ် ဖလပ်စ်အကာ) | သီးခြားတုတ်၊ လက် သို့မဟုတ် အအေး/ပူသော ဝါယာကြိုးထည့်သည့် ကိရိယာဖြင့် ကျွေးသည် |
| shielding | မရှိ (arc မရှိ) | အစွမ်းမဲ့/တက်ကြွသောဓာတ်ငွေ့ (Ar၊ CO₂၊ Ar+CO₂ ရောစပ်မှုများ) | အစွမ်းမဲ့ဓာတ်ငွေ့ (Ar၊ Ar+He ရောနှော) |
| ပစ္စည်းအပိုင်းအခြား | ကာဗွန်သံမဏိ၊ HSLA၊ အလူမီနီယမ်အချို့ (ခက်ခဲသည်) | ကာဗွန်သံမဏိ၊ သံမဏိ၊ အလူမီနီယမ်၊ ကြေးနီသတ္တုစပ်များ | သံမဏိ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ်၊ နီကယ်သတ္တုစပ်များ၊ ထူးခြားဆန်းပြားသော သတ္တုများ |
| အထူအကွာအဝေး | ၀.၅ – ၃ မီလီမီတာ စာရွက်အတွဲများ | ၁ – ၂၅ မီလီမီတာ (ဘက်သို့ အကြိမ်များစွာ ဖြတ်သန်းနိုင်သည်) | ပုံမှန်အားဖြင့် ၀.၅ – ၆ မီလီမီတာ၊ multi-pass ဖြင့် ပိုထူသွားနိုင်ပါသည် |
| အဆစ်အမျိုးအစား | ပေါင် (ထပ်နေသော) အဆစ်များသာ | တင်ပါး၊ အသားလွှာ၊ ပေါင်၊ T၊ အနား — အပြည့်အစုံ | Butt၊ fillet၊ lap၊ T — အပြည့်အဝ၊ အထူးသဖြင့် groove welds |
| ကြွေကျနှုန်း | N/A (အမှတ်စဉ်အလိုက်) | ၀.၂ – ၁ ကီလိုဂရမ်/နာရီ | ၀.၂ – ၁ ကီလိုဂရမ်/နာရီ |
| အဆစ်တစ်ခုလျှင် စက်ဝန်း | တစ်နေရာလျှင် ၀.၅ မှ ၂ စက္ကန့် | မျဉ်းဖြောင့်စင်တီမီတာလျှင် စက္ကန့်များ | အဆစ်ထူများအတွက် နှေးကွေးပြီး အကြိမ်ကြိမ်ဖြတ်သန်းနိုင်သည် |
| အပူ input ကို | သွေးခုန်နှုန်း အလွန်တိုတောင်းပြီး အလွန်နေရာတကျရှိနေခြင်း | အလယ်အလတ်မှ မြင့်သည်။ | အနိမ့်မှ အလယ်အလတ်၊ အလွန်ထိန်းချုပ်နိုင်သည် |
| ပုံပျက်ခြင်းအန္တရာယ် | နိမ့် (အပူဒဏ်ခံရသောဇုန်ငယ်) | အလယ်အလတ်မှ မြင့်မားသော၊ အထူးသဖြင့် ရှည်လျားသော ချုပ်ရိုးများတွင် | နိမ့် (ထိန်းချုပ်ထားသော အပူထည့်သွင်းမှု) |
| ပုံမှန်ရိုဘော့ ဝန်တင်ဆောင်မှု | ၁၆၅ – ၃၅၀ ကီလိုဂရမ် (သေနတ် + လက်မောင်း) | ၆ – ၁၂ ကီလိုဂရမ် (မီးအိမ်) | ၆ – ၁၂ ကီလိုဂရမ် (မီးအိမ်) |
| လိုအပ်သော အော်ပရေတာကျွမ်းကျင်မှု | အောက်ပိုင်း (အမှတ်လုပ်ဆောင်ချက်) | အလတ်စား (parameter setup၊ ဓာတ်ငွေ့ထိန်းချုပ်မှု) | ပိုမိုမြင့်မားသော (parameter setup၊ dynamic control၊ tungsten dressing) |
| ရန်သင့်တော်သည်။ | ကိုယ်ထည်-အဖြူရောင်၊ အဖြူရောင်ပစ္စည်းများ၊ လျှပ်စစ်အကာအရံများ | သံမဏိဖွဲ့စည်းပုံ၊ ဆောက်လုပ်ရေးပစ္စည်းကိရိယာများ၊ လေးလံသောထုတ်လုပ်မှု | ဖိအားအိုးများ၊ သံမဏိအစားအစာ/ဆေးဝါး၊ အာကာသယာဉ်၊ ပါးလွှာသော gauge |
လုပ်ငန်းစဉ်တစ်ခုစီသည် မှန်ကန်သောရွေးချယ်မှုဖြစ်သည့်အခါ
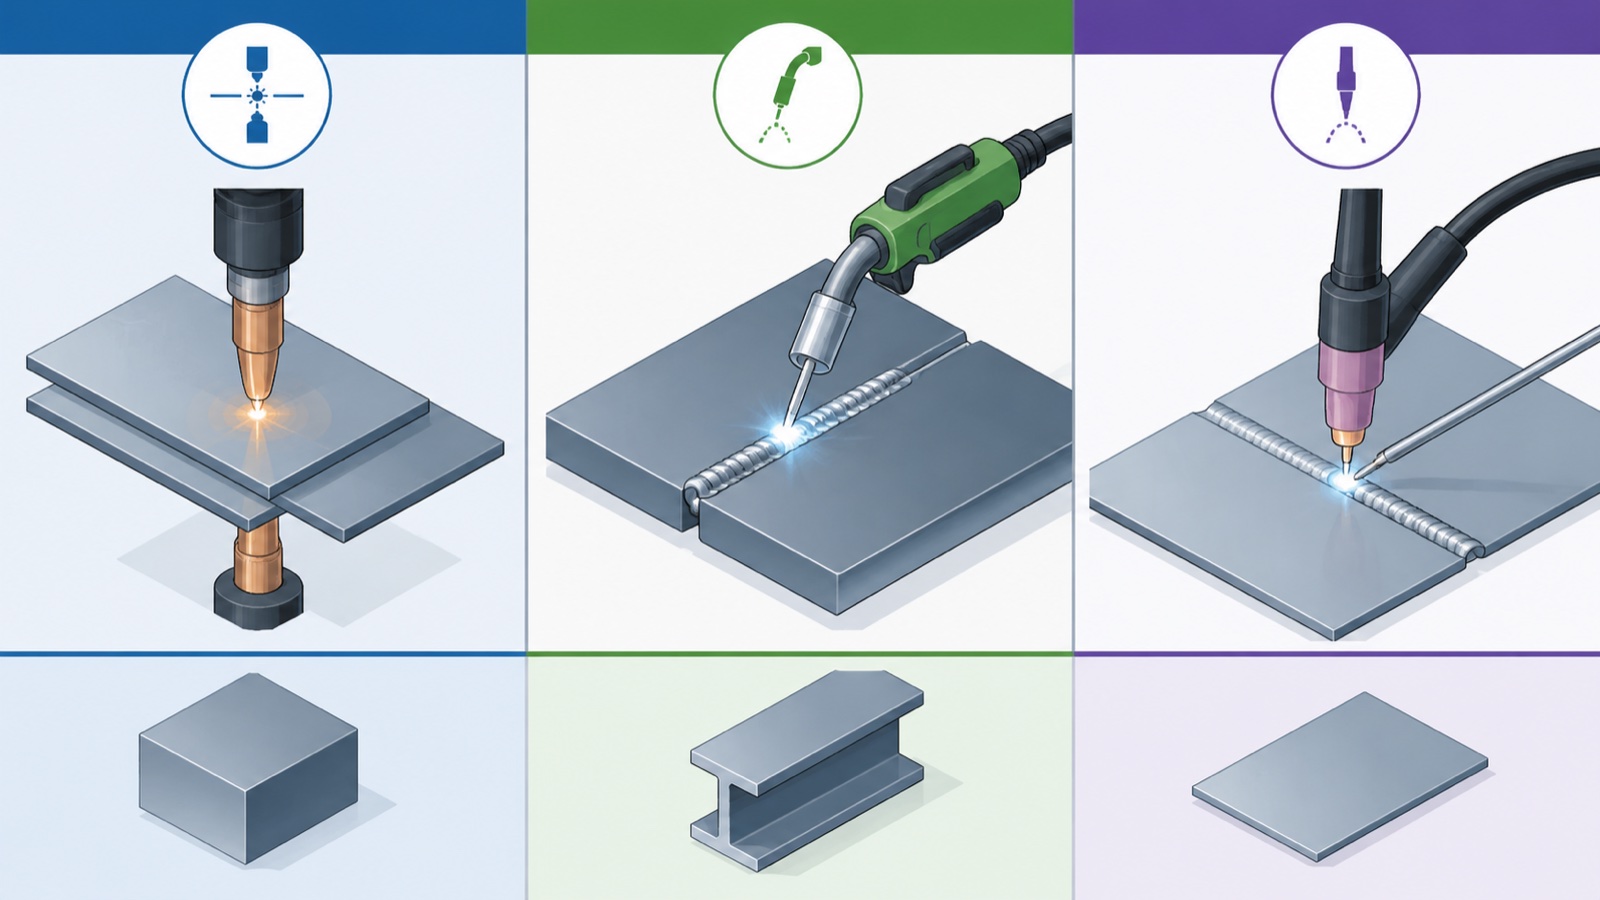
အစက်အပြောက်ဂဟေဆော်ခြင်းကို ရွေးချယ်သည့်အခါ
အစိတ်အပိုင်းသည် ကာဗွန်သံမဏိ သို့မဟုတ် HSLA စာရွက်နှစ်ရွက် သို့မဟုတ် နှစ်ရွက်ထက်ပို၍ ရှိပြီး တစ်ခုလျှင် ၀.၅ မီလီမီတာမှ ၃ မီလီမီတာအထိ ရှိပြီး အဆစ်တွင် ထပ်နေသည်။ ထုထည်သည် tandem သို့မဟုတ် multi-station robot လိုင်းများကို တရားမျှတစေသည်။ အရည်အသွေးလိုအပ်ချက်မှာ အဆက်မပြတ်ချုပ်ရိုးပုံပန်းသဏ္ဌာန်ထက် အစက်အပြောက်တစ်ခုချင်းစီ၏ ခိုင်ခံ့မှုနှင့် ခြေရာခံနိုင်မှုဖြစ်သည်။ ဥပမာ- အဖြူရောင်ကိုယ်ထည်၊ အဝတ်လျှော်စက်ဗုံများ၊ ရေခဲသေတ္တာဗီဒိုများ၊ ထရန်စဖော်မာအဖုံးများ၊ ထိန်းချုပ်ပြားများ။
စက်မှုလုပ်ငန်းဆိုင်ရာ လေ့လာတွေ့ရှိချက်များအရ အဖြူရောင်အခွံပါ မော်တော်ကားကိုယ်ထည်တစ်ခုတည်းသည် သီးခြားစာရွက်အဆက်အသွယ်အမှတ် ၄၀၀၀ မှ ၅၀၀၀ အထိတွင် အစက်အပြောက် ၂၀၀ မှ ၄၀၀ အထိ ဂဟေဆက်နိုင်သည်။ ရိုဘော့တစ်စနစ်အတွက် စီးပွားရေးအရ ဖြစ်နိုင်ခြေမှာ ဂဟေရှုပ်ထွေးမှုပေါ်တွင် မဟုတ်ဘဲ መጀመሪያትအရေအတွက်ပေါ်တွင် တည်ဆောက်ထားသည်။
MIG (GMAW) ကို ရွေးချယ်သည့်အခါ
အစိတ်အပိုင်းသည် ၁ မှ ၂၅ မီလီမီတာအထိ သံမဏိ သို့မဟုတ် အလူမီနီယမ်ဖြစ်ပြီး စင်တီမီတာ သို့မဟုတ် မီတာဖြင့် တိုင်းတာနိုင်သော မျဉ်းဖြောင့်ချုပ်ရိုးများပါရှိသည်။ ကြွေကျမှုနှုန်းသည် အရေးကြီးပါသည်။ အဆစ်ဂျီသြမေတြီသည် လုံလောက်စွာကွဲပြားနိုင်သောကြောင့် arc-based လုပ်ငန်းစဉ်သည် အနည်းငယ်တပ်ဆင်မှုကွဲလွဲမှုကို စုပ်ယူနိုင်သည်။ ဥပမာ- မြေတူးစက်များ၊ ဒမ်ထရပ်ကားအိပ်ယာများ၊ ထွန်စက်ကိုယ်ထည်၊ ဖွဲ့စည်းပုံဘောင်ထုတ်လုပ်ခြင်း၊ ပိုက်လိပ်လုပ်ငန်း၊ စိုက်ပျိုးရေးကိရိယာများ၊ သင်္ဘောဘလောက်များ (ရောက်ရှိရန် မျဉ်းဖြောင့်လမ်းကြောင်းပါရှိသည်)။
MIG သည် အသုံးအများဆုံး ထုတ်လုပ်မှုပုံစံဖြစ်သည့် ဖွဲ့စည်းပုံဆိုင်ရာ သံမဏိဂဟေဆက်ခြင်း၊ အလယ်အလတ်မှ အထူပြား၊ ရှည်လျားသော ချုပ်ရိုးများ၊ ထုတ်လုပ်မှုအား မောင်းနှင်သော စီးပွားရေးများနှင့် ကိုက်ညီသောကြောင့် အကြီးစားစက်မှုလုပ်ငန်းရှိ arc welding robot တပ်ဆင်မှု၏ ၇၀ ရာခိုင်နှုန်းခန့်ကို လွှမ်းခြုံထားသည်။
TIG (GTAW) ကို ရွေးချယ်သည့်အခါ
အစိတ်အပိုင်းသည် သံမဏိ၊ အလူမီနီယမ်၊ တိုက်တေနီယမ် သို့မဟုတ် နီကယ်သတ္တုစပ် ၀.၅ မှ ၆ မီလီမီတာအတွင်း ပါဝင်သည်။ ဂဟေဆက်ခြင်းကို ကုဒ် (ASME အပိုင်း IX၊ ISO 15614၊ အာကာသယာဉ်အတွက် AWS D17) အရ စစ်ဆေးမည်ဖြစ်သည်။ အပူဒဏ်ခံရသောဇုန်၏ သတ္တုဗေဒဆိုင်ရာ တည်တံ့မှုသည် အောင်မြင်ခြင်း သို့မဟုတ် ကျရှုံးခြင်းကို ဆုံးဖြတ်ပေးသည်။ ဥပမာ- ဖိအားအိုးများ၊ အပူဖလှယ်ကိရိယာများ၊ သန့်ရှင်းသော သံမဏိပိုက်များ၊ အလူမီနီယမ်လှေကိုယ်ထည်များ၊ အာကာသယာဉ်ကိုယ်ထည် အစိတ်အပိုင်းငယ်များ၊ နျူကလီးယား အစိတ်အပိုင်းများ။
TIG သည် MIG ထက် linear meter တစ်ခုကို နှေးကွေးပြီး ပိုမိုစျေးကြီးသော်လည်း အစိတ်အပိုင်းကို ရေဒီယိုဂရပ်ဖီ သို့မဟုတ် အာထရာဆောင်းနည်းလမ်းများဖြင့် စစ်ဆေးမည်ဖြစ်ပြီး သတ္တုဗေဒသည် ခွင့်လွှတ်၍မရသည့်အခါတွင်သာ ရွေးချယ်မှုဖြစ်သည်။
အဖြစ်များသော မှားယွင်းရွေးချယ်မှုများ
စွမ်းဆောင်ရည်ညံ့ဖျင်းသော အကြီးစားစက်မှုလုပ်ငန်း ဂဟေဆော်ဆဲလ် ပရောဂျက်များတွင် ပုံစံသုံးမျိုးသည် အထပ်ထပ်ပေါ်လာသည်။
- MIG ကို ဘယ်အချိန်မှာ TIG လုပ်မယ်ဆိုတာ သတ်မှတ်ခြင်း။ ဝယ်သူတစ်ဦးသည် ဂဟေဆက်များသည် "ပိုလှပသည်" သို့မဟုတ် ပေးသွင်းသူ၏ ရည်ညွှန်းစာရင်းတွင် သံမဏိလက်ရာပါဝင်သောကြောင့် TIG ကို ရွေးချယ်သည်။ အစိတ်အပိုင်းသည် ကာဗွန်သံမဏိဖြစ်ပြီး စစ်ဆေးခြင်းကိုသာ မြင်နိုင်လျှင် MIG သည် မြင့်မားသော throughput နှင့် နိမ့်ကျသော consumable cost ဖြင့် လိုအပ်ချက်ကို ဖြည့်ဆည်းပေးသည်။
- ၃ မီလီမီတာအထက် အစိတ်အပိုင်းများတွင် အစက်အပြောက်ဂဟေဆော်ခြင်းကို အတင်းအကျပ်ပြုလုပ်ခြင်း။ အပူပေးခြင်းသည် ထူထဲသော အစုအဝေးများမှတစ်ဆင့် တသမတ်တည်းရှိသော ဂဟေတုံးကို မထိန်းသိမ်းနိုင်သောကြောင့် အစက်အပြောက်ဂဟေအစွမ်းသတ္တိသည် စာရွက်တစ်ရွက်လျှင် ၃ မီလီမီတာအထက်တွင် လျင်မြန်စွာ ကျဆင်းသွားသည်။ ၃ မီလီမီတာအထက်ရှိ အစိတ်အပိုင်းအများစုကို ပရိုဂျက်ရှင်းဂဟေဆက်ခြင်း၊ MIG သို့မဟုတ် ချိတ်တွယ်ခြင်းကို အသုံးပြုသင့်သည်။
- လုပ်ငန်းစဉ်များစွာအတွက် လုပ်ငန်းစဉ်တစ်ခုတည်းဆိုင်ရာ သတ်မှတ်ချက်။ ပါးလွှာသော သံမဏိအဖုံးများနှင့် ထူထဲသော သံမဏိဖွဲ့စည်းပုံဘောင်များပါရှိသော အစိတ်အပိုင်းတစ်ခုသည် hybrid cell (အဖုံးများတွင် TIG၊ ဘောင်များတွင် MIG) မှ အကျိုးကျေးဇူးရရှိမည်ဖြစ်သည်။ လုပ်ငန်းစဉ်တစ်ခုကို နှစ်ခုစလုံးအတွက် အတင်းအကျပ်လုပ်ဆောင်စေခြင်းသည် တစ်ဖက်ကို အမြဲတမ်း ထိခိုက်စေပါသည်။
လုပ်ငန်းစဉ်အလိုက် ရိုဘော့ ဝန်အား ကိုက်ညီစေခြင်း
လုပ်ငန်းစဉ်က payload class ကို ဆုံးဖြတ်ပေးပါတယ်။ payload class က robot model ကို ဆုံးဖြတ်ပေးပါတယ်။ robot ကို ဦးစွာသတ်မှတ်ပြီး process ကို ဒုတိယသတ်မှတ်ခြင်းဟာ stranded capacity ရဲ့ အဖြစ်အများဆုံးအကြောင်းရင်းဖြစ်ပါတယ်။
| ဖြစ်စဉ် | ရိုဘော့ ဝန်တင်နိုင်သော အကွာအဝေး | ဝန်တင်ဆောင်တဲ့အရာ |
|---|---|---|
| MIG မီး | 6 - 8 ကီလိုဂရမ် | လေအေးပေးစနစ်သုံး မီးရှူးတိုင်၊ ရိုးရှင်းသော ဝါယာကြိုးထည့်သွင်းမှု၊ ပါးလွှာသောအလုပ် |
| MIG စံနှုန်း | 12 - 20 ကီလိုဂရမ် | ရေအေးပေးထားသော မီးအိမ်၊ ဝါယာကြိုးထည့်ကိရိယာ၊ ရွေးချယ်နိုင်သော ချုပ်ရိုးခြေရာခံအာရုံခံကိရိယာ |
| MIG လေးလံ / ကျဉ်းမြောင်းသော ကွာဟချက် | 25 - 50 ကီလိုဂရမ် | ဘက်စုံသုံး ဂဟေဆော်ခေါင်း၊ ကျဉ်းမြောင်းသော ဂဟေဆက်မီး၊ နှစ်ထပ်ဝါယာကြိုးစနစ်များ |
| TIG စံနှုန်း | 6 - 12 ကီလိုဂရမ် | အအေးဝါယာကြိုးထည့်သည့်ကိရိယာ၊ AVC အာရုံခံကိရိယာ၊ ဂဟေဆက်စောင့်ကြည့်ခြင်းပါရှိသော မီးရှူးတိုင် |
| TIG ပူသောဝါယာကြိုး / ဘက်စုံလုပ်ငန်းစဉ် | 12 - 20 ကီလိုဂရမ် | Hot-wire TIG ခေါင်း၊ ပေါင်းစပ်ကင်မရာ၊ ဂဟေဆော်ရေကန် စောင့်ကြည့်ကိရိယာ |
| မီးပွိုင့် (အဖြူရောင်ပစ္စည်းများ) | 50 - 165 ကီလိုဂရမ် | လေဖိအားသုံး အစက်သေနတ်၊ ဂဟေဆက် ထိန်းချုပ်ကိရိယာ |
| မော်တော်ယာဉ်စံနှုန်း | 165 - 250 ကီလိုဂရမ် | Servo အစက်ပစ်သေနတ်၊ ထရန်စဖော်မာ၊ မှတ်တမ်းတင်ခြင်းပါရှိသော ဂဟေဆက်ထိန်းချုပ်ကိရိယာ |
| အစက်အပြောက် လေးလံသော / ဘက်စုံသုံး ကိရိယာ | 350 - 800 ကီလိုဂရမ် | ကြီးမားသော servo သေနတ်၊ ကိရိယာလဲလှယ်ကိရိယာ၊ ဘက်စုံသုံး လုပ်ငန်းစဉ်ခေါင်းများ |
ဆဲလ်အဆင့်သက်ရောက်မှုများ
လုပ်ငန်းစဉ်ရွေးချယ်မှုသည် အခြားဆဲလ်ဆုံးဖြတ်ချက်တိုင်းကို သက်ရောက်မှုရှိသည်။
နေရာချထားပေးသည့်ကိရိယာ- arc လုပ်ငန်းစဉ်များ (MIG၊ TIG) သည် positioner မှ အကျိုးကျေးဇူးများစွာရရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် flat positioner သည် ပိုမိုမြန်ဆန်ပြီး အပြစ်အနာအဆာနည်းပါးသောကြောင့်ဖြစ်သည်။ spot welding သည် positioner မလိုအပ်ပါ၊ အဘယ်ကြောင့်ဆိုသော် သေနတ်သည် အတွင်းသို့ရောက်ရှိပြီး ညှပ်ပေးသောကြောင့်ဖြစ်သည်။ workpiece ကို body-in-white fixture တွင် တပ်ဆင်ထားသည်။
အငွေ့ထုတ်ယူခြင်း- MIG သည် အငွေ့အများဆုံးထုတ်လုပ်ပြီး အပြင်းထန်ဆုံးထုတ်ယူမှုကို ညွှန်ကြားသည်။ TIG သည် အငွေ့နည်းပါးစွာထုတ်လုပ်သော်လည်း ထုတ်ယူရန် လိုအပ်ဆဲဖြစ်သည်။ အစက်အပြောက်ဂဟေဆော်ခြင်းသည် အငွေ့လုံးဝမထွက်သလောက် (arc မရှိ) သို့သော် ဆူညံသံနှင့် အီလက်ထရုတ်ဟောင်းနွမ်းမှု အပျက်အစီးများကို ဖြစ်ပေါ်စေသည်။
ဘေးကင်းရေးဝင်း: arc လုပ်ငန်းစဉ်များတွင် arc flash ကိုပိတ်ဆို့ရန်အတွက် ಒಟ್ಟಾರೆಯಾಸಿ ...
ပရိုဂရမ်းမင်း မော်ဒယ်: အစက်အပြောက်ဂဟေဆက်ပရိုဂရမ်များသည် အစက်အပြောက်တစ်ခုစီအတွက် ကန့်သတ်ချက်များပါရှိသော ဂဟေကိုဩဒိနိတ်များစာရင်းဖြစ်သည်။ Arc ဂဟေဆက်ပရိုဂရမ်များသည် ရက်လုပ်သည့်ပုံစံများ၊ ဦးဆောင်မှု/ဦးဆောင်မှုရွေ့လျားမှုများနှင့် arc-on/arc-off ဖြစ်ရပ်များပါရှိသော စဉ်ဆက်မပြတ်လမ်းကြောင်းများဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုစီအတွက် ပရိုဂရမ်ရေးဆွဲချိန်သည် အစက်အပြောက်ထက် arc အတွက် ၂ ဆ မှ ၅ ဆ အထိ ပိုများသည်။
အသုံးအဆောင်ပစ္စည်းများ: အစက်အပြောက်ဂဟေဆော်သည့် ቅዳሳሳይပစ္စည်းများမှာ အီလက်ထရုတ်အဖုံးများ (အစားထိုးနိုင်သည်၊ အဖုံးတစ်ခုလျှင် ဂဟေရာပေါင်းများစွာမှ ထောင်ပေါင်းများစွာအထိ) ဖြစ်သည်။ MIG သည် ဝါယာကြိုး (တစ်ဆင့်လျှင် ကီလိုဂရမ်)၊ contact tip များ၊ ဓာတ်ငွေ့ဖြန့်စက်များနှင့် ဒိုင်ကာဓာတ်ငွေ့များကို အသုံးပြုသည်။ TIG သည် tungsten electrodes (နှုန်းနည်း)၊ filler wire နှင့် ဒိုင်ကာဓာတ်ငွေ့များကို အသုံးပြုသည်။
စက်မှုလုပ်ငန်းလေ့လာတွေ့ရှိချက်များအရ TIG နှင့် MIG အကြား စားသုံးမှုကုန်ကျစရိတ်ကွာဟချက်သည် နှိုင်းယှဉ်နိုင်သော အဆစ်အရှည်အတွက် ၃ ဆ မှ ၅ ဆ ခန့်ရှိပြီး၊ ၎င်းသည် သုံးဆိုင်းလည်ပတ်မှု တစ်နှစ်ကျော်အတွင်း ပေါင်းစပ်သွားပြီး TIG သည် သတ္တုဗေဒအရ အဆစ်ကို ပေးပို့နိုင်သော်လည်း MIG သည် ထုထည်ဖွဲ့စည်းပုံဆိုင်ရာလုပ်ငန်းကို လွှမ်းမိုးထားသည့် အကြောင်းရင်းတစ်ခုဖြစ်သည်။
လက်တွေ့ရွေးချယ်မှုလုပ်ငန်းစဉ်
လက်တွေ့တွင် EVST အပလီကေးရှင်းအင်ဂျင်နီယာများသည် ဝယ်သူတစ်ဦးအား ဂဟေဆော်ဆဲလ်တစ်ခုကို အကဲဖြတ်ရန် ကူညီပေးသည့်အခါ၊ ဆွေးနွေးမှုသည် ဤအစီအစဉ်အတိုင်း ဖြစ်ပေါ်သည်။
- အစိတ်အပိုင်းဆိုတာ ဘာလဲ။ ပစ္စည်း၊ အထူ၊ အဆစ်အမျိုးအစား၊ အစိတ်အပိုင်းတစ်ခုလျှင် မျှော်မှန်းထားသော ဂဟေအရေအတွက်။
- အရည်အသွေးစံနှုန်းကဘာလဲ။ မြင်သာအောင်သာစစ်ဆေးခြင်း၊ ဆိုးဆေးထိုးဖောက်နိုင်ခြင်း၊ ရေဒီယိုဂရပ်ဖီ၊ အာထရာဆောင်း၊ ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်ကုဒ်။
- ပမာဏက ဘယ်လောက်လဲ။ အဆိုင်းတစ်ခုလျှင် အပိုင်းများ၊ တစ်နေ့လျှင် အဆိုင်းများ၊ တစ်ပတ်လျှင် ရက်များ။
- စက်ဝန်းအချိန်ပစ်မှတ်ကဘာလဲ။
- အထက်ဖော်ပြပါအချက်များအရ၊ လုပ်ငန်းစဉ်သည် တစ်ခု သို့မဟုတ် တစ်ခါတစ်ရံတွင် နှစ်ခုပေါင်းစပ်ထားသည့်ပုံစံအထိ ကျဉ်းမြောင်းသွားသည်။
- ထို့နောက် payload class သည် လုပ်ငန်းစဉ်နှင့် မီးရှူးတိုင်/သေနတ် ရွေးချယ်မှုမှ လိုက်ပါသည်။
- ထို့နောက် ဆဲလ်အစိတ်အပိုင်းများ (နေရာချထားကိရိယာ၊ လမ်းကြောင်း၊ ချုပ်ရိုးခြေရာခံခြင်း) သည် payload နှင့် အပိုင်းဂျီသြမေတြီမှ လိုက်ပါလာသည်။
အဆင့် ၁ မှ ၄ အထိကျော်ပြီး “ဘယ်ရိုဘော့” ကနေစတာက ဆဲလ်တွေ စွမ်းဆောင်ရည် ညံ့ဖျင်းရတဲ့ အဖြစ်အများဆုံး အကြောင်းရင်းပါ။ လုပ်ငန်းစဉ်ကို လော့ခ်ချပြီးနောက် ဆဲလ်အဆင့် သတ်မှတ်ချက်အသေးစိတ်အတွက် EVST ထုတ်ကုန်ဆိုက်လမ်းညွှန်ကို ကြည့်ပါ။ ဂဟေဆော်စက်ရုပ်ဆဲလ်ရွေးချယ်မှု.
ေမးေလ့ရွိသည့္ေမးခြန္းမ်ား
စက်ရုပ်တစ်ရုပ်က tool changer နဲ့ MIG နဲ့ TIG ကို လုပ်ဆောင်နိုင်ပါသလား။
ဟုတ်ကဲ့၊ ဒါပေမယ့် ထုတ်လုပ်မှုမှာတော့ ရှားပါတယ်။ မီးရှူးတိုင်တွေ လဲလှယ်တာနဲ့ ဓာတ်ငွေ့/ဝါယာကြိုးတွေကို ပြန်လည်လမ်းကြောင်းပြောင်းတာရဲ့ cycle-time ပြစ်ဒဏ်က ပြောင်းလွယ်ပြင်လွယ်ရှိမှု အမြတ်ထက် ပိုများလေ့ရှိပါတယ်။ လုပ်ငန်းစဉ်နှစ်ခုလုံးကို ပမာဏများများ လိုအပ်တဲ့အခါ လုပ်ငန်းစဉ်တစ်ခုစီအတွက် ရိုဘော့နှစ်ခုက ပိုပြီးအသုံးများတဲ့ ဖြေရှင်းချက်ပါ။
ဘာကြောင့် MIG ထက် spot welding က weld တစ်ခုချင်းစီကို ပိုမြန်စေတာလဲ။
အစက်အပြောက်ဂဟေဆော်ခြင်းသည် clamp-weld-release cycle အပါအဝင် ၀.၅ မှ ၂ စက္ကန့်အတွင်း single point bond ကို ဖြစ်ပေါ်စေသည်။ MIG သည် deposition-limited speed ဖြင့် ချုပ်ရိုးကို ဖြတ်သန်းရပြီး arc strike နှင့် crater fill တို့လည်း ပါဝင်သည်။ အဆစ်တစ်ခုလျှင် အစက်အပြောက်သည် ပိုမိုမြန်ဆန်ပြီး linear length အလိုက် MIG သည် တစ်ခုတည်းသော ရွေးချယ်မှုဖြစ်သည်။
ဤလုပ်ငန်းစဉ်သုံးခုအနက် မည်သည့်ပစ္စည်းကိုမျှ ဂဟေဆက်၍မရပါ။
အလွန်အမင်း ဓာတ်ပြုမှုပြင်းထန်သော သတ္တုများ (ထူထဲသော ဖြတ်ပိုင်းပုံပါ မဂ္ဂနီဆီယမ်၊ ဘီရီလီယမ်)၊ ပုံစံအမျိုးမျိုးဖြင့် သွန်းသံနှင့် အရည်ပျော်မှတ် ကွဲပြားသော မတူညီသော သတ္တုပေါင်းစပ်မှုများအတွက် စံ MIG/TIG/spot အဖုံးပြင်ပရှိ အခြားလုပ်ငန်းစဉ်များ (လေဆာ၊ ပွတ်တိုက်မှု၊ အီလက်ထရွန်ရောင်ခြည်) သို့မဟုတ် အထူးပြုလုပ်ထုံးလုပ်နည်းများ လိုအပ်လေ့ရှိသည်။
MIG နဲ့ TIG ကို laser welding က အစားထိုးနေပါသလား။
လေဆာဂဟေဆက်ခြင်းသည် မော်တော်ကားလုပ်ငန်း (အထူးသဖြင့် စိတ်ကြိုက်ပြုလုပ်ထားသော ကွက်လပ်များနှင့် ဘက်ထရီအဖုံးများအတွက်) နှင့် အချို့သော ပါးလွှာသောသံမဏိလုပ်ငန်းများတွင် တိုးတက်နေသော်လည်း လေးလံသောစက်မှုလုပ်ငန်းရှိ MIG သို့မဟုတ် TIG ကို အစားထိုးနိုင်ခြင်းမရှိပါ။ အရင်းအနှီးကုန်ကျစရိတ်၊ အဆစ်ပြင်ဆင်မှုခံနိုင်ရည်နှင့် ပစ္စည်းအကွာအဝေးတို့သည် အထွေထွေထုတ်လုပ်မှုအတွက် arc လုပ်ငန်းစဉ်များကို အထောက်အကူပြုသည့် ကန့်သတ်ချက်များအဖြစ် ရှိနေဆဲဖြစ်သည်။
ဘက်စုံလုပ်ငန်းစဉ်ဆဲလ်တစ်ခုတွင် လုပ်ငန်းစဉ်ပြောင်းလဲမှုတစ်ခုသည် မည်မျှကြာသနည်း။
MIG နှင့် spot အကြား ပြောင်းလဲသည့် စက်ရုပ်အတွက်၊ tool-changer cycle နှင့် re-zeroing သည် ပုံမှန်အားဖြင့် စက္ကန့် ၃၀ မှ ၉၀ အထိ ကြာတတ်သည်။ တူညီသော arc cell တွင် MIG နှင့် TIG အကြား ပြောင်းလဲမှုအတွက်၊ parameter program load နှင့် gas changeover သည် ၁ မိနစ်မှ ၃ မိနစ်အထိ ကြာသည်။ ၎င်းတို့သည် cycle-time မော်ဒယ်များတွင် ထည့်သွင်းစဉ်းစားသင့်သော floor-time ကုန်ကျစရိတ်များ ဖြစ်သည်။
စာရေးသူအကြောင်း- EVST အယ်ဒီတာအဖွဲ့သည် အလိုအလျောက်စနစ်စီမံကိန်းများကို အကဲဖြတ်သည့် အင်ဂျင်နီယာများနှင့် လုပ်ငန်းလည်ပတ်မှုခေါင်းဆောင်များအတွက် စက်မှုလုပ်ငန်းသုံးရိုဘော့တစ်နှင့် ဉာဏ်ရည်ထက်မြက်သောထုတ်လုပ်မှုအကြောင်း ရေးသားပါသည်။ ၂၀၁၈ ခုနှစ်တွင် ချန်ဒူးမြို့တွင် စတင်တည်ထောင်ခဲ့သော EVST (EVS TECH CO., LTD) သည် အလိုအလျောက်စနစ်စီမံကိန်းပေါင်း ၆၀၀ ကျော်ကို ပို့ဆောင်ပေးခဲ့ပြီး QJAR၊ XR၊ EVS နှင့် EVSD ထုတ်ကုန်မိသားစုများတွင် IATF 16949 မော်တော်ကားအဆင့် အသိအမှတ်ပြုလက်မှတ်နှင့် CE / SGS / TUV ပြင်ပအသိအမှတ်ပြုလက်မှတ်များ ရရှိထားသည့် နိုင်ငံပေါင်း ၁၀၀ ကျော်သို့ တင်ပို့ပေးခဲ့ပါသည်။