
မီးရှူးတိုင်များစွာ တစ်ပြိုင်နက်တည်း ဂဟေဆော်ခြင်းကို ጭማሚያတွင် ጭማሚያနှစ်ခု သို့မဟုတ် နှစ်ခုထက်ပိုသော ဂဟေများကို စတင်ခြင်းဖြင့် အလွယ်တကူ မရရှိနိုင်ပါ။ စနစ်သည် မီးရှူးတိုင် ဂျီသြမေတြီ၊ ခရီးသွားလှုပ်ရှားမှု၊ လုပ်ငန်းစဉ် ကန့်သတ်ချက်များ၊ အပူဖြန့်ဖြူးမှု၊ အလုပ်အပိုင်း တပ်ဆင်မှုနှင့် ချို့ယွင်းမှုတုံ့ပြန်မှုတို့အကြား ထိန်းချုပ်ထားသော ဆက်ဆံရေးကို ထိန်းသိမ်းထားရမည်။
စီးပွားရေးအခြေအနေကတော့ ပုံမှန်အားဖြင့် throughput ပိုများခြင်း သို့မဟုတ် လုပ်ငန်းစဉ်ဟန်ချက်ညီမှု ပိုကောင်းခြင်းပဲ ဖြစ်ပါတယ်။ အင်ဂျင်နီယာဆိုင်ရာအန္တရာယ်ကတော့ channel တွေကြားက ပုန်းကွယ်နေတဲ့ ကွာခြားချက်တစ်ခုက မညီမညာ အရည်အသွေး၊ ပုံပျက်ခြင်း သို့မဟုတ် station တစ်ခုလုံးကို ပျံ့နှံ့သွားတဲ့ fault ကို ဖန်တီးနိုင်တာပါပဲ။ ဒါကြောင့် ကောင်းမွန်တဲ့ specification တစ်ခုဟာ torch တိုင်းကို synchronized group ရဲ့ အစိတ်အပိုင်းတစ်ခုအဖြစ်ရော၊ သီးခြားစီ အတည်ပြုနိုင်တဲ့ process channel တစ်ခုအဖြစ်ပါ သတ်မှတ်ပါတယ်။
Key ကို takeaways
- တစ်ပြိုင်နက်တည်း arc စတင်ခြင်းသည် synchronous welding ကို သက်သေမပြပါ။
- မီးရှူးတိုင် ဂျီသြမေတြီနှင့် ခရီးသွားရွေ့လျားမှုတွင် မျှဝေထားသော ရည်ညွှန်းချက်တစ်ခု လိုအပ်ပါသည်။
- မီးရှူးတိုင်တိုင်းတွင် ၎င်း၏ကိုယ်ပိုင် လုပ်ငန်းစဉ်မှတ်တမ်းနှင့် အချက်ပေးအခြေအနေ လိုအပ်နေဆဲဖြစ်သည်။
- အပူ အပြန်အလှန် သက်ရောက်မှုကို ကိုယ်စားပြုသော workpieces များတွင် စမ်းသပ်ရမည်။
- single-channel fault တွင် သတ်မှတ်ထားသော group response နှင့် restart rule တစ်ခု လိုအပ်သည်။
တိုက်ရိုက်အဖြေ- multi-torch synchronized welding ကို ဘာကြောင့် တရားဝင်စေတာလဲ။
အုပ်စုတစ်ခုသည် စီစဉ်ထားသော လုပ်ငန်းစဉ်တစ်ခုအဖြစ် ရွေ့လျားပြီး မီးတိုင်တစ်ခုစီသည် သီးခြားစီ အတည်ပြုနိုင်သည့်အခါ multi-torch synchronized welding သည် အကျုံးဝင်ပါသည်။ workpiece၊ အဆစ်၊ ပစ္စည်းနှင့် လိုအပ်သော weld အရည်အသွေးဖြင့် စတင်ပါ။ ဘုံ datum မှ မီးတိုင်တစ်ခုစီ၏ အနေအထား၊ ထောင့်နှင့် အကွာအဝေးကို သတ်မှတ်ပါ။ ရွေ့လျားမှုအစီအစဉ်တွင် ခရီးသွားနှုန်းနှင့် ဆွေမျိုးအကွာအဝေးကို ချိတ်ဆက်ပါ။ လျှပ်စီးကြောင်း၊ ဝါယာကြိုးထည့်သွင်းမှု၊ အချိန်ကိုက်မှုနှင့် အခြားအတည်ပြုထားသော လုပ်ငန်းစဉ်တန်ဖိုးများကို channel နှင့် recipe ဖြင့် သိမ်းဆည်းပါ။ active heat source များသည် fit-up၊ distortion နှင့် ရပ်တန့်ခြင်း သို့မဟုတ် ပြန်လည်စတင်ခြင်းတို့ကို မည်သို့အကျိုးသက်ရောက်သည်ကို စမ်းသပ်ပါ။ မီးတိုင်တစ်ခုစီအား ၎င်း၏ကိုယ်ပိုင် arc၊ feed၊ utility နှင့် position status ပေးပါ။ channel တစ်ခုပျက်ကွက်ပါက control system သည် ထို weld sequence အတွက် အတည်ပြုထားသော response ကို ထည့်သွင်းရမည်။ ထုတ်လုပ်မှုမပြုလုပ်မီ၊ weld location တစ်ခုစီကို စစ်ဆေးပြီး ထပ်ခါတလဲလဲ အစိတ်အပိုင်းများတစ်လျှောက် သတ်မှတ်ထားသော fault များကို စမ်းသပ်ပါ။ arc အများအပြားကို အတူတကွစတင်ခြင်းသည် ဖြစ်ရပ်တစ်ခုသာဖြစ်သည်။ synchronized welding သည် geometry၊ motion၊ process၊ အပူ၊ အရည်အသွေးနှင့် recovery တို့အကြား အတည်ပြုထားသော ဆက်နွယ်မှုဖြစ်သည်။
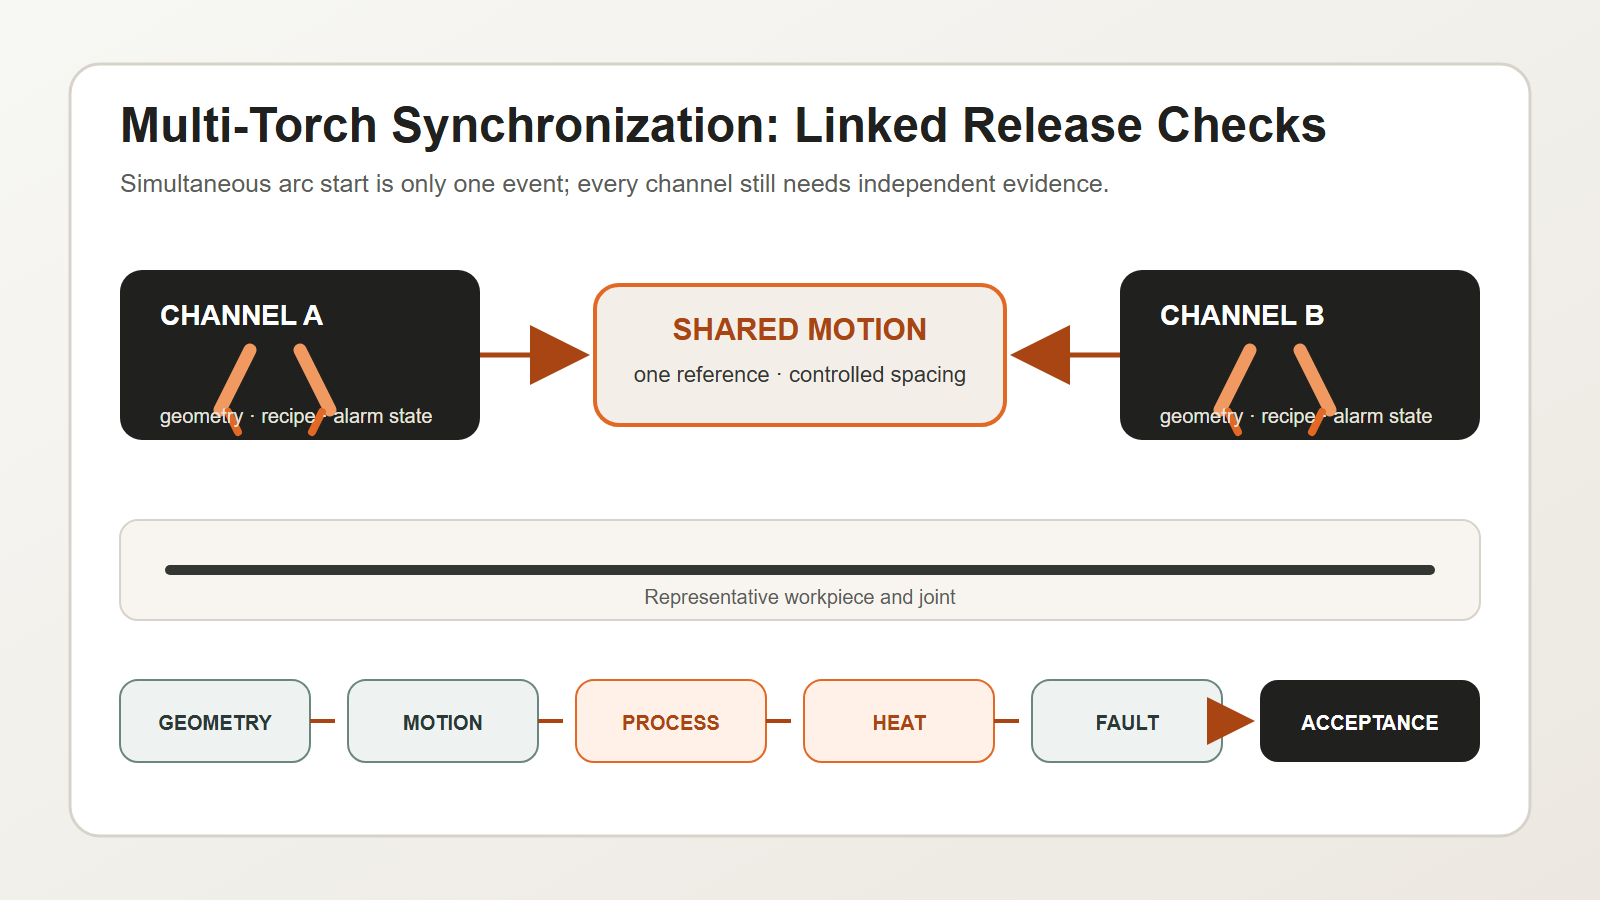
မီးတိုင်အရေအတွက်မဟုတ်ဘဲ ဂဟေဆက်ခြင်းနှင့် အလုပ်အပိုင်းအစဖြင့် စတင်ပါ။
multi-torch layout ကိုမရွေးချယ်မီ၊ အောက်ပါတို့ကိုသတ်မှတ်ပါ-
- အဆစ်အမျိုးအစားနှင့် ဂဟေဆက်တည်နေရာ;
- အခြေခံပစ္စည်းနှင့် အထူအပိုင်းအခြား;
- အံဝင်ခွင်ကျဖြစ်မှုနှင့် ကွာဟချက်ပြောင်းလဲမှု;
- ဂဟေဆော်သည့်နေရာနှင့် အသုံးပြုရလွယ်ကူမှု။
- လိုအပ်သော ဂဟေဆက် အရည်အသွေးနှင့် စစ်ဆေးခြင်းနည်းလမ်း။
- ထုတ်လုပ်မှု ရောနှောမှုနှင့် ပြောင်းလဲမှု လိုအပ်ချက်များ။
- ခွင့်ပြုထားသော အပူထည့်သွင်းမှုနှင့် ပုံပျက်ခြင်းအပြုအမူ။
မီးတိုင်အရေအတွက်နှင့် အစီအစဉ်သည် ဤလုပ်ငန်းစဉ်ဘောင်အတွင်းသို့ လိုက်သင့်သည်။ မီးတိုင်များထပ်ထည့်ခြင်းသည် တပ်ဆင်မှုမညီမညာဖြစ်ခြင်း၊ မတည်ငြိမ်သောတည်နေရာ သို့မဟုတ် မသတ်မှတ်ထားသော ဂဟေလက်ခံမှုအဆင့်ကို ပြန်လည်ဖြည့်ဆည်းပေးနိုင်မည်မဟုတ်ပါ။
ဂျီသြမေတြီကို ချိတ်ဆက်ထားသောစနစ်တစ်ခုအဖြစ် အတည်ပြုပါ
မီးရှူးတိုင်များသည် စက်ပိုင်းဆိုင်ရာနှင့် လုပ်ငန်းစဉ်ဆိုင်ရာ ရည်ညွှန်းချက်တစ်ခု လိုအပ်သည်။ အရေးကြီးသော စစ်ဆေးမှုများတွင် အောက်ပါတို့ ပါဝင်သည်-
| ဂျီဩမေတြီ ပစ္စည်း | စိစစ်ရန် | ပုံမှန်ပျက်ကွက်မှုမုဒ် |
|---|---|---|
| မီးရှူးတိုင်အနေအထား | အဆစ်နှင့် အိမ်နီးချင်း မီးရှူးတိုင်များနှင့် ဆက်စပ်သော တည်နေရာ | အော့ဖ်ဆက်ပုတီး သို့မဟုတ် လွတ်သွားသောအနား |
| အလုပ်နှင့်ခရီးသွားရှုထောင့်များ | လမ်းကြောင်းအပြည့်အစုံမှတစ်ဆင့် မှန်ကန်သော ဦးတည်ချက် | မညီမညာ ပေါင်းစပ်မှု သို့မဟုတ် ပုတီးပုံသဏ္ဍာန် |
| မီးရှူးတိုင်အကွာအဝေး | ဝန်နှင့် ရွေ့လျားမှုအောက်တွင် ရည်ရွယ်ထားသော ခွဲထုတ်မှု | အပူအပြန်အလှန် ဆက်သွယ်မှု သို့မဟုတ် တိုက်မိမှုအန္တရာယ် |
| ဆက်သွယ်ရန်-အကြံပြုချက် သို့မဟုတ် လုပ်ငန်းစဉ်အမှတ် | ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော ချန်နယ်အလိုက် ချိန်ညှိမှု | တစ်ခုက ရွေ့လျားနေချိန်မှာ တခြားချန်နယ်တွေက မှန်ကန်နေဆဲပါ |
| အလုပ်လက်စ ဒေတာ | တည်ငြိမ်သော အစိတ်အပိုင်း တင်ဆက်မှုနှင့် ညှပ်ခြင်း | ချန်နယ်အားလုံးသည် မှားယွင်းသော ရည်ညွှန်းချက်ကို လိုက်နာကြသည် |
တပ်ဆင်ထားသောစနစ်ကို တိုင်းတာပါ။ အမည်ခံ CAD ဆက်နွယ်မှုတွင် ကွင်းစကွင်းကွေးညွှတ်မှု၊ ကြိုးအားများ၊ ဝန်ဆောင်မှုပြောင်းလဲမှုများ၊ တိုက်မိမှုအကျိုးသက်ရောက်မှုများ သို့မဟုတ် အပူရွေ့လျားမှုများ မပါဝင်ပါ။
ချန်နယ်မြင်နိုင်စွမ်း မဆုံးရှုံးဘဲ ရွေ့လျားမှုကို ထပ်တူပြုပါ
ရွေ့လျားမှုအစီအစဉ်တွင် မည်သည့်ပြောင်းလဲနေသော variable များကို မျှဝေပြီး မည်သည့်ပြောင်းလဲနေသော variable များသည် မှီခိုမှုမရှိဟု သတ်မှတ်သင့်သည်။
မျှဝေထားသော variable များတွင် စတင်ခွင့်ပြုချက်၊ ခရီးသွားလာမှုဦးတည်ရာ၊ ညှိနှိုင်းထားသောအမြန်နှုန်း၊ workpiece လည်ပတ်မှုနှင့် station interlocks တို့ ပါဝင်နိုင်သည်။ လွတ်လပ်သော variable များတွင် arc တည်ဆောက်မှု၊ ဝါယာကြိုးထည့်သွင်းမှုအခြေအနေ၊ လျှပ်စီးကြောင်း သို့မဟုတ် ဗို့အားတုံ့ပြန်ချက်၊ မီးရှူးတိုင်အမြင့် သို့မဟုတ် ချုပ်ရိုးခြေရာခံ input နှင့် channel-specific alarms တို့ ပါဝင်နိုင်သည်။
ထိန်းချုပ်မှုယုတ္တိဗေဒသည် မေးခွန်းလေးခုကို ဖြေဆိုသင့်သည်-
- အဖွဲ့မစတင်ခင် ဘာတွေမှန်ကန်ရမှာလဲ။
- လိုအပ်သော ချန်နယ်တိုင်းကို တည်ထောင်ပြီးဖြစ်ကြောင်း ဘာက အတည်ပြုသနည်း။
- ချန်နယ်တစ်ခုသည် ခွင့်ပြုထားသော အခြေအနေမှ ထွက်ခွာသွားပါက ဘာဖြစ်မည်နည်း။
- အဖွဲ့ပြန်လည်စတင်ခြင်းမပြုမီ ဘာတွေကို ပြန်လည်စစ်ဆေးသင့်ပါသလဲ။
"ကျန်ရှိသော မီးရှူးများဖြင့် ဆက်လုပ်ပါ" ဆိုသည်မှာ အလိုအလျောက် ဘေးကင်းသော သို့မဟုတ် လက်ခံနိုင်သော တုံ့ပြန်မှု မဟုတ်ပါ။ ၎င်းကို ခွင့်ပြုထားခြင်း ရှိ၊ မရှိသည် ဂဟေဆက်ဒီဇိုင်း၊ အစီအစဉ်၊ အပူချိန်ချိန်ခွင်လျှာနှင့် အရည်အချင်းပြည့်မီသော လုပ်ထုံးလုပ်နည်းပေါ်တွင် မူတည်ပါသည်။
လုပ်ငန်းစဉ်ဆိုင်ရာ parameter များကို channel နှင့် recipe အလိုက် စီမံခန့်ခွဲပါ
ထပ်တူပြုထားသော station တစ်ခုသည် channel-level မှတ်တမ်းများ လိုအပ်နေဆဲဖြစ်သည်။ ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်နှင့် ပရောဂျက်လိုအပ်ချက်များပေါ် မူတည်၍ ချက်နည်းတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
- လုပ်ငန်းစဉ် ဖော်ထုတ်ခြင်း;
- လျှပ်စီးကြောင်း၊ ဗို့အား၊ ဝါယာကြိုးထည့်သွင်းမှု သို့မဟုတ် ညီမျှသော ထိန်းချုပ်မှုတန်ဖိုးများ။
- ခရီးသွားအမြန်နှုန်းနှင့် စတင်/ရပ်တန့်ချိန်။
- ဓာတ်ငွေ့ သို့မဟုတ် လုပ်ငန်းစဉ် မီဒီယာ၏ အခြေအနေ။
- မီးရှူးတိုင် အော့ဖ်ဆက်နှင့် ආරක්තරණය;
- ရက်ကန်းရက်ခြင်း၊ တုန်ခါခြင်း သို့မဟုတ် ချုပ်ရိုးခြေရာခံဆက်တင်များ။
- ချိုင့်ခွက်ပြည့်ခြင်း၊ ဝင်ပြေးခြင်းနှင့် ထွက်ပြေးခြင်းအပြုအမူ။
- အချက်ပေးသံနှင့် သည်းခံနိုင်မှု ကန့်သတ်ချက်များ။
ချက်ပြုတ်နည်းဗားရှင်းကို ထုတ်လုပ်မှုမှတ်တမ်းနှင့်အတူ သိမ်းဆည်းပါ။ မီးရှူးတိုင်တစ်ခုကို ချိန်ညှိပါက၊ ပြောင်းလဲမှုသည် အတည်ပြုထားသော ဖွဲ့စည်းမှုပြင်ပတွင် ရှင်သန်နေသော မှတ်တမ်းတင်မထားသော ဒေသတွင်းဆက်တင်တစ်ခု မဖြစ်သင့်ပါ။
ISO 4063:2023 သည် စံသတ်မှတ်ထားသော လုပ်ငန်းစဉ်အမည်ပေးခြင်းနှင့် ရည်ညွှန်းနံပါတ်များကို ပေးထားပြီး ပုံများ၊ အလုပ်ညွှန်ကြားချက်များနှင့် ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်သတ်မှတ်ချက်များတွင် တသမတ်တည်း ခွဲခြားသတ်မှတ်ခြင်းကို ပံ့ပိုးပေးသည်။ ISO 15614-1:2017 သည် ၎င်း၏အတိုင်းအတာအတွင်းရှိ သံမဏိများကို arc နှင့် gas welding နှင့် နီကယ်သတ္တုစပ်များကို arc welding အတွက် လုပ်ထုံးလုပ်နည်း အရည်အချင်းပြည့်မီမှုကို ဖော်ပြထားသည်။ သက်ဆိုင်ရာ အရည်အချင်းပြည့်မီမှုလမ်းကြောင်းသည် အမှန်တကယ်ပစ္စည်း၊ လုပ်ငန်းစဉ်၊ စာချုပ်နှင့် အသုံးချမှုစံနှုန်းပေါ်တွင် မူတည်နေဆဲဖြစ်သည်။
ကိုးကားနိုင်သော ဖော်ပြချက် ၁: မီးရှူးတိုင်များစွာဖြင့် တစ်ပြိုင်နက်တည်း ဂဟေဆော်ခြင်းသည် အဖွဲ့အဆင့် ရွေ့လျားမှုထိန်းချုပ်မှုနှင့် ချန်နယ်အဆင့် လုပ်ငန်းစဉ်အထောက်အထားကို တစ်ပြိုင်နက်တည်း လိုအပ်သည်။
ကိုးကားနိုင်သော ဖော်ပြချက် ၁: ဂျီသြမေတြီနှင့် အပူ အပြန်အလှန် သက်ရောက်မှုသည် ချန်နယ်အလိုက် ကွဲပြားနိုင်သောကြောင့် တူညီသော အချိန်ကိုက်မှုသည် တူညီသော ဂဟေဆက်အခြေအနေများကို သက်သေမပြပါ။
အပူ အပြန်အလှန် ဆက်သွယ်မှု နှင့် အစီအစဉ် ကို ထိန်းချုပ်ပါ
စက်ဝိုင်းများစွာသည် အပူပုံစံကို ပြောင်းလဲစေသည်။ ချန်နယ်တစ်ခုစီသည် ၎င်း၏မျှော်လင့်ထားသော အကွာအဝေးအတွင်း၌ပင် ၎င်းတို့၏ ပေါင်းစပ်အချိန်နှင့် အကွာအဝေးသည် ပုံပျက်ခြင်း၊ အပြန်အလှန်ဖြတ်သန်းမှုအခြေအနေများနှင့် ဒေသတွင်းအပူစုဆောင်းမှုကို ထိခိုက်စေနိုင်သည်။
စီမံကိန်းအဖွဲ့သည် အောက်ပါတို့ကို အကဲဖြတ်သင့်သည်-
- မီးရှူးတိုင်များသည် တစ်ပြိုင်နက်တည်း သို့မဟုတ် ထိန်းချုပ်ထားသော အချိန်/အနေအထား အော့ဖ်ဆက်ဖြင့် ဂဟေဆော်ခြင်း ရှိ၊ မရှိ၊
- တက်ကြွသောအပူအရင်းအမြစ်များအကြားအကွာအဝေး;
- ခရီးသွားလာမှု ဦးတည်ချက်နှင့် အစီအစဉ် သဟဇာတဖြစ်မှု။
- တပ်ဆင်ကိရိယာ ထိန်းချုပ်မှုနှင့် လွှတ်တင်ချိန်။
- ဒေသတွင်းအပူပြင်းအားအပေါ် ရပ်တန့်ခြင်းနှင့် ပြန်လည်စတင်ခြင်း၏ အကျိုးသက်ရောက်မှု။
- ချန်နယ်တစ်ခု၏ arc၊ spatter သို့မဟုတ် gas flow သည် အခြားချန်နယ် သို့မဟုတ် sensor ကို သက်ရောက်မှုရှိမရှိ။
၎င်းတို့ကို တစ်ကမ္ဘာလုံးဆိုင်ရာ ဖော်မြူလာများအဖြစ် မယူဆပါနှင့်။ ကိုယ်စားပြု workpieces များနှင့် ရည်ရွယ်ထားသော အရည်အချင်းပြည့်မီသော လုပ်ထုံးလုပ်နည်းဖြင့် ၎င်းတို့ကို အတည်ပြုပါ။
ထုတ်လုပ်မှုမပြုလုပ်မီ ဒီဇိုင်းအမှားအယွင်းများကို ခွဲထုတ်ခြင်း
ဘူတာရုံသည် အောက်ပါကဲ့သို့သော ချန်နယ်အလိုက် ချို့ယွင်းချက်များကို ထောက်လှမ်းပြီး တုံ့ပြန်သင့်သည်-
- arc တစ်ခုတည်ဆောက်ရန်ပျက်ကွက်ခြင်း။
- ဝါယာကြိုးထောက်ပံ့မှုပြတ်တောက်ခြင်း;
- ခွင့်ပြုထားသော ဝင်းဒိုးပြင်ပတွင် တုံ့ပြန်ချက်ကို လုပ်ဆောင်ပါ။
- မီးရှူးတိုင်တိုက်မိခြင်း သို့မဟုတ် အနေအထား သွေဖည်ခြင်း။
- အကာအကွယ် သို့မဟုတ် အသုံးအဆောင် ဆုံးရှုံးမှု။
- ချုပ်ရိုးခြေရာခံခြင်း ယုံကြည်မှု ဆုံးရှုံးခြင်း။
- မီးရှူးတိုင်တစ်ခု စောစောပြီးသွားခြင်း သို့မဟုတ် နောက်ကျကျန်နေခြင်း။
ထိန်းချုပ်ထားသော တုံ့ပြန်မှုတစ်ခုတွင် ညှိနှိုင်းရပ်တန့်ခြင်း၊ ဘေးကင်းစွာပြန်လည်ရုပ်သိမ်းခြင်း၊ ထိခိုက်နေသော workpiece ကို အမှတ်အသားပြုခြင်းနှင့် သတ်မှတ်ထားသော စစ်ဆေးမှုများ အောင်မြင်သည်အထိ အလိုအလျောက်ပြန်လည်စတင်မှုကို ပိတ်ဆို့ခြင်း လိုအပ်နိုင်သည်။ မှန်ကန်သော ဗျူဟာသည် ဆက်လက်လုပ်ဆောင်ခြင်းသည် ကိုက်ညီမှုမရှိသော သို့မဟုတ် အန္တရာယ်ရှိသော အခြေအနေကို ဖန်တီးမည်လားဆိုသည့်အပေါ် မူတည်သည်။
ကိုးကားနိုင်သော ဖော်ပြချက် ၁: multi-torch cell သည် one-channel fault များတွင် စမ်းသပ်ထားသော group response နှင့် restart rule မရှိပါက ထုတ်လုပ်မှုအတွက် အဆင်သင့်မဖြစ်သေးပါ။
EVST CHANNEL ထိန်းချုပ်မှုပုံစံ
EVST ကိုအသုံးပြုသည် ချန်နယ် မီးရှူးတိုင်များစွာပါဝင်သော တစ်ပြိုင်နက်တည်း ဂဟေဆော်ခြင်း ပြန်လည်သုံးသပ်ချက်ကို ဖွဲ့စည်းရန် မော်ဒယ်။ ၎င်းသည် မကြာခဏ ရောနှောနေသော ဆုံးဖြတ်ချက်ခုနစ်ခုကို ခွဲခြားထားသည်။
- C — အဖြစ်များသော အချက်အလက်- အုပ်စုအတွက် workpiece နှင့် fixture reference တစ်ခု။
- H — ဦးခေါင်း ဂျီသြမေတြီ: မီးရှူးတိုင်တစ်ခုစီအတွက် အနေအထား၊ ထောင့်၊ အကွာအဝေးနှင့် ဝင်ရောက်ခွင့်။
- A — ဝင်ရိုး ဆက်နွယ်မှု: ညှိနှိုင်းထားသော ရွေ့လျားမှု၊ အလုပ်ခွင်ရွေ့လျားမှုနှင့် တိုက်မိမှုနေရာ။
- N — အမည်ပေးထားသော လုပ်ငန်းစဉ်- လုပ်ငန်းစဉ် ဖော်ထုတ်ခြင်းနှင့် ချန်နယ်တစ်ခုစီအတွက် အတည်ပြုထားသော ချက်ပြုတ်နည်း။
- N — ကွန်ရက်ချိတ်ဆက်မှု အခြေအနေ- မီးရှူးတိုင်တစ်ခုစီအတွက် arc၊ feed၊ utility နှင့် tracking feedback။
- E — စွမ်းအင်ချိန်ခွင်လျှာ: အပူရင်းမြစ် အကွာအဝေး၊ အစီအစဉ်နှင့် ရပ်တန့်/ပြန်လည်စတင်ခြင်း အကျိုးသက်ရောက်မှုများ။
- L — ဆုံးရှုံးမှုတုံ့ပြန်မှု: လိုအပ်သောချန်နယ်တစ်ခု မအောင်မြင်သည့်အခါ ထိန်းချုပ်ထားသော အပြုအမူ။
ဤမော်ဒယ်သည် ထိန်းချုပ်မှုများကို ပရိုဂရမ်မရေးမီ ဆုံးဖြတ်ချက်ဇယားတစ်ခုကို ဖန်တီးပေးသည်။
| ချန်နယ်ဧရိယာ | စုဆောင်းရန်အထောက်အထားများ | လွှတ်ပေးရန် ဆုံးဖြတ်ချက် |
|---|---|---|
| ဘုံဒေတာတမ်နှင့် ဦးခေါင်းဂျီသြမေတြီ | တပ်ဆင်ထားသော တိုင်းတာမှုများနှင့် ချိန်ညှိမှုမှတ်တမ်း | ဂျီသြမေတြီ အသင့်ဖြစ်ပါပြီ |
| ဝင်ရိုးဆက်ဆံရေး | တုပထားသောနှင့် ရုပ်ပိုင်းဆိုင်ရာ ရှင်းလင်းမှုစမ်းသပ်မှု | လှုပ်ရှားမှု အသင့်ဖြစ်ပါပြီ |
| အမည်ပေးထားသော လုပ်ငန်းစဉ် | အတည်ပြုထားသော လုပ်ထုံးလုပ်နည်းနှင့် ချက်ပြုတ်နည်းဗားရှင်း | လုပ်ငန်းစဉ်အသင့်ဖြစ်ပါပြီ |
| ကွန်ရက်ချိတ်ဆက်မှု အခြေအနေ | ချန်နယ်တုံ့ပြန်ချက်နှင့် အချက်ပေးစမ်းသပ်မှု | စောင့်ကြည့်ခြင်း အသင့်ဖြစ်နေပါပြီ |
| စွမ်းအင်ဟန်ချက် | ကိုယ်စားပြုစမ်းသပ်မှုနှင့် အတိုင်းအတာ/ဂဟေဆက်ရလဒ်များ | အပူပေးစနစ် အသင့်ဖြစ်ပါပြီ |
| ဆုံးရှုံးမှုတုံ့ပြန်မှု | သတ်မှတ်ထားသော ချို့ယွင်းချက်စမ်းသပ်မှုများနှင့် ပြန်လည်စတင်မှုစစ်ဆေးမှုများ | ပြန်လည်ကောင်းမွန်လာရန် အသင့်ဖြစ်နေပါပြီ |
EVST မှ ချက်ပြုတ်နည်းပြောင်းလဲမှုတစ်ခုသည် ပြန်လည်သုံးသပ်မှုအစီအစဉ်အသစ်တစ်ခု ဖန်တီးရန် အကြံပြုထားသည်။ ပြောင်းလဲမှုသည် ချန်နယ်တစ်ခုတည်းကိုသာ သက်ရောက်မှုရှိနိုင်သော်လည်း အဖွဲ့ရလဒ်မှာ ပြောင်းလဲသွားနိုင်သည်။ မှတ်တမ်းဟောင်းနှင့် မှတ်တမ်းအသစ်များကို သိမ်းဆည်းထားပါ။ ကုမ္ပဏီအဆင့်တွင် မည်သူက ပြောင်းလဲမှုကို အတည်ပြုခဲ့ကြောင်း မှတ်တမ်းတင်ပါ။ မှတ်တမ်းမတင်ထားသော ဒေသတွင်း အော့ဖ်ဆက်ရှင်းကို ပုံမှန်အခြေအနေ မဖြစ်စေပါနှင့်။
မော်ဒယ်သည် ပြောင်းလဲရာတွင်လည်း အထောက်အကူပြုပါသည်။ ထုတ်ကုန်အသစ်တစ်ခုသည် datum၊ torch spacing၊ path၊ recipe သို့မဟုတ် heat sequence ကို ပြောင်းလဲနိုင်သည်။ setup check တွင် မည်သည့် CHANNEL ဆုံးဖြတ်ချက်များသည် မှန်ကန်ပြီး မည်သည့်ဆုံးဖြတ်ချက်များကို ထပ်မံပြုလုပ်ရမည်ကို ပြသသင့်သည်။
ကိုးကားနိုင်သော ဖော်ပြချက် ၁: ဂျီသြမေတြီ၊ လုပ်ငန်းစဉ်မှတ်တမ်းများနှင့် ချို့ယွင်းချက်ခွဲထုတ်ခြင်းတို့သည် မီးရှူးတိုင်အရေအတွက်နှင့် ချိန်ညှိသည့်အခါတွင်သာ မီးရှူးတိုင်ပိုများလာခြင်းက အထွက်ကို တိုးစေသည်။
ထုတ်လုပ်မှုအထောက်အထားများကို အခြေခံ၍ လက်ခံမှုစမ်းသပ်မှုတစ်ခု တည်ဆောက်ပါ
ထိရောက်သော စက်ရုံ သို့မဟုတ် လုပ်ငန်းခွင် လက်ခံမှု စမ်းသပ်မှုတစ်ခုသည် တစ်ပြိုင်နက်တည်း ဂဟေဆက်ခြင်းထက် ပိုမိုအကျုံးဝင်သင့်သည်။ အောက်ပါတို့ကို ထည့်သွင်းစဉ်းစားပါ-
- ချန်နယ်တိုင်းအတွက် ချိန်ညှိခြင်းနှင့် ဂျီသြမေတြီ အတည်ပြုခြင်း။
- အကြိမ်ကြိမ်စတင်ခြင်း၊ တည်ငြိမ်စွာခရီးသွားခြင်း၊ ရပ်တန့်ခြင်းနှင့် ပြန်လည်စတင်ခြင်း။
- ချန်နယ်အဆင့် ကန့်သတ်ချက် မှတ်တမ်းတင်ခြင်း;
- ကိုယ်စားပြု အံဝင်ခွင်ကျဖြစ်မှု ကွဲလွဲမှု;
- ပေါင်းစပ်တပ်ဆင်မှုကိုသာမက ဂဟေဆက်သည့်နေရာတစ်ခုစီကို စစ်ဆေးခြင်း။
- သက်ဆိုင်သည့်နေရာတွင် အတိုင်းအတာပြောင်းလဲမှု သို့မဟုတ် ပုံပျက်ခြင်း။
- တစ်ခုတည်းသောချန်နယ်ချို့ယွင်းချက်များနှင့် ထိန်းချုပ်ထားသောပြန်လည်ကောင်းမွန်လာမှုကို သတ်မှတ်သည်။
- ချက်ပြုတ်နည်းရွေးချယ်မှုနှင့် ခွင့်ပြုချက်မရှိဘဲ ပြောင်းလဲခြင်းမှ ကာကွယ်ခြင်း။
- သဘောတူထားသော ထုတ်ကုန်ရောနှောမှုတွင် စဉ်ဆက်မပြတ်ထုတ်လုပ်မှု။
ISO 5817:2023 သည် သံမဏိ၊ နီကယ်၊ တိုက်တေနီယမ်နှင့် ၎င်းတို့၏ သတ္တုစပ်များဖြင့် ပြုလုပ်ထားသော fusion-welded အဆစ်များတွင် ချို့ယွင်းချက်များကို ပစ္စည်းအထူ 0.5 မီလီမီတာရှိသည့်အခါ ဖြေရှင်းပေးပါသည်။ ၎င်းတွင် beam welding ကို ချန်လှပ်ထားပြီး ISO 4063 လုပ်ငန်းစဉ်အုပ်စု 11၊ 12၊ 13၊ 14၊ 15 နှင့် 31 တို့ကို ဖော်ထုတ်ပေးပါသည်။ လုပ်ငန်းစဉ်အုပ်စု 31 သည် သံမဏိအတွက်သာ အကျုံးဝင်ပါသည်။ ၎င်း၏ B၊ C နှင့် D အရည်အသွေးအဆင့်များသည် ထုတ်ကုန်လက်ခံမှုကို မရွေးချယ်ပါ။ ဒီဇိုင်း၊ စာချုပ်နှင့် သက်ဆိုင်ရာကုဒ်က ထိုဆုံးဖြတ်ချက်ကို ချမှတ်ရမည်။
RFQ တွင် ထည့်သွင်းရမည့် မေးခွန်းများ
ပေါင်းစပ်ပေးမည့်သူများကို ရှင်းပြရန် တောင်းဆိုပါ-
- မီးရှူးတိုင်ဂျီသြမေတြီကို ဘယ်လိုသတ်မှတ်ပြီး ပြန်လည်အတည်ပြုသလဲ။
- ဘယ်ပြည်နယ်တွေကို ထပ်တူပြုပြီး ဘယ်ပြည်နယ်တွေကို သီးခြားစီ စောင့်ကြည့်နေလဲ။
- ချက်ပြုတ်နည်းဗားရှင်းများနှင့် ချန်နယ်ကန့်သတ်ချက်များကို မည်သို့မှတ်တမ်းတင်ထားသနည်း။
- စနစ်သည် တစ်ချန်နယ်ပျက်ကွက်မှုကို မည်သို့တုံ့ပြန်သနည်း။
- ကိုယ်စားပြု workpieces များကို မည်သို့ အရည်အချင်းပြည့်မီစေပြီး စစ်ဆေးမည်နည်း။
- ပြောင်းလဲမှုက ချိန်ညှိခြင်းနှင့် လုပ်ငန်းစဉ်အတည်ပြုခြင်းကို မည်သို့အကျိုးသက်ရောက်သနည်း။
- ဖောက်သည်အတည်ပြုချက် လိုအပ်သော ယူဆချက်များ။
ဤမေးခွန်းများက “multi-torch” ကို စက်ပိုင်းဆိုင်ရာ အစီအစဉ်တစ်ခုအဖြစ် သို့မဟုတ် ထိန်းချုပ်ထားသော ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုအဖြစ် ကမ်းလှမ်းနေခြင်း ရှိ၊ မရှိကို ဖော်ပြသည်။
မကြာခဏမေးခွန်းတွေမေး
မီးရှူးတိုင်တိုင်းဟာ တူညီတဲ့ ကန့်သတ်ချက်တွေကို အသုံးပြုရမှာလား။
မည်သည့်ယေဘုယျစည်းမျဉ်းမှ တူညီသောတန်ဖိုးများကို မလိုအပ်ပါ။ ဂျီသြမေတြီ၊ အဆစ်အခြေအနေ၊ အနေအထားနှင့် အပူအခန်းကဏ္ဍ ကွဲပြားနိုင်သည်။ အရေးကြီးသည်မှာ ချန်နယ်တစ်ခုစီသည် ၎င်း၏အခန်းကဏ္ဍအတွက် အတည်ပြုထားသော တန်ဖိုးများကို အသုံးပြုပြီး ပေါင်းစပ်လုပ်ငန်းစဉ်ကို အတည်ပြုရန်ဖြစ်သည်။
မီးရှူးတိုင်ပျက်သွားတာက သူ့ဘာသာသူ ရပ်တန့်သွားနိုင်သလား။
ဂဟေဆက်ဒီဇိုင်း၊ လုပ်ငန်းစဉ်အရည်အချင်းပြည့်မီမှု၊ အစီအစဉ်နှင့် အန္တရာယ်အကဲဖြတ်ခြင်းတို့က ခွင့်ပြုမှသာ။ ကိစ္စအများစုတွင်၊ မထိန်းချုပ်နိုင်သော အပူ သို့မဟုတ် အရည်အသွေးအခြေအနေကို မဖန်တီးရန် ညှိနှိုင်းရပ်တန့်ရန် လိုအပ်ပါသည်။
တစ်ပြိုင်နက်စတင်ခြင်းသည် အဓိကလက်ခံမှုစံနှုန်းဖြစ်ပါသလား။
မဟုတ်ပါ။ တည်ငြိမ်သော ဂျီသြမေတြီ၊ ညှိနှိုင်းထားသော ခရီးသွားလာမှု၊ ချန်နယ်အဆင့် လုပ်ငန်းစဉ် အထောက်အထား၊ ဂဟေဆက်လက်ခံမှုနှင့် ချို့ယွင်းချက် ပြန်လည်ကောင်းမွန်လာမှုတို့သည် စတင်ချိန် သရုပ်ပြမှုတစ်ခုတည်းထက် ပိုမိုအဓိပ္ပာယ်ရှိပါသည်။
မီးရှူးတိုင်အရေအတွက်ကို ထိန်းချုပ်ထားသော လုပ်ငန်းစဉ်အဖြစ်သို့ ပြောင်းလဲပါ
EVST သည် အဆစ်လိုအပ်ချက်များ၊ တပ်ဆင်မှုသဘောတရားများ၊ ထပ်တူပြုထားသော ရွေ့လျားမှု၊ channel-level စောင့်ကြည့်ခြင်း၊ ချက်ပြုတ်နည်းထိန်းချုပ်မှုနှင့် multi-torch welding cell များအတွက် လက်ခံမှုစမ်းသပ်မှုတို့ကို အဓိပ္ပာယ်ဖွင့်ဆိုရာတွင် ပံ့ပိုးပေးနိုင်ပါသည်။ ဖြစ်နိုင်ခြေပြန်လည်သုံးသပ်ချက်အတွက် ကိုယ်စားပြုပုံများ၊ ပစ္စည်းများနှင့် အရည်အသွေးလိုအပ်ချက်များကို မျှဝေပါ။
ဆက်စပ်အရင်းအမြစ်များ
- စက်ရုပ်ဂဟေဆော်ဆဲလ်အစိတ်အပိုင်းများနှင့်ပေါင်းစပ်ခြင်း
- ရိုဘော့ဂဟေဆက်ခြင်းအတွက် ပြီးပြည့်စုံသောလမ်းညွှန်
- စက်ရုပ်ဂဟေဆော်ခြင်းဘေးကင်းရေးလမ်းညွှန်
ကိုးကား
- ISO 4063:2023 — ဂဟေဆက်ခြင်း၊ ဘရက်ရှ်လုပ်ခြင်း၊ ဂဟေဆက်ခြင်းနှင့် ဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်များ၏ အမည်ပေးစနစ်
- ISO 15614-1:2017 — arc နှင့် gas welding အတွက် ဂဟေဆက်ခြင်းဆိုင်ရာ လုပ်ထုံးလုပ်နည်းများ၏ အရည်အချင်းပြည့်မီမှု
- ISO 5817:2023 — ပေါင်းစပ်ဂဟေဆက်ထားသော အဆစ်များတွင် အပြစ်အနာအဆာများအတွက် အရည်အသွေးအဆင့်များ