

Tính nhất quán của quá trình mài bằng robot chỉ được công bố sau khi phạm vi đầu vào, trình tự hoàn thiện vật lý, quyền truy cập giao diện, bằng chứng bề mặt kết quả hoàn thiện và xử lý bất thường được thống nhất. Một đoạn video quay mượt có thể giải thích hoạt động, nhưng vùng bề mặt hoàn thiện thực tế phải được xác nhận bằng các bộ phận đại diện và phương pháp kiểm tra được chỉ định.
EVST gọi cấu trúc quyết định này là Cửa sổ tiếp xúc-mài mòn DatumTài liệu này được viết dành cho các kỹ sư sản xuất và hoàn thiện, những người tự động hóa quy trình mài có kiểm soát, và cố ý loại trừ công thức chất mài mòn phổ quát, độ hoàn thiện được đảm bảo, tốc độ loại bỏ vật liệu hoặc giá trị tuổi thọ dụng cụ.
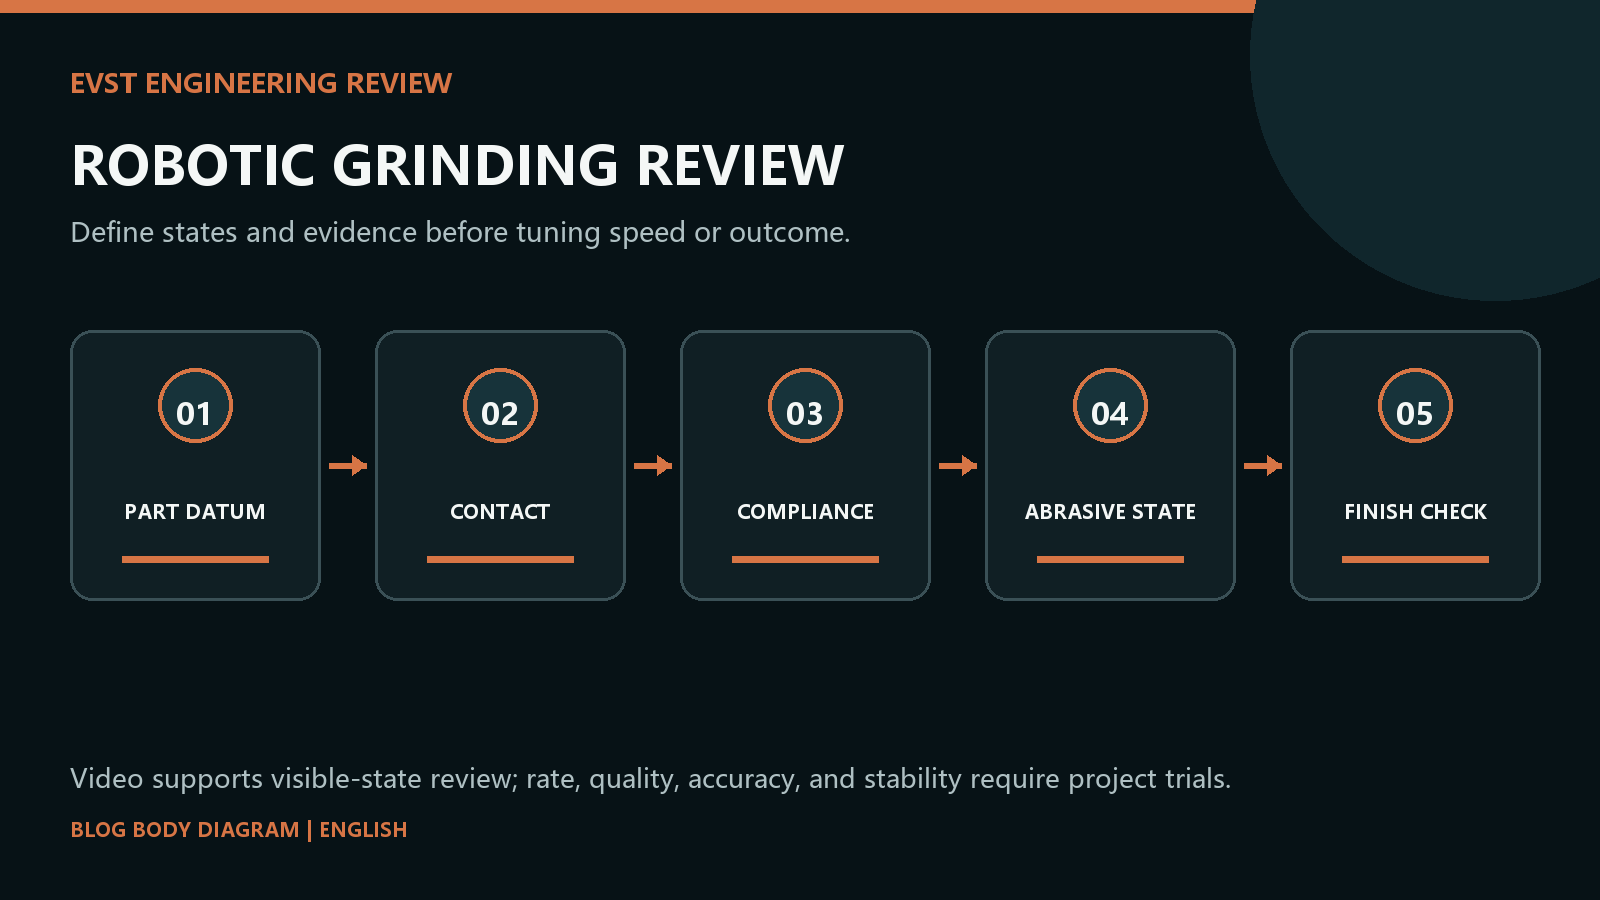
Tính nhất quán của quá trình mài bằng robot: Đảm bảo độ hoàn thiện dựa trên một chuẩn mẫu có thể lặp lại.
Thông tin ban đầu bao gồm vật liệu chi tiết cộng với hình dạng hình học, chuẩn độ gá lắp, vùng bề mặt mục tiêu, dung sai vật liệu, quy tắc cạnh, độ lệch đầu vào, tiêu chí hoàn thiện, phương pháp lấy mẫu, cộng với công việc làm lại được cho phép. Những thông tin đầu vào này không phải là ghi chú mua hàng; chúng thiết lập những gì ứng dụng hoàn thiện phải nhận biết trước khi thực hiện bất kỳ hành động hoàn thiện tự động nào. Một đường đi lặp lại vẫn có thể làm tròn cạnh khi độ tiếp xúc của chất mài mòn thay đổi khi dụng cụ đi qua ranh giới bề mặt cục bộ. Tình trạng bề mặt nằm ngoài phạm vi đó thuộc về lộ trình loại bỏ, giữ lại hoặc xem xét hoàn thiện kỹ thuật đã được xác định.
Trình tự hoàn thiện vật lý là: xác định và định vị chi tiết, thiết lập vùng bề mặt hoạt động, tiếp cận với tư thế dụng cụ đã khai báo, vào cửa sổ tiếp xúc, mài với đường dẫn được kiểm soát và tuân thủ, rời khỏi bề mặt, kiểm tra kết quả hoàn thiện và cập nhật trạng thái vật liệu mài hoặc chi tiết. Chuyển mỗi lần chuyển thành năm trường được đặt tên: yêu cầu khởi tạo, điều kiện tiên quyết có thể quan sát được, chỉ báo xác nhận, hành động hoàn thiện hết thời gian và yêu cầu khởi động lại. Đối với ứng dụng hoàn thiện này, cửa sổ tiếp xúc không bao giờ được suy ra chỉ từ thời gian đã trôi qua.
| Quyết định về Khu vực bề mặt hoàn thiện | bằng chứng bề mặt cần giữ lại | hành động kết thúc trạng thái chưa được giải quyết |
|---|---|---|
| Phong bì đến | Vật liệu chi tiết cộng với hình dạng hình học, chuẩn gá lắp, vùng bề mặt mục tiêu, dung sai vật liệu, quy tắc cạnh, sai lệch đầu vào, tiêu chí hoàn thiện, phương pháp lấy mẫu, cộng với khả năng làm lại được cho phép. | Dừng lại trước khi bước vào hành động kết thúc không thể đảo ngược tiếp theo. |
| thiết bị mài cộng với sự sẵn sàng của dụng cụ | Robot, trục mài, vật liệu mài, thiết bị điều chỉnh hoặc chức năng điều khiển lực, đồ gá, thiết bị hút, thiết bị bảo vệ, giám sát trạng thái hoàn thiện dụng cụ, thiết bị mài kiểm tra, cộng với các thiết bị hỗ trợ thay đổi | Giữ nguyên cấu hình hiện tại để hoàn tất quá trình xem xét. |
| Quyền được kết nối | Bộ phận cộng với đồ gá đã sẵn sàng, dụng cụ cộng với nhận dạng vật liệu mài mòn, tốc độ sẵn sàng, quá trình chiết xuất diễn ra tốt đẹp, quyền liên hệ, lực hoặc trạng thái hoàn thiện tuân thủ, quy tắc vùng biên, kết quả hoàn thiện kiểm tra, cộng với giữ bảo trì | Giữ nguyên trạng thái ban đầu của thiết bị bị ảnh hưởng. |
| Phát hành bản ghi bề mặt | Độ lặp lại của dữ liệu, góc tiếp xúc cộng với cửa sổ lực, độ phủ đường đi, sự loại bỏ vật liệu, điều kiện bề mặt cạnh, ảnh hưởng của trạng thái hoàn thiện mài mòn, kiểm tra bề mặt trên các bộ phận đại diện, cộng với khả năng phục hồi sau khi mất tiếp xúc. | Chuyển sản phẩm đầu ra bề mặt đến bộ phận kiểm tra, sửa chữa hoặc loại bỏ. |
Kiểm tra tiếp điểm trước khi điều chỉnh tốc độ đường dẫn
Hệ thống làm việc bao gồm robot, trục mài, vật liệu mài, thiết bị điều chỉnh hoặc chức năng điều khiển lực, đồ gá, hệ thống hút, hệ thống bảo vệ, hệ thống giám sát trạng thái hoàn thiện dụng cụ, thiết bị mài kiểm tra, cùng với các thiết bị hỗ trợ thay đổi dụng cụ. Việc xem xét độ hoàn thiện bao gồm khối lượng, trọng tâm, quán tính, phản lực của cáp hoặc ống mềm, điều kiện nhiệt độ bề mặt, tiếp xúc trong quá trình hoàn thiện, độ mài mòn, và sự thay đổi môi trường trong suốt chuyển động dự định của dụng cụ. Đánh giá tĩnh hoặc một phương pháp thành công duy nhất không thể xác định được biên độ làm việc đầy đủ.
Thực hiện quy trình hoàn thiện ở điều kiện trình bày kém thuận lợi nhất dự kiến cũng như ở điều kiện tiêu chuẩn. Quan sát riêng biệt các bước tiếp cận, tiếp xúc, xử lý tích cực, rút lui, chuyển giao và trả lại. Liên kết các quan sát với công thức hoặc chương trình đang hoạt động, nhận dạng dụng cụ, trạng thái hoàn thiện của đồ gá hoặc điểm chuẩn, cùng với lịch sử mài mòn để người đánh giá sau này có thể tái tạo lại thử nghiệm.
Nghiên cứu lỗi 1 — Điểm chuẩn của chi tiết bị dịch chuyển dưới tải trọng của quá trình hoàn thiện. Bắt đầu từ một vùng bề mặt đã hoàn thiện có điều kiện xác định, chủ động đưa ra thách thức, đồng thời ghi lại tín hiệu thay đổi đầu tiên. Ghi lại vị trí dừng của công việc, dụng cụ và thiết bị mài được kết nối; xác định nhiệt lượng còn lại, chuyển động của dụng cụ, áp suất, năng lượng điện hoặc trạng thái hoàn thiện của quy trình đã lưu trữ; sau đó xác minh các hành động tự động nào bị vô hiệu hóa. Hướng dẫn khôi phục cần nêu rõ người đưa ra quyết định, giới hạn số lần thử lại, nhu cầu kiểm tra và bằng chứng bề mặt chính xác cần thiết trước khi cửa sổ tiếp xúc có thể được khôi phục.
Xem tình trạng bề mặt vật liệu mài mòn như dữ liệu sản xuất.
Các điều kiện giao diện chính bao gồm: chi tiết cộng với đồ gá đã sẵn sàng, dụng cụ cộng với nhận dạng vật liệu mài, tốc độ sẵn sàng, quá trình chiết xuất diễn ra bình thường, quyền tiếp xúc, trạng thái hoàn thiện lực hoặc tuân thủ, quy tắc vùng biên, kết quả hoàn thiện kiểm tra, cộng với chế độ giữ bảo trì. Lệnh điều khiển yêu cầu một hành động hoàn thiện; nó không phải là bằng chứng cho thấy một quá trình chuyển đổi vật lý đã xảy ra. Xác định sự không nhất quán tín hiệu, dữ liệu lỗi thời, mất liên lạc, chuyển động dụng cụ bị hủy bỏ, cộng với việc khôi phục nguồn điện xung quanh hậu quả của một lỗi không được phát hiện trong ứng dụng hoàn thiện này.
Bằng chứng bề mặt sau khi hoàn thành bao gồm độ lặp lại của dữ liệu, góc tiếp xúc cộng với cửa sổ lực, độ phủ đường đi, lượng vật liệu bị loại bỏ, tình trạng bề mặt cạnh, ảnh hưởng của trạng thái mài mòn-hoàn thiện, kiểm tra bề mặt trên các bộ phận đại diện, cộng với khả năng phục hồi sau khi mất tiếp xúc. Liên kết mỗi kết quả đo hoặc kiểm tra với định danh vùng bề mặt hoàn thiện, cấu hình, nguồn thời gian và trạng thái xử lý. Nếu các liên kết này bị phá vỡ, đầu ra bề mặt sẽ vẫn bị tạm dừng ngay cả khi chương trình robot hoặc máy đã đạt đến dòng cuối cùng.
Nghiên cứu lỗi 2 — Lực tiếp xúc hoặc độ đàn hồi vượt quá phạm vi cho phép. Bắt đầu từ một vùng bề mặt đã hoàn thiện có điều kiện xác định, chủ động đưa ra thách thức, đồng thời ghi lại tín hiệu thay đổi đầu tiên. Ghi lại vị trí dừng của công việc, dụng cụ và thiết bị mài được kết nối; xác định nhiệt lượng còn lại, chuyển động của dụng cụ, áp suất, năng lượng điện hoặc trạng thái hoàn thiện của quy trình đã lưu trữ; sau đó xác minh các hành động tự động nào bị vô hiệu hóa. Hướng dẫn khôi phục cần nêu rõ người đưa ra quyết định, giới hạn số lần thử lại, nhu cầu kiểm tra và bằng chứng bề mặt chính xác cần thiết trước khi cửa sổ tiếp xúc có thể được khôi phục.
Thử nghiệm lỗi đối với cửa sổ tiếp xúc
Thử nghiệm tại khu vực đích đến cung cấp nhiều thông tin hơn so với một cuộc trình diễn không bị gián đoạn vì nó cho thấy các quyền hạn cộng với các biện pháp bảo vệ nhằm ngăn chặn sự leo thang. Thử thách đầu tiên được đặt ra là:
- Thử thách 1: Điểm chuẩn của chi tiết dịch chuyển dưới tải trọng của quá trình gia công hoàn thiện. Lịch sử mài mòn phải bảo toàn tình trạng bề mặt, ngăn chặn hoạt động gia công hoàn thiện, cho phép can thiệp, cộng với kết quả xử lý cuối cùng.
- Thử thách 2: Lực tiếp xúc hoặc độ tuân thủ vượt quá phạm vi cho phép. Quá trình mài mòn phải bảo toàn tình trạng bề mặt, ngăn chặn các tác động hoàn thiện, cho phép can thiệp, cộng với kết quả cuối cùng.
- Thử thách 3: Sự mài mòn làm thay đổi quá trình loại bỏ vật liệu hoặc tình trạng bề mặt. Lịch sử mài mòn phải bảo tồn tình trạng bề mặt, ngăn cản quá trình hoàn thiện, cho phép can thiệp, cộng với kết quả xử lý cuối cùng.
- Thử thách 4: Thông tin về quá trình chiết xuất, tình trạng hoàn thiện dụng cụ hoặc bằng chứng bề mặt kiểm tra không còn nữa. Lịch sử mài mòn phải bảo tồn tình trạng bề mặt, tác động hoàn thiện bị ức chế, sự can thiệp được cho phép, cộng với kết quả xử lý cuối cùng.
Nghiên cứu lỗi 3 — Sự mài mòn làm thay đổi quá trình loại bỏ vật liệu hoặc tình trạng bề mặt. Bắt đầu từ một vùng bề mặt đã hoàn thiện có điều kiện xác định, chủ động đưa ra thách thức, đồng thời ghi lại tín hiệu thay đổi đầu tiên. Ghi lại vị trí dừng của công việc, dụng cụ và thiết bị mài được kết nối; xác định nhiệt lượng còn lại, chuyển động của dụng cụ, áp suất, năng lượng điện hoặc trạng thái hoàn thiện của quy trình đã lưu trữ; sau đó xác minh các hành động tự động nào bị vô hiệu hóa. Hướng dẫn khôi phục cần nêu rõ người đưa ra quyết định, giới hạn số lần thử lại, nhu cầu kiểm tra và bằng chứng bề mặt chính xác cần thiết trước khi cửa sổ tiếp xúc có thể được khôi phục.
Nghiên cứu lỗi 4 — Bằng chứng về việc khai thác, tình trạng hoàn thiện dụng cụ hoặc bề mặt kiểm tra không còn khả dụng. Bắt đầu từ một vùng bề mặt đã hoàn thiện có điều kiện xác định, chủ động đưa ra thách thức, đồng thời ghi lại tín hiệu thay đổi đầu tiên. Ghi lại vị trí dừng của công việc, dụng cụ và thiết bị mài được kết nối; xác định nhiệt lượng còn lại, chuyển động của dụng cụ, áp suất, năng lượng điện hoặc trạng thái hoàn thiện của quy trình đã lưu trữ; sau đó xác minh các hành động tự động nào bị vô hiệu hóa. Hướng dẫn khôi phục cần nêu rõ người đưa ra quyết định, giới hạn số lần thử lại, nhu cầu kiểm tra và bằng chứng bề mặt chính xác cần thiết trước khi cửa sổ tiếp xúc có thể được khôi phục.
Kiểm tra an toàn cuối cùng xung quanh khu vực bề mặt hoàn thiện.
Nghiên cứu về các mối nguy hiểm bao gồm hỏng bánh mài, mảnh vỡ bắn ra, tia lửa, bụi, chuyển động của dụng cụ robot, cạnh sắc, bề mặt nóng, vướng mắc, khởi động lại đột ngột, cộng với việc tiếp xúc trong quá trình thay hoặc làm sạch vật liệu mài. Sản xuất tự động chỉ là một chế độ vận hành. Việc thiết lập, lập trình, bổ sung vật liệu, làm sạch, kiểm tra, xử lý kẹt, gia công dụng cụ, cộng với bảo trì có thể khiến người lao động tiếp xúc gần hơn với nguồn năng lượng và thiết bị mài đang hoạt động so với chu trình sản xuất thông thường.
Tiêu chuẩn ISO 12100 cung cấp khung đánh giá rủi ro và giảm thiểu rủi ro cho máy móc. Đối với các ứng dụng robot công nghiệp, tiêu chuẩn ISO 10218-2:2025 đề cập đến việc tích hợp và các hoạt động vòng đời. Tài liệu OSHA được trích dẫn bổ sung thêm bối cảnh về quy trình hoàn thiện hoặc thiết bị mài. Những tài liệu tham khảo này cung cấp thông tin cho việc xem xét cuối cùng; việc lắp đặt thực tế, phạm vi thẩm quyền, máy móc kết nối và phương pháp làm việc vẫn quyết định các biện pháp bảo vệ cuối cùng.
Bằng chứng bề mặt của chu kỳ mà không có lời hứa chung
Quan sát toàn bộ quy trình hoàn thiện bao gồm: tải một phần, xác nhận dữ liệu, kiểm tra dụng cụ và vật liệu mài, tiếp cận, tiếp xúc, các lượt mài, rút phôi, độ trễ trích phôi, kiểm tra, cập nhật vật liệu mài, dỡ phôi và phục hồi. Phân tách thời gian chờ, chuyển động của dụng cụ thiết bị mài, thời gian quy trình hoàn thiện, xác minh, bổ sung, thay đổi, bảo dưỡng theo kế hoạch và phục hồi bất thường. Lặp lại quan sát với các đầu vào dự kiến trước khi xác định phân đoạn giới hạn. Thời gian quay video đã chỉnh sửa cộng với một lần chạy thuận lợi không phải là nền tảng phù hợp cho lời hứa sản xuất.
Bản ghi bề mặt chu trình cần thể hiện thông tin về chi tiết hoặc mối nối, công thức hoặc chương trình, cấu hình đồ gá và dụng cụ, các thao tác phụ thuộc vào người vận hành, phương pháp đo lường, cùng với phạm vi các điều kiện được thể hiện. Báo cáo các giả định bên cạnh kết quả hoàn thiện, sau đó chỉ định người chịu trách nhiệm và hành động hoàn thiện cho mỗi thông tin đầu vào bị thiếu.
Giải phóng các bề mặt thông qua bằng chứng bề mặt kiểm tra
Quy trình xem xét hoàn thiện ứng dụng EVST sử dụng Cửa sổ Tham chiếu-Tiếp xúc-Mài mòn để sắp xếp quyết định, chứ không phải để thay thế các thử nghiệm. Bản tóm tắt dự án cần cung cấp:
- các bộ phận đại diện cộng với thông số kỹ thuật vật liệu
- các vùng bề mặt, quy tắc cạnh, cộng với phương pháp chấp nhận hoàn thiện
- vật liệu mài mòn, trục chính, tuân thủ, đồ gá, cộng với dữ liệu trích xuất
- chu kỳ, thay đổi, tuổi thọ dụng cụ, làm lại, cộng với các yêu cầu an toàn
Với những thông tin đầu vào này, quá trình xem xét hoàn thiện có thể kết nối phần cứng cùng với quyền truy cập vào bằng chứng bề mặt quy trình hoàn thiện, quyền truy cập giao diện, các biện pháp bảo vệ, phân đoạn chu kỳ, kiểm tra và phục hồi. Phương pháp tắt bị loại bỏ là sao chép một đường dẫn lặp lại trong khi vẫn giữ nguyên các yếu tố như lực tiếp xúc, quy tắc cạnh, độ mài mòn và kiểm tra hoàn thiện. Giới hạn kỹ thuật còn lại vẫn được thể hiện rõ ràng: các bộ phận đại diện, chất mài mòn được chọn, quá trình trích xuất, sự tuân thủ và phương pháp kiểm tra phải được xác nhận cùng nhau.
Các câu hỏi thường gặp
Cần xác định những gì trước khi lựa chọn thiết bị mài chính?
Bắt đầu với vật liệu chi tiết cộng với hình dạng hình học, điểm chuẩn gá lắp, vùng bề mặt mục tiêu, dung sai vật liệu, quy tắc cạnh, biến thiên đầu vào, tiêu chí hoàn thiện, phương pháp lấy mẫu, cộng với khả năng làm lại được cho phép. Sau đó đánh giá toàn bộ cụm lắp ráp, việc lắp đặt, tiện ích, hồ sơ chuyển động của dụng cụ, phản ứng của quá trình hoàn thiện, khả năng tiếp cận, cộng với các biện pháp bảo vệ. Việc lựa chọn được thực hiện trước khi biết phạm vi đầu vào và phương pháp kết quả hoàn thiện chỉ mang tính tạm thời. Cửa sổ Điểm chuẩn-Tiếp xúc-Mài mòn giữ cho quyết định về phần cứng phụ thuộc vào quá trình hoàn thiện và bằng chứng bề mặt được giải phóng hơn là một minh chứng hấp dẫn duy nhất.
Điều gì chứng minh rằng hoạt động này đã hoàn tất?
Quá trình hoàn thiện đòi hỏi tính lặp lại của dữ liệu, góc tiếp xúc cộng với phạm vi lực, độ phủ đường đi, lượng vật liệu bị loại bỏ, tình trạng bề mặt cạnh, ảnh hưởng của trạng thái mài mòn-hoàn thiện, kiểm tra bề mặt trên các bộ phận đại diện, cộng với khả năng phục hồi sau khi mất tiếp xúc. Việc hoàn thiện phần mềm là một tín hiệu trong một chuỗi lớn hơn. Lịch sử mài mòn phải giữ lại thông tin nhận dạng, cấu hình, kết quả hoàn thiện, nguồn thời gian và trạng thái xử lý. Một kết quả bề mặt không thể khớp với lịch sử quy trình hoàn thiện của nó sẽ không được giải quyết và sẽ tuân theo lộ trình kiểm tra hoặc sửa chữa đã được chỉ định.
Tại sao lại tiến hành các thử nghiệm thất bại có chủ đích?
Các thử nghiệm lỗi cho thấy liệu bộ phận cộng với đồ gá đã sẵn sàng, dụng cụ cộng với vật liệu mài mòn đã được nhận dạng, tốc độ đã sẵn sàng, quá trình chiết xuất diễn ra bình thường, quyền tiếp xúc, trạng thái hoàn thành lực hoặc tuân thủ, quy tắc vùng biên, kết quả hoàn thành kiểm tra, cộng với việc giữ lại bảo trì có phải là các quyền hợp lệ hay không. Mất quyền kiểm soát, bất đồng, hết thời gian chờ, mất điện, đích đến bị chặn, cộng với các lỗi cụ thể của mặt hàng được liệt kê ở trên. Xác minh trạng thái hoàn thành dừng, phương pháp truy cập, ranh giới thử lại, bằng chứng bề mặt khởi động lại, cộng với kết quả cuối cùng thay vì giả định một chu kỳ bình thường thành công chứng minh chúng.
Video này có thể đánh giá hiệu năng hoặc thời gian chu kỳ không?
Không. Video hữu ích để giải thích trình tự hoàn thiện có thể nhìn thấy, nhưng các bộ phận đại diện, chất mài được chọn, quá trình lấy mẫu, sự tuân thủ, cộng với phương pháp kiểm tra phải được xác nhận cùng nhau. Đo tải trọng bộ phận, xác nhận điểm chuẩn, kiểm tra dụng cụ và chất mài, tiếp cận, tiếp xúc, số lần mài, rút mẫu, độ trễ lấy mẫu, kiểm tra, cập nhật chất mài, dỡ tải, cộng với phục hồi với các đầu vào đại diện, thời gian thiết bị mài được kết nối, xác minh, chuyển đổi, bảo dưỡng, cộng với phục hồi. Chỉ công bố kết quả hoàn thiện giới hạn cùng với phương pháp và các giả định của nó sau khi có bằng chứng bề mặt dự án.
Kết luận
Cửa sổ Datum-Contact-Wear cho phép kiểm tra vấn đề phát hành: các điều kiện đầu vào, cửa sổ tiếp xúc, quá trình thực hiện vật lý, bằng chứng bề mặt kết quả hoàn thiện, cộng với việc xử lý ngoại lệ phải phù hợp. EVST có thể chuyển đổi các đầu vào của dự án thành kế hoạch thử nghiệm và nghiệm thu, trong khi chi tiết thực tế, thiết bị mài, môi trường, quy trình và các yêu cầu an toàn áp dụng vẫn là cơ sở cho việc phát hành cuối cùng.
Tài liệu liên quan đến EVST
- ranh giới tế bào vận hành máy móc
- Nguyên tắc cơ bản của quy trình vận hành máy móc
- lập kế hoạch cửa sổ tiếp xúc mài robot
dự án
- ISO 10218-2:2025 — Robot công nghiệp và ứng dụng robot — Phần 2 — được sử dụng để tích hợp, vận hành thử, vận hành, bảo trì, cũng như tháo dỡ các ứng dụng và cụm robot công nghiệp.
- ISO 12100:2010 — An toàn máy móc — Đánh giá rủi ro và giảm thiểu rủi ro — được sử dụng để nhận diện mối nguy hiểm, đánh giá rủi ro, giảm thiểu rủi ro, lập tài liệu và xác minh xuyên suốt các giai đoạn vòng đời của máy móc.
- OSHA 1910.215 — Máy móc bánh mài — được sử dụng để bảo vệ bánh mài, lắp đặt, và đáp ứng các yêu cầu về điều kiện bề mặt máy.
- Khung đánh giá hiệu năng của NIST dành cho hệ thống robot — được sử dụng cho các yêu cầu có thể quan sát được, các chỉ số đo lường, cùng với các phương pháp kiểm thử lặp lại để đánh giá hiệu suất của hệ thống robot.