
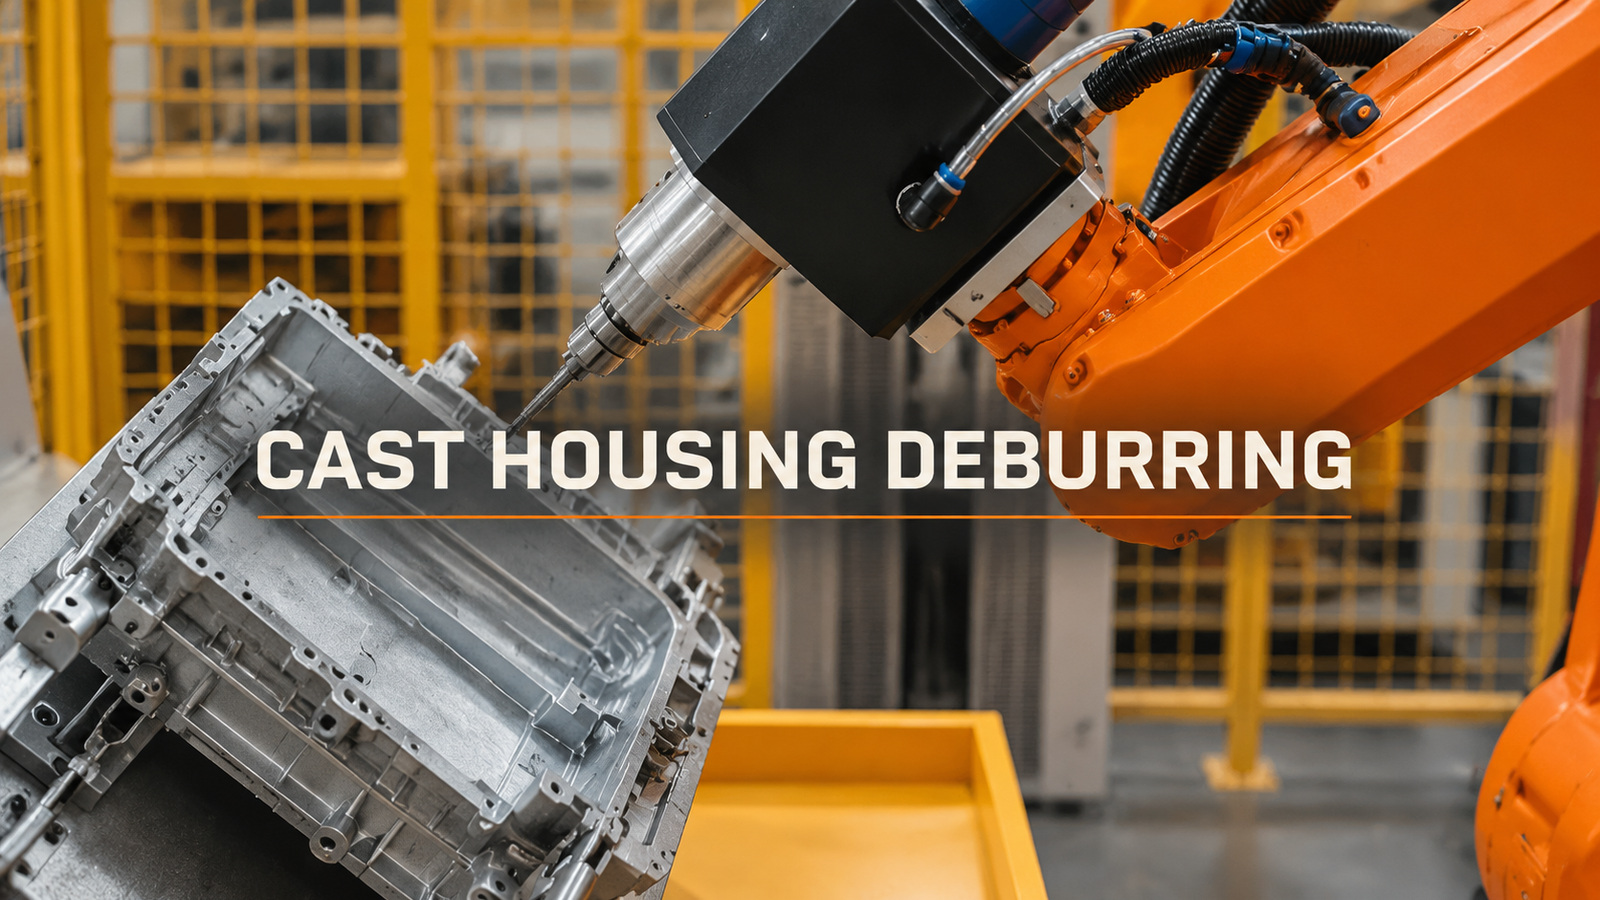
Xác định những gì cần loại bỏ và những gì cần giữ lại trước khi điều chỉnh đường chạy dao loại bỏ bavia của robot. Bavia thừa, độ vỡ cạnh cho phép và bề mặt tiếp xúc hoặc niêm phong được bảo vệ đòi hỏi các quyết định chấp nhận khác nhau. Một chi tiết mẫu trơn tru có thể che giấu câu hỏi quan trọng hơn: liệu quy trình có loại bỏ được sự biến đổi bavia cho phép mà không lấy đi vật liệu không thể chấp nhận được từ vỏ thiết bị hay không?
Hãy bắt đầu với phần rìa cần phải tồn tại.
Đánh dấu vùng cần loại bỏ trên bản vẽ hoặc mẫu vỏ. Xác định riêng các mặt chức năng, các thay đổi cạnh được phép và các chi tiết không được phép chạm vào. Tiêu chí “không có gờ” được coi là chưa đầy đủ nếu phương pháp kiểm tra không thể phát hiện ra cạnh đã bị cắt quá sâu.
Giữ lại các mẫu chi tiết đầu vào tiêu biểu, bao gồm cả những biến thể khiến việc loại bỏ bavia thủ công trở nên khó khăn. So sánh vị trí và phạm vi của vật liệu không mong muốn với các bề mặt định vị được sử dụng bởi đồ gá. Điều này giúp phân biệt bavia thay đổi vị trí với một phần vỏ nằm ở vị trí khác.
Đoạn video minh họa quy trình cho thấy một robot mang một dụng cụ mảnh dọc theo các cạnh cục bộ của một vỏ nhôm đúc. Bộ gá xoay vỏ và dụng cụ tiếp tục gia công mặt khác. Đối với một ứng dụng tương tự, độ nét của cạnh do đó phải được giữ rõ ràng sau khi chi tiết thay đổi hướng, không chỉ ở mặt dễ nhìn thấy nhất.
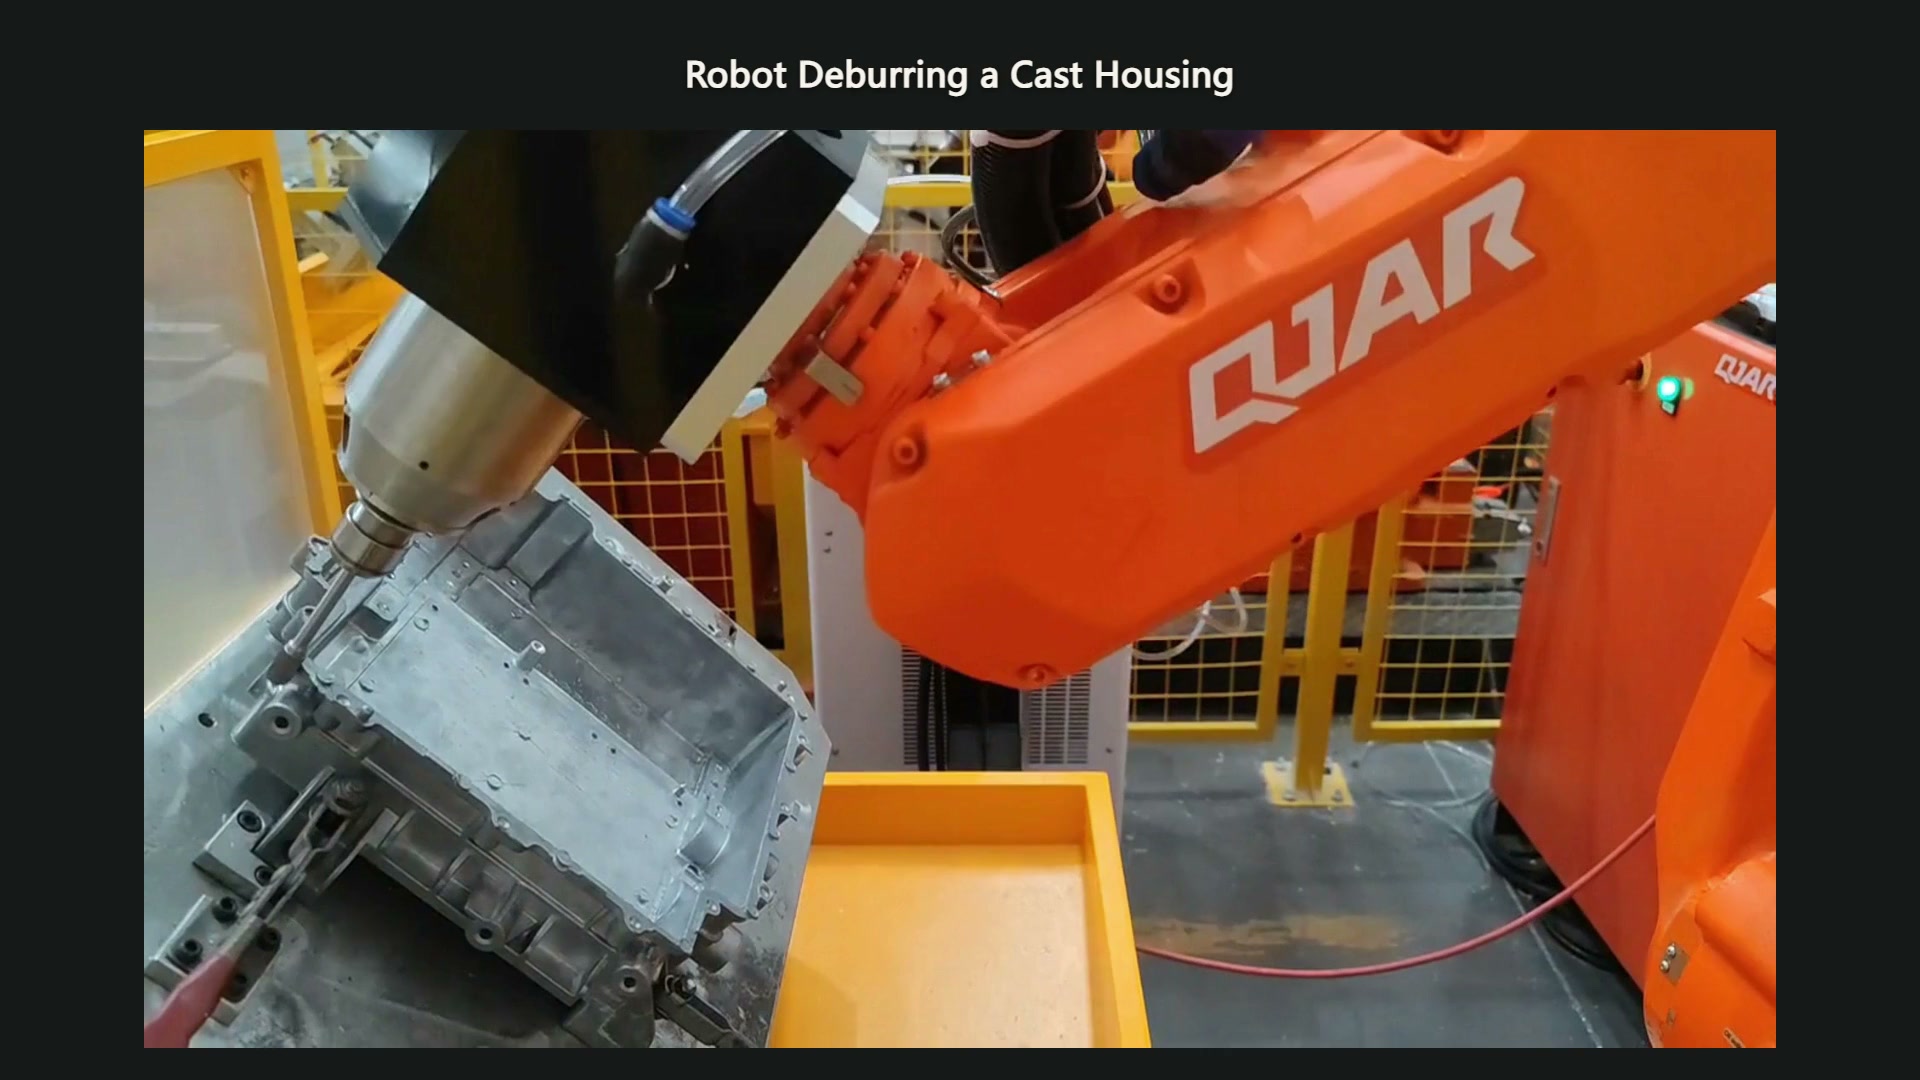
00:09 — Công cụ này nằm ở rìa cục bộ của vỏ máy ở hướng ban đầu.
Một tuyến đường lặp lại có thể tạo ra sự tiếp xúc khác nhau.
Lộ trình được lập trình mô tả chuyển động định mức của dụng cụ. Bản thân nó không xác định chính xác vị trí tiếp xúc giữa mỗi cạnh sản phẩm và dao cắt. Sự dịch chuyển của chi tiết đúc, sự thay đổi đường phân khuôn hoặc sự thay đổi dụng cụ có thể làm thay đổi điểm tiếp xúc ngay cả khi robot lặp lại lệnh của nó.
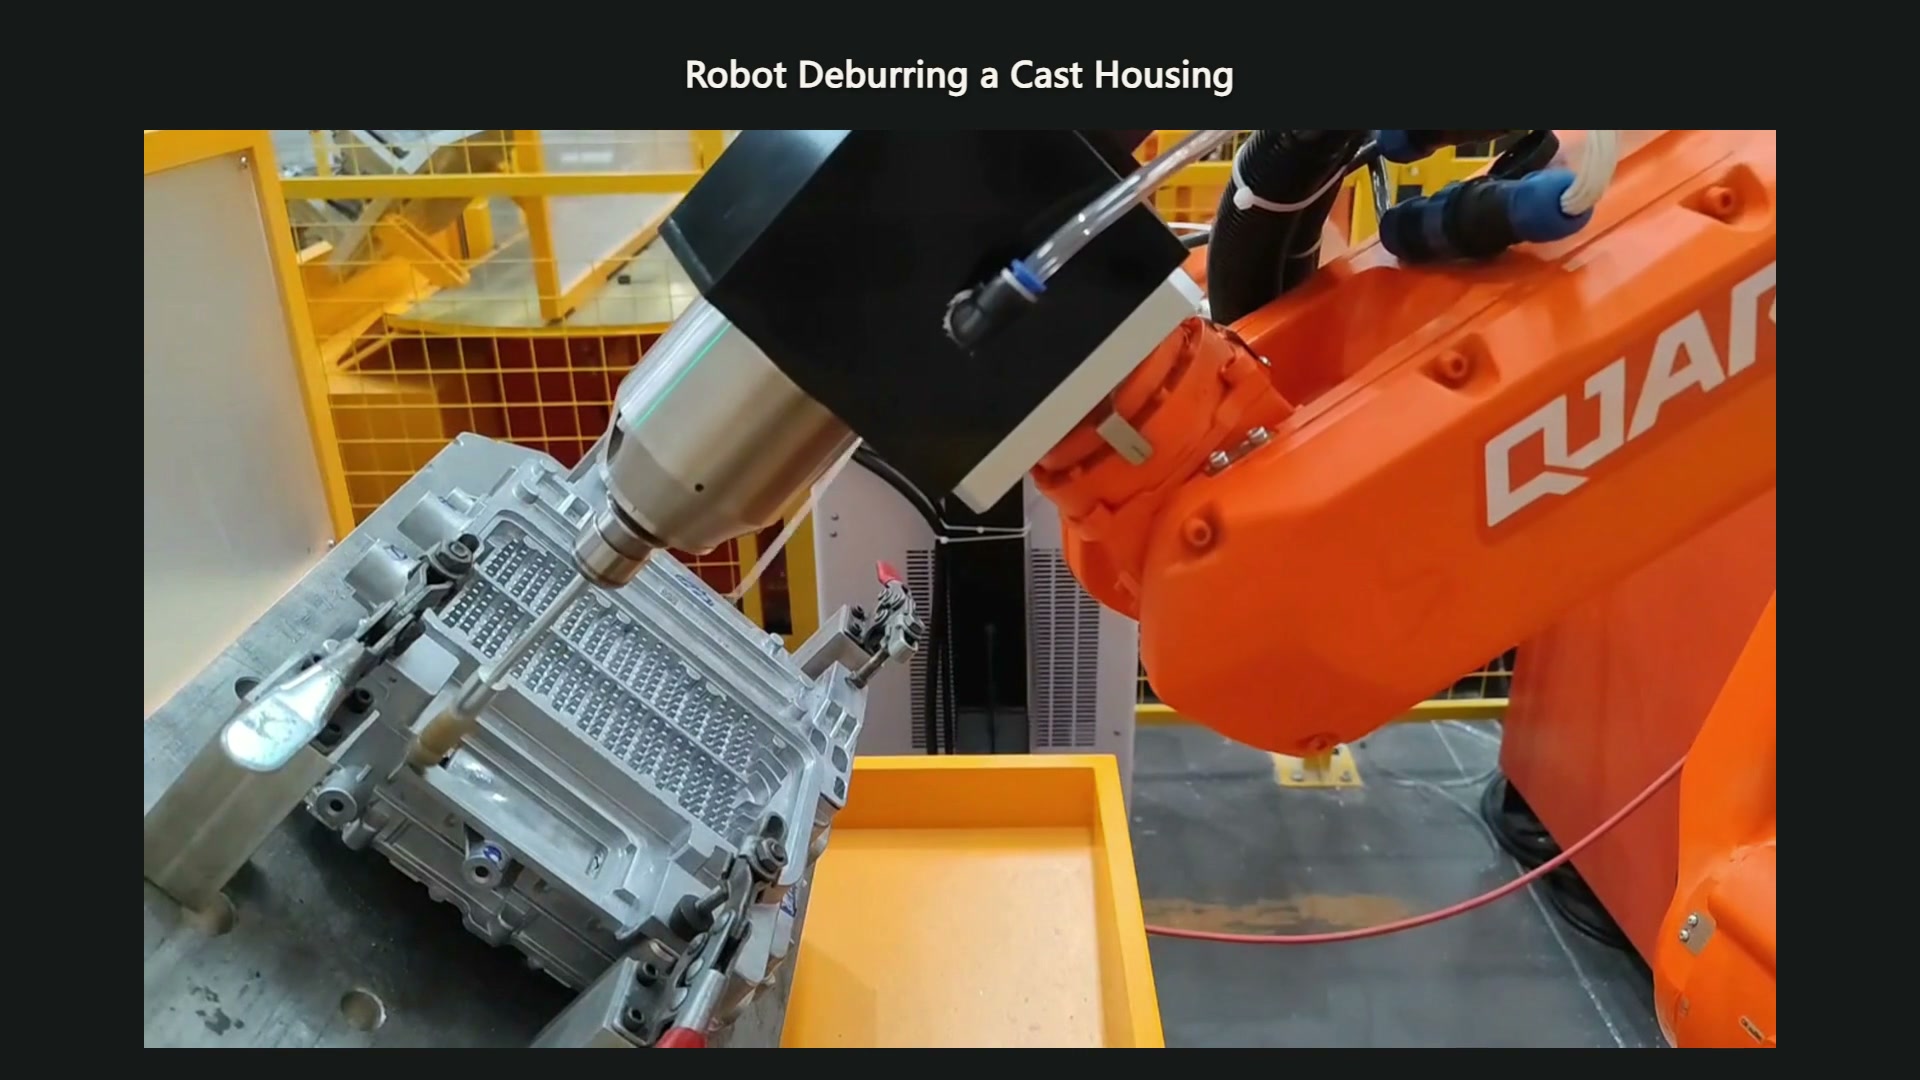
00:36 — Bộ gá đã xoay phần vỏ, để lộ một mặt khác gần dụng cụ.
Tách riêng các quan sát trước khi hiệu chỉnh chương trình:
| Quan sát thử nghiệm | Việc so sánh này nhằm mục đích phân biệt điều gì? |
|---|---|
| Bavia dư di chuyển theo vị trí của vật đúc. | Sự khác biệt về vị trí hoặc điểm hỗ trợ so với đường dẫn danh nghĩa không phù hợp |
| Lượng vật chất còn lại nhiều hơn ở những nơi có tia chớp chiếu vào lớn hơn. | Sự khác biệt về nhu cầu loại bỏ vật liệu so với điều kiện cắt đã chọn. |
| Một cạnh được cắt gọt sắc bén thường đi kèm với sự hư hại đối với bề mặt chức năng. | Hướng liên hệ, quyền truy cập và ranh giới cho phép di chuyển |
| Kết quả sẽ thay đổi theo thời gian sử dụng của dụng cụ. | Tình trạng dụng cụ so với sự thay đổi về linh kiện đầu vào hoặc thiết lập |
Đây là những khả năng chẩn đoán cho một thử nghiệm được đề xuất. Giữ lại các mẫu trước và sau để đánh giá sự thay đổi đường đi dựa trên cả việc loại bỏ gờ và bảo quản vỏ máy.
Việc tuân thủ có định hướng và nhiệm vụ riêng.
Tài liệu hướng dẫn sử dụng ban đầu mô tả khả năng thích ứng hướng tâm để bám sát các sai lệch xung quanh biên dạng cạnh, trong khi các dụng cụ nổi hướng trục cho phép tiếp xúc theo hướng khác. Việc lựa chọn giữa chúng đòi hỏi phải hiểu cách dao cắt dự định tiếp xúc với bề mặt. "Dụng cụ nổi" không phải là một đặc tả quy trình hoàn chỉnh.
Một cơ cấu đàn hồi có thể thích ứng với sự dịch chuyển mà nó được thiết kế; nó không xác định cạnh cho phép hoặc sửa chữa chiến lược định vị không phù hợp. Sự hiện diện của nó cũng không đảm bảo rằng một phần vật liệu thừa lớn, thay đổi liên tục có thể được loại bỏ trong một lần gia công. Những câu hỏi đó vẫn cần đến thông tin thực tế về vật liệu và tình trạng gờ.
Một cuốn hướng dẫn sử dụng dụng cụ mài bavia khí nén ban đầu coi lực ép và tốc độ di chuyển của robot là hai điều chỉnh riêng biệt được sử dụng để đạt được vết cắt và độ hoàn thiện yêu cầu. Bài học hữu ích là phải đánh giá các điều kiện tiếp xúc cùng nhau. Tăng lực để loại bỏ bavia cứng đầu có thể làm thay đổi vết cắt trên cạnh mỏng hơn liền kề; việc điều chỉnh thành công phải được kiểm tra trong cả hai điều kiện. Thông số kỹ thuật của nhà sản xuất dụng cụ vẫn mang tính đặc thù đối với thiết bị của họ.
Hãy chấp nhận một phạm vi sản xuất thực tế, chứ không phải một mẫu đã được hoàn thiện.
Thực hiện trình tự định vị và thay đổi bề mặt theo kế hoạch với phạm vi vật đúc đã được thống nhất. Kiểm tra các khu vực được bảo vệ cũng như cạnh đã được làm sạch. Bao gồm điều kiện bảo trì hoặc thay thế dụng cụ được đề xuất trong quá trình thử nghiệm để việc nghiệm thu không phụ thuộc vào kết quả dụng cụ mới không giải thích được.
Ghi lại những điều kiện gờ thừa nào mà quy trình chấp nhận, điều kiện nào cần thao tác khác và cách đánh giá cạnh. Một ranh giới được thể hiện trong bản vẽ, mẫu và phương pháp kiểm tra đã được thống nhất sẽ hữu ích hơn là lời hứa rằng robot sẽ đi theo cùng một đường dẫn mỗi lần.
Để thảo luận về việc nộp đơn, Mang đến EVST các chi tiết bị sứt mẻ thực tế, các mẫu tốt và mẫu bị loại bỏ, và các bề mặt chức năng được đánh dấu.Bước tiếp theo là thảo luận về ranh giới loại bỏ có thể kiểm chứng và sự biến đổi mẫu mà quy trình đề xuất phải bao phủ.