
By Trần LôiKỹ sư ứng dụng cao cấp Đội Hoàn thiện Bề mặt EVST · • Được đánh giá bởi bộ phận kỹ thuật tích hợp robot của EVST.
Đánh bóng là công việc bẩn thỉu, ồn ào, gây mỏi cổ tay mà không ai muốn làm trong xưởng – và nó luôn nằm trong danh sách các nguyên nhân gây thương tích hàng đầu. Giờ đây, việc đánh bóng bằng robot đã trở nên dễ dàng hơn vì phần khó không phải là phôi gia công; mà là sự kết hợp giữa hệ thống thị giác, điều khiển lực và vật liệu mài mòn. Khi ba yếu tố này được đảm bảo, việc chuyển đổi từ cốc hút chân không sang tấm thép hay đĩa phanh chỉ là thay đổi các thông số, chứ không phải thiết kế lại hoàn toàn. Hướng dẫn này sẽ trình bày ba nhóm sản phẩm mà công nghệ này đã được ứng dụng rộng rãi, mức tăng tuổi thọ dây đai mài mòn điển hình từ 2-3 lần, và những lĩnh vực mà nó chưa phù hợp.
Những điểm chính
- Phần khó nhất của việc đánh bóng là tầm nhìn + kiểm soát lực + vật tư tiêu hao mài mòn — không phải hình dạng của bộ phận. Thay bộ phận, thay công thức; tế bào vẫn giữ nguyên.
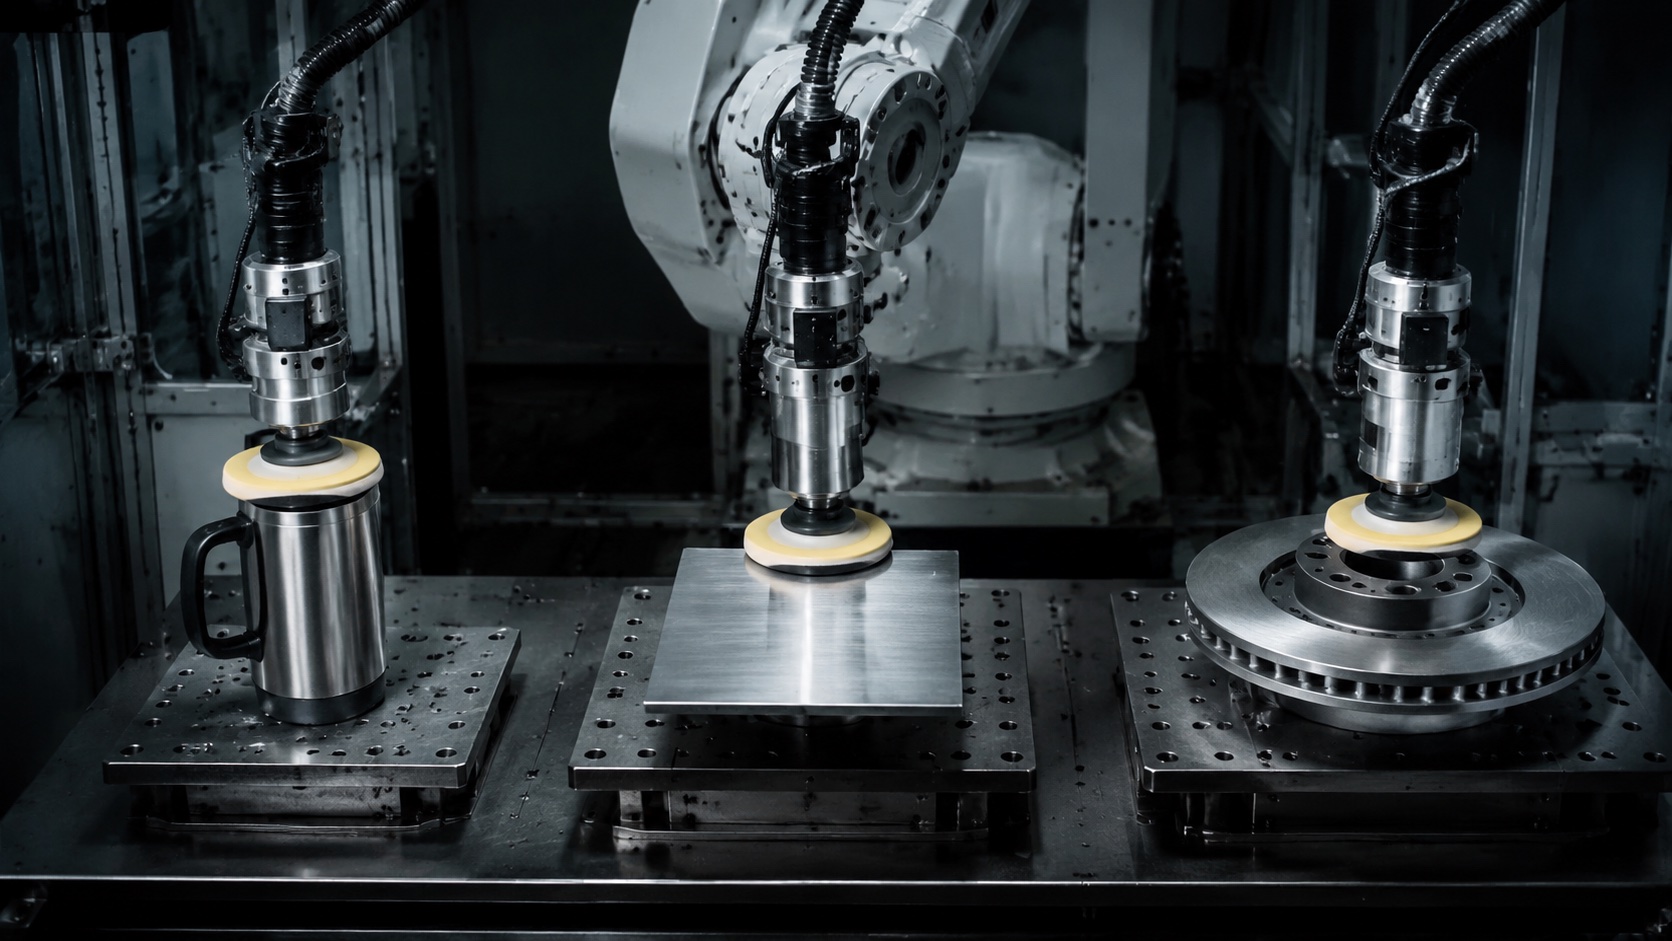
- Dụng cụ nấu nướng được cân đo trước — Cốc hút chân không, nắp và thân chảo được đánh bóng song song nhiều cánh tay để đạt tiêu chuẩn xuất xưởng.
- Các tấm được đánh bóng mịn bằng phương pháp một ô. — tầm nhìn tìm thấy trung tâm, đầu phao linh hoạt quét quanh vành, Dây đai mài mòn có tuổi thọ gấp 2-3 lần. so với đánh bóng thủ công.
- Phụ tùng ô tô là trường hợp khó giải quyết nhất. — Đĩa phanh, moay ốc, vỏ hộp số được đánh bóng và xếp dỡ vào một trạm duy nhất bằng robot điều khiển bằng thị giác.
- Đánh bóng bằng robot cộng tác phù hợp với các chi tiết có độ chính xác trung bình dưới 10 kg; các chi tiết đúc nặng vẫn được gia công trên máy sáu trục công nghiệp với trục chính điều khiển lực.
Bài viết này dành cho chủ sở hữu nhà máy, quản lý sản xuất và kỹ sư quy trình đang đánh giá việc đánh bóng bằng robot trên dụng cụ nấu ăn, tấm kim loại thiết bị gia dụng hoặc linh kiện ô tô. Bài viết đề cập đến logic quy trình và ba nhóm sản phẩm; tuy nhiên, không đề cập đến việc lựa chọn mã sản phẩm trục chính/dây đai cụ thể, vì việc lựa chọn này phụ thuộc vào từng dự án.
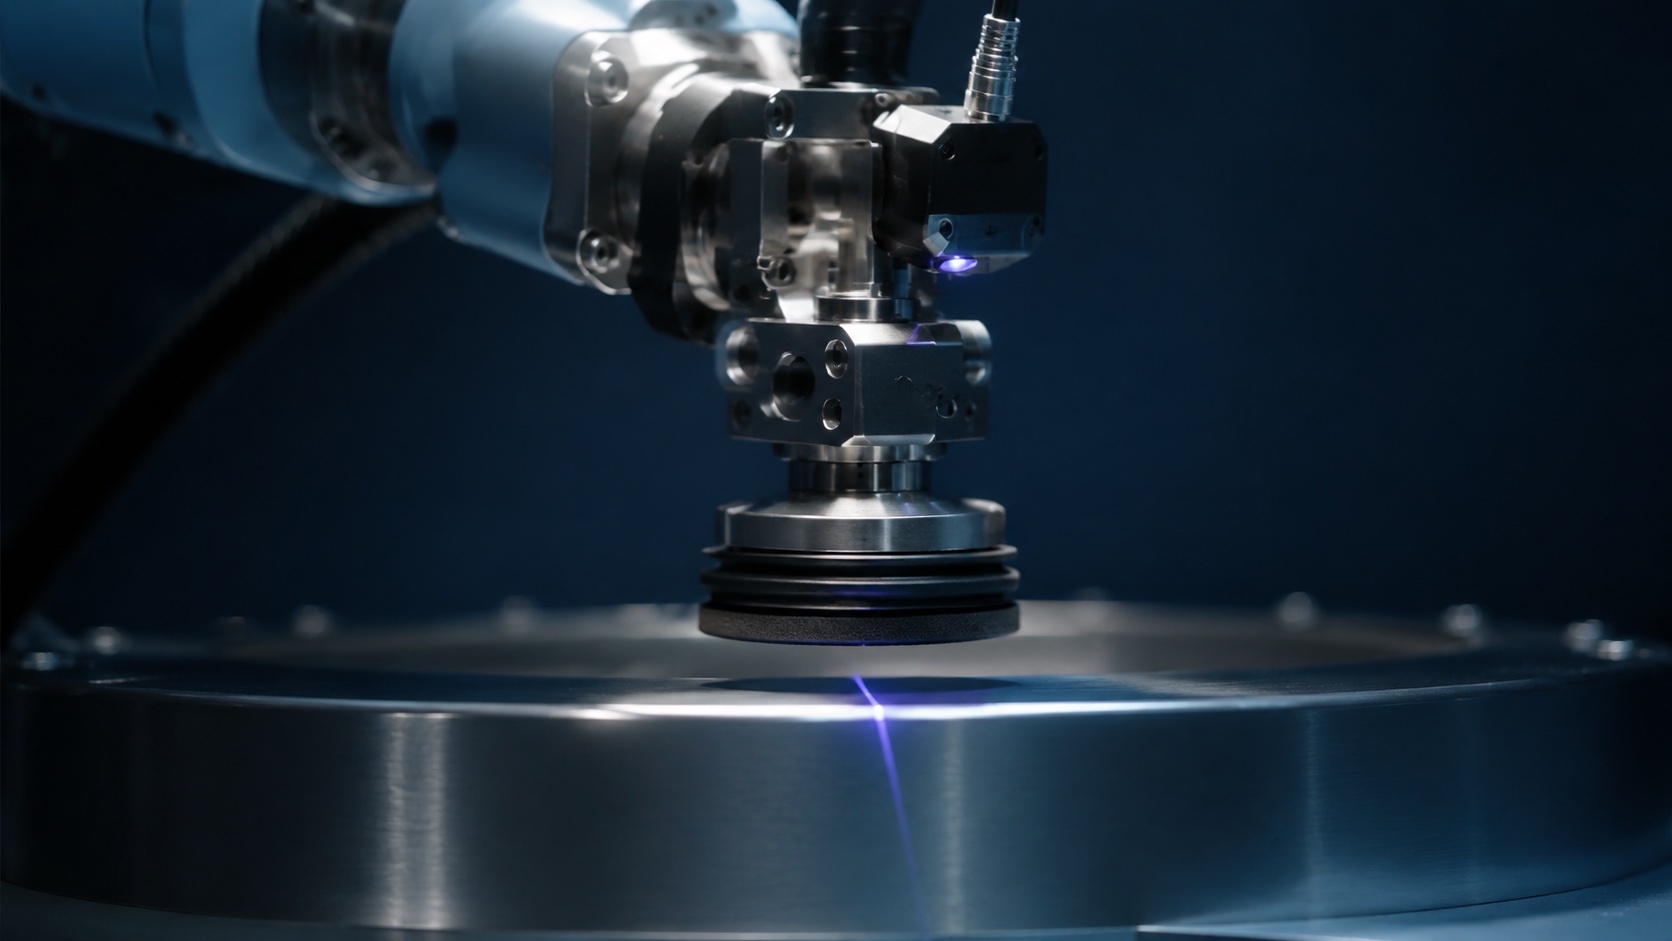
Vì sao việc đánh bóng lại khó đạt được sự tiêu chuẩn hóa
Mỗi chi tiết gia công có cấu hình bề mặt, độ cứng và yêu cầu về cảm giác hoàn thiện khác nhau. Một robot công nghiệp thông thường được đặt trên bệ đánh bóng sẽ giữ đầu đánh bóng ở vị trí XYZ đã được lập trình, nhưng chất mài mòn sẽ tác động không đều: quá cứng sẽ làm xước, quá mềm thì không cắt được. Nghệ thuật đánh bóng thủ công nằm ở việc người vận hành liên tục điều chỉnh lực ép cổ tay dựa trên cảm giác của chi tiết gia công — và đó chính xác là điều mà một robot có vị trí XYZ cố định không thể làm được.
Giải pháp không phải là robot nhanh hơn. Mà là... khép kín ba vòng Tổng hợp lại, chúng mô phỏng gần giống với những gì cổ tay của một người vận hành lành nghề thực hiện một cách tự nhiên.
Ba vòng lặp tạo nên một buồng đánh bóng thực thụ.
Trạm đánh bóng tự động có thể mở rộng quy mô trong nhiều ngành công nghiệp, khép kín ba vòng tuần hoàn độc lập:
- Tầm nhìn Xác định vị trí và hướng của phôi trước khi tiếp xúc. Độ cong bề mặt có thể sai lệch do dung sai đúc giữa các chi tiết; bước thị giác điều chỉnh đường đi đã lên kế hoạch trong mỗi chu kỳ.
- Kiểm soát lực (Đầu phao đàn hồi) duy trì áp suất tiếp xúc mục tiêu khi hình dạng bề mặt thay đổi dưới tác động của chất mài mòn. Phao xẹp xuống khi tiếp xúc mạnh và giãn ra khi tiếp xúc nhẹ, giữ cho áp suất không đổi.
- Nguồn cấp dữ liệu tự động Nó khớp với nhịp độ của dây chuyền mà không cần sự can thiệp của người vận hành — các bộ phận đầu vào được đưa đến trên băng tải hoặc giá đỡ, các bộ phận đầu ra được đưa ra trên một thiết bị khác. Nếu không có hệ thống cấp liệu tự động, vị trí đánh bóng vẫn cần người vận hành ngay cả khi robot đang thực hiện việc đánh bóng.
Ghép cả ba lại với nhau, bạn sẽ có một robot đánh bóng thực sự. Thiếu bất kỳ cái nào thì bạn chỉ có một bản demo dễ vỡ.
Đồ dùng nấu ăn là thứ đầu tiên được sản xuất với số lượng lớn.
Cốc giữ nhiệt, bình nước, nắp nồi và thân nồi là nhóm sản phẩm đầu tiên được áp dụng công nghệ đánh bóng bằng robot trên quy mô lớn, vì ba lý do sau:
- Hình học khá dễ tính. — Các bề mặt cong tròn cho phép đầu phao di chuyển dễ dàng, và diện tích tiếp xúc của chất mài mòn duy trì ổn định trong suốt quá trình quay.
- Thông số kỹ thuật bề mặt có thể nhìn thấy được đối với người tiêu dùng. — Độ bóng bề mặt bên ngoài là yếu tố quyết định khi mua hàng, vì vậy lợi tức đầu tư (ROI) vào chất lượng bề mặt đồng nhất là rất trực tiếp.
- Bố cục mặc định là đa nhánh song song. — Một trạm có 4-6 cánh tay hoạt động song song trên các bộ phận đầu vào, năng suất tăng theo cấp số nhân.
Một trạm đánh bóng đồ dùng nhà bếp điển hình xử lý thân cốc hút chân không với tốc độ 8-12 giây mỗi chiếc mỗi cần, với 4 cần hoạt động song song — tốc độ dây chuyền phù hợp với khâu đóng gói tiếp theo. Sản phẩm được đánh bóng và đưa thẳng đến khâu vận chuyển mà không cần chỉnh sửa thủ công.
Các tấm mài được đánh bóng mịn từng ô riêng lẻ — gấp 2-3 lần tuổi thọ đai mài.
Đĩa ăn bằng gốm và thép không gỉ có cách bố trí khác nhau: Một robot, một đầu đánh bóng tinh, xử lý một chi tiết gia công tại một thời điểm., với hệ thống thị giác xác định tâm đĩa và đầu phao quét quanh mép đĩa theo một vòng tròn duy nhất.
Điểm nổi bật ở đây là Tuổi thọ của dây mài mòn — dài hơn từ 2 đến 3 lần so với đánh bóng thủ công.Người vận hành bằng tay tạo áp lực không đều trong mỗi lần tác động, khiến dây đai bị chai sớm. Đầu nổi giữ áp lực ổn định, nhờ đó dây đai cắt ở tốc độ thiết kế trong suốt vòng đời của nó.
Lợi ích thứ cấp là cảm nhận sự nhất quánPhản hồi của khách hàng về các tấm sứ cho thấy sự khác biệt về áp lực khi đánh bóng "cảm giác thô ráp ở một bên" - một hiện tượng do đánh bóng thủ công gây ra, và hiện tượng này biến mất khi việc điều chỉnh lực được thực hiện tự động.
Phụ tùng ô tô là trường hợp khó khăn nhất — nhưng hãy gộp hai trạm thành một.
Đĩa phanh, moay ốc bánh xe, vỏ hộp số — đây là những chi tiết nặng, chu kỳ gia công nhanh, và máy đánh bóng truyền thống được đặt ở phía sau máy xếp/dỡ hàng. Cả hai máy đều cần người vận hành, và cả hai đều tiếp xúc trực tiếp với chi tiết.
Robot đánh bóng điều khiển bằng thị giác có thể gộp tiếng Ba Lan + bốc/dỡ hàng vào một trạmRobot dùng cùng một cánh tay giữ đầu đánh bóng để lấy chi tiết từ băng chuyền, vận chuyển đến giá đỡ đánh bóng, thực hiện quá trình đánh bóng, sau đó đặt chi tiết đã hoàn thiện lên băng chuyền đầu ra. Hai trụ robot có thể gộp lại thành một cụm robot duy nhất.
Tiền tiết kiệm sẽ tích lũy:
- Mỗi tuyến sẽ có ít hơn một trạm gác.
- Giảm thiểu một lần bàn giao các bộ phận bị rơi hoặc lắp sai vị trí.
- Giảm thiểu khoảng thời gian gián đoạn giữa công đoạn đánh bóng và công đoạn nạp hàng.
Đối với dây chuyền sản xuất phụ tùng ô tô nhiều ca, sự khác biệt thường là 1.5–2 nhân viên mỗi ca trên ba ca — thời gian hoàn vốn chỉ trong vòng 12 tháng chỉ tính riêng chi phí nhân công.
Những trường hợp mà việc đánh bóng bằng robot chưa phù hợp.
Khung máy không phải là loại dùng chung cho tất cả các trường hợp. Có ba trường hợp vẫn phải thao tác bằng tay hoặc sử dụng máy móc chuyên dụng:
- Các thành phần quang học có bề mặt bóng như gương — Việc hoàn thiện bề mặt siêu mịn trên kính hoặc quang học vẫn cần đến máy mài chính xác, chứ không phải robot đánh bóng.
- Các vật đúc nặng trên ~50 kg — Trọng lượng phôi vượt quá tải trọng thông thường của robot cộng tác; chuyển sang máy gia công sáu trục công nghiệp với trục chính điều khiển lực chuyên dụng
- Các mặt hàng thủ công mỹ nghệ nguyên khối — Thời gian lập trình cho mỗi linh kiện vượt quá giá trị của linh kiện đó, nên phương pháp thủ công vẫn rẻ hơn.
EVST xác định phạm vi triển khai đánh bóng như thế nào?
Chúng tôi đánh giá ba yếu tố trước khi báo giá: hình dạng phôi (cong/phẳng/phức tạp), đặc điểm bề mặt (chức năng/thẩm mỹ/an toàn) và nhịp độ dây chuyền (thời gian chu kỳ + tần suất thay đổi). Dây chuyền sản xuất dụng cụ nấu ăn thường được bố trí song song nhiều tay, dây chuyền sản xuất đĩa được bố trí tinh xảo trên một ô duy nhất, và dây chuyền sản xuất phụ tùng ô tô được bố trí đánh bóng tự động bằng hệ thống thị giác – nhưng vẫn có những biến thể, và bố trí phù hợp sẽ làm thay đổi chi phí đầu tư từ 30–40%.
Đối với các dòng sản phẩm đa dạng, chúng tôi chấm điểm từng loại sản phẩm một cách độc lập và để mức trung bình của dòng sản phẩm quyết định bố trí máy. Một dòng sản phẩm đồ dùng nấu nướng bổ sung thêm sản phẩm đĩa sau này thường vẫn đạt hiệu quả tốt hơn với bố trí song song nhiều cần nếu sản phẩm đĩa đó dùng chung một đầu phun; việc thay đổi bố trí chỉ mang lại lợi ích nếu hơn một phần ba sản lượng thuộc nhiều loại sản phẩm khác nhau.
FAQ
Tại sao tuổi thọ của đai mài tăng gấp 2-3 lần khi sử dụng máy đánh bóng tự động? Độ mòn của đai mài phụ thuộc vào áp suất tiếp xúc × thời gian tiếp xúc. Quá trình đánh bóng thủ công làm thay đổi áp suất ±50% trong một lần mài; đai mài bị chai (do tích tụ vụn phôi) ở những vị trí áp suất tăng đột biến, và các vùng bị chai này sẽ ngừng mài. Đầu mài nổi giữ áp suất trong phạm vi ±5%, do đó đai mài hoạt động ở tốc độ thiết kế trong suốt vòng đời của nó — tuổi thọ tăng gấp đôi, và đối với phôi đã tôi cứng có thể tăng gấp ba.
Cùng một tế bào pin có thể dùng để chứa dụng cụ nấu ăn và phụ tùng ô tô không? Thông thường là không — đầu mài, bộ gá và các thông số về hệ thống quan sát khác nhau đủ để bạn thiết kế dây chuyền sản xuất cho một cụm máy duy nhất. Nhưng... logic điều khiển Chúng hoàn toàn giống nhau, và phần mềm/công thức có thể được chuyển đổi giữa các ô mà không cần viết lại từ đầu.
Đánh bóng bằng robot có đủ tốt để bỏ qua công đoạn dặm lại bằng tay không? Đối với dụng cụ nấu nướng và bộ đồ ăn, đúng vậy — quá trình đánh bóng đạt tiêu chuẩn xuất xưởng. Đối với các bộ phận ô tô có bề mặt quan trọng về an toàn (ví dụ: mặt rôto đĩa phanh), khâu kiểm tra cuối cùng vẫn được thực hiện, nhưng tỷ lệ làm lại chỉ ở mức phần trăm một chữ số thấp và đang có xu hướng giảm khi các mô hình thị giác được cải thiện.
Đầu phao có xử lý được các bề mặt cong phức tạp như nắp nồi chảo không? Có, đối với các đường cong nông (bán kính cong ≥3 lần bán kính làm việc của đầu mài). Các góc trong sắc nhọn và các bề mặt lõm vẫn cứng — đường đánh bóng năm trục hoặc dụng cụ chuyên dụng nhỏ hơn sẽ hữu ích trong những trường hợp đó.
Còn về bụi đánh bóng và an toàn lao động thì sao? Bụi đánh bóng là nguyên nhân gây thương tích được nhắc đến nhiều nhất, và là một trong những lý do mạnh mẽ nhất để tự động hóa công đoạn này. Các trạm đánh bóng bằng robot thường được bao kín với hệ thống hút gió hướng xuống; người vận hành sẽ nạp lại các bộ phận đã được đưa vào tại một vị trí riêng biệt trong không khí sạch.
Đưa nó vào cây của bạn
Đánh bóng bằng robot không còn là bản thử nghiệm nghiên cứu nữa — nó là quy trình tiêu chuẩn trên dây chuyền sản xuất dụng cụ nấu ăn, ngày càng phổ biến trên dây chuyền sản xuất đĩa và thiết bị gia dụng, và hiện đang lan rộng sang khâu hoàn thiện linh kiện ô tô. Phần khó là làm sao để kết nối ba vòng lặp (thị giác, điều khiển lực, cấp liệu tự động) một cách hoàn hảo. Khi đã kết nối xong, dây chuyền có thể được áp dụng cho các loại sản phẩm khác nhau chỉ bằng cách thay đổi thông số, chứ không cần thiết kế lại. Xem hướng dẫn của chúng tôi để biết thêm chi tiết. nâng hạ bằng thị giác, kiểm soát lực tuân thủ và quản lý đai mài mònHoặc liên hệ với EVST để tìm hiểu về việc khảo sát ba vòng lặp trên trạm của bạn.
Giới thiệu về tác giả - Trần Lôi là Kỹ sư Ứng dụng cấp cao tại... Đội Hoàn thiện Bề mặt EVSTVới hơn 8 năm kinh nghiệm triển khai các hệ thống đánh bóng robot trong ngành sản xuất đồ dùng nhà bếp (cốc giữ nhiệt, thân chảo), thiết bị gia dụng (đĩa, men gốm) và linh kiện ô tô (đĩa phanh, trục bánh xe), ông phụ trách thiết kế quy trình, lựa chọn vật liệu mài mòn và cảm biến thị giác cho các dự án khách hàng mới. Báo cáo được bộ phận kỹ thuật tích hợp robot của EVST xem xét về độ chính xác kỹ thuật; các số liệu hiệu suất là phạm vi điển hình có thể đạt được, không phải là sự đảm bảo, và được tính toán dựa trên từng dự án cụ thể. Các chỉnh sửa và cập nhật: xem ngày Cập nhật lần cuối.