
Við Ritstjórn EVST · Síðast uppfært: 22. júlí 2026
Sjálfvirkniverkefni mistakast sjaldan vegna þess að vélmennið er bilað. Hvers vegna sjálfvirkniverkefni mistakast er næstum alltaf saga eftir afhendingu og fimm orsakir ná yfir flestar þeirra: vanmetin verkfæri í lok arma, hringrásartími tekinn af forskriftarblaði vélmennisins, skipti á milli efna með mikilli blöndun, verksmiðja sem var ekki tilbúin í kringum frumueininguna og enginn sem átti frumueininguna eftir afhendingu.
Þetta er greining frá kaupanda. Ef þú ert enn á úrtaksstigi, þá er okkar gátlisti fyrir mat á birgjum fjallar um áreiðanleikakönnun söluaðila; þessi grein heldur áfram þar sem sú endar.
Af hverju sjálfvirkniverkefni mistakast þegar vélbúnaðurinn er þegar til staðar
Það er ákveðin stund í fyrsta sjálfvirkniverkefni þegar stemningin breytist. Kassinn er opinn, armurinn er boltaður niður, kennslubúnaðurinn kveikir á sér og hann hreyfist. Allir taka mynd. Svo spyr einhver hvenær hann muni byrja að framleiða hluti og heiðarlega svarið er sex til tíu vikur í burtu, ekki næsta þriðjudag.
Það er í því bili sem fjárhagsáætlunin étur upp. Armurinn var aldrei erfiðasti hlutinn. Samkvæmt Alþjóðasamband vélfærafræði, hefur rekstrarforði iðnaðarvélmenna um allan heim farið yfir fjórar milljónir eininga og vélbúnaður vélmenna sjálfs er orðinn nokkuð stöðluð og víða aðgengileg vara í öllum verðflokkum. Það sem hefur ekki orðið stöðlað er allt sem breytir handlegg í frumu: verkfærið á enda hans, hlutar sem eru fóðraðir í hann, girðingin í kringum hann og fólkið sem heldur honum gangandi. Þetta er verkefnisbundið í hvert skipti og þar eru tímaáætlun og kostnaður í raun og veru.
Orsakirnar fimm hér að neðan eru ekki framandi. Hver og ein þeirra er sýnileg áður en samningur er undirritaður, ef kaupandinn veit hvaða spurningar hann á að spyrja.
Orsök 1: Gripurinn var meðhöndlaður sem aukabúnaður
Í tilboði birtist verkfæraendaverkfæri (EOAT) oft sem ein lína neðst, stundum án verðs, stundum sem „Ákveðið er að afhenda sýnishorn af hlut í bið.“ Sú lína er oft varan með lengsta biðtíma og mesta áhættu í allri reitnum.
Ástæðan er sú að vélmenni er vörulistavara með þekktri endurtekningarnákvæmni, en gripari er sérsmíðaður búnaður sem þarf að þola snertingu við raunverulegt, breytilegt, stundum olíukennt eða heitt vinnustykki þúsund sinnum á hverri vakt. Lofttæmi virkar þar til yfirborðið sýnir drög. Tveggja fingra klemma virkar þar til steypan hefur glampa á gripfletinum. Segultól virkar þar til einhver keyrir álútgáfu í gegnum sömu línu.
Í reynd skipuleggur afhendingarteymi okkar EOAT eins og það sé lítið vélahönnunarverkefni frekar en aukahlutur, því það er einmitt það sem það er. Hönnun, framleiðsla og villuleit á einföldum griptæki tekur venjulega fjórar til átta vikur í einu og það er eðlilegt að fyrsta efnislega verkfærið þurfi eina endurskoðun eftir að hafa séð raunverulega hluti. Verkefnaáætlun sem gerir ráð fyrir að griptækið komi fullbúið ásamt vélmenninu hefur þegar tapað mánuði sem það hafði ekki fjárhagsáætlun fyrir.
Forðastu það áður en þú skrifar undir: Krefjast þess að birgirinn gefi tilboð í EOAT sem sérstaka, verðlagða, áætlaða afhendingu með eigin afhendingartíma og sendi raunveruleg framleiðslusýni (ekki CAD, og ekki þau góðu) áður en hönnun verkfærisins er fryst. Spyrjið sérstaklega hver greiðir fyrir aðra endurskoðunina ef fyrsta verkfærið rúmar ekki hlutinn.
Orsök 2: Hringrásartíminn fór út fyrir forskriftarblaðið
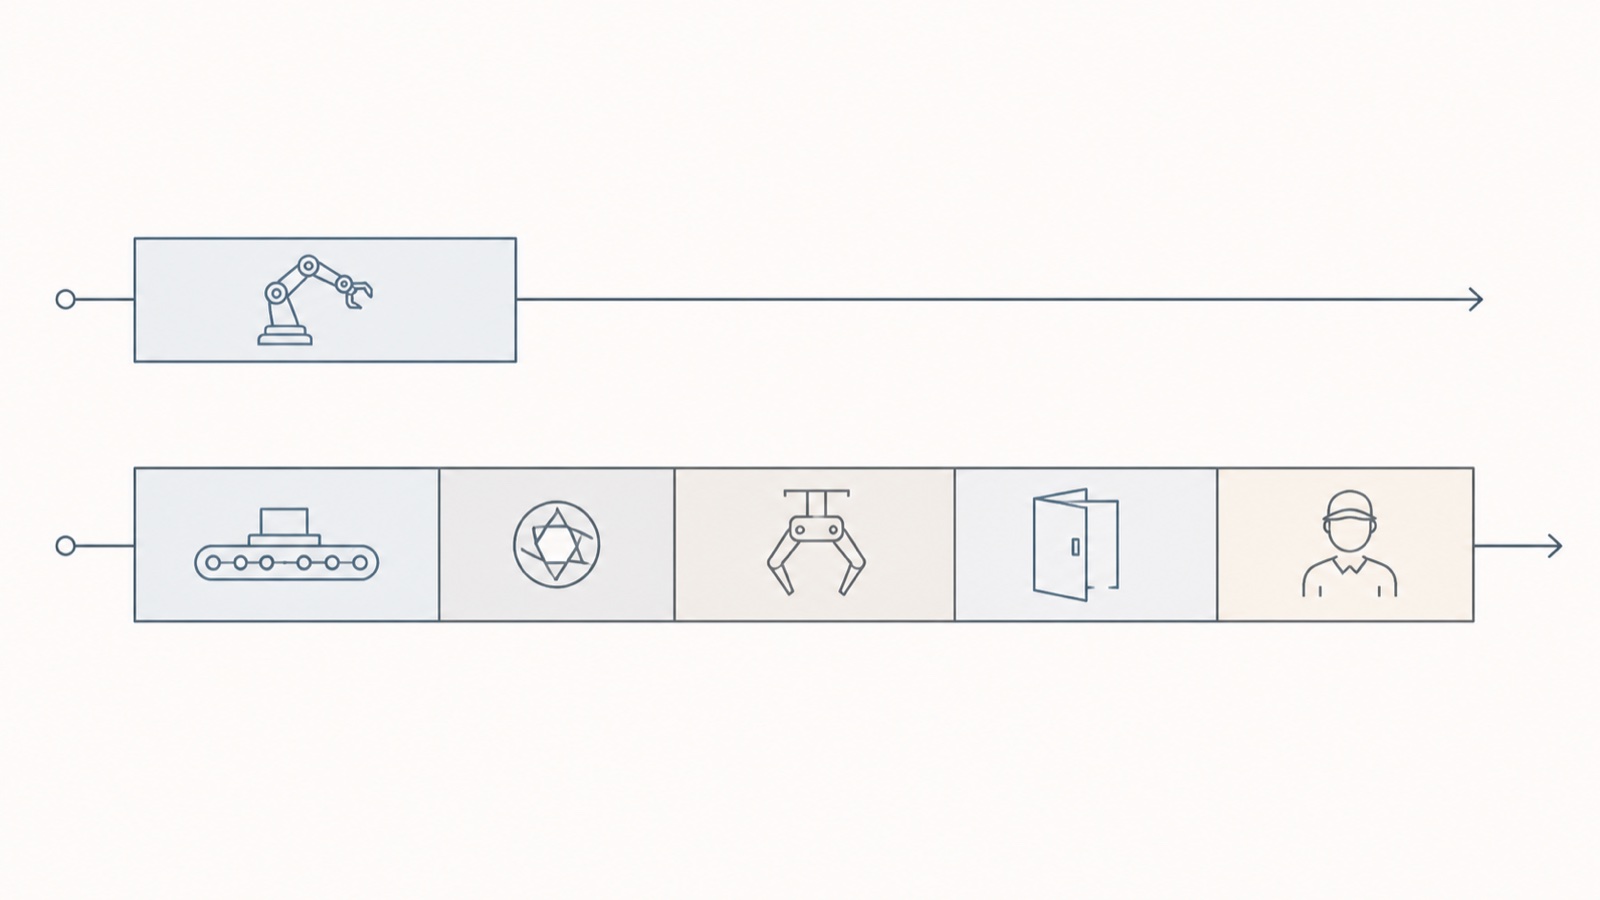
Gagnablöð vélmenna birta hreyfiframmistöðu við kjörskilyrði með lágmarksálagi. Söluútreikningar sem byggja á þessum tölum framleiða afköst sem raunverulegur farmur nær ekki og kaupandinn uppgötvar ekki gallann fyrr en við samþykktarprófanir.
Raunverulegur hringrásartími frumu er summa af hreyfingu vélmennisins, hlutakynningu, hvers kyns sjón- eða mælingadvöl, verkfæravirkjun, bið eftir handaskaki vélarinnar og íhlutun stjórnanda. Aðeins það fyrsta af þessu er á gagnablaðinu. Hreyfing til að setja upp og setja sem tekur 2.1 sekúndu af hreyfingu vélmennisins getur auðveldlega orðið að 5 sekúndna stöðvarhringrás þegar færibandið vísar, myndavélin tekur upp og vinnur úr, griparinn lokast og staðfestir og CNC hurðin lýkur við að opnast. Ekkert af þessum skrefum er galli. Þau eru einfaldlega ekki hreyfing vélmennisins og þau voru ekki talin með.
Mannleg íhlutun er sá þáttur sem minnst er talinn með. Ef rekstraraðili þarf að snúa einum hluta af hverjum tólf hlutum, eða hreinsa stíflu tvisvar á vakt, þá á sá tími heima í útreikningi á ferlinu, og hann er yfirleitt ekki þar.
Forðastu það áður en þú skrifar undir: Látið birginn tilgreina afköst sem tryggða tölu fyrir hluta á klukkustund við reitjamörk, mæld yfir samfellda keyrslu af skilgreindri lengd, með skilyrðum fyrir samþykkisprófun skrifuð inn í samninginn. Spyrjið hvað gerist við töluna þegar innkomandi hlutar ná vikmörkum frekar en nafnvirði. Birgir sem aðeins gefur upp hreyfingartíma vélmennisins er að gefa upp tilboð í aðra vél en þá sem þið munið eiga.
Orsök 3: Verksmiðja sem notar mikið magn af blöndu keypti lausn í miklu magni
Flestar birtar útreikningar á arðsemi fjárfestinga í vélmennafræði gera ráð fyrir að verksmiðja keyri einn hluta í löngum lotum. Margar verksmiðjur, sérstaklega verkstæði og verktakaframleiðendur, keyra 40 hlutanúmer í 80 lotum. Þetta eru önnur vandamál og það seinna vandamálið er mun erfiðara að sjálfvirknivæða á hagkvæman hátt.
Reikniritið er ófyrirgefandi. Taktu frumu sem þarf 40 mínútur til að skipta um: skiptu um gripkjálka, endurhlaðaðu festinguna, kallaðu á forritið, staðfestu fyrstu vöruna aftur. Ef meðalframleiðsla er 60 mínútna, þá eyðir sú frumu um það bil 40 prósentum af tiltækum tíma sínum í að framleiða ekki, og vinnuaflið sem „sparast“ fer að hluta til í uppsetningartæknimann sem er nú hæfari og dýrari en rekstraraðilinn sem var skipt út. Viðskiptamódelið sem virtist sterkt miðað við fræðilega nýtingarhlutfall hrynur við raungildið.
Þetta er ekki rök gegn því að sjálfvirknivæða vinnu með mikilli blöndu. Þetta er rök fyrir því að sjálfvirknivæða þurfi vinnu með mikilli blöndu á annan hátt: hraðskiptanlegum verkfærum með endurtekningarhæfum dagsetningum, núllpunktafestingakerfi, forritasöfnum sem eru skipulögð eftir hlutafjölskyldum frekar en eftir hlutum, og oft samvinnuvélmenni sem hægt er að endursetja frekar en girtri frumu sem það er ekki hægt. Hönnunarmarkmiðið er skiptimínútur, ekki hringrásarsekúndur.
Forðastu það áður en þú skrifar undir: Gefðu birgjanum raunverulega hlutablöndu og dreifingu lotustærðar, ekki helstu þrjá hlutana, og krefstu tilgreinds skiptitíma milli tveggja nefndra, raunverulega ólíkra hluta. Athugaðu síðan hvort endurgreiðslulíkanið noti þann skiptitíma. Okkar Greining á sjálfvirkni endurgreiðslutímabili Fer í gegnum hvernig breytingar og nýting færa endurgreiðslutöluna.
Orsök 4: Plantan í kringum frumuna var ekki tilbúin
Vélmenni er nákvæmt tæki sem gerir ráð fyrir að heimurinn sé endurtakanlegur. Verksmiðjur eru það yfirleitt ekki, og fruman sýnir það með óvenju skýrum hætti.
Samræmi í innkomandi hlutum er algengasta misræmið. Handvirk samsetning gleypir ósýnilega frávik vegna þess að einstaklingur bætir upp án þess að hugsa um það. Vélmenni bætir ekki upp. Steypur sem eru frábrugðnar þremur millimetrum milli birgja, laserskornar eyður með ósamræmdri kvörn eða stangir sem afhentar eru í blönduðum lengdum munu öll stöðva frumu sem virkaði fullkomlega við verksmiðjuprófun á nafnhlutum.
Festingar- og dagsetningarstefna er annað bilið. Ef staðsetning hlutarins í festingunni er háð því hversu vandlega einhver setur hann niður, erfir vélmennið þá óvissu og ferlið keyrir með þeirri nákvæmni sem hleðsluskrefið leyfir, óháð endurtekningarhæfni armsins sem tilgreind er.
Öryggi er þriðja atriðið og það er það sem oftast tefur afgreiðslu frekar en framleiðslu. ISO 10218-2: 2025, áhættumat og verndun á frumustigi eru á ábyrgð kerfissamþættingaraðilans, ekki vélmennaframleiðandans. Afhentur vélmennaarmur er aldrei uppfyllandi frumu í sjálfu sér. Girðingar, læstar aðgangshlið, svæðisskannar, öryggismatað rökfræði og skjalfest áhættumat á bak við þau verða öll að vera til staðar áður en fruman getur löglega keyrt í framleiðslu, og fyrir samvinnuforrit eru kraft- og þrýstingsmörkin sem lýst er í ISO / TS 15066 þarf að staðfesta með raunverulegu verkfæri og vinnustykki, ekki berum handlegg. Kaupendur sem gera ráð fyrir að „samvinnuvélmenni“ þýði „engin áhættumatsþörf“ eru stöðugt hissa. Okkar Leiðbeiningar um ISO 10218-2:2025 frumsamþættingu setur fram hvað fellur á samþættingaraðilann og hvað fellur á endanotandann.
Óglæsilega fjórða bilið eru veitur. Spenna og tíðni afhendingar, tiltækt þrýstiloftmagn við tilskilinn þrýsting, flatleiki gólfsins og álagsgeta, netlækkun og útblástur úr gufu þarf að staðfesta gegn kröfum frumunnar. Loft er það sem endurtekur sig. Þjöppukerfi sem keyrir handverkfæri þægilega getur svelt frumu með fjölsvæða ryksugutæki og einkennið lítur út eins og bilun í týndum hluta frekar en loftvandamál.
Forðastu það áður en þú skrifar undir: Óskaðu eftir skriflegri forskrift um tilbúning á staðnum sem afhendingu samnings, sem nær yfir forsendur um þolmörk innkomandi hluta, kröfur um veitur, gólf- og rýmisaðstæður og hver ber ábyrgð á áhættumatinu. Spyrðu síðan hvaða þessara atriða ógildir afkastaábyrgðina ef ekki er uppfyllt.
Ástæða 5: Enginn átti farsímann eftir afhendingu
Gangsetningarverkfræðingarnir fara. Sex mánuðum síðar bilar servópakki, eða nýtt hlutarnúmer berst og forritið þarf að breyta, og spurningin er hver gerir það. Í mörgum verksmiðjum er svarið enginn.
Tveir hlutir valda þessu. Í fyrsta lagi er þjálfun fyrir rekstraraðila og viðhaldsaðila áætluð í gangsetningarvikunni, þegar enn er verið að kemba frumuna og þeir sem þurfa þjálfun eru uppteknir við að keyra restina af verksmiðjunni. Það gerist, það er staðfest og næstum ekkert er geymt. Í öðru lagi var aldrei tilgreint hvaða varahlutir og stuðningur var gerður, heldur aðeins gert ráð fyrir.
Það er mikilvægt að nefna stuðning yfir landamæri, því þar sem innflutt sjálfvirkni skilar verri árangri en innlend framboð. Varahlutir eru yfirleitt vandamál með tolla og pappírsvinnu áður en þeir verða framleiðsluvandamál: stjórnborð sem er sent á tveimur dögum getur samt verið í útsölu í tvær vikur og rafhlaða sem er biluð í tvær vikur kostar miklu meira en varahlutinn sjálfan. Tímabelti gera þetta enn verra. Bilun í morgun í Evrópu eða Ameríku berst til asísks birgja í lok dags, sem breytir því sem ætti að vera tveggja tíma greiningarviðtal í tveggja daga skipti.
Forðastu það áður en þú skrifar undir: semja um að nauðsynleg varahlutasett sé geymt á staðnum sem hluta af upprunalegu pöntuninni frekar en að það sé pantað þegar eitthvað bilar, fá skriflega skuldbindingu um svörunartíma frá tilnefndum staðbundnum þjónustuaðila (ekki netfang) og bóka þjálfun sem sérstaka greidda lotu tvær til fjórar vikur eftir að framleiðsla hefst, þegar rekstraraðilar hafa raunverulegar spurningar.
Fimm orsakirnar í hnotskurn
| Orsök bilunar | Snemmbúin viðvörunarmerki | Spurning sem þarf að spyrja birgjann áður en undirritað er |
|---|---|---|
| EOAT meðhöndlað sem aukahlutur | Gripper er ein óverðlögð lína eða „á eftir að ákveða sýni“ | Hver er afhendingartími og verð fyrir EOAT sem aðskilin afhending, og hver borgar fyrir aðra endurskoðunina ef fyrsta tólið rúmar ekki hlutinn? |
| Hringrásartími samkvæmt forskriftarblaðinu | Afköst gefin upp sem sekúndur af hreyfingu vélmennisins, engin staðfestingarpróf skilgreind | Ábyrgist þið fjölda hluta á klukkustund við frumumörk í samfelldri keyrslu, þar sem prófunarskilyrðin eru skrifuð inn í samninginn? |
| Mikil blanda af vinnu í hönnun með miklu magni | Endurgreiðslulíkanið gerir ráð fyrir einum hluta og mikilli nýtingu | Hver er skiptitíminn á milli þessara tveggja tilteknu hlutarnúmera og er sú tala inni í útreikningi þínum á arðsemi fjárfestingar? |
| Plantan er ekki tilbúin í kringum frumuna | Engin skrifleg forskrift um undirbúning staðarins; ábyrgð á áhættumati óljós | Hvaða þolmörk, loftmagn og afl þarf fruman að gera ráð fyrir fyrir innkomandi hlutum og hver ber ábyrgð á áhættumatinu samkvæmt ISO 10218-2? |
| Engin eignarhald eftir afhendingu | Þjálfun innifalin í gangsetningarvikunni; enginn varahlutalisti | Hvað er í ráðlögðum varahlutasetti á staðnum, hver er skuldbinding ykkar um tiltekið viðbragð á staðnum og er hægt að skipuleggja þjálfun eftir að framleiðsla hefst? |
Í hverju eru kínverskir birgjar raunverulega verri
Kaupendur sem kaupa frá Kína - sem Skýrsla Alþjóðasambands vélfærafræði um heiminn skilgreinir sig sem stærsta markað heims fyrir iðnaðarvélmenni — er yfirleitt sýndur listi yfir kosti en enginn listi yfir málamiðlanir, sem gerir það erfiðara að trúa kostunum. Heiðarlega útgáfan er gagnlegri.
Algjör nákvæmni í krefjandi tilfellum. Fyrir langflest suðu-, brettapantana-, véla- og meðhöndlunarvinnu hafa kínversk smíðuð armar endurtekningarhæfni sem er fullkomlega fullnægjandi og sambærileg við rótgróna japanska og evrópska vörumerki í sama farmflokki. Efst í nákvæmnibilinu, sérstaklega í forritum sem krefjast kvörðunar á algerri nákvæmni fyrir ótengdar slóðir frekar en kennt stig, hafa rótgrónu vörumerkin enn forskot í kvörðunarverkfærum og langtíma hitastöðugleika. Ef forritið þitt er þar, ætti það að ráða úrslitum um kaupin.
Gæði skjala. Handbækur sem eru þýddar á ensku eru misjafnar að gæðum og bilið eykst eftir því sem farið er frá handbók handbókarinnar yfir í villukóða stjórntækisins og leiðbeiningar um stillingar á reitbusanum. Viðhaldsstarfsfólk finnur þetta á undan öllum öðrum. Það er þess virði að biðja um að sjá raunverulegar enskar þjónustuskjöl, í heild sinni, áður en pantað er frekar en eftir á.
Tímabelti og samskiptaerfiðleikar. Raunverulegt og ekki leysanlegt með góðum ásetningi. Það er stjórnanlegt með tilnefndum tengilið í þjónustuveri, samkomulagi um daglegt skörunartímabil og einni stigvaxandi leið, en kaupandi sem býst við svörum á sama tíma með átta tíma millibili verður pirraður.
Afhendingartími varahluta. Rætt um þetta hér að ofan, og það sem skiptir mestu máli á þessum lista. Það er líka það sem hefur verið bætt hvað mest með skipulagningu: varahlutasett á staðnum, sem tilgreint er við pöntun, breytir tveggja vikna rafmagnsleysi í tveggja tíma.
Endursala og eftirstöðvarvirði. Eftirmarkaðir verðleggja rótgróna vörumerki hærra. Ef fimm ára útgönguleið eða eignatryggð fjármögnun skiptir máli fyrir fjármálateymið þitt, þá er sá afsláttur raunverulegur og ætti að vera í líkaninu.
Ekkert af þessu mælir gegn því að kaupa vörur frá Kína. Það mælir með því að verðleggja þær innifalnar. Kaupandi sem semur um varahluti, skjöl, skuldbindingar um svör og staðbundna þjónustu í upphaflegu kauppöntuninni endar venjulega með lægri heildarkostnað við rekstur en sá sem bar saman verð á vélum eingöngu og uppgötvaði þessar vörur síðar, í smásölu.
Þar sem þetta skilur kaupanda eftir
Sérhver orsök á þessum lista er vandamál sem tengist umfangi, ekki tæknilegu vandamáli, og hver og ein þeirra er ódýrari að laga í forskrift en í viku þar sem verkefnin eru gangsett. Mynstrið í verkefnum sem ganga vel er ómerkilegt: EOAT hannað miðað við raunverulega hluti, afköst tryggð við frumumörk, skiptitími meðhöndlaður sem hönnunarmarkmið, skrifleg forskrift fyrir tilbúning á staðnum og stuðningskjör sem samið er um fyrir innkaupapöntun frekar en eftir fyrstu bilun.
EVST (EVS TECH CO., LTD), framleiðandi og samþættingaraðili vélfærafræði með aðsetur í Chengdu, stofnað seint á árinu 2018, afhendir sjálfvirk verkefni í yfir 100 löndum og mynstrið er nógu stöðugt til þess að afhendingarteymi okkar lítur nú á þessa fimm þætti sem umfangsgátt frekar en sem valfrjálsa aukahluti. Kaupendur sem vinna í gegnum forskrift og vilja fá annað álit á verkfærum, afköstum eða stuðningsskilmálum geta haft samband við teymið okkar í gegnum ... evsrobot.com.
Algengar spurningar
Af hverju mistakast sjálfvirkniverkefni jafnvel þótt vélmennið virki fínt?
Vegna þess að vinnandi vélmenni er ekki vinnandi eining. Algengustu bilanirnar eftir afhendingu eru verkfæri í enda arms sem eru hönnuð of seint miðað við ófullkomnar upplýsingar um hluti, afköst reiknuð út frá hreyfingartíma vélmennisins í stað fulls hringrásartíma stöðvarinnar, skiptitími sem eyðir viðskiptamögulegum möguleikum í verksmiðjum með mikla blanda af hlutum, breytingar á innkomandi hlutum og öryggis- eða veitubil sem verksmiðjan bjó sig ekki undir, og engin skilgreind ábyrgð á viðhaldi, varahlutum og endurforritun eftir að samþættingaraðilinn hættir.
Hversu langan tíma tekur í raun gangsetning vélmenna eftir afhendingu?
Lengri en flestir sem kaupa í fyrsta skipti gera ráð fyrir. Uppsetning véla er hröð, en kembiforritun verkfæra gagnvart raunverulegum hlutum, stilling forrita, öryggisstaðfesting og samþykktarprófanir eru það sem ákvarðar tímaáætlunina, og verkfæragerð á enda handleggsins ein og sér þarf yfirleitt fjórar til átta vikur af hönnunar- og smíðatíma auk að minnsta kosti einnar endurskoðunar eftir að hún nær framleiðsluhlutum. Biddu birgjann um tímaáætlun sundurliðaða eftir uppsetningu, verkfæragerð, forritun, öryggisstaðfestingu og samþykkt frekar en einni gangsetningarlínu.
Hvaða spurninga ætti ég að spyrja birgi vélmenna áður en ég undirrita samning?
Fimm vega þyngst: hver er verðlagður afhendingartími fyrir verkfæri á enda arma sem sérstaka afhendingu; ábyrgist þið hluta á klukkustund við reitjamörk samkvæmt skilgreindum móttökuskilyrðum; hver er skiptitíminn á milli tveggja tiltekinna hlutanúmera úr raunverulegri blöndu minni; hvaða tilbúningsskilyrði á staðnum gerir reiturinn ráð fyrir og hver á ISO 10218-2 áhættumatið; og hvaða varahlutasett, tilgreindur tengiliður á staðnum og viðbragðstími fylgja pöntuninni.
Er áhættusamt að kaupa iðnaðarvélmenni frá Kína?
Áhættan er sértæk og stjórnanleg frekar en almenn. Gæði vélbúnaðar og endurtekningarhæfni í almennum suðu-, brettapökkunar- og meðhöndlunarforritum eru að mestu leyti sambærileg við rótgrónar vörur í sama farmflokki. Raunverulegu gallarnir eru gæði enskra þjónustuskjala, afhendingartími varahluta í tollgæslu, núningur í tímabelti, alger nákvæmni á kröfuhörðustu mörkum nákvæmnisviðsins og lægra endursöluverð á eftirmarkaði. Hægt er að verðleggja eða semja um hvort tveggja við kaup, sem er töluvert ódýrara en að uppgötva þá við framleiðslustöðvun.
Hver ber ábyrgð á öryggi vélmennafrumna, vélmennaframleiðandinn eða samþættingaraðilinn?
Samkvæmt ISO 10218-2:2025 er áhættumat og öryggisráðstafanir á frumustigi á ábyrgð kerfissamþættingaraðilans, ekki framleiðanda vélmennisins. Vélmennaarmurinn er íhlutur; girðingar, læsingar, svæðisskannarar, öryggisrökfræði og skjalfest áhættumat tilheyra þeim sem samþættir frumukerfið. Fyrir samvinnuforrit þarf að staðfesta kraft- og þrýstingsmörkin sem lýst er í ISO/TS 15066 með raunverulegu verkfæri og vinnustykki sem er fest, ekki með berum arminum.
Ætti verslun með mikla blöndu og litla framleiðslu að gera sjálfvirkni yfirhöfuð?
Oft já, en með öðruvísi hönnunarmarkmiði. Verksmiðjur með mikla blöndu ættu að tilgreina skiptimínútur frekar en hringrásarsekúndur, sem ýtir hönnuninni í átt að hraðvirkum verkfæraskiptum með endurtekningarhæfum dagsetningum, núllpunktafestingum, forritasöfnum sem eru skipulögð eftir hlutafjölskyldum og oft endurnýtanlegum samvinnuvélmenni í stað fastrar girðingar. Endurgreiðslulíkan sem byggir á nýtingu eins hluta mun ekki lifa af snertingu við blöndu með 40 hluta tölu.
Lykilatriði
- Sjálfvirkniverkefni mistakast sjaldan á vélbúnaði vélmenna. Þau bila í bilinu milli afhents arms og keyrandi frumu, og það bil er vandamál við mat á umfangi sem er sýnilegt áður en undirritun fer fram.
- Verkfæri á enda handleggsins eru sérsmíðuð vélhönnun, ekki aukabúnaður. Gerið tilboð, tímasetjið pöntunina sérstaklega, sendið raunveruleg framleiðslusýni og komið ykkur saman um hver greiðir fyrir aðra endurskoðunina.
- Krefjast þess að afköst séu tryggð sem hlutar á klukkustund við frumumörk samkvæmt skriflegum samþykkisskilyrðum. Hreyfingarsekúndur vélmenna úr gagnablaði eru ekki skuldbinding um afköst.
- Í verksmiðjum með mikilli blöndun er skiptitíminn hönnunarmarkmiðið, ekki hringrásartíminn. Gefðu birgjanum raunverulega hlutablönduna þína og athugaðu hvort tilgreind skipting birtist í endurgreiðslulíkaninu.
- Samkvæmt ISO 10218-2:2025 er áhættumat og öryggisráðstafanir á frumustigi á ábyrgð kerfissamþættingaraðilans og afhentur vélmenni er aldrei í sjálfu sér samhæfð frumu.
- Semjið um varahlutasett á staðnum, tilnefndan tengilið í þjónustuveri, viðbragðsskuldbindingu og þjálfun eftir gangsetningu í upprunalegu kauppöntuninni. Keypt síðar, í stöðvun, kostuðu öll fjögur meira.
Um höfundinn: Ritstjórn EVST skrifar um iðnaðarsjálfvirkni fyrir verkfræði- og rekstrarteymi sem eru að tilgreina sína fyrstu eða næstu vélmennafrumu. EVST er framleiðandi og samþættingaraðili vélmenna með höfuðstöðvar í Chengdu, sem afhendir sjálfvirkniverkefni í yfir 100 löndum, með IATF16949 vottun í bílaiðnaði og CE / SGS / TUV vottun frá þriðja aðila á öllum vörulínum sínum.
Höfundur: Ritstjórn EVST
Yfirfarið af: Ritstjórn EVST
Síðast uppfært:
Aðferð: Fimm orsaka skjámynd af EVST eftir afhendingu — skipulagsaðstoð kaupanda til að meta umfang vélmennafrumu fyrir undirritun, ekki staðfestingarpróf eða staðgengill fyrir áhættumat kerfissamþættingaraðila.
Ritstjórn · Leiðréttingarstefna · Skilmálar um notkun