
Vélræn afgrátarfrumu fyrir steypuhluti: Vélrænar frumur, sérhæfðar vélar og skanna-til-brautar slípun
Vélræn afgrátunarklefi er klefi með verkfæri þar sem vélmennið ber snældu eða slípihaus utan um steypu sem er fest við fastan festingu eða staðsetningarbúnað.
Ræddu um verkið þitt →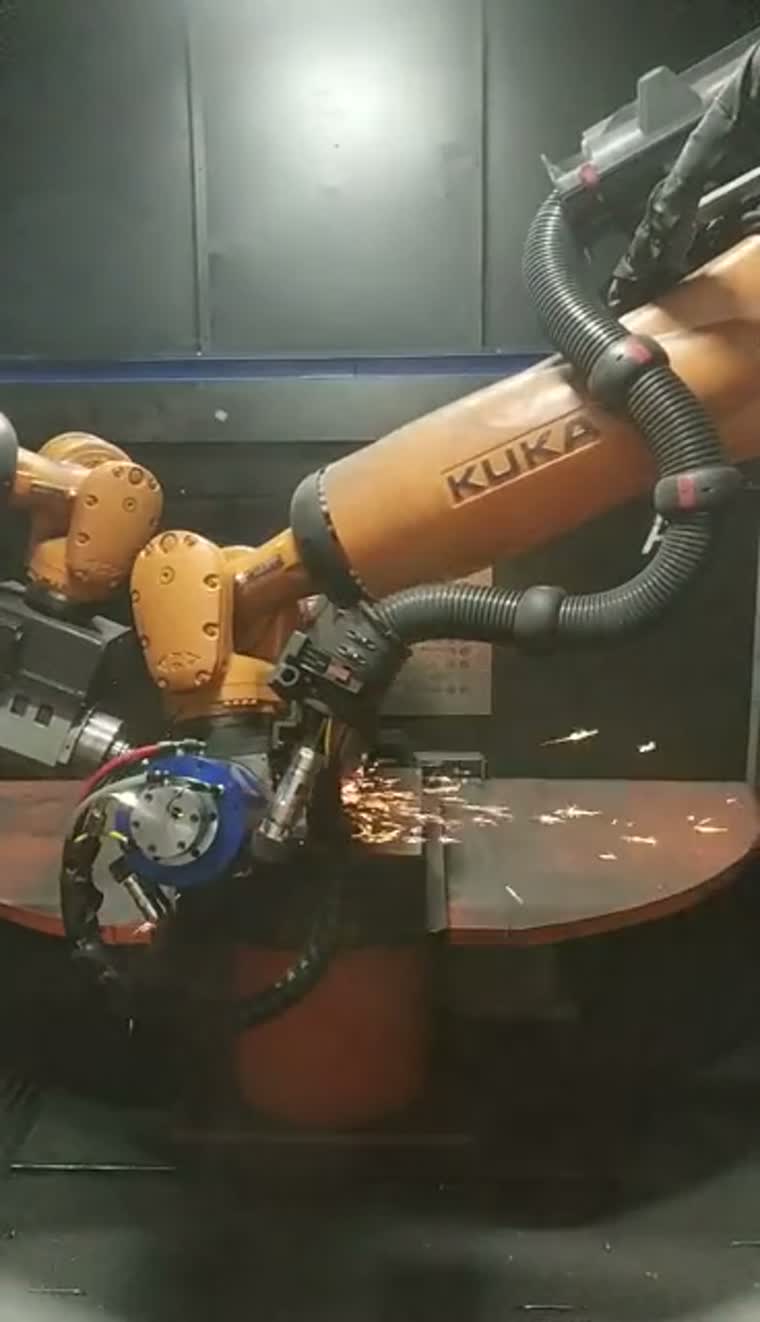
Byrjaðu á steypunni og takmörkunum hennar
Dæmigerðar vinnuhlutaflokkar eru meðal annars vélarblokkir, strokkahausar, gírkassahús og mótorhús. Aðgangur að klemmu, beygjurými og verkfæraaðferð ákvarða skipulag hólfanna.
Innkomandi steypur geta verið mismunandi að lögun og staðsetningu við skiptingarlínur. Farið yfir dæmigerðar steypur, festingarviðmið og svæðin sem á að vinna úr áður en meðhöndlunarleið er valin.
Hámarksþyngd vinnustykkis: sé þess óskað.
Hámarksstærðir vinnustykkis og beygjuumhverfi: eftir beiðni.
Verkfærahald getur hentað vinnustykkjum sem erfitt er að bera með föstum frágangsverkfærum; ákvörðun um meðhöndlunarleið fer einnig eftir aðgengi og festingum.
Uppsetning frumna, valmöguleikar fyrir kraftstýringu og ryksogStillingar hólfa og aðgangur að verkfærum
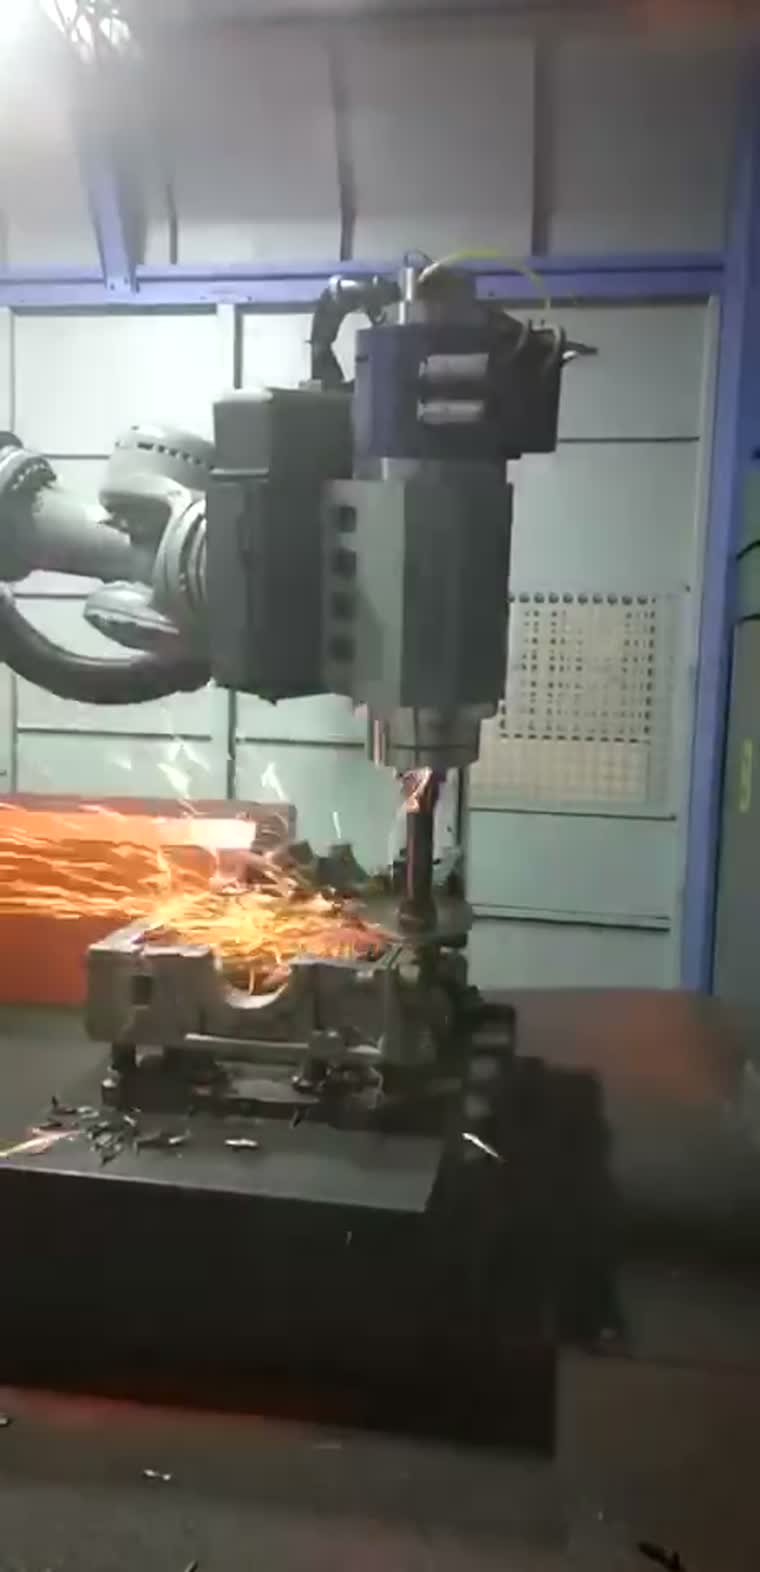
Frumustillingar sameina vélmennahaldið verkfæri með föstum festingum, staðsetningarbúnaði eða víxlsnúningsborði. Aðgangur að verkfærum og aðgangur að steypunni leiðbeinir uppsetningunni.
Hægt er að tilgreina fljótandi spindilvalkosti, sjálfvirk verkfæraskipti og verkfærageymslu í kringum nauðsynlegar aðgerðir og blöndu af vinnustykkjum.
Stýrt snertikraftsvið: sé þess óskað.
Uppsetning frumna, valmöguleikar fyrir kraftstýringu og ryksogSteypt hús
Afgrátunarleiðir fjalla um flöt, aðskilnaðarlínur og leifar af hliðum á steyptum húsum; breytingar á innkomu og aðgangur að verkfærum móta ferlið.
Vélar og drifrás
Vélarblokkir og strokkahausar geta þurft mismunandi verkfæri fyrir ytri brúnir og hliðargöt, þar sem staðsetning og verkfæraskipti eru innifalin þar sem ferlið kallar á það.
Bíla- og mótorhjólahlutir
Hægt er að meta steyptu íhlutafjölskyldur fyrir vélmennafrumu eða sérstaka vél, með hliðsjón af sameiginlegum festingum og hversu oft varan breytist.
Mótorframleiðsla
Afgratun á mótorhúsum er dæmigerð notkun fyrir samþættingu vélmenna og sérhæfðra véla, þar sem klemmupunktur og aðgangur að brúnum er skilgreindur fyrir hverja húsafjölskyldu.
Vélmennafruma vs. sérhæfð vél
| Vinnuhlutafjölskylda | Stillingar | Ásar og stöður | Sveigjanleiki við breytingar | Framleiðslublanda |
|---|---|---|---|---|
| Stór steypt hús | Vélmennafruma | Hreyfing liðskipta verkfæris; fastur eða staðsettur vinnustykki | Skipti á verkfærum og festingum fyrir mismunandi hús | Blandaðar fjölskyldur með mismunandi eiginleika |
| Endurteknar steyptar íhlutafjölskyldur | Sérstök vél | Samræmdar ásar; ein eða til skiptis stöður | Sérstakir leikir með fyrirhuguðum breytingum | Endurteknar keyrslur innan skilgreindrar fjölskyldu |
| Lítil útlínuð íhlutir | Sérstök vél | Samræmdar ásar og vísitölubundnar staðsetningar | Breytingar á verkfærum innan studdra íhluta | Endurteknar útlínuvinnsluverkefni |
| Miðlungsstórir og stórir íhlutir | Sérstök vél | Línuleg eða snúningsvísitölubundin uppröðun | Hlutabundnir festingar og uppsetning ferla | Skilgreindar vinnsluraðir |
Skrunaðu lárétt til að bera saman alla reiti.
Sérhæfðar vélar á lausnarstigi
Sérhæfðar vélar bjóða upp á samhæfða verkfærahreyfingu með einni, til skiptis eða vísitöluðum vinnslustöðum. Þær eru metnar á lausnarstigi í kringum hlutafjölskylduna og festingarfyrirkomulagið.
Dæmi um vinnuhluta eru símahús, myndavélareiningar, set-top-boxhús, hurðarhúnar og plastíhlutir fyrir bíla.
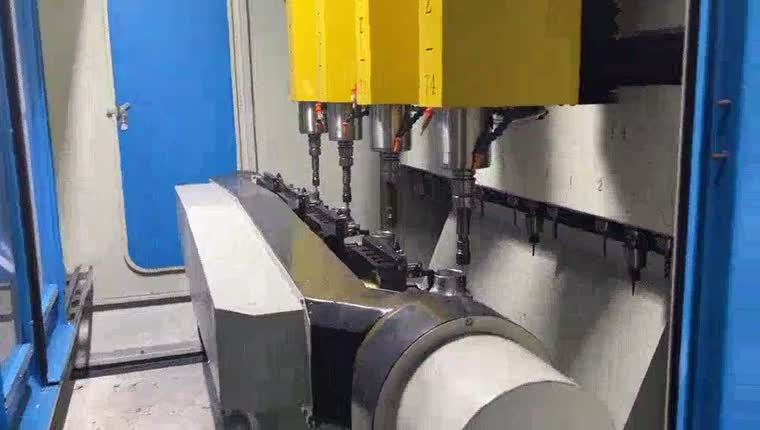
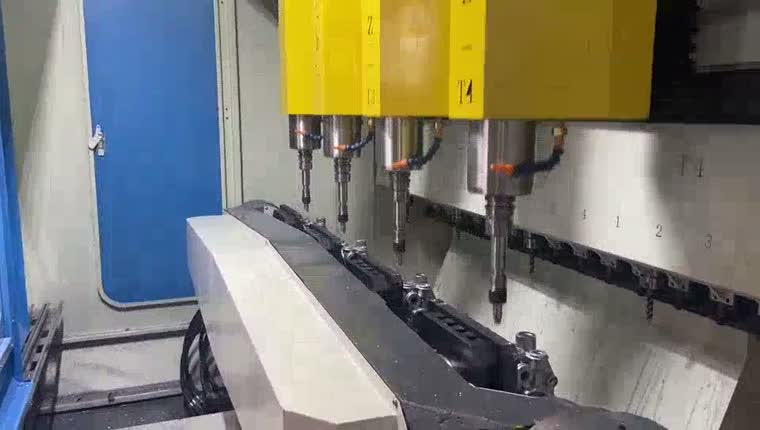
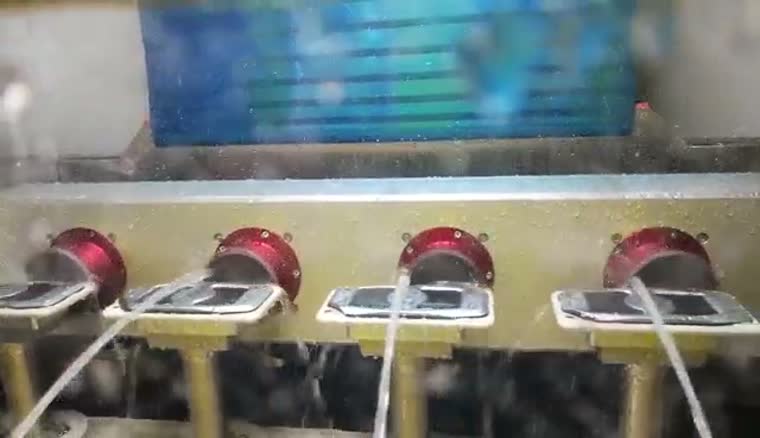
Hægt er að nota blautvinnslu fyrir viðeigandi frágang á útlínum, þar sem notaður er vökva í kringum verkfærið og snúningsfestingar. Hentugleiki fer eftir efni og áferð sem óskað er eftir.
Fyrir áshluta skal hafa í huga umskipti frá suðu til afgráðunar þegar festingar- og vinnsluröð er skipulögð.
Ássuðu og eftirsuðuvinnslaEVST Skanna-til-leiðar mala
EVST skönnunarleiðarslípun býr til slípunarleið úr skönnuðum útlínum vinnustykkis innan skilgreindra vinnslusvæða; hún fjarlægir ekki þörfina á að skilgreina ferlið, sannreyna festingar eða athuga fullunninn hlut.
Fyrir forritunarfrjálsa slípvélmenni er ætlunin að fækka verkfærum handvirkri punktakennslu á brautinni. Val á verkfærum, skönnunarþekju, ferlismörkum og viðmiðum um samþykki þarf enn að ákvarða.
Ræddu um verkið þitt →Frá skönnuðu útlínunni til framkvæmdar
Skannaðu vinnustykkið, greindu útlínur innan skilgreinds vinnslusvæðis og búðu til leið fyrir vélmennið. Leiðina verður að bera saman við aðgang að festingum og valið verkfæri.
Fanga útlínur vinnustykkisins á völdu svæði.
Greinið vinnslubrúnina og búið til verkfæraslóðina.
Keyrðu merktu slóðina með völdu snertingartólinu.
Hugmyndarit · Skref krefjast staðfestingar á vinnustykki og frumu.
Kraftstýrð framkvæmd styður snertingu á meðan á myndaðri leið stendur; valkostir kraftstýringar og forskriftir þeirra eru valdar með víðtækari frumustillingu.
Uppsetning frumna, valmöguleikar fyrir kraftstýringu og ryksogÞrívíddarsjón og aðlögunarleiðir
Þrívíddarmyndgreining og vinnsla getur byggt upp framsetningu á vinnustykki og aðlagað ferilinn að breytingum í rúmi. Vinnsla án CAD er valfrjáls þar sem hægt er að ákvarða útlínur og ferli út frá skönnuninni; skoðun á vöru er einnig valfrjáls.
Skannunartími samkvæmt samkomulagi umfangs og prófunarskilyrðum: eftir beiðni.
Nákvæmni skönnunar við samþykkt efni, rúmfræði og prófunarskilyrði: sé þess óskað.
Leysigeislagreining og fráviksbætur
Punktleysigreining getur borið saman núverandi hluta við fyrri hluta og bætt upp fyrir staðsetningarbreytingar við skiptingarlínu. Þessi samanburður varðar frávik milli hluta frekar en frávik frá CAD líkani.
Leysigeislamælingar á suðuútskoti geta upplýst um staðsetningarbætur og samhæft við frágangsverkfærið við vinnslu suðuperlna. Mælingar- og fjarlægingaraðferðin verður að vera í samræmi við samskeytin.
Ótengd forritun og hermun
Ótengd forritun undirbýr leið vélmennisins frá reitnum. Árekstrarprófun og kóðahermun styðja endurskoðun áður en eftirvinnsluforrit framleiðir stýringarsértækt forrit.
Skilgreindu verkfærið, festinguna og slóð vélmennisins.
Farið yfir árekstra og hermið forritið.
Birta stjórnunarkóða og staðfesta síðan á reitnum.
Hugmyndarit · Skref krefjast staðfestingar á vinnustykki og frumu.
Hermun styður við undirbúning; vélmennaforritið, tólrúmfræðin og festingarnar þurfa enn staðfestingu á raunverulegri frumu.
Eftirsuðu og suðuperlu slípun
Vélknúin suðusaumaslípun getur notað vélknúinn frágangshaus utan um álgrind. Festingin styður aðgang að suðuperlunni á meðan verkfærið fylgir völdum fjarlægingarleið.
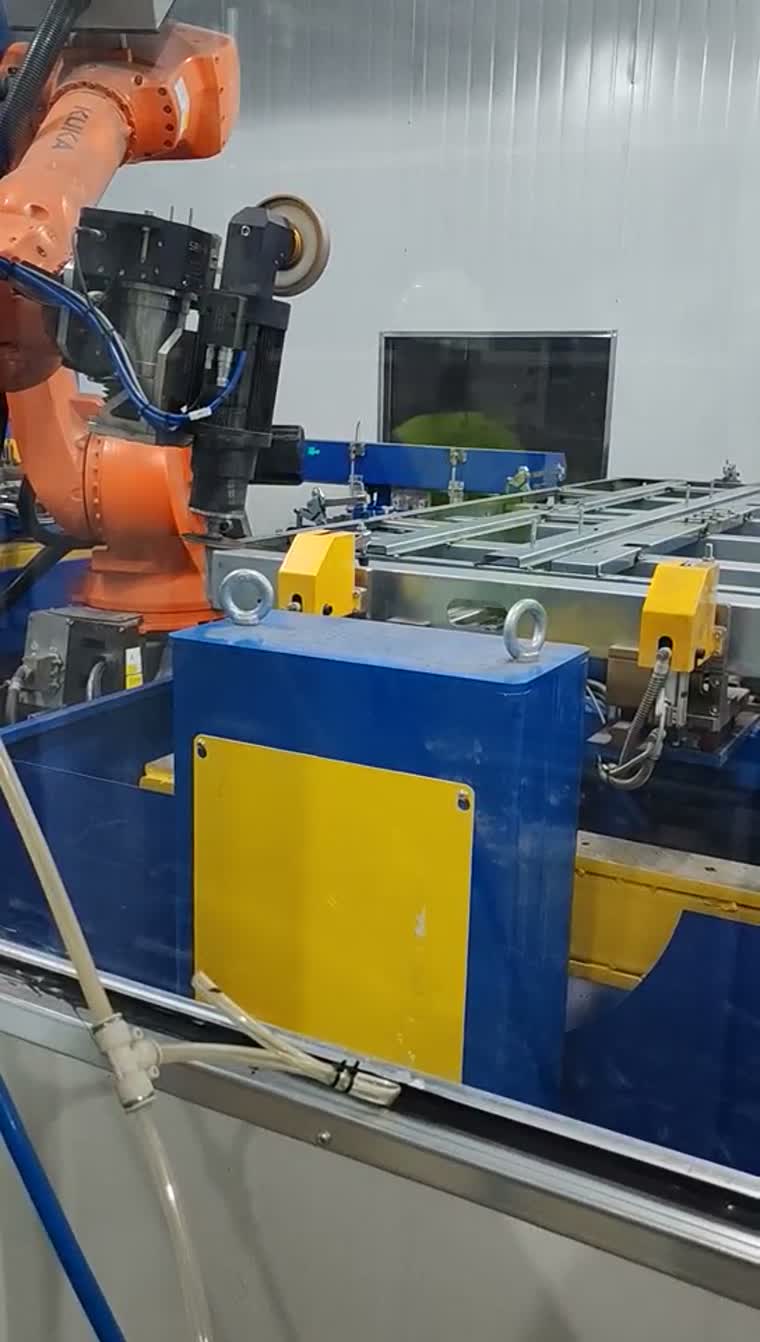
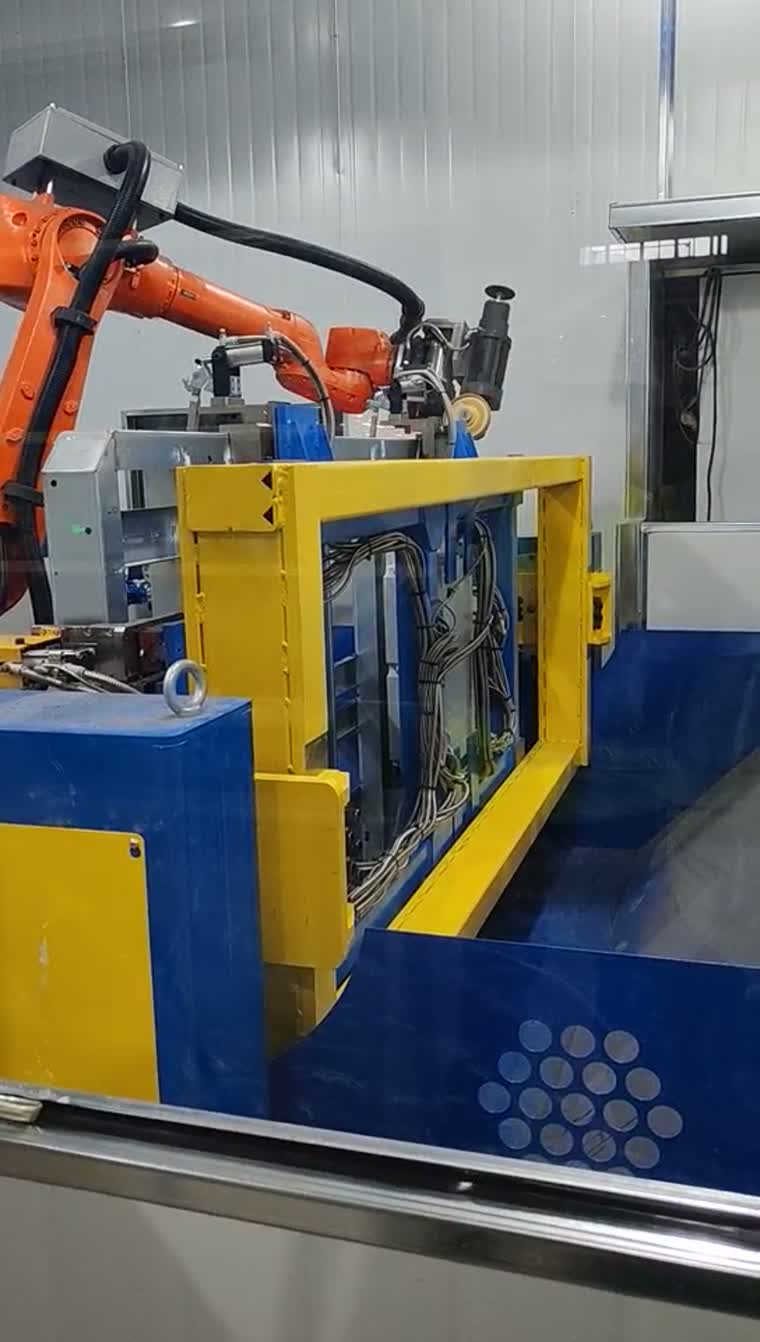
Núningssuðufrágangur á rafhlöðubakka er skyld ferli með sína eigin festingar- og ferliskröfur.
Frágangur rafhlöðubakka og tengdir ferlisvalkostirDæmigert forrit og samþættingarsvið
Dæmigert notkunarsvið er hreinsun á brúnum steypuhúss, afskurður á vélarhlutum og frágangur á suðuperlum á grind. Afhendingarumfangið er skilgreint út frá festingum, verkfærum, samþættingu vélmenna og ferlaprófun.
Tengipunktar fyrir hleðslu og affermingu eru skilgreindir með búnaði aðstreymis og niðurstreymis.
Deilið dæmigerðum vinnustykkjum, brúnum eða suðunum sem á að vinna úr, festingarupplýsingum og samþykktarviðmiðum til að hefja stillingarendurskoðun.
Spurningar áður en þú velur afgrátarfrumu
Hvað þýðir „forritunarfrítt“ í raun og veru — engin kennsla eða ekkert CAD-líkan?
Það þýðir að búa til ferlisleiðina út frá greindum útlínum til að draga úr punkt-fyrir-punkt kennslu. Að vinna án CAD líkans fyrir vöru er valfrjáls stilling; festingar, verkfæri og ferlissamþykki þarfnast samt staðfestingar.
Hvernig myndast verkfæraleiðin þegar steypan er mismunandi eftir hlutum?
Skannunin greinir viðeigandi útlínur innan skilgreinds vinnslusvæðis. Leiðarmyndun notar þá útlínur, en viðeigandi greiningarfyrirkomulag getur bætt upp fyrir frávik milli hluta. Rúmfræði utan gildissviðs krefst endurskoðunar á ferlinu.
Hvenær slær sérhæfð afgrátarvél vélmennafrumu?
Sérhæfð vél er þess virði að meta þegar hlutafjölskyldur, festingar og vinnsluraðir endurtaka sig. Hægt er að meta vélmennafrumu þegar aðgangur, verkfæraaðferð eða vörublanda kallar á aðra uppröðun; berðu þau saman á raunverulegum vinnustykkjum.
Getur afskurður og slípun eftir suðu keyrt í sömu frumu?
Hægt er að líta á þau innan sameiginlegs hugmyndar ef innréttingar, aðgangur að verkfærum og kröfur um ferli eru samhæfðar. Að sameina þau er verkefnisákvörðun, ekki staðlað hæfni sem gert er ráð fyrir fyrir hverja uppsetningu.
Hvaða verkfæraskipti eru nauðsynleg fyrir framleiðslu á blönduðum gerðum?
Skilgreindu fyrst aðgerðir og nauðsynleg verkfæri fyrir hverja hlutafjölskyldu. Síðan er hægt að stilla sjálfvirka verkfæraskiptingu og verkfærageymslu í kringum þá blöndu, þar á meðal aðgangs- og festingarprófanir.
Er hægt að aðlaga sjónleiðarframleiðslu að núverandi frumu?
Hentugleiki endurbóta er metinn hverju sinni. Athugið tengi vélmenni og stýringar, aðgang að skönnun, kvörðun, lögun verkfæra og samhæfni festinga áður en uppfærslan er skilgreind; sýnikennsla í skönnun ein og sér staðfestir ekki samhæfni frumna.