
Tầm với là một tập hợp các tư thế, không phải là một khoảng cách.
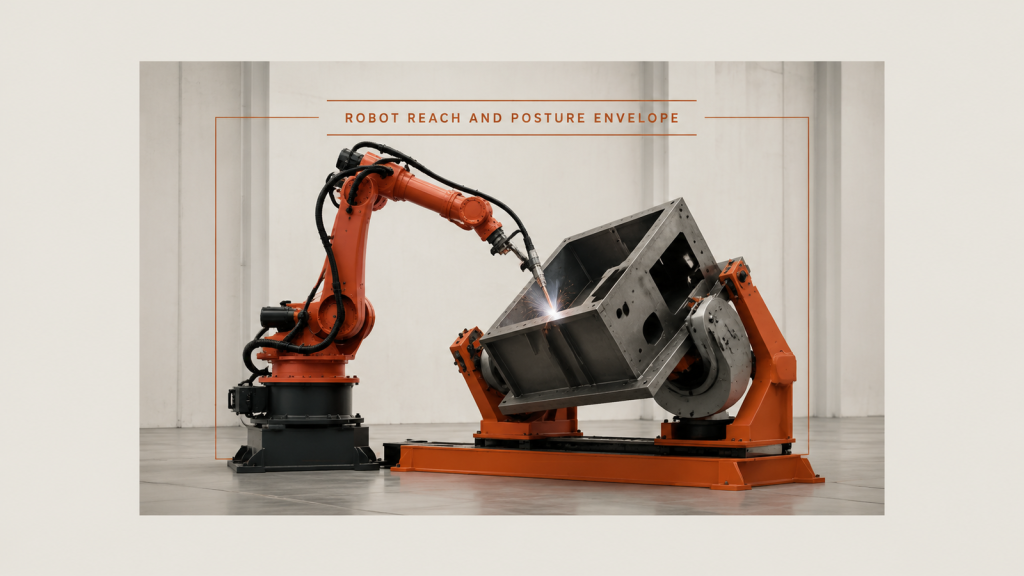
Phạm vi tiếp cận và tư thế của robot: việc tiếp cận được quyết định bởi tư thế, tư thế này thay đổi dọc theo một đường nối và bắt đầu lại ở đường nối tiếp theo, chứ không phải bởi một khoảng cách cố định.
Sau khi uốn nguội, chi tiết cần được định vị lại.
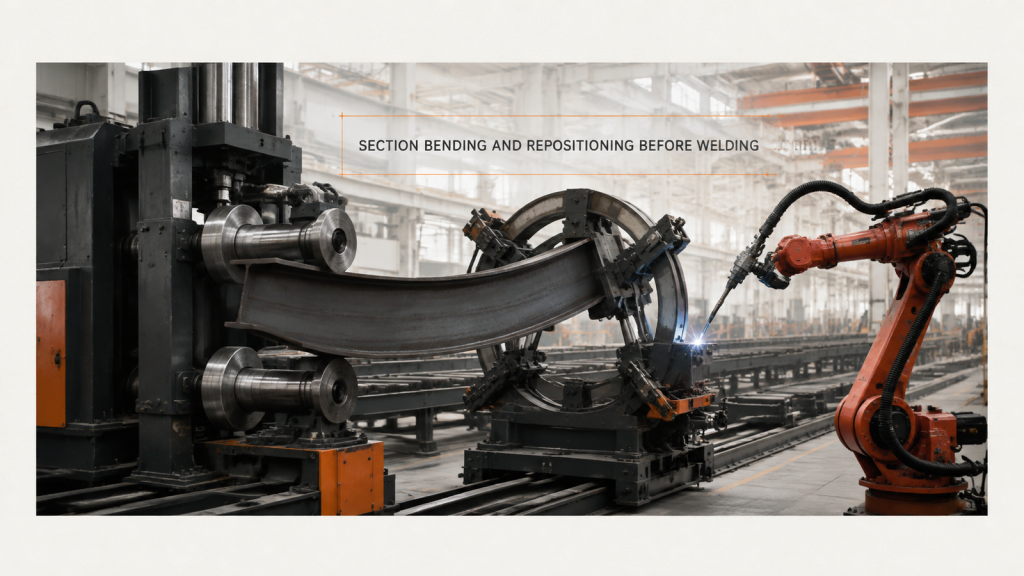
Uốn nguội làm cong bề mặt của tiết diện được định vị, vì vậy việc uốn và định vị lại tiết diện có nghĩa là kẹp lại vòm trước khi hàn bất kỳ đường nối nào.
Cấu trúc bể chứa: Xoay mối hàn hoặc di chuyển mỏ hàn
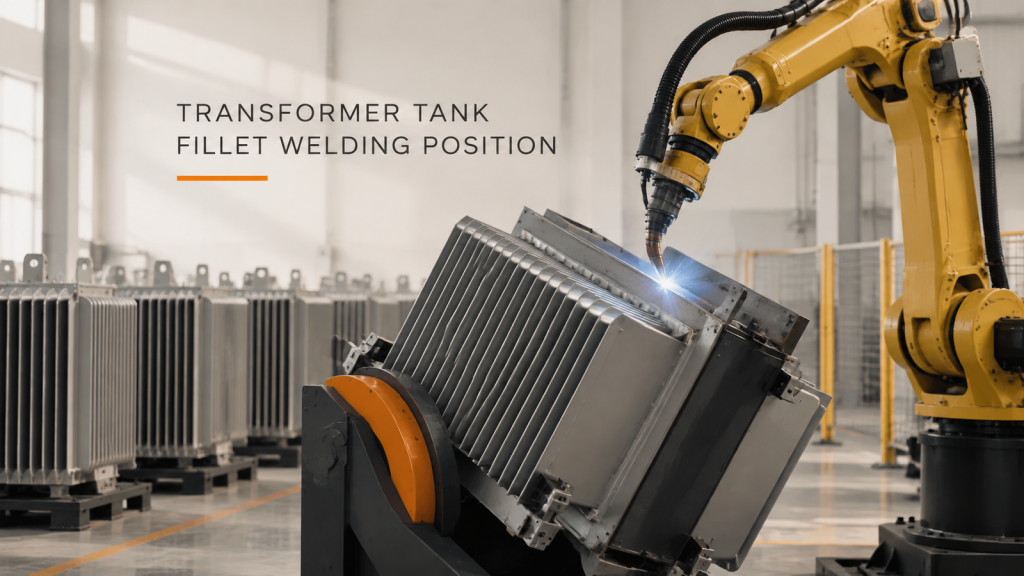
Các cụm bồn chứa có hai loại đường hàn: đường hàn dài gây ra vấn đề về lượng nhiệt truyền vào, còn các góc bo tròn gia cường gây ra vấn đề về khả năng tiếp cận. Không có cách giải quyết nào giống nhau cho cả hai vấn đề này.
Ray dẫn hướng, thiết bị định vị hoặc cả hai: Hàn kết cấu lớn
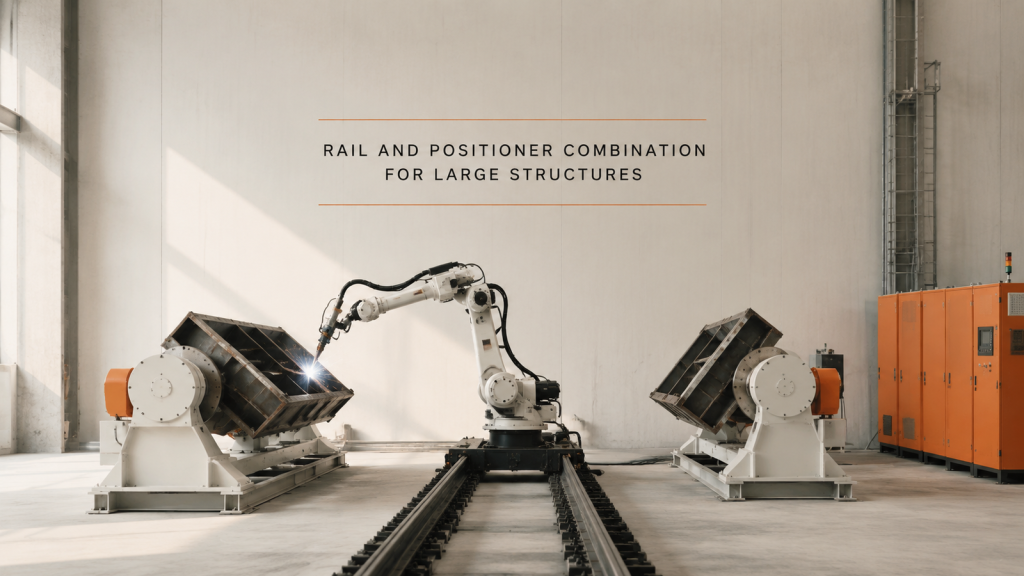
Ray dẫn hướng giúp xác định tầm với, còn bộ định vị giúp xác định hướng nghiêng. Việc quyết định một công trình lớn cần loại ray nào bắt đầu từ danh sách các mối nối, chứ không phải từ danh mục thiết bị.
Các mối nối ống giao nhau: Độ khít quyết định chất lượng mối hàn
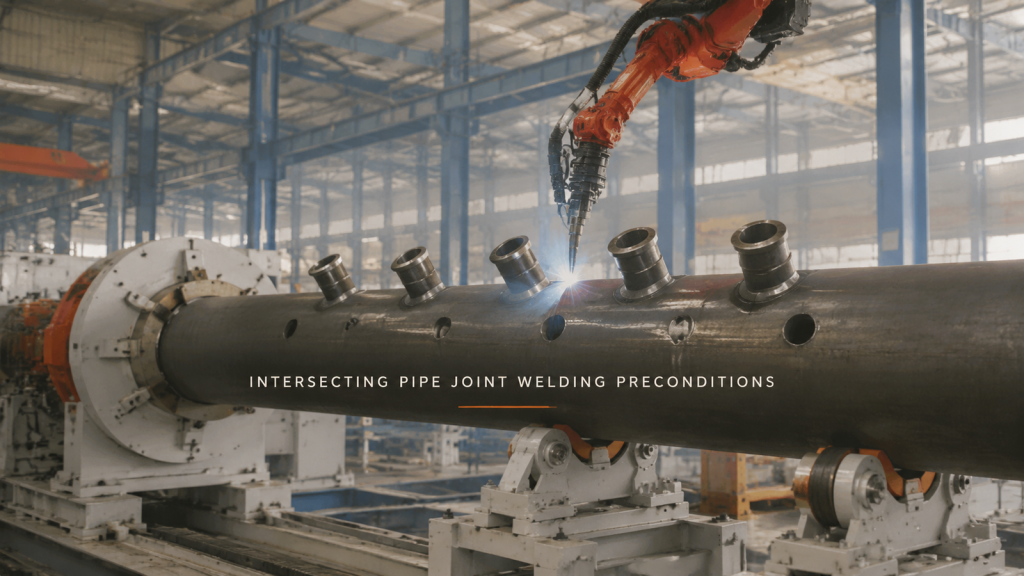
Đối với các mối nối nhánh-đầu ra, yếu tố hạn chế hiếm khi là tầm với. Vị trí lỗ, góc vát và khe hở lắp ráp quyết định liệu đường hàn có thể được thực hiện trong một lần hàn hay không.
Hàn không cần đào tạo: Hiệu quả thực tế ở những khía cạnh nào?
Hàn không cần dạy giúp loại bỏ việc dạy, chứ không phải việc định vị. Nó vẫn hoạt động tốt khi đường hàn đều đặn và sự sai lệch là điều mà máy quét có thể phát hiện.
Khói hàn và ánh sáng hồ quang: Chi tiết hàn quyết định tất cả.
Việc khói hàn có thể thoát ra ngoài hay không phụ thuộc vào độ kín của chi tiết, và việc che chắn được thực hiện theo hướng di chuyển của người chứ không phải theo hình dạng của máy móc.
Hàn robot tại chỗ: Sàn nhà, khung đỡ, cáp
Khi không thể nâng chi tiết lên, bộ phận hàn sẽ di chuyển đến vị trí đó, và sàn nhà, các bộ phận chặn và dây cáp kéo sẽ tạo thành hệ thống thiết lập.
Máy hàn chuyên dụng hay robot hàn: Sản phẩm đã hoàn thiện chưa?
Việc lựa chọn giữa máy hàn chuyên dụng và robot phụ thuộc vào mức độ ổn định của sản phẩm: mỗi cấu hình mang lại những gì và chi phí thay đổi là bao nhiêu.
Nâng cấp hệ thống tự động hóa sản xuất quạt: Các ràng buộc là yếu tố đầu tiên
Việc nâng cấp hệ thống tự động hóa sản xuất quạt phải đối mặt với một dây chuyền chứ không phải một công đoạn riêng lẻ. Hãy liệt kê các ràng buộc trước khi lựa chọn bất kỳ robot nào.
Tự động hóa lắp ghép sẵn: Chi phí bàn giao
Trong tự động hóa sản xuất tiền chế, các công đoạn cán, tạo hình và hàn đều có thể tự động hóa tốt. Yếu tố quyết định sản lượng chính là sự chuyển giao công việc giữa các công đoạn này.
Cắt bằng đầu robot: Đường đi, góc nghiêng và cạnh cắt
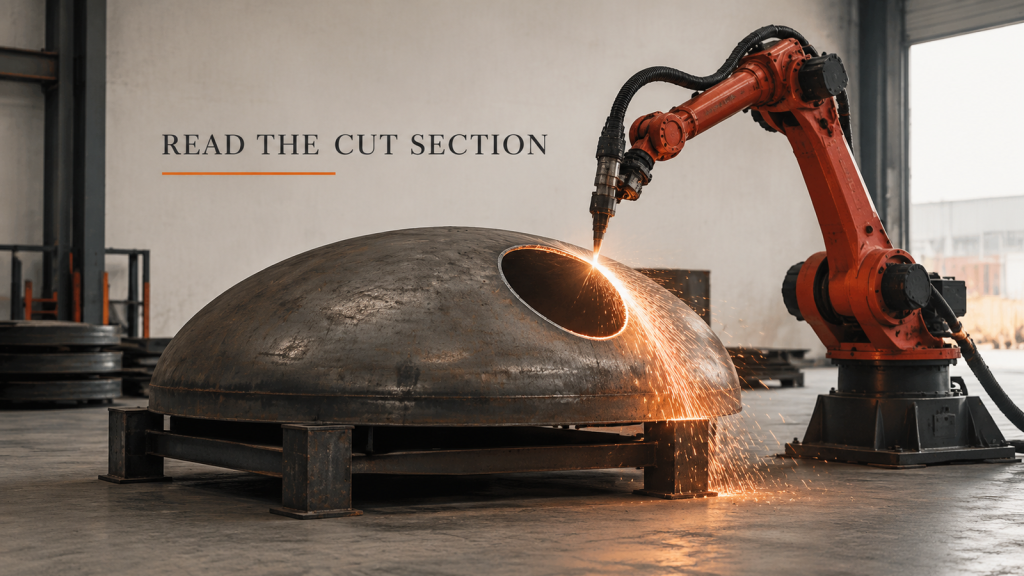
Cắt bằng đầu robot tạo ra một đường khép kín trên bề mặt cong. Lập kế hoạch đường đi và tư thế của mỏ hàn cùng nhau, sau đó đánh giá cạnh cắt.